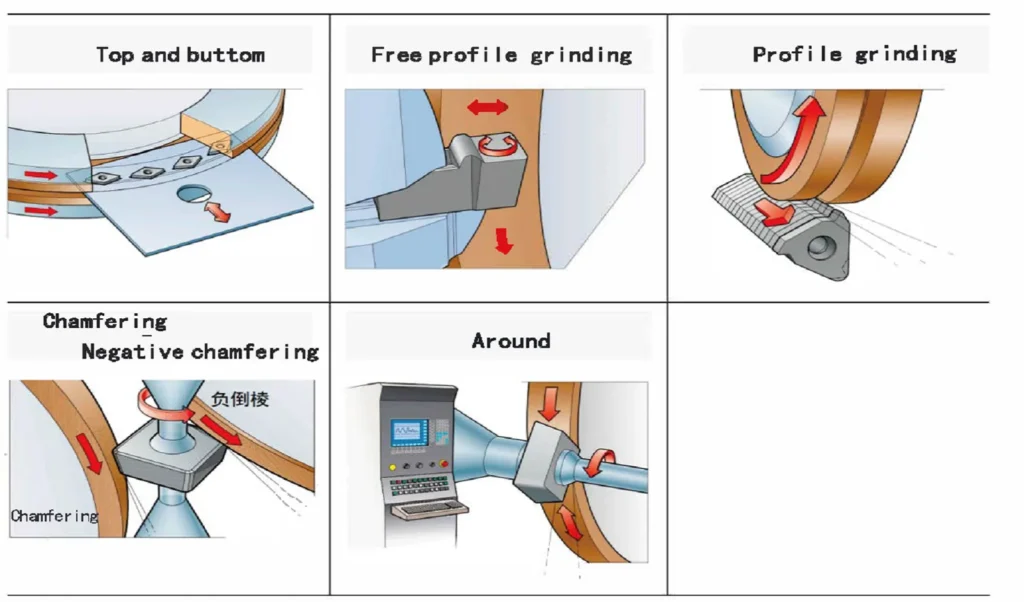
Ein Wendeeinsatz ist ein austauschbares Schneidelement, das mechanisch in einem Werkzeughalter oder einem Fräskörper gehalten wird. Wenn eine Schneide abgenutzt ist, kann der Einsatz in der Regel gedreht oder gewendet werden, um eine andere brauchbare Schneide freizulegen, anstatt das gesamte Fräser auszutauschen.
Wendeschneidplatten finden breite der wendeschneidplatte Anwendung beim Drehen, Fräsen, Bohren, Ausbohren, Nuten, Abstechen und Gewindeschneiden. Bei ONMY Toolings werden diese Anwendungsbereiche durch spezielle Produktfamilien abgedeckt, darunter Hartmetall-Dreh-Wendeschneidplatten, Wendeschneidplatten, Gewindeschneidwerkzeuge, Einstechwerkzeuge sowie Bohrsysteme.
Für einen Zerspaner oder Einkäufer ist die Identifizierung einer Schneideinlage jedoch nur der Anfang. Die Auswahl der richtigen Schneideinlage erfordert zudem eine passende Abstimmung:
- Bearbeitungsverfahren;
- Werkstückmaterial;
- Plattenform;
- positive oder negative Geometrie;
- Spanbrecher;
- Hartmetallsorte;
- Beschichtung;
- Kurvenradius;
- Fräser oder Werkzeughalter;
- Schnittgeschwindigkeit, Vorschub und Schnitttiefe.
In diesem Leitfaden wird erläutert, wie diese Faktoren zusammenwirken.
Wendeschneidplatten im Überblick
| Frage | Kurze Antwort |
|---|---|
| Was ist ein Wendeschneidplatte? | Ein austauschbares Schneidelement, das in einem wiederverwendbaren Werkzeughalter oder Fräserkörper montiert ist |
| Was bedeutet “indexierbar”? | Eine abgenutzte Schneide kann in der Regel gedreht oder gewendet werden, um eine andere brauchbare Schneide zu erhalten. |
| Wo werden Wendeschneidplatten eingesetzt? | Drehen, Fräsen, Bohren, Ausbohren, Nuten, Abstechen und Gewindeschneiden |
| Aus welchem Material bestehen die meisten Einlagen? | Hartmetall ist äußerst verbreitet; Cermet, außerdem kommen Keramik, CBN und PKD zum Einsatz |
| Sind alle Einsätze untereinander austauschbar? | Nein. Form, Größe, Aussparung, Befestigungsart und Abmessungen müssen übereinstimmen. |
| Wovon hängt die Spansteuerung ab? | Schnittgeometrie in Verbindung mit Vorschub, Schnitttiefe und Werkstoff |
| Wovon hängt die Verschleißfestigkeit ab? | In erster Linie das Schneidmaterial, das Substrat und das Beschichtungssystem |
| Lässt sich anhand eines ISO-Einsatzcodes die Sorte erkennen? | Nein |
| Lässt sich der Spanbrecher anhand des ISO-Codes eindeutig identifizieren? | Nein. Die Geometrie-Suffixe des Herstellers müssen weiterhin überprüft werden. |
| Sollte ich den Einsatz auswählen, ohne den Halter bis prüfen? | Nein. Einsatz und Halter bzw. Fräserkörper müssen ein kompatibles System bilden. |
Was ist ein Wendeeinsatz?
Ein Wendeeinsatz ist eine austauschbare Schneidspitze, die in einer Präzisionsaufnahme sitzt und mechanisch durch eine Schraube, eine Klemme, einen Keil, einen Hebel oder ein anderes Spannsystem befestigt wird.
Im Gegensatz bis einer gelöteten Hartmetall-Schneide ist der Einsatz nicht fest mit dem Werkzeugkörper verbunden. Wenn eine Schneide das Ende ihrer Lebensdauer erreicht hat, kann der Bediener den Einsatz auf eine andere verfügbare Schneide umstellen oder ihn austauschen, ohne den gesamten Halter austauschen bis müssen.
Bei Drehbearbeitungen wird der Wendeschneidplatte in der Regel in einer speziellen Drehmeißelhalter. Wendeschneidplatten zum Fräsen sind in rotierenden Schneidkörpern untergebracht, während Bohrplatten in indexierbaren Bohrkörpern montiert sind.
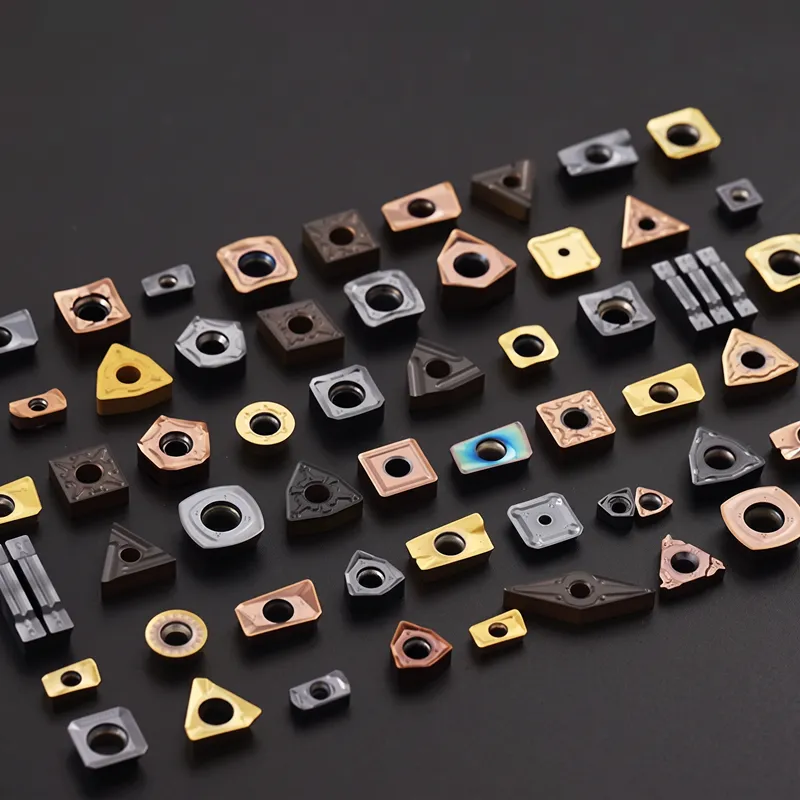
Was bedeutet “indexierbar” in der Zerspanung?
Bei der Zerspanung, Indizierung bedeutet, einen Einsatz so neu bis positionieren, dass eine andere nutzbare Schneide zum Einsatz kommt.
Zum Beispiel ein quadratischer Einsatz kann mehrere nutzbare Ecken bieten. Sobald eine Ecke abgenutzt ist, kann der Einsatz entfernt, in die nächste geeignete Position gedreht und erneut festgeklemmt werden.
Die Anzahl der nutzbaren Schneidkanten wird jedoch nicht allein durch die Form bestimmt.
Das hängt auch davon ab:
- ob die Wendeschneidplatte einseitig oder beidseitig bedruckt ist;
- Freiwinkel;
- Spänebrecher-Konfiguration;
- Fräser-Pocket-Design;
- ob tatsächlich jede Ecke in diese Halterung passt;
- spezielle Wischer oder eine innovative Geometrie.
Daher:
Berechnen Sie die Kosten für den Einsatz nicht allein anhand der offensichtlichen Anzahl der Ecken. Überprüfen Sie die Anzahl der nutzbaren Kanten für das gesamte Einsatz- und Werkzeugsystem.
Werkzeug mit Wendeschneidplatte vs. Werkzeug mit austauschbarer Schneidspitze
Diese Begriffe beschreiben verschiedene Werkzeugarchitekturen.
Eine Wendeschneidplatte verfügt in der Regel über eine oder mehrere Schneidkanten und wird in einen wiederverwendbaren Halter oder Fräserkörper eingesetzt.
A Werkzeug mit austauschbarer Spitze oder austauschbarem Kopf verwendet einen austauschbaren Schneidkopf. Wenn der Kopf abgenutzt ist, wird der gesamte Kopf ausgetauscht, anstatt ihn wie bei einem herkömmlichen Wendeschneidplatte bis verschieben.
Beispiele hierfür sind:
- austauschbare Bohrköpfe;
- Fräser mit austauschbaren Schneidspitzen;
- modulare Bohrköpfe;
- austauschbare Reibköpfe.
Beide Systeme verringern die Notwendigkeit, die gesamte Werkzeugbaugruppe bis entsorgen, doch ihre Schnittstellen und Austauschverfahren unterscheiden sich.
So funktionieren Wendeschneidplatten
Ein typisches Wechselplattensystem besteht aus drei Hauptkomponenten.
1. Werkzeugkörper oder Halter
Der Inhaber stellt Folgendes zur Verfügung:
- Steifigkeit;
- Standort einfügen;
- Arbeitsschneidwinkel;
- Kühlmittelzufuhr;
- Anschluss an die Maschine.
Beispiele hierfür sind:
- Außen-Drehhalter;
- Bohrstangen;
- Planfräser;
- Eckfräsen Fräser;
- Wendeschneidplattenbohrer.
ONMY’s Sortiment an Drehwerkzeughaltern umfasst Halterungen für gängige Wendeschneidplatten-Baureihen wie CNMG, CCMT, DCMT, DNMG, TNMG, VNMG und WNMG.
2. Die Einfügung
Der Einsatz bildet die Schneidkante und trägt unmittelbar bei bis:
- innovative Form;
- Chipherstellung;
- Spanwinkelgeometrie;
- Randpräparation;
- Kurvenradius;
- Leistung des Schneidmaterials;
- Verschleißfestigkeit.
Zum Beispiel ein Wendeschneidplatte CNMG können mit verschiedenen Spanbrechern und Werkstoffsorten geliefert werden, obwohl die grundlegende Form und Größe des CNMG beibehalten werden.
3. Spann- und Positioniersystem
Der Einsatz muss gleichmäßig an den Positionierflächen der Tasche anliegen.
Je nach System können für die Klemmung folgende Elemente verwendet werden:
- Mittelschraube;
- obere Klemme;
- Keil;
- Hebel;
- Kombinationsspannung.
Der richtige Sitz ist entscheidend, denn selbst ein richtig ausgewählter Einsatz kann eine schlechte Leistung erbringen, wenn:
- Die Späne verbleiben unter dem Einsatz;
- Die Tasche ist beschädigt;
- Die Schraube ist falsch;
- Der Einsatz liegt nicht an seinen Führungsflächen an.
Arten von Wendeschneidplatten
Der Begriff Wendeschneidplatte umfasst mehrere unterschiedliche Produktfamilien.
Wendeschneidplatten für die Drehbearbeitung
Dreheinsätze kommen auf konventionellen Drehmaschinen und CNC-Drehzentren zum Einsatz.
Zu den typischen Vorgängen gehören:
- Außenbearbeitung;
- gegenüber;
- Innenbearbeitung;
- langweilig;
- Profilierung;
- Anfasen.
Zu den gängigen Baureihen gehören:
Sie können das vollständige Angebot von ONMY einsehen Sortiment an Hartmetall-Dreheinsätzen um Insert-Baureihen anhand ihrer Form zu vergleichen.
Ein gängiges Beispiel finden Sie in der entsprechenden CNMG-Einsatzführung und technische Daten.
Indexierbare Wendeschneidplatten
Wendeschneidplatten werden in rotierende Fräskörper eingesetzt.
Zu den typischen Anwendungsbereichen gehören:
- Planfräsen;
- Eckfräsen;
- Seitenfräsen;
- Nutfräsen;
- Hochvorschubfräsen;
- Profilfräsen;
- Einstecken;
- Anfahren;
- helikoidale Interpolation.
Im Gegensatz zum Drehen ist das Fräsen ein unterbrochener Zerspanungsprozess. Jede Schneide dringt wiederholt in das Werkstück ein und tritt wieder aus ihm heraus.
Das bedeutet Wendeschneidplatte Bei der Auswahl ist Folgendes bis berücksichtigen:
- Eintrittswinkel des Fräsers;
- Vorschub pro Zahn;
- axiale Schnitttiefe;
- radialer Eingriff;
- Aufprall beim Eintritt;
- Temperaturwechsel;
- Spanabtransport.
Entdecken Sie das ONMY-Sortiment an Fräseinsätzen für anwendungsspezifische Wendeschneidplatte Baureihen.
Ein gängiges Beispiel ist die APKT-Baureihe. Die spezielle Spezifikationen für APKT-Wendeschneidplatten und Leitfaden zur Kompatibilität von Fräsern erläutert die Größen und Modelle von APKT.
Wendeschneidplatten für Bohrwerkzeuge
Bei Wechselbohrern werden austauschbare Wendeschneidplatten in einem wiederverwendbaren Bohrerkörper eingesetzt.
Sie werden üblicherweise in folgenden Fällen ausgewählt:
- Der Bohrungsdurchmesser ist relativ groß;
- Es ist eine hohe Metallabtragsrate erforderlich;
- Nur die Schneidelemente auszutauschen, ist kostengünstig;
- Ein wiederverwendbarer Bohrkörper reicht für wiederholte Produktionsvorgänge aus.
Verwechseln Sie herkömmliche Wendeschneidplatten nicht mit Bohrereinsätze mit austauschbaren Bohrköpfen. Das Bohrsortiment von ONMY umfasst Systeme mit austauschbaren Spitzen und Bohrwerkzeugen.
Nuten- und Trennplatten
Nuten- und Trenneinsätze sind relativ schmale Schneidelemente, die für folgende Anwendungen konzipiert sind:
- Außenrillen;
- innere Schneiden;
- Schneiden an der Vorderseite;
- Profilierung;
- Abstechen.
Zu den wichtigen Auswahlkriterien gehören:
- Breite der Wendeschneidplatte;
- Schneidentiefe;
- Steifigkeit der Halterung;
- Spansteuerung;
- Überhang;
- Werkstückdurchmesser.
Eine Übersicht über die verfügbaren Systeme finden Sie unter Nutenwerkzeuge und Schneideinsatzhalter.
Gewindeschneidplatte
Gewindeschneidplatten ein bestimmtes Fadenmuster erzeugen.
Sie können für folgende Zwecke verwendet werden:
- Metrische ISO-Gewinde;
- UN-Threads;
- ACME-Gewinde;
- Trapezgewinde;
- API-Threads;
- Whitworth-Formen;
- Gewinde mit Teilprofil;
- Vollprofilgewinde.
Der Einsatz muss passen:
- Gewindenorm;
- Steigung;
- interner oder externer Betrieb;
- Rechts- oder Linksschnitt;
- Inhaber;
- Werkstückmaterial.
Siehe ONMY’s Gewindeschneidwerkzeuge, Wendeschneidplatten und Halter für den speziellen Gewindebereich.
Formen von Wendeschneidplatten und ihre Einsatzbereiche
„Plattenform“ ist nicht nur eine Namenskonvention.
Der eingeschlossene Winkel hat einen wesentlichen Einfluss auf zwei miteinander konkurrierende Anforderungen:
Spitzenklasse in Bezug auf Festigkeit und Bearbeitbarkeit.
Ein größerer Einschlusswinkel sorgt in der Regel für eine stärkere Schneidkante, während ein kleinerer Einschlusswinkel einen besseren Zugang für die Profilbearbeitung bietet.
Gängige Einsatzformen
| Form | Typisches ISO-Schreiben | Hauptvorteil | Hauptbeschränkung | Typische Anwendung |
|---|---|---|---|---|
| Rund | R | Sehr scharfe Schneide | Eingeschränkter Zugang bis ausgeprägten Ecken | Profilierung und tiefe Schnitte |
| Quadratisch | S | Stabile Ecken und mehrere Kanten | Eingeschränkter Zugriff auf Profilfräsen-Funktionen | Schruppen und Fräsen |
| 80°-Diamant | C | Gutes Verhältnis zwischen Kraft und Zugänglichkeit | Akute Profile können nicht aufgerufen werden | Allgemeines zum Drehen |
| 80°-Dreieck | W | Kostengünstiges Mehrkant-Design | Weniger Zugriffsmöglichkeiten als D/V | Allgemeines zum Drehen |
| Dreieck | T | Zahlreiche Kanten und gute Zugänglichkeit | Geringere Festigkeit als C/S | Allgemeine Zerspanung |
| 55°-Diamant | D | Gute Profilfräsen-Fähigkeiten | Verminderte Eckfestigkeit | Profilierung und Endbearbeitung |
| 35°-Diamant | V | Hervorragende Zugänglichkeit | Relativ schwache Spitze | Feine Profilierung |
| Parallelogramm | A/K usw. | Anwendungsspezifische Geometrie | Oft schneidwerkzeugspezifisch | Fräsanwendungen |
Die Kategorie „Dreheinsätze“ bei ONMY ist bereits nach Formen gegliedert, darunter runde, quadratische, dreieckige, C-förmige, 55°- und V-förmige Einsätze, was bei der Identifizierung eines unbekannten Dreheinsatzes sehr hilfreich ist.
Die stabilste Form des Einsatzes ist nicht automatisch die beste.
Bei schweren Schrupparbeiten kann die Kantenfestigkeit ausschlaggebend für die Entscheidung sein.
Für die präzise Bearbeitung um schmale Strukturen herum kann die Zugänglichkeit eine größere Rolle spielen.
Positive vs. negative Wendeschneidplatten
Eine weitere wichtige Entscheidung bei der Auswahl ist, ob ein Einsatzsystem mit positivem Spiel oder ein System mit negativem Spiel verwendet werden soll.
Positive Einsätze
Positive Einsätze sorgen für Freigang hinter der Schneidkante.
Zu den typischen Vorteilen zählen:
- geringere Schnittkräfte;
- leichtere Schneidbewegung;
- geringere Durchbiegung des Werkstücks;
- Eignung für Geräte mit geringer Leistung;
- Gute Optionen für Aluminium und andere klebende Werkstoffe.
Mögliche Kompromisse sind unter anderem:
- weniger Material, das die Schneide stützt;
- oft weniger nutzbare Seiten;
- verminderte Schneidkantenfestigkeit bei stark unterbrochenem Schnitt.
Zu den häufig vorkommenden positiven Baureihen gehören CCMT und DCMT Dreh-Wendeschneidplatten sowie zahlreiche APKT- und APMT-Fräsplatten.
Negativ-Einsätze
Bei Negativ-Einsätzen wird üblicherweise ein Einsatz mit einem Grundspiel von 0° verwendet, der in einen Halter eingesetzt wird, der das erforderliche Arbeitsspiel schafft.
Zu den typischen Vorteilen gehören:
- scharfe Schneide;
- Möglichkeit der beidseitigen Nutzung;
- gutes Preis-Leistungs-Verhältnis pro Schneide;
- Eignung für die Bearbeitung von stabilem und rauem Werkstoff.
Zu den Kompromissen können gehören:
- höhere Schnittkräfte;
- höhere Anforderungen an die Maschinenleistung;
- eine stärkere Neigung, schwache Werkstücke oder Spannvorrichtungen bis verziehen.
CNMG ist ein gängiges Beispiel. Das ONMY Wendeschneidplatte CNMG verwendet eine rhombische Grundform mit einem Winkel von 80° und einem Spiel von 0° und ist in verschiedenen Geometrien und Güten erhältlich.
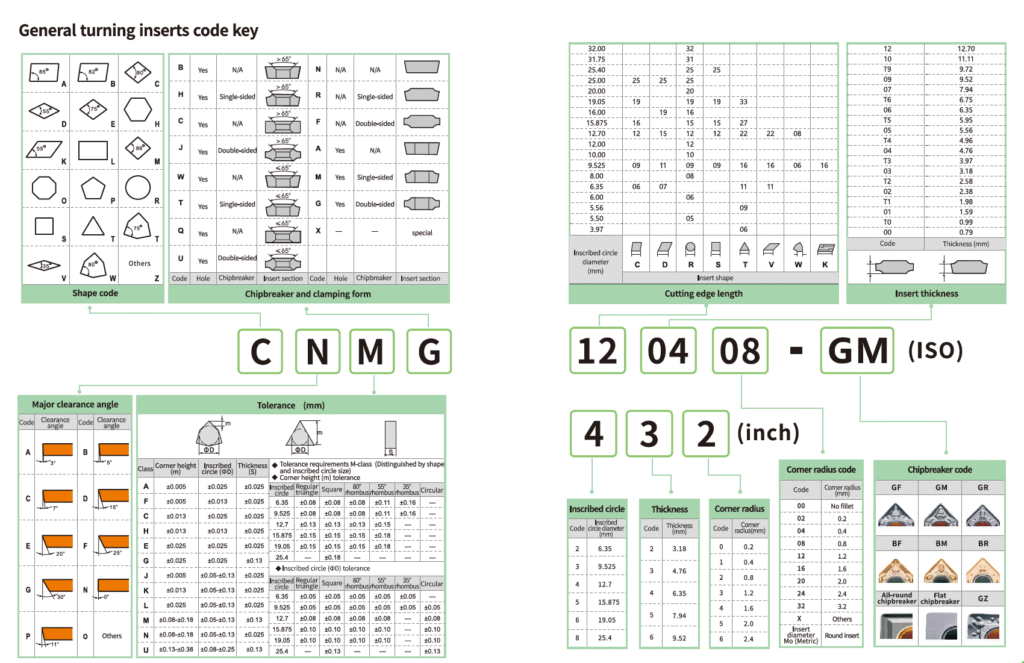
So lesen Sie einen indexierbaren Einfügecode
Bei Standard-Wendeschneidplatten kommen üblicherweise Kennzeichnungen nach ISO-Standard zum Einsatz.
Diese Codes erleichtern die Übermittlung wichtiger geometrischer und maßlicher Informationen, aber sie geben die Schneidleistung des Schneideinsatzes nicht vollständig wieder.
Bedenken Sie:
CNMG 120408
C — Form
C bezeichnet eine 80°-Diamant- oder Rautenform des Schneideinsatzes.
N — Freiwinkel
N bedeutet ein Grundspiel von 0°.
M — Toleranzklasse
M gibt die geltende Maßtoleranzklasse an.
Das tut sie nicht bedeutet:
- mittlere Bearbeitung;
- Hartmetallsorte;
- Beschichtung;
- Werkstückgruppe.
G — Merkmale vom Typ „Einfügen“
Die vierte Position beschreibt weitere standardisierte Merkmale des Einsatzes, die mit dessen Bauweise und der Spannkonfiguration zusammenhängen.
Dies sollte nicht als allgemeingültige Bezeichnung für einen Spanbrecher eines Herstellers verstanden werden.
12 — Größe
Für das gängige Beispiel CNMG120408 gilt:, 12 entspricht einem nominellen Einzeichnkreis von etwa 12,7 mm.
04 — Dickencode
In diesem Beispiel beträgt die Nenndicke etwa 4,76 mm.
08 — Eckenradius
08 entspricht einem Nennradius der Spitze von 0,8 mm.
Das ONMY Seite mit den Abmessungen der CNMG-Einsätze führt gängige ISO-Beispiele auf, darunter CNMG120404, CNMG120408 und CNMG120412.
Was der ISO-Code nicht verrät
CNMG120408 nicht vollständig identifiziert:
- Hartmetallsorte;
- Beschichtungssystem;
- Spanbrecher;
- Kantenhobel;
- Geometrie für Schlicht- oder Schruppbearbeitung;
- empfohlenes Werkstückmaterial;
- Schnittgeschwindigkeit;
- Futterbereich;
- Schnitttiefenbereich.
Deshalb sollten Sie über die vollständige Herstellerbezeichnung wann immer möglich.
Anstatt nur Folgendes bis senden:
CNMG120408
Senden:
CNMG120408 + Spanbrecher-/Geometrie-Suffix + Sorte.
Dadurch wird das Risiko, einen geometrisch ähnlichen, aber funktional unterschiedlichen Einsatz bis bestellen, drastisch verringert.
Werkstoffe für Wendeschneidplatten
Wendeschneidplatten können aus verschiedenen Schneidwerkstoffen hergestellt werden.
Hartmetall
Hartmetall ist der am häufigsten verwendete Allzweckwerkstoff für moderne Wendeschneidplatten.
Es besteht aus Hartmetallpartikeln, die mit einem metallischen Bindemittel verbunden sind, und kann anschließend:
- CVD Beschichtung;
- PVD-Beschichtung;
- spezielle Oberflächenbehandlungen;
- Randpräparation.
Hartmetallsorten können so gestaltet werden, dass sie ein unterschiedliches Gleichgewicht zwischen folgenden Aspekten bieten:
- Verschleißfestigkeit;
- Zähigkeit;
- Warmhärte;
- Widerstandsfähigkeit gegen plastische Verformung;
- Beständigkeit gegen Absplitterungen.
ONMY bietet Hartmetall-Wendeschneidplatten für beide Bereiche an Drehen sowie Fräsanwendungen.
Cermet
Cermets kommen häufig bei Endbearbeitungs- und Vorbearbeitungsanwendungen zum Einsatz, bei denen:
- Verschleißfestigkeit;
- chemische Stabilität;
- gleichmäßige Oberflächenbeschaffenheit
sind wichtig.
Sie werden vor allem im Bereich der Stahlveredelung eingesetzt, wobei die tatsächliche Eignung von der Stahlsorte und dem jeweiligen Verarbeitungsvorgang abhängt.
Keramik
Keramikeinsätze zeichnen sich durch eine hohe Warmhärte und Verschleißfestigkeit aus.
Sie können nützlich sein für:
- ausgewählte Gusseisen;
- gehärtete Werkstoffe;
- bestimmte hitzebeständige Legierungen.
Bei keramischen Werkzeugen müssen jedoch in der Regel folgende Faktoren sorgfältig kontrolliert werden:
- Schnittstabilität;
- Unterbrechung;
- Maschinensteifigkeit;
- Schnittparameter.
CBN / PCBN
Kubisches Bornitrid wird in erster Linie mit dem Hartdrehen und gehärteten Eisenwerkstoffen in Verbindung gebracht.
Wenn Ihre Anwendung gehärteten Stahl umfasst, lesen Sie bitte die speziellen Informationen von ONMY bis diesem Thema. Sortiment an CBN- und PCBN-Einsätzen.
Bei der CBN-Auswahl muss weiterhin berücksichtigt werden, ob der Schnitt:
- kontinuierlich;
- leicht unterbrochen;
- stark unterbrochen;
- Schruppbearbeitung;
- Endbearbeitung.
PKD
Polykristalliner Diamant wird hauptsächlich für bestimmte Nichteisenmetalle und Schleifmittel verwendet, wie zum Beispiel:
- Aluminium;
- Aluminium mit hohem Siliziumgehalt;
- Kupferlegierungen;
- Verbundwerkstoffe.
Wenn Sie eher Schneidwerkstoffe als Schneidplattenformen vergleichen möchten, lesen Sie bitte die ausführliche Anleitung:
Cermet-Wendeschneidplatten vs. Hartmetall vs. CBN vs. PKD
Werkstoffgruppen: ISO P, M, K, N, S und H
Ein praktischer Ausgangspunkt für die Auswahl der Einsätze ist die Werkstück-Werkstoffgruppe.
| ISO-Gruppe | Typische Werkstückfamilie | Häufige Herausforderungen bei der Zerspanung |
|---|---|---|
| P | Stahl | Ausgewogenes Verhältnis zwischen Verschleiß, Zähigkeit und Bruchfestigkeit |
| M | Edelstahl | Kaltverfestigung, Haftung und lange Späne |
| K | Gusseisen | Abrieb und Kantenverschleiß |
| N | Nichteisenwerkstoffe | Haftung, Schärfe und manchmal Abrieb |
| S | Titan und hitzebeständige Legierungen | Wärmekonzentration und Kerbenverschleiß |
| H | Gehärtete Werkstoffe | Hohe Härte und abrasiver Verschleiß |
Die ISO-Gruppe ist erst der Anfang.
Beispielsweise kann “Stahl” Folgendes bedeuten:
- kohlenstoffarmer Stahl;
- Stahl mit mittlerem Kohlenstoffgehalt;
- legierter Stahl;
- Werkzeugstahl;
- gehärteter Stahl.
Ebenso kann Edelstahl:
- austenitisch;
- ferritisch;
- martensitisch;
- Duplex;
- Austauschhärtung.
Geben Sie bei der Anfrage nach einer Empfehlung für einen Wendeschneidplatte nach Möglichkeit die genaue Werkstoffbezeichnung und Härte an.

Sorte vs. Geometrie vs. Beschichtung
Diese drei Begriffe werden oft verwechselt.
| Merkmal | Hauptsächliche Einflussfaktoren |
|---|---|
| Grundform des Einsatzes | Kantenfestigkeit und Zugänglichkeit |
| Geometrie / Spanbrecher | Spanbildung, Schnittkräfte und Kantenfestigkeit |
| Randpräparation | Schärfe und Beständigkeit gegen Mikrosplitterbildung |
| Klasse | Verschleißfestigkeit, Zähigkeit und Hitzebeständigkeit |
| Beschichtung | Reibung, Hitzeschutz und Verschleißverhalten |
| Eckenradius | Festigkeit, Oberflächenbeschaffenheit und Schnittdruck |
| Einfügegröße | Schnittkapazität und Kompatibilität mit Halterungen |
Geometrie einfügen
Die Geometrie beschreibt, wie die Schneidkante mechanisch mit dem Werkstück zusammenwirkt.
Dazu gehören:
- Neigungswinkel;
- Spanbrecher;
- Randgebiet;
- Kantenhobel;
- modernste Vorbereitung.
Eine Endbearbeitungsgeometrie kann folgende Prioritäten setzen:
- Schärfe;
- geringe Schnittkraft;
- Spanabfuhrkontrolle bei leichten Schnitten.
Bei einer Schruppgeometrie können folgende Aspekte im Vordergrund stehen:
- verstärkte Kante;
- Stärke;
- Spanfläche;
- hohem Vorschub und Schnitttiefe.
Klasse einfügen
Die Sorte beschreibt das System aus Fräser und Werkstoff.
Bei Hartmetall kann dies Folgendes umfassen:
- Hartmetallsubstrat;
- Kornstruktur;
- Inhaltsverzeichnis des Ordners;
- Beschichtung;
- Nachbehandlung.
Eine höhere Schwierigkeitsstufe ist nicht automatisch besser.
Bei der stabilen Endbearbeitung kann der Einsatz einer besonders verschleißfesten Sorte von Vorteil sein.
Bei unterbrochenem Schneidvorgang ist möglicherweise eine härtere Güte erforderlich.
Beschichtung
Zu den gängigen Beschichtungstechnologien für Hartmetall-Wendeschneidplatten gehören:
- PVD;
- CVD;
- Mehrschicht-Beschichtungssysteme;
- Reibungsarme Beschichtungen für ausgewählte Nichteisenanwendungen.
Wählen Sie die Sorte eines Einsatzes niemals allein anhand der Beschichtungsfarbe aus.
Was ist ein Spanbrecher?
Ein Spanbrecher ist Teil der Schneidengeometrie und beeinflusst:
- Spandurchsatz;
- Span-Curling;
- Spanabfuhr;
- Schnittkraft;
- Kantenfestigkeit.
Ein Spanbrecher für die Schlichtbearbeitung wird in der Regel bei geringerer Vorschub und geringerer Schnitttiefe eingesetzt.
Eine Schruppgeometrie verfügt in der Regel über eine stärkere Schneide und ist für höhere Belastungen ausgelegt.
Die Suffixe für Spanbrecher sind jedoch in der Regel herstellerspezifisch.
Daher:
Eine von einem Hersteller als “M” bezeichnete Geometrie sollte nicht automatisch als gleichwertig mit einer “M”-Geometrie eines anderen Herstellers angesehen werden.
ONMY’s CNMG-Einsatzprogramm Ein gutes Beispiel hierfür ist: Dieselbe CNMG-Grundbaureihe lässt sich mit verschiedenen Spanbrechern und Werkstoffsorten für unterschiedliche Bearbeitungsbedingungen kombinieren.
So wählen Sie den richtigen Wendeschneideinsatz aus
Die richtige Frage lautet nicht:
“Welcher Hartmetalleinsatz ist der beste?”
Die entscheidende Frage lautet:
Welcher Wendeschneidplatte passt bis diesem Arbeitsgang, diesem Werkstoff, diesem Halter, dieser Maschine und diesen Schnittbedingungen?
Befolgen Sie die folgende Reihenfolge.
Schritt 1: Bestimmen Sie die Operation
Stellen Sie zunächst fest, ob es sich bei der Operation um Folgendes handelt:
- Außenbearbeitung;
- mit Blick auf;
- langweilig;
- Profilierung;
- Planfräsen;
- Eckfräsen;
- Nutfräsen;
- Hochvorschubfräsen;
- Bohren;
- Schneidenfräsen;
- Abschied;
- Threading.
Beginnen Sie mit der entsprechenden Produktfamilie:
- Dreh-Wendeschneidplatten
- Wendeschneidplatten zum Fräsen
- Gewindeschneidwerkzeuge
- Einstechwerkzeuge
Wählen Sie einen Einsatz nicht nur deshalb aus, weil er äußerlich dem alten Einsatz ähnelt.
Schritt 2: Bestimmen Sie das genaue Werkstückmaterial
Statt:
Stahl
vorsehen:
AISI 4140, 28–32 HRC.
Statt:
Edelstahl
vorsehen:
Statt:
Titan
vorsehen:
Ti-6Al-4V.
Die genaue Legierung und Härte haben einen starken Einfluss auf die Sorte, die Geometrie und die Schnittparameter.
Schritt 3: Wählen Sie die Option „Plattenform“
Wenn maximale Schneidkantenfestigkeit wichtig ist, sollten Sie Formen mit größeren Einschlusswinkeln in Betracht ziehen.
Wenn der Zugang zum Profil wichtig ist, sind Diamantformen mit kleinerem Winkel möglicherweise besser geeignet.
Zum Drehen ist die Kategorie „Hartmetall-Dreheinsätze“ ermöglicht Ihnen den Vergleich gängiger Wendeschneidplatten-Baureihen der Typen K, W, R, T, S, V, D und C.
Schritt 4: Wählen Sie „Positive“ oder „Negative“ Geometrie
Positive Geometrien sind oft nützlich, wenn Sie Folgendes benötigen:
- geringe Schnittkraft;
- Bearbeitung dünnwandiger Bauteile;
- geringere Maschinenleistung;
- präzise Schneidleistung.
Negativsysteme werden häufig dann gewählt, wenn Sie Folgendes benötigen:
- deutliche Kanten;
- stabiler, schwerer Schnitt;
- kostengünstige doppelseitige Einlagen.
Die Halterung muss zum Einsatztyp passen. Siehe Sortiment an Drehwerkzeughaltern bei der Überprüfung der Kompatibilität von Dreh-Wendeschneidplatten.
Schritt 5: Wählen Sie den Spanbrecher aus
Stellen Sie fest, ob es sich bei der Operation um Folgendes handelt:
- Endbearbeitung;
- Halbfertigbearbeitung;
- mittlere Bearbeitung;
- Schruppbearbeitung;
- Grobbearbeitung.
Vergleichen Sie dann:
- Feed;
- Schnitttiefe;
- Werkstückmaterial;
- ununterbrochene oder unterbrochene Beschäftigung.
Ein beim schweren Schruppen eingesetzter Spanbrecher für die Feinarbeit kann aufgrund unzureichender Kantenfestigkeit versagen.
Eine für eine sehr leichte Schlichtbearbeitung verwendete Grobschnittgeometrie kann bis übermäßigen Schnittkräften oder einer unzureichenden Spankontrolle führen.
Schritt 6: Note auswählen
Wählen Sie die Sorte entsprechend:
- Werkstückmaterial;
- Schnittgeschwindigkeit;
- Bearbeitungsstabilität;
- durchgehender oder unterbrochener Schnitt;
- Kühlmittel;
- erforderliche Standzeit.
Wenn Hartmetall nicht mehr das beste Schneidmaterial ist, vergleichen Sie Hartmetall-, Cermet-, CBN- und PKD-Einsätze.
Insbesondere für Anwendungen mit gehärtetem Stahl lesen Sie bitte die CBN-Einsatzsortiment.
Schritt 7: Wählen Sie den Eckenradius aus
Ein größerer Kurvenradius sorgt in der Regel für eine höhere mechanische Kurvenfestigkeit.
Es wirkt sich jedoch auch auf Folgendes aus:
- radiale Schnittkraft;
- Neigung zum Geschwätz;
- praktisch mögliche Mindestschnitttiefe;
- Oberflächenbeschaffenheit.
Ein kleinerer Radius verringert den Schnittdruck, führt jedoch bis einer geringeren Eckfestigkeit.
Schritt 8: Kompatibilität von Halterung und Fräser überprüfen
Bitte immer überprüfen:
- Baureihe;
- Größe;
- Dicke;
- Loch;
- Senkbohrung;
- Taschenfräsengeometrie;
- Spannverfahren;
- Schraube;
- Hand;
- Radiusabstand.
Ein ähnlicher Größenangabe-Code ist kein Beweis für die Austauschbarkeit.
Dies ist insbesondere beim Fräsen von Bedeutung. So können beispielsweise APKT und APMT sehr ähnlich aussehen, erfordern jedoch dennoch eine Überprüfung der Toleranzen, Abmessungen und der Kompatibilität mit der Plattensitz.
Lesen Sie:
APMT vs. APKT: Was ist der Unterschied?
Sie können auch die entsprechende Seite aufrufen Spezifikationen für APKT-Wendeschneidplatten bei der Identifizierung eines APKT-Wendeschneidplatte.
Schritt 9: Schnittparameter einstellen
Bestätigen:
- Schnittgeschwindigkeit, Vc oder SFM;
- Vorschub pro Umdrehung, fn, beim Drehen;
- Vorschub pro Zahn, fz, beim Fräsen;
- axiale Schnitttiefe, ap;
- radialer Eingriff, ae, beim Fräsen;
- Kühlmittel;
- Maschinenleistung;
- Werkzeugüberstand;
- Steifigkeit der Werkstückspannung.
Ein Wechsel der Schneideinsatzgeometrie ohne Überprüfung der Schnittbedingungen löst möglicherweise nicht das eigentliche Problem.
Schritt 10: Überprüfen Sie das Ergebnis
Überprüfen Sie nach dem ersten kontrollierten Test Folgendes:
- Spanform;
- Spindelbelastung;
- Oberflächenbeschaffenheit;
- Flankenverschleiß;
- Kraterverschleiß;
- Abplatzungen;
- aufgebaute Kante;
- Kerbenverschleiß;
- Sitzgelegenheiten einfügen;
- Formstabilität.
Die Empfehlung aus dem Katalog ist der Ausgangspunkt.
Die endgültigen Schnittbedingungen müssen an der tatsächlichen Maschine und am tatsächlichen Werkstück validiert werden.
Schlicht-, Mittel- und Schrupp-Wendeschneidplatten
Eine Einsatzerfamilie kann mehrere Geometrien umfassen.
Einsätze für die Endbearbeitung
Bei einer Endbearbeitungsgeometrie werden im Allgemeinen folgende Aspekte priorisiert:
- scharfe Schneidwirkung;
- geringere Kräfte;
- Spanabfuhr bei der Leichtzuführung;
- Oberflächenqualität.
Zu den typischen Anwendungsbereichen gehören:
- geringe Schnitttiefen;
- unterer Einzug;
- Präzisionsbearbeitung;
- dünne oder schwache Werkstücke.
Einsätze für die mittlere Zerspanung
Mittlere Geometrien zielen auf ein Gleichgewicht zwischen folgenden Faktoren ab:
- Kantenfestigkeit;
- Spansteuerung;
- Schnittkraft;
- Auskragung.
Sie sind in der Regel ein guter Ausgangspunkt für eine stabile Allzweckbearbeitung.
Schrupp-Wendeschneidplatten
Prioritäten bei der Schruppgeometrie:
- scharfe Schneide;
- größere Chipkapazität;
- höhere Zufuhr;
- stärkere Kürzungen;
- Belastbarkeit bei hoher Beanspruchung.
Sie können deutlich höhere Schnittkräfte erzeugen als eine Schlichtgeometrie.
Wendeschneidplatten vs. Vollhartmetallwerkzeuge
Keines der beiden Systeme ist in jeder Hinsicht besser.
Sie lösen verschiedene Bearbeitungsprobleme.
| Faktor | Wendeschneidplatten | Vollhartmetall-Werkzeuge |
|---|---|---|
| Auf dem neuesten Stand der Technik | Austauschbarer Einsatz | Integral mit Werkzeug |
| Werkzeugkörper | Wiederverwendbar | Das Tool selbst |
| Abgenutzte Kante | Wenden oder Ersetzen – Einfügen | Werkzeug austauschen oder nachschleifen |
| Großer Schneiddurchmesser | Deutlicher Vorteil | Das kann teuer werden |
| Kleiner Durchmesser | Eingeschränkt durch Einsatz und Tasche | Deutlicher Vorteil |
| Grobbearbeitung | Hervorragende Anwendung | Anwendungsabhängig |
| Feine, kleine Details | Begrenzt durch die Größe des Einsatzes | Oft hervorragend |
| Flexibilität bei der Benotung | Die Einfügequalität lässt sich ganz einfach ändern | Erfordert ein weiteres Werkzeug |
| Flexibilität bei der Geometrie | Kompatiblen Einsatz austauschen | Erfordert ein anderes Werkzeug |
| Rundlaufabweichung | Hängt vom Budget und den Sitzplätzen ab | Keine Schnittstelle für Einstecktaschen |
ONMY vertreibt sowohl Frässysteme mit Wechselplatten als Teil seines Fräseinsatzsortiments als auch Vollhartmetallwerkzeuge als Teil seiner Produktfamilien für Hartmetall-Schaftfräser.
Wann sich Wendeschneidplatten lohnen
Ziehen Sie den Einsatz von Wendeschneidplatten in Betracht, wenn:
- Der Durchmesser des Fräsers ist relativ groß;
- Die Materialabtragsrate ist wichtig;
- Die Schneidkanten werden regelmäßig ausgetauscht;
- Es können mehrere Sorten oder Geometrien erforderlich sein;
- Ein wiederverwendbarer Fräserkörper sorgt für mehr Wirtschaftlichkeit.
Wann Vollhartmetall die bessere Wahl sein kann
Vollhartmetall ist oft eine Überlegung wert, wenn:
- Der Durchmesser ist bis klein für eine Einsatztasche;
- Es sind sehr feine Details erforderlich;
- Ein sehr geringer Rundlauf ist wichtig;
- eine große Auskragung ist erforderlich;
- Die durchgehende Schneidengeometrie bietet einen Vorteil.
Beispielsweise die Vollhartmetall-Werkzeuge von ONMY Schaftfräser mit Kugelkopf sind für Anwendungen wie das 3D-Konturfräsen und die Formnachbearbeitung vorgesehen, bei denen ein Massivfräser einem größeren Wendeplattenfräser vorzuziehen sein kann.
Vorteile von Wendeplatten
Mehrere nutzbare Schneidkanten
Viele Einsatzkonstruktionen verfügen über mehrere nutzbare Schneidkanten, wodurch sich die Kosten pro Schneidkante verringern.
Schneller Austausch
Ein verschlissener Einsatz kann versetzt oder ausgetauscht werden, ohne dass der gesamte Halter oder der gesamte Fräskörper gewechselt werden muss.
Flexibilität der Anwendung
Eine kompatible Werkzeugplattform kann verschiedene Elemente aufnehmen:
- Noten;
- Spanbrecher;
- Kurvenradien;
- Geometrien.
Spezialschneidmaterialien
Wechselbare Systeme können Folgendes verwenden:
- Hartmetall;
- Cermet;
- Keramik;
- CBN;
- PKD.
Produktionseffizienz
Der planbare Austausch von Schneideinsätzen ist besonders in der CNC-Fertigung von großem Wert, wo es darauf ankommt, Ausfallzeiten zu reduzieren.
Einschränkungen bei Wendeschneidplatten
Auch Wendeschneidplatten haben ihre Grenzen.
Einsätze sind nicht universell einsetzbar
Ähnlich aussehende Einsätze passen möglicherweise nicht in denselben Halter.
Der Zustand der Tasche ist entscheidend
Beschädigte oder verunreinigte Taschenfräsen können folgende Probleme verursachen:
- Rundlaufabweichung;
- Schwingung;
- Schraubenversagen;
- vorzeitiges Versagen der Kante;
- inkonsistente Maße.
Bestimmte Geometrien erzeugen hohe Schnittkräfte
Stark negative Wendeschneidplatten erfordern unter Umständen mehr Maschinenleistung und Steifigkeit als scharfkantige positive Wendeschneidplatten.
Kleine Durchmesser sind begrenzt
Bei einem kleinen Werkzeug ist möglicherweise nicht genügend Platz für:
- eine Einstecktasche;
- Schraube;
- robuster Schneidkern;
- ausreichend Speicherplatz auf dem Span.
Der niedrigste Preis für den Einsatz entspricht nicht den niedrigsten Bearbeitungskosten
Ein billiger Einsatz, der Folgendes verursacht:
- geringere Produktivität;
- häufige Indizierung;
- mangelhafte Verarbeitung;
- Überarbeitung;
- Die Maschine hält an
kann pro fertigem Teil höhere Kosten verursachen.
Bewerten:
Kosten pro nutzbarer Kante und Kosten pro fertigem Bauteil, nicht nur der Kaufpreis.
Häufige Fehler bei der Auswahl von Wendeschneidplatten
Fehler 1: Nur nach Form sortieren
“Ein 80-Grad-Diamanteinsatz” reicht nicht aus.
Du brauchst noch:
- Größe;
- Dicke;
- Radius;
- Freigang;
- Loch;
- Spanbrecher;
- Note.
Fehler 2: Bestellung ausschließlich anhand des ISO-Basiscodes
CNMG120408 ist unvollständig, wenn mehrere Geometrien und Sorten verfügbar sind.
Verwenden Sie nach Möglichkeit den vollständigen Code.
Fehler 3: Verwechslung von Schneidwinkel und Spanbrecher
Sie üben unterschiedliche Tätigkeiten aus.
Geometrie beeinflusst, wie die Schneide schneidet.
Klasse beeinflusst, wie gut das Schneidmaterial Verschleiß, Hitze und Belastung standhält.
Fehler 4: Die schwierigste Schwierigkeitsstufe wählen
Eine maximale Härte kann die Zähigkeit verringern.
Bei unterbrochenen oder unregelmäßigen Schnitten ist möglicherweise eine festere Holzsorte erforderlich.
Fehler 5: Die Wahl der stärksten Geometrie
Eine stark verstärkte Schruppgeometrie kann bis übermäßigen Schnittkräften führen bei:
- Endbearbeitung;
- dünnwandige Teile;
- Kleingeräte;
- instabile Konfigurationen.
Fehler 6: Den Inhaber ignorieren
Der Einsatz und die Halterung bilden ein System.
Überprüfen Sie beim Drehen die entsprechenden Drehmeißelhalter bevor Sie Ersatzeinsätze kaufen.
Fehler 7: Auswahl nach Beschichtungsfarbe
Ähnlich aussehende Beschichtungen können auf völlig unterschiedlichen Systemen basieren.
Orientieren Sie sich an der Sorte und den Herstellerangaben und nicht am äußeren Erscheinungsbild.
Fehler 8: Die Annahme, dass Hersteller-Suffixe universell gültig sind
Das Nachsatz-Suffix eines Herstellers für einen Spanbrecher entspricht nicht zwangsläufig der Geometrie eines anderen Herstellers mit demselben Buchstaben.
So identifizieren Sie einen unbekannten indexierbaren Einsatz
Falls die Originalverpackung oder die vollständige Bezeichnung fehlt, gehen Sie wie folgt vor.
1. Lies jede Markierung
Fotografieren Sie beide Seiten und notieren Sie Folgendes:
- Buchstaben;
- Zahlen;
- Herstellerlogo;
- Geometrie-Code;
- Sortenrichtung.
2. Die Grundform bestimmen
Stellen Sie fest, ob der Einsatz:
- runde;
- Quadrat;
- dreieckig;
- C-Stil;
- W-Stil;
- D-Stil;
- V-Stil;
- Parallelogramm;
- eine weitere Sonderform.
Das Übersicht über Hartmetall-Dreheinsätze ist nützlich, um gängige Drehplattenfamilien visuell einzugrenzen.
3. Kritische Maße messen
Je nach Einsatz die Maße wie folgt ermitteln:
- Inkreis (IC);
- Schneidkantenlänge;
- Dicke;
- Bohrungsdurchmesser;
- Kurvenradius;
- Gesamtlänge;
- Breite der Wendeschneidplatte.
4. Identifizieren Sie den Halter oder den Fräser
Foto:
- Einsteckfach;
- Schraube;
- Fräserkörper;
- Markierungen am Halter.
Vergleichen Sie für Drehbearbeitungen den Halter mit dem von ONMY. Drehwerkzeughalter-Baureihen.
5. Angabe der Bearbeitungsanwendung
Enthält:
- Material;
- Betrieb;
- Geschwindigkeit;
- Feed;
- Schnitttiefe;
- Kühlmittel;
- aktuelles Bearbeitungsproblem.
6. Versuchen Sie niemals, einen ähnlichen Einsatz mit Gewalt in die Tasche bis drücken
Halten Sie an, wenn der Einsatz:
- Felsen;
- liegt nicht flach auf;
- erfordert eine übermäßige Schraubkraft;
- hinterlässt eine sichtbare Lücke;
- berührt nur einen Teil der Auflagefläche.
Eine annähernde Übereinstimmung bedeutet nicht zwangsläufig, dass der Einsatz kompatibel ist.
Welche Informationen sollten Sie für eine Empfehlung zur Wendeschneidplatte übermitteln?
Um die Zuordnung der Einfügungen bis beschleunigen, geben Sie bitte die folgenden Informationen an.
Vorhandene Werkzeuge
- vollständige Bezeichnung des Einsatzes;
- Hersteller;
- Werkzeughalter- oder Fräser-Code;
- Fotos der Wendeschneidplatte;
- Fotos der Einstecktasche.
Werkstück
- Materialnorm;
- genaue Note;
- Härte;
- Wärmebehandlungszustand.
Bearbeitungsverfahren
- Drehen;
- Fräsen;
- Bohren;
- Threading;
- Schneidenfräsen;
- Schruppbearbeitung;
- Endbearbeitung;
- kontinuierliches oder unterbrochenes Schneiden.
Schnittbedingungen
- Schnittgeschwindigkeit;
- Feed;
- Schnitttiefe;
- radiale Verzahnung zum Fräsen;
- Zustand des Kühlmittels.
Maschine und Einrichtung
- Maschinentyp;
- Spindelleistung;
- Werkzeugüberstand;
- Werkstückspannung;
- Einschränkungen hinsichtlich der Steifigkeit.
Aktuelles Problem
- kurze Standzeit;
- Abplatzungen;
- lange Späne;
- aufgebaute Kante;
- mangelhafte Oberflächenbeschaffenheit;
- Geschwätz;
- übermäßiger Verschleiß;
- Einfügefehler.
Wenn Sie Hilfe bei der Identifizierung eines unbekannten Einsatzes oder bei der Suche nach einem Äquivalent benötigen, Senden Sie Ihre Werkzeuganforderungen an ONMY mit dem vollständigen Code, Fotos und Informationen zur Bearbeitung.
Häufig gestellte Fragen
Was ist ein Wendeschneidplatte?
Ein Wendeeinsatz ist ein austauschbares Schneidelement, das in einem wiederverwendbaren Werkzeughalter oder Fräserkörper eingesetzt wird. Wenn eine Schneide abgenutzt ist, kann der Einsatz in der Regel gedreht oder ausgetauscht werden, ohne dass das gesamte Werkzeug entsorgt werden muss.
Was bedeutet „wechselbar“ in der Zerspanung?
„Wendeschneidplatte“ bedeutet, dass die Platte so umgedreht werden kann, dass eine andere einsatzfähige Schneide zum Einsatz kommt.
Wozu werden Wendeschneidplatten verwendet?
Sie werden zum Drehen, Fräsen, Bohren, Ausbohren, Gewindeschneiden, Nuten und Abstechen verwendet.
ONMY fasst diese Anwendungen in spezielle Gruppen zusammen Wendeplatte, Wendeschneidplatte, Gewindeschneiden und Nuten Produktfamilien.
Aus welchem Material bestehen Wendeschneidplatten?
Hartmetall ist äußerst verbreitet.
Zu den weiteren Schneidmaterialien gehören:
- Cermet;
- Keramik;
- CBN;
- PKD.
Einen ausführlichen Vergleich finden Sie unter Cermet-Wendeschneidplatten vs. Hartmetall vs. CBN vs. PKD.
Sind Hartmetall-Wendeschneidplatten und Wendeschneidplatten dasselbe?
Nicht ganz.
Indexierbar beschreibt das Werkzeugkonzept.
Hartmetall beschreibt das Schneidmaterial.
Viele Wendeschneidplatten bestehen aus Hartmetall, können aber auch aus Cermet, Keramik, CBN oder PKD gefertigt sein.
Sind Wendeschneidplatten universell einsetzbar?
Nein.
Der Einsatz muss in folgenden Punkten zum Halter oder Fräser passen:
- Form;
- Größe;
- Dicke;
- Loch;
- Sitzfläche;
- Spannsystem;
- Spitzenposition.
Gehen Sie niemals allein aufgrund des Aussehens von einer Austauschbarkeit aus.
Wie lese ich den Code eines Wendeeinsatzes?
Der Standardcode definiert wichtige Merkmale wie beispielsweise:
- Form;
- Freigang;
- Toleranz;
- Typ einfügen;
- Größe;
- Dicke;
- Kurvenradius.
Allerdings müssen die werkstoff- und herstellerspezifischen Schneidgeometrien weiterhin separat ermittelt werden.
Ein praktisches Beispiel finden Sie unter CNMG120408 – Abmessungen und Artikelnummer.
Was ist der Unterschied zwischen der Geometrie und der Sorte eines Schneideinsatzes?
Die Geometrie bestimmt, wie die Schneide mit dem Werkstoff interagiert.
Die Sorte bestimmt, wie widerstandsfähig das bis schneidende Material ist:
- Abnutzung;
- Hitze;
- Bruch.
Sie müssen gemeinsam ausgewählt werden.
Was ist der Unterschied zwischen einem Spanbrecher und einer Beschichtung?
Ein Spanbrecher ist Teil der Geometrie der Schneidkante.
Eine Beschichtung ist eine Oberflächenschicht, die dazu dient, Verschleiß, Reibung, Temperatur und die Wechselwirkung mit anderen Werkstoffe bis beeinflussen.
Welche Form des Einsatzes ist am stabilsten?
Runde Formen und Formen mit großem Einschnittwinkel bieten in der Regel starke Schneidkanten, doch selbst der stärkste Wendeschneidplatte bietet möglicherweise nicht genügend Zugang für die Profilbearbeitung.
Welcher Einsatz eignet sich am besten für die Endbearbeitung?
Verwenden Sie eine für den jeweiligen Zweck entwickelte Endbearbeitungsgeometrie und -feinheit:
- Werkstück;
- Feed;
- Schnitttiefe;
- Stabilität;
- erforderliche Oberflächenbeschaffenheit.
Es gibt keinen allgemein gültigen “besten Schleifeinsatz”.”
Welcher Wendeschneidplatte eignet sich am besten für die Schruppbearbeitung?
Verwenden Sie eine verstärkte Geometrie und eine geeignete Gussqualität, die den folgenden Anforderungen gerecht wird:
- Feed;
- Schnitttiefe;
- Auswirkung;
- Hitze;
- Maschinenauslastung.
Wie wähle ich einen Einsatz für Edelstahl aus?
Ermitteln Sie zunächst die genaue Edelstahlsorte.
Wählen Sie dann Folgendes aus:
- werkstoffgerechte Sorte;
- geeigneter Spanbrecher;
- ausreichende Kantenfestigkeit;
- geeignete Schnittbedingungen.
Bei Drehbearbeitungen beginnen Sie mit dem Sortiment an Hartmetall-Dreheinsätzen und geben Sie bei Ihrer Anfrage nach einer Empfehlung bitte die Edelstahlsorte an.
Kann ich den Einsatz eines Herstellers durch einen einer anderen Marke ersetzen?
Manchmal, aber die ISO-Basisbezeichnung allein reicht nicht aus.
Vergleiche:
- Abmessungen;
- Spanbrecher;
- Note;
- Randpräparation;
- verwertbare Kanten;
- Kompatibilität mit Halterungen;
- Empfohlener Schnittbereich.
Kann APKT APMT ersetzen?
Gehen Sie nicht davon aus, dass der ähnliche Code austauschbar ist.
Lesen Sie den entsprechenden Vergleich zwischen APMT und APKT und überprüfen Sie vor dem Austausch die Gesamtabmessungen und die Plattensitz.
Wann sollte ich CBN anstelle von Hartmetall verwenden?
CBN kommt in der Regel bei gehärteten Eisenwerkstoffen zum Einsatz, bei denen die Standzeit von Hartmetallwerkzeugen oder die Schnittgeschwindigkeit an ihre Grenzen stoßen.
Siehe ONMY’s CBN- und PCBN-Wendeschneidplatten für Optionen zum Hartdrehen.
Wann sollte ich Wendeschneidplatten anstelle von Vollhartmetallwerkzeugen verwenden?
Wendeschneidplatten sind besonders dann attraktiv, wenn:
- Wiederverwendbare Werkzeugkörper sind wirtschaftlich;
- Der Schnittdurchmesser ist relativ groß;
- Es ist eine hohe Metallabtragsrate erforderlich;
- Ein schneller Austausch der Schneiden ist von großem Nutzen.
Vollhartmetall bietet häufig Vorteile bei kleineren Durchmessern, feinen Strukturen und Anwendungen, bei denen eine Einsatztasche nicht praktikabel ist.
Abschließende Checkliste zur Auswahl von Wendeschneidplatten
Bevor Sie eine Wendeschneidplatte bestellen, vergewissern Sie sich bitte, dass:
- Bearbeitungsverfahren;
- Werkstückmaterial;
- Materialhärte;
- Bezeichnung des Halters oder Fräsers;
- Plattenform;
- Größe eingeben;
- positive oder negative Geometrie;
- Spanbrecher;
- Note eingeben;
- Beschichtung;
- Kurvenradius;
- Anforderungen an die Endbearbeitung, die mittlere Bearbeitung oder die Schruppbearbeitung;
- Schnittgeschwindigkeit;
- Feed;
- Schnitttiefe;
- Zustand des Kühlmittels;
- ununterbrochene oder unterbrochene Beschäftigung;
- Maschinensteifigkeit;
- Stabilität der Werkstückspannung.
Die erfolgreiche Auswahl eines Einsatzes hängt selten von nur einer einzigen Spezifikation ab.
Die besten Ergebnisse werden erzielt, wenn man Folgendes behandelt:
Einsatz + Geometrie + Sorte + Halter + Werkstück + Schnittbedingungen
als ein komplettes Bearbeitungssystem.
Wenn Sie einen vorhandenen Einsatz austauschen, senden Sie bitte den vollständige Bezeichnung des Schneideinsatzes, Modell des Halters oder Fräsers, Werkstückmaterial, Schnittparameter und klare Fotos anstatt einen Ersatz allein anhand der Form auszuwählen.