Guía de insertos intercambiables: tipos, códigos ISO, calidades y cómo elegirlos

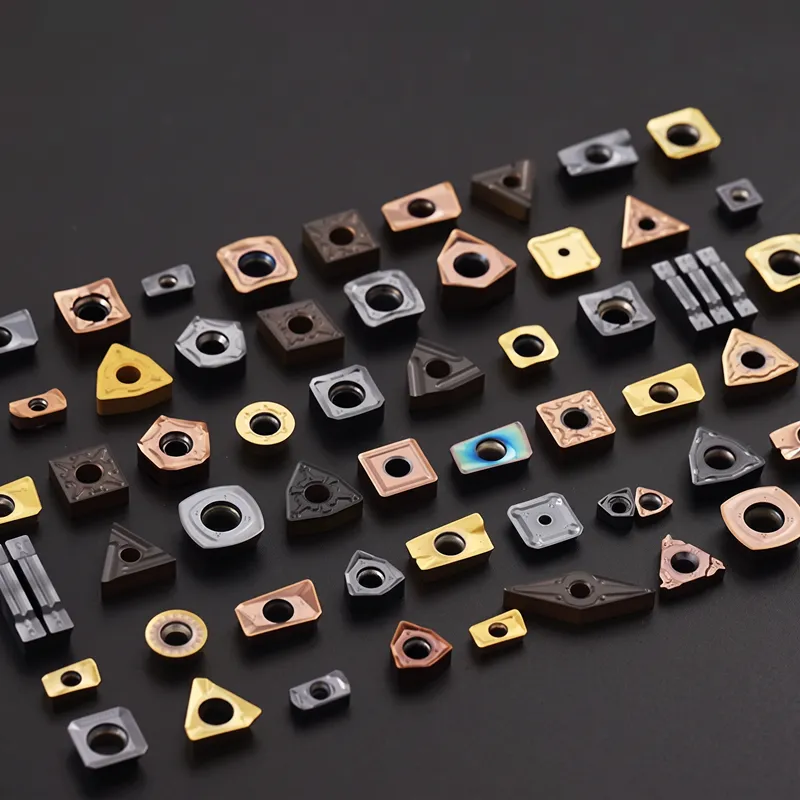
Un inserto intercambiable es un elemento de corte reemplazable que se sujeta mecánicamente en un portaherramientas o en el cuerpo de una fresa. Cuando un filo se desgasta, por lo general el inserto se puede girar o voltear para utilizar otro filo, en lugar de tener que reemplazar toda la herramienta de corte.
Los insertos intercambiables se utilizan ampliamente en sistemas de torneado, fresado, taladrado, mandrinado, ranurado, tronzado y roscado. En ONMY Toolings, estas aplicaciones están cubiertas por familias de productos específicas, entre las que se incluyen insertos de carburo para torneado, insertos de fresado, herramientas de roscado, herramientas de ranurado y sistemas de perforación.
Sin embargo, para un operario de máquina o un comprador, identificar un inserto es solo el principio. Para elegir el inserto correcta también hay que tener en cuenta la compatibilidad:
- operación de mecanizado;
- material de la pieza de trabajo;
- insertar figura;
- geometría positiva o negativa;
- rompevirutas;
- tipo de carburo;
- recubrimiento;
- radio de la curva;
- fresa o portaherramientas;
- velocidad de corte, avance y profundidad de corte.
Esta guía explica cómo interactúan estos factores.
Resumen de los insertos intercambiables
| Pregunta | Respuesta rápida |
|---|---|
| ¿Qué es un inserto intercambiable? | Un elemento de corte reemplazable montado en un portaherramientas o cuerpo de cortador reutilizable |
| ¿Qué significa “intercambiable”? | Normalmente, un filo desgastado se puede girar o voltear para utilizar otro filo en buen estado. |
| ¿En qué aplicaciones se utilizan los insertos intercambiables? | Torneado, fresado, taladrado, mandrinado, ranurado, tronzado y roscado |
| ¿De qué están hechas la mayoría de los insertos? | El carburo cementado es muy común; cermet, también se utilizan la cerámica, el CBN y el PCD |
| ¿Son intercambiables todos los insertos? | No. La forma, el tamaño, el hueco, el método de sujeción y las dimensiones deben coincidir |
| ¿Qué determina el control de las fichas? | La geometría de corte, junto con el avance, la profundidad de corte y el material de la pieza de trabajo |
| ¿Qué determina la resistencia al desgaste? | Principalmente el material de corte, el sustrato y el sistema de recubrimiento |
| ¿El código de inserto ISO indique el grado? | No |
| ¿El código ISO identifica por completo al rompedor de virutas? | No. Aún es necesario verificar los sufijos geométricos del fabricante. |
| ¿Debería elegir el inserto sin revisar el soporte? | No. El inserto y el soporte o el cuerpo de la fresa deben formar un sistema compatible |
¿Qué es un inserto intercambiable?
Un inserto intercambiable es una punta de corte extraíble que se asienta en un alojamiento de precisión y se fija mecánicamente mediante un tornillo, una abrazadera, una cuña, una palanca u otro sistema de sujeción.
A diferencia de un filo de corte de carburo soldado, el inserto no está fijado de manera permanente al cuerpo de la herramienta. Cuando un filo de corte llega al final de su vida útil, el operador puede rotar el inserto hacia otro filo disponible o reemplazarlo sin necesidad de cambiar todo el portaherramientas.
Para aplicaciones de torneado, el inserto se monta normalmente en un portaherramientas de torneado. Insertos de fresado están alojadas en cuerpos de fresa giratorios, mientras que los perforación de roca están montadas en cuerpos de taladro intercambiables.
¿Qué significa “intercambiable” en el mecanizado?
En el mecanizado, indexación significa reposicionar un inserto para que se active otro filo de corte útil.
Por ejemplo, un inserto cuadrado puede ofrecer varias esquinas utilizables. Una vez que una esquina se desgasta, el inserto se puede retirar, girar a la siguiente posición válida y volver a sujetar.
Sin embargo, el número de aristas de corte utilizables no depende únicamente de la forma.
También depende de:
- si el inserto es de una sola cara o de doble cara;
- ángulo de desprendimiento;
- configuración del rompevirutas;
- diseño de ranura de corte;
- si realmente todas las esquinas encajan en ese soporte;
- un limpiaparabrisas especial o una geometría de vanguardia.
Por lo tanto:
No calcule el costo del inserto basándose únicamente en el número aparente de esquinas. Verifique el número de aristas utilizables para el sistema completo de inserto y herramienta.
Herramienta con insertos intercambiables frente a herramienta con puntas reemplazables
Estos términos describen diferentes arquitecturas de herramientas.
En placa intercambiable Por lo general, cuenta con uno o más filos de corte y se acopla a un soporte o cuerpo de corte reutilizable.
A herramienta con punta o cabezal reemplazable utilice un cabezal de corte extraíble. Cuando el cabezal se desgasta, se reemplaza el cabezal completo en lugar de cambiar solo el inserto, como ocurre con los insertos convencionales.
Algunos ejemplos son:
- cabezales de taladro intercambiables;
- fresas con puntas reemplazables;
- cabezales de mandrinado modulares;
- cabezales de escariado reemplazables.
Ambos sistemas reducen la necesidad de desechar todo el conjunto de herramientas, pero sus interfaces y métodos de reemplazo son diferentes.
Cómo funcionan las herramientas de corte con insertos intercambiables
Un sistema de corte con insertos intercambiables típico consta de tres componentes principales.
1. Cuerpo de la herramienta o portaherramientas
El titular ofrece:
- rigidez;
- insertar ubicación;
- ángulo de corte de trabajo;
- suministro de refrigerante;
- conexión a la máquina.
Algunos ejemplos son:
- portaherramientas de torneado externo;
- barras de taladro;
- fresas de cara;
- fresado de hombro cortadores;
- brocas intercambiables.
ONMY’s Gama de portaherramientas de torneado incluye soportes para las familias de insertos más comunes, como CNMG, CCMT, DCMT, DNMG, TNMG, VNMG y WNMG.
2. El inserto
El inserto proporciona el filo de corte y contribuye directamente a:
- forma de vanguardia;
- formación de chips;
- geometría del rastrillo;
- preparación del borde;
- radio de la curva;
- rendimiento del material de corte;
- resistencia al desgaste.
Por ejemplo, un Inserto CNMG Se pueden suministrar con diferentes rompecopas y grados, aunque se mantengan la misma forma y el mismo tamaño básicos del CNMG.
3. Sistema de sujeción y posicionamiento
El inserto debe quedar bien apoyado contra las superficies de posicionamiento del compartimento.
Dependiendo del sistema, la sujeción puede realizarse mediante:
- tornillo central;
- abrazadera superior;
- cuña;
- palanca;
- sujeción combinada.
Es importante que el asiento sea el adecuado porque incluso un inserto seleccionado correctamente puede funcionar mal si:
- las virutas permanecen debajo del inserto;
- el bolsillo está dañado;
- el tornillo no es el adecuado;
- el inserto no está bien asentado contra sus superficies de posicionamiento.
Tipos de insertos intercambiables
El término placa intercambiable abarca varias familias de productos distintas.
Insertos de torneado intercambiables
Los insertos de torneado se utilizan en tornos convencionales y en centros de torneado CNC.
Entre las operaciones típicas se incluyen:
- torneado exterior;
- frente a;
- torneado interno;
- aburrido;
- elaboración de perfiles;
- biselado.
Entre las familias más comunes se encuentran:
Puedes ver el contenido completo de ONMY gama de insertos de carburo para torneado para comparar familias de insertos según su forma.
Para ver un ejemplo común, consulte la sección dedicada a Guía de inserto y especificaciones de CNMG.
Insertos de fresado intercambiables
Los insertos de fresado se instalan en los cuerpos giratorios de las fresas.
Entre las aplicaciones típicas se incluyen:
- fresado frontal;
- fresado de hombro;
- fresado lateral;
- fresado de ranuras;
- fresado de alto avance;
- fresado de perfil;
- acaparamiento;
- aceleración;
- interpolación helicoidal.
A diferencia del torneado, el fresado es un proceso de corte interrumpido. Cada filo de corte entra y sale repetidamente de la pieza de trabajo.
Esto significa inserto de fresado La selección debe tener en cuenta:
- ángulo de entrada de la fresa;
- avance por diente;
- profundidad axial de corte;
- acoplamiento radial;
- impacto al entrar;
- ciclos térmicos;
- evacuación de virutas.
Explore la gama de insertos de fresado ONMY para aplicaciones específicas inserto de fresado familias.
Un ejemplo común es la familia APKT. El dedicado Especificaciones de los insertos APKT y guía de compatibilidad de fresas explica los tamaños y modelos de APKT.
Perforación de roca intercambiables
Las brocas con insertos de corte utilizan insertos de corte reemplazables montados en un cuerpo de broca reutilizable.
Por lo general, se eligen cuando:
- el diámetro del orificio es relativamente grande;
- se requiere una alta tasa de eliminación de metales;
- reemplazar solo los elementos de corte es económico;
- Un cuerpo de broca reutilizable puede servir para múltiples procesos de producción.
No confundas los insertos intercambiables convencionales insertos de broca con cabezales de perforación intercambiables. La gama de herramientas para perforación de ONMY incluye sistemas de herramientas de perforación y con puntas reemplazables.
Insertos para ranurado y corte transversal
Los insertos para ranurado y corte transversal son elementos de corte relativamente estrechos diseñados para:
- ranuras externas;
- ranuras internas;
- ranuras frontales;
- elaboración de perfiles;
- corte de separación.
Entre las variables de selección importantes se incluyen:
- insertar ancho;
- profundidad de la ranura;
- rigidez del portaherramientas;
- control de chips;
- saliente;
- diámetro de la pieza de trabajo.
Para conocer los sistemas disponibles, consulte herramientas para ranurar y portaherramientas.
Insertos roscados
Insertos roscados generar una forma de hilo específica.
Se pueden utilizar para:
- Roscas métricas ISO;
- Hilos de la ONU;
- Roscas ACME;
- roscas trapezoidales;
- Temas sobre API;
- Formas de Whitworth;
- roscas de perfil parcial;
- roscas de perfil completo.
El inserto debe coincidir con:
- norma de rosca;
- tono;
- operación interna o externa;
- corte a la derecha o a la izquierda;
- titular;
- material de la pieza de trabajo.
Consulte ONMY’s herramientas de roscado, insertos y portaherramientas para la gama de roscas específicas.
Formas de los insertos intercambiables y sus usos
La forma de inserto no es simplemente una convención de nomenclatura.
El ángulo incluido tiene una gran influencia en dos requisitos contrapuestos:
resistencia de vanguardia y facilidad de mecanizado.
Un ángulo incluido mayor suele proporcionar una arista de corte más resistente, mientras que un ángulo incluido menor permite un mejor acceso para el perfilado.
Formas comunes de insertos
| Forma | Carta típica de la ISO | Ventaja principal | Limitación principal | Uso típico |
|---|---|---|---|---|
| Redondo | R | Filo de corte muy resistente | Acceso limitado a los arcenes pronunciados | Perfilado y cortes profundos |
| Cuadrado | S | Esquinas resistentes y múltiples aristas | Acceso limitado a la creación de perfiles | Desbaste y fresado |
| Diamante de 80° | C | Buen equilibrio entre fuerza y accesibilidad | No se puede acceder a los perfiles agudos | Torneado general |
| 80° de ángulo | W | Diseño económico de múltiples aristas | Menos acceso que D/V | Torneado general |
| Triángulo | T | Varias salidas y buen acceso | Menor resistencia que el acero al carbono (C/S) | Mecanizado general |
| Diamante de 55° | D | Buena capacidad de perfilado | Resistencia reducida en las esquinas | Perfilado y acabado |
| Diamante de 35° | V | Excelente acceso | Punta relativamente débil | Perfilado de precisión |
| Paralelogramo | A/K, etc. | Geometría específica para cada aplicación | A menudo específico para cada cortador | Aplicaciones de fresado |
La categoría de insertos de torneado de ONMY ya está organizada por formas, incluyendo insertos redondos, cuadrados, triangulares, tipo C, de 55° y tipo V, lo que resulta útil a la hora de identificar un inserto de torneado desconocido.
La forma de inserto más resistente no es necesariamente la mejor.
En el caso del desbaste pesado, la resistencia de los bordes puede ser el factor decisivo.
Para realizar un perfilado preciso alrededor de elementos estrechos, la accesibilidad puede ser más importante.
Insertos intercambiables positivos frente a negativos
Otra decisión importante a la hora de elegir es si se debe utilizar un sistema de insertos de holgura positiva o de estilo negativo.
Insertos positivas
Los insertos positivos proporcionan holgura detrás del filo de corte.
Entre las ventajas típicas se incluyen:
- menores fuerzas de corte;
- corte más fácil;
- menor deformación de la pieza de trabajo;
- idoneidad para máquinas de menor potencia;
- Buenas opciones para el aluminio y otros materiales adhesivos.
Entre las posibles ventajas y desventajas se incluyen:
- menos material que sustente el filo;
- a menudo tienen menos caras utilizables;
- menor resistencia del filo en cortes interrumpidos severos.
Entre las familias positivas más comunes se encuentran la CCMT y DCMT placas de torneado, así como numerosas placas de fresado APKT y APMT.
Insertos negativas
Los insertos negativas suelen utilizar un inserto con holgura básica de 0°, instalada en un portaherramientas que proporciona la holgura de trabajo necesaria.
Entre los beneficios típicos se incluyen:
- filo de corte resistente;
- posibilidad de uso por ambos lados;
- buen costo por filo;
- idoneidad para el mecanizado estable en condiciones medias y difíciles.
Las compensaciones pueden incluir:
- mayores fuerzas de corte;
- mayores requisitos de potencia de las máquinas;
- mayor tendencia a desviar piezas o montajes poco resistentes.
CNMG es un ejemplo común. El ONMY Inserto CNMG utilice una forma básica rómbica de 80° con un espacio libre de 0° y está disponible en múltiples geometrías y grados.
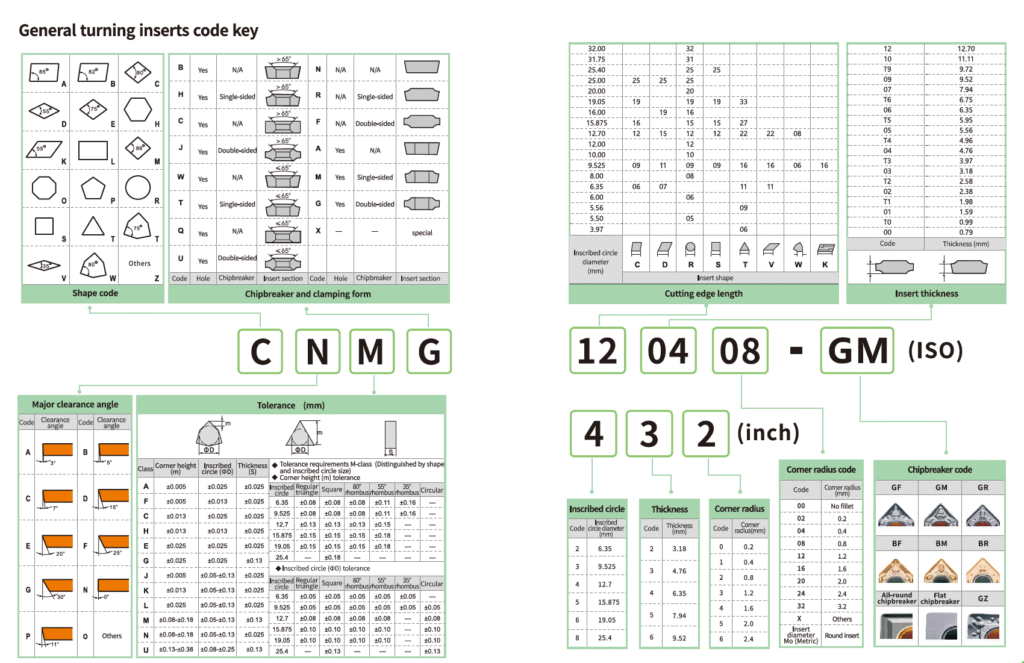
Cómo leer el código de un inserto intercambiable
Los insertos intercambiables estándar suelen utilizar códigos de identificación del tipo ISO.
Estos códigos facilitan la comunicación de información geométrica y dimensional importante, pero no definen por completo el rendimiento de corte del inserto.
Considéralo:
CNMG 120408
C — Forma
C representa una forma de inserto de diamante o rombo de 80°.
N — Ángulo de salida
N indique un juego básico de 0°.
M — Clase de tolerancia
M identifica la clase de tolerancia dimensional aplicable.
Sí no significa:
- mecanizado de intensidad media;
- tipo de carburo;
- recubrimiento;
- grupo de piezas.
G — Características de tipo «Insert»
La cuarta posición describa características adicionales estandarizadas del inserto relacionadas con su construcción y la configuración de su sujeción.
No debe interpretarse como el nombre universal de un rompevirutas de un fabricante.
12 — Tamaño
En el ejemplo habitual del CNMG120408, 12 corresponde a un diámetro nominal del círculo inscrito de aproximadamente 12,7 mm.
04 — Código de espesor
En este ejemplo, el espesor nominal es de aproximadamente 4,76 mm.
08 — Radio de la esquina
08 representa un radio nominal de 0,8 mm en la punta.
El ONMY Página de dimensiones de los insertos CNMG enumera ejemplos comunes de normas ISO, entre ellos CNMG120404, CNMG120408 y CNMG120412.
Lo que el código ISO no te dice
CNMG120408 no identifica por completo:
- tipo de carburo;
- sistema de recubrimiento;
- rompevirutas;
- afilador de bordes;
- geometría de acabado o de desbaste;
- material recomendado para la pieza de trabajo;
- velocidad de corte;
- rango de avance;
- rango de profundidad de corte.
Por eso deberías hacer su pedido a través de la denominación completa del fabricante siempre que sea posible.
En lugar de enviar únicamente:
CNMG120408
enviar:
CNMG120408 + sufijo de rompedor de virutas/geometría + grado.
Esto reduce drásticamente la probabilidad de pedir un inserto geométricamente similar pero funcionalmente diferente.
Materiales de los insertos intercambiables
Los insertos intercambiables se pueden fabricar con diversos materiales de corte.
Carburo cementado
El carburo cementado es el material de uso general más común para los insertos intercambiables modernas.
Combina partículas de carburo duro con un aglutinante metálico y, posteriormente, puede recibir:
- CVD recubrimiento;
- Recubrimiento PVD;
- tratamientos especiales de superficie;
- preparación del borde.
Grados de carburo pueden diseñarse para ofrecer diferentes equilibrios entre:
- resistencia al desgaste;
- resistencia;
- dureza en caliente;
- resistencia a la deformación plástica;
- resistencia al astillamiento.
ONMY ofrece insertos de carburo en ambas girando y aplicaciones de fresado.
Cermet
Los cermets suelen utilizarse en aplicaciones de acabado y semiacabado en las que:
- resistencia al desgaste;
- estabilidad química;
- acabado superficial uniforme
son importantes.
Se asocian especialmente con el acabado del acero, aunque su idoneidad real depende del tipo de acero y de la operación.
Cerámica
Los insertos cerámicos ofrecen una alta dureza en caliente y resistencia al desgaste.
Pueden ser útiles para:
- hierros fundidos seleccionados;
- materiales endurecidos;
- ciertas aleaciones resistentes al calor.
Sin embargo, las herramientas cerámicas suelen requerir un control minucioso de:
- estabilidad en el corte;
- interrupción;
- rigidez de la máquina;
- parámetros de corte.
CBN / PCBN
El nitruro de boro cúbico se utilice principalmente en el torneado de materiales duros y en materiales ferrosos endurecidos.
Si su aplicación implica el uso de acero endurecido, consulte la sección dedicada de ONMY Gama de insertos de CBN y PCBN.
Al seleccionar el CBN, aún hay que considerar si el corte es:
- continuo;
- ligeramente interrumpido;
- muy interrumpido;
- desbaste;
- acabado.
PCD
El diamante policristalino se utilice principalmente para ciertos materiales no ferrosos y abrasivos, tales como:
- aluminio;
- aluminio con alto contenido de silicio;
- aleaciones de cobre;
- materiales compuestos.
Si estás comparando materiales de corte en lugar de formas de insertos, consulte la guía detallada:
Insertos cermet vs carburo vs CBN vs PCD
Grupos de materiales de piezas de trabajo: ISO P, M, K, N, S y H
Un punto de partida práctico para la selección de insertos es el grupo de materiales de la pieza de trabajo.
| Grupo ISO | Familia típica de piezas de trabajo | Desafío común en el mecanizado |
|---|---|---|
| P | Acero | Equilibrio entre desgaste, resistencia y control de astillamiento |
| M | Acero inoxidable | Endurecimiento por deformación, adherencia y virutas largas |
| K | Hierro fundido | Abrasión y desgaste de los bordes |
| N | Materiales no ferrosos | Adherencia, nitidez y, en ocasiones, abrasión |
| S | Titanio y aleaciones resistentes al calor | Concentración de calor y desgaste por muescas |
| H | Materiales endurecidos | Alta dureza y desgaste por abrasión |
El grupo ISO es solo el comienzo.
Por ejemplo, “acero” puede significar:
- acero de bajo contenido de carbono;
- acero de contenido medio de carbono;
- acero aleado;
- acero para herramientas;
- acero templado.
Del mismo modo, el acero inoxidable puede ser:
- austenítico;
- ferrítico;
- martensítico;
- dúplex;
- endurecimiento por precipitación.
Siempre que sea posible, indique la designación y la dureza reales del material al solicitar una recomendación sobre insertos.

Calidad vs. geometría vs. recubrimiento
Estos tres términos suelen confundirse.
| Característica | Influye principalmente en |
|---|---|
| Forma básica del inserto | Resistencia de los bordes y accesibilidad |
| Geometría / rompevirutas | Formación de virutas, fuerzas de corte y resistencia de los filos |
| Preparación de los bordes | Afilado y resistencia al microastillamiento |
| Grado | Resistencia al desgaste, tenacidad y resistencia al calor |
| Revestimiento | Fricción, protección térmica y comportamiento frente al desgaste |
| Radio de la curva | Resistencia, acabado superficial y presión de corte |
| Tamaño del inserto | Capacidad de corte y compatibilidad con los portaherramientas |
Geometría del inserto
La geometría describa cómo interactúa mecánicamente el filo de corte con la pieza de trabajo.
Incluye:
- ángulo de inclinación;
- rompevirutas;
- tierras marginales;
- afilador de bordes;
- una preparación de vanguardia.
Una geometría de acabado puede dar prioridad a:
- nitidez;
- baja fuerza de corte;
- control de astillas en cortes ligeros.
Una geometría de desbaste puede dar prioridad a:
- borde reforzado;
- fuerza;
- espacio del chip;
- avance elevado y profundidad de corte.
Insertar Grado
El grado describa el sistema de material de corte.
En el caso del carburo, esto puede incluir:
- sustrato de carburo;
- estructura granular;
- contenido de la carpeta;
- recubrimiento;
- postratamiento.
Un grado de dificultad más alto no significa automáticamente que sea mejor.
El acabado estable puede beneficiarse del uso de un grado de alta resistencia al desgaste.
El corte interrumpido puede requerir un grado más resistente.
Revestimiento
Entre las tecnologías comunes de recubrimiento de insertos de carburo se incluyen:
- PVD;
- enfermedades cardiovasculares;
- sistemas de recubrimiento multicapa;
- recubrimientos de baja fricción para aplicaciones específicas con metales no ferrosos.
Nunca elijas el grado de un inserto basándote únicamente en el color del recubrimiento.
¿Qué es un rompevirutas de inserto?
Un rompevirutas forma parte de la geometría del filo de corte e influye en:
- flujo de chips;
- curling de virutas;
- ruptura de virutas;
- fuerza de corte;
- resistencia de los bordes.
Un rompevirutas de acabado suele funcionar con una velocidad de avance y una profundidad de corte menores.
Una geometría de desbaste suele utilizar un filo más resistente y está diseñada para soportar cargas más elevadas.
Sin embargo, los sufijos de los rompevirutas suelen ser específicos de cada fabricante.
Por lo tanto:
Una geometría denominada “M” por un fabricante no debe considerarse automáticamente equivalente a una geometría “M” de otro fabricante.
ONMY’s Gama de insertos CNMG Es un buen ejemplo: la misma familia básica de CNMG se puede combinar con diferentes rompedores de viruta y grados para distintas condiciones de mecanizado.
Cómo elegir el inserto intercambiable adecuada
La pregunta correcta no es:
“¿Cuál es la mejor insertos de carburo?”
La pregunta relevante es:
¿Qué inserto se adapta a esta operación, material, portaherramientas, máquina y condiciones de corte?
Sigue esta secuencia.
Paso 1: Identificar la operación
Primero, determina si la operación es:
- torneado exterior;
- frente a;
- aburrido;
- elaboración de perfiles;
- fresado frontal;
- fresado de hombro;
- fresado de ranuras;
- fresado de alto avance;
- perforación;
- ranurado;
- despedida;
- procesamiento multihilo.
Comience por la familia de productos correspondiente:
- Insertos de torneado
- Insertos de fresado
- Herramientas de roscado
- Herramientas de ranurado
No elijas un inserto solo porque su forma visible se parezca a la del inserto anterior.
Paso 2: Identificar el material exacto de la pieza de trabajo
En lugar de:
acero
establecer:
AISI 4140, 28–32 HRC.
En lugar de:
acero inoxidable
establecer:
En lugar de:
titanio
establecer:
Ti-6Al-4V.
La aleación y la dureza exactas influyen considerablemente en el grado, la geometría y los parámetros de corte.
Paso 3: Selecciona la opción «Insertar figura»
Si es importante contar con la máxima resistencia en el filo de corte, considera formas con ángulos incluidos más grandes.
Si el acceso al perfil es importante, las formas de diamante con ángulos más pequeños pueden ser más adecuadas.
Para tornear, el Categoría de insertos de carburo para torneado te permite comparar las familias de insertos más comunes de los tipos K, W, R, T, S, V, D y C.
Paso 4: Elija entre geometría positiva o negativa
Las geometrías positivas suelen ser útiles cuando se necesita:
- baja fuerza de corte;
- mecanizado de paredes delgadas;
- menor potencia de la máquina;
- acción de corte precisa.
Los sistemas negativos suelen elegirse cuando se necesita:
- bordes bien definidos;
- corte pesado estable;
- insertos de doble cara económicas.
El soporte debe ser compatible con el tipo de inserto. Consulte el Gama de portaherramientas de torneado al verificar la compatibilidad de los insertos de torneado.
Paso 5: Selecciona el rompevirutas
Determina si la operación es:
- acabado;
- acabado parcial;
- mecanizado de intensidad media;
- desbaste;
- desbaste pesado.
Ahora compare:
- feed;
- profundidad de corte;
- material de la pieza de trabajo;
- participación continua o intermitente.
Un rompevirutas de acabado utilizado en el desbaste pesado puede fallar debido a una resistencia insuficiente del filo.
Una geometría de desbaste pesado utilizada para un corte de acabado muy ligero puede generar una fuerza de corte excesiva o un control deficiente de la viruta.
Paso 6: Seleccione el grado
Elija el grado según:
- material de la pieza de trabajo;
- velocidad de corte;
- estabilidad en el mecanizado;
- corte continuo o interrumpido;
- líquido refrigerante;
- vida útil requerida de la herramienta.
Si el carburo ya no es el mejor material de corte, compara insertos de carburo, cermet, CBN y PCD.
Específicamente para aplicaciones con acero endurecido, consulte el Gama de insertos CBN.
Paso 7: Selecciona el radio de las esquinas
Un radio de curva mayor suele proporcionar mayor resistencia mecánica en las curvas.
Sin embargo, también influye en:
- fuerza de corte radial;
- tendencia a parlotear;
- profundidad mínima práctica de corte;
- acabado de la superficie.
Un radio más pequeño reduce la presión de corte, pero ofrece menos resistencia en las esquinas.
Paso 8: Verifique la compatibilidad del portaherramientas o la cuchilla
Verifique siempre:
- familia de insertos;
- tamaño;
- espesor;
- agujero;
- avellanar;
- geometría de cavidades;
- método de sujeción;
- tornillo;
- mano;
- distancia libre radial.
Un código de tamaño similar no garantiza la intercambiabilidad.
Esto es particularmente importante en el fresado. Por ejemplo, los códigos APKT y APMT pueden parecer muy similares, pero aún así es necesario verificar la tolerancia, las dimensiones y la compatibilidad entre la fresa y el alojamiento.
Leer:
APMT vs APKT: ¿Cuál es la diferencia?
También puedes consultar la sección dedicada a Especificaciones del inserto APKT al identificar un inserto de fresado APKT.
Paso 9: Configurar las condiciones de corte
Confirmar:
- velocidad de corte, Vc o SFM;
- avance por revolución, fn, para torneado;
- avance por diente, fz, para fresado;
- profundidad axial de corte, ap;
- acoplamiento radial, ae, para fresado;
- líquido refrigerante;
- potencia de la máquina;
- saliente de la herramienta;
- rigidez de sujeción de la pieza.
Cambiar la geometría del inserto sin revisar las condiciones de corte podría no resolver el problema real.
Paso 10: Revise el resultado
Después de la primera prueba controlada, revise:
- forma de la viruta;
- carga del husillo;
- acabado de la superficie;
- desgaste en los costados;
- desgaste por cráteres;
- desprendimiento;
- borde reforzado;
- desgaste por muescas;
- agregar asientos;
- estabilidad dimensional.
La recomendación del catálogo es el punto de partida.
Las condiciones finales de corte deben validarse en la máquina y con la pieza de trabajo reales.
Insertos de acabado, de paso medio y de desbaste
Una familia de insertos puede tener varias geometrías.
Insertos de acabado
Una geometría de acabado suele dar prioridad a:
- acción de corte precisa;
- fuerzas inferiores;
- control de virutas en el avance de luz;
- calidad de la superficie.
Entre las aplicaciones típicas se incluyen:
- pequeñas profundidades de corte;
- avance inferior;
- acabado de precisión;
- piezas delgadas o frágiles.
Insertos de mecanizado medianos
Las geometrías medianas buscan un equilibrio entre:
- resistencia de los bordes;
- control de chips;
- fuerza de corte;
- rango de funcionamiento.
Por lo general, son un buen punto de partida para un mecanizado estable y de uso general.
Insertos de desbaste
Prioridades en las geometrías de desbaste:
- filo de corte resistente;
- mayor capacidad de almacenamiento;
- mayor avance;
- recortes más profundos;
- resistencia a cargas pesadas.
Pueden generar fuerzas de corte considerablemente mayores que una geometría de acabado.
Puntas intercambiables vs. herramientas de carburo integral
Ninguno de los dos sistemas es mejor en todos los casos.
Resuelven distintos problemas de mecanizado.
| Factor | Herramientas intercambiables | Herramientas de carburo monometálico |
|---|---|---|
| Vanguardia | Inserto reemplazable | Integrado en la herramienta |
| Cuerpo de la herramienta | Reutilizable | La herramienta en sí misma |
| Borde desgastado | Indexar o reemplazar insertar | Reemplazar o reafilar la herramienta |
| Diámetro grande de la cuchilla | Gran ventaja | Puede resultar caro |
| Diámetro pequeño | Limitado por el inserto y el bolsillo | Gran ventaja |
| Desbaste pesado | Excelente aplicación | Depende de la aplicación |
| Pequeños detalles | Limitado por el tamaño del inserto | A menudo excelente |
| Flexibilidad en las calificaciones | Cambia fácilmente el grado de inserto | Requiere otra herramienta |
| Flexibilidad geométrica | Cambiar el inserto compatible | Requiere una herramienta diferente |
| Excentricidad | Depende del bolsillo y de los asientos | Sin interfaz de bolsillo insertable |
ONMY comercializa tanto sistemas de fresado con insertos intercambiables a través de su gama de insertos de fresado como herramientas de carburo integral a través de sus familias de productos de fresas de carburo.
Cuándo resulta atractivo el uso de herramientas intercambiables
Considera el uso de herramientas con insertos intercambiables cuando:
- el diámetro de la cuchilla es relativamente grande;
- la tasa de eliminación de metal es importante;
- las cuchillas se reemplazan con frecuencia;
- pueden ser necesarios varios grados o geometrías;
- Un cuerpo de corte reutilizable mejora la rentabilidad.
Cuándo puede ser mejor el carburo integral
A menudo vale la pena considerar el carburo integral cuando:
- el diámetro es demasiado pequeño para un bolsillo de inserto;
- se requieren rasgos muy finos;
- Es importante que la excentricidad sea muy baja;
- se requiere un largo alcance;
- La geometría de ranuras continuas ofrece una ventaja.
Por ejemplo, el carburo integral de ONMY fresas de punta esférica están diseñadas para aplicaciones como el contorneado 3D y el acabado de moldes, en las que una herramienta maciza puede ser preferible a una fresa intercambiable más grande.
Ventajas de los insertos intercambiables
Varios filos de corte utilizables
Muchos diseños de insertos ofrecen varios filos utilizables, lo que reduce el costo por filo de corte.
Reemplazo rápido
Un inserto desgastada se puede reajustar o reemplazar sin necesidad de cambiar todo el portaherramientas ni el cuerpo de la fresa.
Flexibilidad de aplicación
Una plataforma de herramientas compatible puede admitir diferentes:
- calificaciones;
- rompevirutas;
- radios de las curvas;
- geometrías.
Materiales de corte especializados
Los sistemas intercambiables pueden utilizar:
- carburo;
- cermet;
- cerámica;
- CBN;
- PCD.
Eficiencia en la producción
El reemplazo programado de los insertos resulta especialmente valioso en la producción con CNC, donde es importante reducir el tiempo de inactividad.
Limitaciones de los insertos intercambiables
Las herramientas intercambiables también tienen limitaciones.
Los insertos no son universales
Es posible que los insertos de aspecto similar no encajen en el mismo soporte.
La condición del bolsillo importa
Los bolsillos dañados o contaminados pueden causar:
- desviación;
- vibración;
- falla del tornillo;
- fallo prematuro del borde;
- dimensiones inconsistentes.
Algunas geometrías generan fuerzas de corte elevadas
Los insertos negativas de gran profundidad pueden requerir mayor potencia y rigidez de la máquina que los insertos positivas afiladas.
Los diámetros pequeños tienen limitaciones
Es posible que una herramienta pequeña no tenga suficiente espacio para:
- un bolsillo para insertar;
- tornillo;
- núcleo de corte resistente;
- espacio suficiente en el chip.
El precio más bajo del inserto no equivale al costo más bajo de mecanizado
Un inserto barato que provoca:
- menor productividad;
- indexación frecuente;
- acabado deficiente;
- reelaboración;
- la máquina se detiene
puede resultar más costoso por pieza terminada.
Evalúa:
costo por borde utilizable y costo por componente terminado, no solo el precio de compra.
Errores comunes en la selección de insertos intercambiables
Error n.º 1: Clasificar solo por la forma
“El inserto de diamante de 80 grados” no es suficiente.
Todavía necesita:
- tamaño;
- espesor;
- radio;
- distancia libre;
- agujero;
- rompevirutas;
- grado.
Error 2: Realizar pedidos únicamente según el código base ISO
CNMG120408 es incompleta si hay varias geometrías y calidades disponibles.
Utilice el código completo siempre que sea posible.
Error n.º 3: Confundir el grado con el rompedor de virutas
Desempeñan diferentes trabajos.
Geometría influye en cómo corta el filo.
Grado influye en la resistencia del material de corte al desgaste, al calor y a la carga.
Error n.º 4: Elegir el nivel más difícil
Una dureza máxima puede reducir la tenacidad.
Los cortes interrumpidos o inestables pueden requerir un grado más resistente.
Error n.º 5: Elegir la geometría más resistente
Una geometría de desbaste muy reforzada puede generar fuerzas de corte excesivas en:
- acabado;
- piezas de pared delgada;
- máquinas pequeñas;
- configuraciones inestables.
Error 6: Ignorar al titular
El inserto y el soporte forman un solo sistema.
Para el torneado, verifique los datos relevantes portaherramientas de torneado antes de comprar recambios.
Error 7: Elegir según el color del recubrimiento
Los recubrimientos de aspecto similar pueden utilizar sistemas completamente diferentes.
Básate en la designación de grado y en los datos del fabricante, en lugar de en la apariencia visual.
Error n.º 8: Dar por sentado que los sufijos de los fabricantes son universales
El sufijo del rompevirutas de un fabricante no equivale necesariamente a la geometría de otro fabricante que tenga la misma letra.
Cómo identificar un inserto intercambiable desconocido
Si no tienes la caja original o la designación completa, sigue este procedimiento.
1. Lee todas las indicaciones
Toma una fotografía de ambos lados y anota:
- letras;
- números;
- logotipo del fabricante;
- código de geometría;
- calificación.
2. Identifica la forma básica
Determina si el inserto es:
- redondo;
- cuadrado;
- triangular;
- Estilo C;
- Estilo W;
- Estilo D;
- Estilo V;
- paralelogramo;
- otra forma especial.
El Descripción general de los insertos de torneado de carburo es útil para filtrar visualmente las familias comunes de insertos de torneado.
3. Medir las dimensiones críticas
Dependiendo del inserto, mide:
- círculo inscrito;
- longitud de la punta;
- espesor;
- diámetro del orificio;
- radio de la curva;
- longitud total;
- ancho.
4. Identifica el soporte o la cuchilla
Fotografía:
- bolsillo de inserto;
- tornillo;
- cuerpo de la cuchilla;
- marcas del portaherramientas.
Para aplicaciones de torneado, compare el portaherramientas con el de ONMY’s familias de portaherramientas de torneado.
5. Indique la aplicación de mecanizado
Incluir:
- material;
- operación;
- velocidad;
- feed;
- profundidad de corte;
- líquido refrigerante;
- problema actual de mecanizado.
6. Nunca fuerces el inserto de una pieza similar en el hueco
Detente si el inserto:
- rocas;
- no queda plano;
- requiere una fuerza excesiva al atornillar;
- deja un espacio visible;
- solo entra en contacto con una parte de la superficie de apoyo.
Una coincidencia aproximada no significa necesariamente que el inserto sea compatible.
¿Qué información debes enviar para recibir una recomendación sobre un inserto?
Para agilizar la búsqueda de coincidencias de insertos, proporcione la siguiente información.
Herramientas existentes
- designación completa del inserto;
- fabricante;
- código del portaherramientas o de la fresa;
- fotos del inserto;
- fotos del bolsillo para insertos.
Pieza de trabajo
- norma sobre materiales;
- calificación exacta;
- dureza;
- condición de tratamiento térmico.
Operación de mecanizado
- girando;
- fresado;
- perforación;
- procesamiento multihilo;
- ranurado;
- desbaste;
- acabado;
- corte continuo o intermitente.
Condiciones de corte
- velocidad de corte;
- feed;
- profundidad de corte;
- acoplamiento radial para fresado;
- estado del líquido refrigerante.
Máquina y configuración
- tipo de máquina;
- potencia del husillo;
- saliente de la herramienta;
- sujeción de piezas;
- limitaciones de rigidez.
Problema actual
- vida útil corta de la herramienta;
- desprendimiento;
- chips largos;
- borde reforzado;
- acabado superficial deficiente;
- charla;
- desgaste excesivo;
- insertar rotura.
Si necesita ayuda para identificar un inserto desconocido o para encontrar un equivalente, Envíe tus requisitos de herramientas a ONMY con el código completo, las fotos y la información sobre el mecanizado.
Preguntas frecuentes
¿Qué es un inserto intercambiable?
Un inserto intercambiable es un elemento de corte reemplazable que se instala en un portaherramientas o cuerpo de corte reutilizable. Cuando un filo se desgasta, por lo general el inserto se puede girar o reemplazar sin necesidad de desechar la herramienta completa.
¿Qué significa «intercambiable» en el mecanizado?
«Intercambiable» significa que el inserto se puede reubicar para que entre en acción otro filo de corte útil.
¿Para qué se utilizan los insertos intercambiables?
Se utilizan para tornear, fresar, taladrar, mandrinar, roscar, ranurar y tronzar.
ONMY agrupa estas aplicaciones en secciones específicas inserto giratorio, inserto de fresado, encadenamiento y ranurado familias de productos.
¿De qué están hechas los insertos intercambiables?
El carburo cementado es muy común.
Otros materiales de corte son:
- cermet;
- cerámica;
- CBN;
- PCD.
Para ver una comparación detallada, lee Insertos cermet vs carburo vs CBN vs PCD.
¿Son lo mismo los insertos de carburo y los insertos intercambiables?
No exactamente.
Intercambiable describa el concepto de herramientas.
Carburo describa el material de corte.
Muchas insertos intercambiables están hechas de carburo, pero un inserto intercambiable también puede ser de cermet, cerámica, CBN o PCD.
¿Son universales los insertos intercambiables?
No.
El inserto debe ser compatible con el portaherramientas o la fresa en:
- forma;
- tamaño;
- espesor;
- agujero;
- superficie del asiento;
- sistema de sujeción;
- posición de vanguardia.
Nunca des por sentado que dos cosas son intercambiables basándote únicamente en su apariencia.
¿Cómo se lee el código de un inserto intercambiable?
El código estándar identifica características importantes tales como:
- forma;
- distancia libre;
- tolerancia;
- inserta tipo;
- tamaño;
- espesor;
- radio de la curva.
Sin embargo, la geometría de corte específica para cada grado y fabricante aún debe identificarse por separado.
Para ver un ejemplo práctico, consulte el Información sobre las dimensiones y el código del CNMG120408.
¿Cuál es la diferencia entre la geometría del inserto y el grado del inserto?
La geometría determina cómo interactúa el filo de corte con el material.
El grado determina la resistencia del material de corte:
- desgaste;
- calor;
- fractura.
Deben seleccionarse juntos.
¿Cuál es la diferencia entre un rompevirutas y un recubrimiento?
Un rompevirutas forma parte de la geometría física del filo de corte.
Un recubrimiento es una capa superficial diseñada para influir en el desgaste, la fricción, la temperatura y la interacción entre materiales.
¿Cuál es la forma de inserto más resistente?
Las formas redondas y con ángulos de inclusión amplios suelen ofrecer filos de corte resistentes, pero es posible que el inserto más resistente no permita un acceso suficiente para el perfilado.
¿Qué inserto es el mejor para el acabado?
Utilice una geometría de acabado y una inclinación diseñadas específicamente para:
- pieza de trabajo;
- feed;
- profundidad de corte;
- estabilidad;
- acabado superficial requerido.
No existe un “inserto de acabado ideal” universal.”
¿Qué inserto es el más adecuado para el desbaste?
Utilice una geometría reforzada y un grado adecuado que permita soportar lo requerido:
- feed;
- profundidad de corte;
- impacto;
- calor;
- carga de la máquina.
¿Cómo elijo un inserto para acero inoxidable?
Primero, identifica el tipo exacto de acero inoxidable.
A continuación, selecciona:
- calidad adecuada para el material;
- un rompevirutas adecuado;
- resistencia adecuada de los bordes;
- condiciones de corte adecuadas.
Para aplicaciones de torneado, comience con el gama de insertos de carburo para torneado y indique el tipo de acero inoxidable al solicitar una recomendación.
¿Puedo reemplazar el inserto de un fabricante por uno de otra marca?
A veces, pero la designación básica ISO por sí sola no es suficiente.
Compare:
- dimensiones;
- rompevirutas;
- grado;
- preparación del borde;
- bordes aprovechables;
- compatibilidad con soportes;
- rango de corte recomendado.
¿Puede APKT sustituir a APMT?
No des por sentado que el código similar significa que son intercambiables.
Lee el artículo dedicado a Comparación entre APMT y APKT y verifique las dimensiones completas y el alojamiento de la fresa antes de realizar el cambio.
¿Cuándo debo usar CBN en lugar de carburo?
El CBN se suele considerar para materiales ferrosos endurecidos en los que la vida útil de las herramientas de carburo o la velocidad de corte se vuelven limitantes.
Consulte ONMY’s Insertos de CBN y PCBN para opciones de torneado de materiales duros.
¿Cuándo debo usar herramientas con insertos intercambiables en lugar de herramientas de carburo macizo?
Las herramientas intercambiables resultan especialmente atractivas cuando:
- los cuerpos de herramientas reutilizables son económicos;
- el diámetro de corte es relativamente grande;
- se requiere una alta tasa de eliminación de metales;
- El reemplazo rápido de las cuchillas es muy útil.
El carburo monometálico suele ofrecer ventajas en diámetros más pequeños, detalles finos y aplicaciones en las que no es práctico utilizar un alojamiento para insertos.
Lista de verificación final para la selección de insertos intercambiables
Antes de pedir un inserto intercambiable, confirme lo siguiente:
- operación de mecanizado;
- material de la pieza de trabajo;
- dureza del material;
- designación del portaherramientas o de la fresa;
- insertar figura;
- insertar tamaño;
- geometría positiva o negativa;
- rompevirutas;
- inserte el grado;
- recubrimiento;
- radio de la curva;
- requisitos de acabado, desbaste o desbastado;
- velocidad de corte;
- feed;
- profundidad de corte;
- estado del líquido refrigerante;
- participación continua o intermitente;
- rigidez de la máquina;
- estabilidad de sujeción de la pieza.
La selección acertada de un inserto rara vez depende de una sola especificación.
Los mejores resultados se obtienen al tratar:
inserto + geometría + grado + soporte + pieza de trabajo + condiciones de corte
como un sistema de mecanizado completo.
Si vas a reemplazar un inserto existente, envíe el designación completa del inserto, modelo del portaherramientas o de la fresa, material de la pieza de trabajo, parámetros de corte y fotos nítidas en lugar de elegir un sustituto basándose únicamente en la forma.