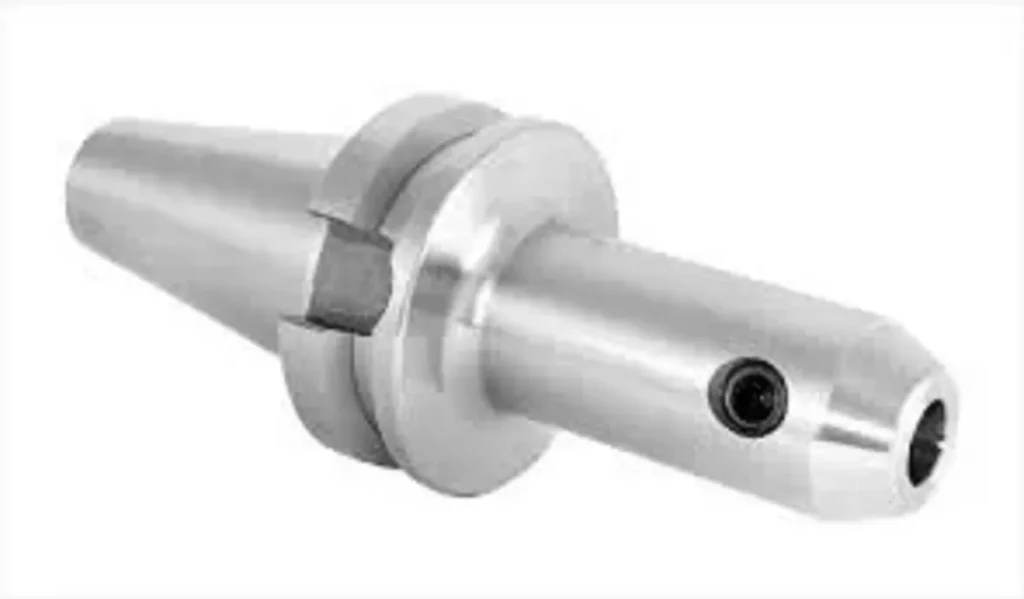
インデックス式インサートとは、ツールホルダーやカッター本体に機械的に固定された、交換可能な切削要素のことです。ある切削刃が摩耗した場合、通常、切削工具全体を交換する代わりに、インサートを回転させたり裏返したりすることで、別の使用可能な切削刃を使用することができます。
インデックス可能なインサートは、旋削、フライス加工、穴あけ、ボーリング、溝切り、切断、ねじ切りなどの加工工程で広く使用されています。ONMY Toolingsでは、これらの用途に対応するため、以下のような専用製品群を取り揃えています。 旋削用インサート, 、ミリング用インサート、, ねじ切り工具, 溝切り工具 そして穴あけシステム。
しかし、機械加工担当者や購買担当者にとって、インサートを特定することはあくまで第一歩に過ぎません。適切なインサートを選定するには、以下の要素を照合する必要があります:
- 機械加工工程;
- 被加工物の材質;
- 図形をインサート;
- 正のジオメトリまたは負のジオメトリ;
- チップブレーカー;
- 超硬合金グレード;
- コーティング;
- コーナー半径;
- カッターまたはツールホルダー;
- 切削速度、送り速度、そして切削深さ。
このガイドでは、これらの要因がどのように相互に作用するかを解説します。
インサートの一覧
| 質問 | 簡単な回答 |
|---|---|
| インデックス式インサートとは何ですか? | 再利用可能なツールホルダーまたはカッター本体に取り付けられた交換可能な切削要素 |
| 「インデックス可能」とはどういう意味ですか? | 切れ味が鈍った刃先は、通常、回転させたり裏返したりすることで、別の使える刃先にすることができます。 |
| インデックス式インサートは、どのような場面で使用されますか? | 旋削、フライス加工、穴あけ、中ぐり、溝切り、切断、ねじ切り |
| インサートの多くは、どのような素材でできているのでしょうか? | 超硬合金は非常に一般的です; サーメット, 、セラミック、CBN、PCDも使用されている |
| すべてのインサートは互換性がありますか? | いいえ。形状、サイズ、ポケット、固定方法、そして寸法が一致している必要があります。 |
| チップコントロールはどのような要因によって決まるのでしょうか? | 切削形状と送り速度、切込み深さ、被削材 |
| 耐摩耗性を決定づける要因は何ですか? | 主に、被切断材料、基材、そしてコーティングシステム |
| ISOインサートコードから、グレードがわかりますか? | いいえ |
| ISOコードだけでチップブレーカーを完全に特定できるのでしょうか? | いいえ。メーカーの形状サフィックスについては、引き続き確認が必要です。 |
| ホルダーを確認せずにインサートを選んだほうがいいでしょうか? | いいえ。インサートとホルダー、あるいはカッター本体は、互換性のあるシステムを構成していなければなりません。 |
インデックス可能なインサートとは何ですか?
インデックス可能なインサートとは、精密なポケットに嵌め込まれ、ねじ、クランプ、くさび、レバー、またはその他の締め付け機構によって機械的に固定される、取り外し可能な切削先端部のことである。
ろう付けされた超硬合金切削刃とは異なり、インサートは工具本体に恒久的に固定されていません。ある切削刃の耐用寿命が尽きた場合、作業者はホルダー全体を交換することなく、インサートを別の使用可能な切削刃の位置に回転させたり、インサート自体を交換したりすることができます。
旋削加工では、通常、インサートは専用の ターニングツールホルダー. ミーリングインサート は回転式カッター本体に装着されており、一方、ドリルチップはインデックス式ドリル本体に取り付けられています。
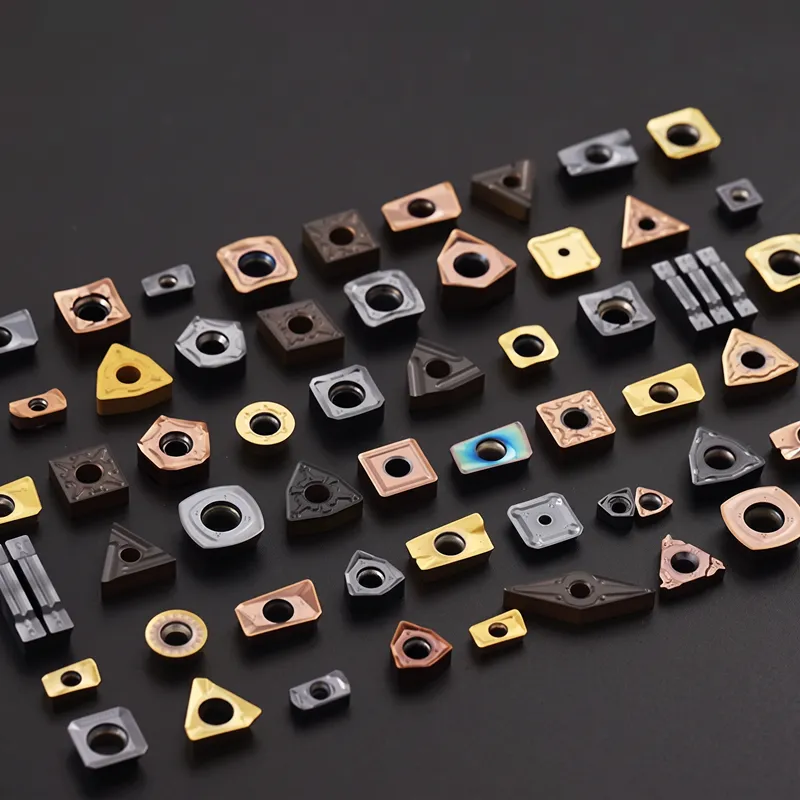
機械加工において「インデックス可能」とはどういう意味ですか?
機械加工においては、, 索引作成 これは、別の使用可能な切削刃が有効になるように、インサートの位置を調整することを意味します。
例えば、ある 正方形インサート いくつかの使用可能な角が得られる場合があります。ある角が摩耗したら、インサートを取り外し、次の使用可能な位置に回転させてから、再度固定することができます。
しかし、使用可能な切削刃の数は、形状だけで決まるわけではありません。
また、以下の要因にも左右されます:
- インサートが片面か両面か;
- 脱形角;
- チップブレーカーの構成;
- カッターポケット構造;
- そのホルダーでは、すべての角が実際に切り込めるかどうか;
- 特殊なワイパーや最先端の形状。
したがって:
インサートのコストは、一見した角の数だけに基づいて計算しないでください。インサートと工具システム全体において、実際に使用可能なエッジの数を確認してください。
インデックス式インサートと交換式チップ工具の比較
これらの用語は、さまざまなツーリングアーキテクチャを表しています。
アン 交換可能なインサート 通常、1つ以上の切削刃を備えており、繰り返し使用可能なホルダーやカッター本体に装着されます。
A 交換可能な先端部または交換可能なヘッドを備えた工具 着脱式のカッティングヘッドを採用しています。ヘッドが摩耗した場合は、従来のインサートのようにインデックスを調整するのではなく、ヘッド全体を交換します。
例としては、次のようなものがあります:
- 交換可能なドリルヘッド;
- 刃先交換式エンドミル;
- モジュラー式ボーリングヘッド;
- 交換可能なリーマヘッド。
どちらのシステムも、工具アセンブリ全体を廃棄する必要性を低減しますが、そのインターフェースや交換方法は異なります。
インデックス式切削工具の仕組み
一般的なインデックス式切削システムは、3つの主要な構成要素から成っています。
1。 工具本体またはホルダー
このホルダーには、以下のものが付属しています:
- 剛性;
- 場所を入力してください;
- 有効切削角度;
- 冷却液の供給;
- 機械から接続。
例としては、次のようなものがあります:
ONMYの 旋削用ツールホルダーのラインナップ CNMG、CCMT、DCMT、DNMG、TNMG、VNMG、WNMGなどの一般的なインサートファミリーに対応したホルダーが含まれています。
2。 「インサート」
このインサートは切削刃を形成し、以下の点に直接寄与しています:
- 最先端の形状;
- チップ形成;
- レーキの形状;
- 歯縁形成;
- コーナー半径;
- 被削材の特性;
- 耐摩耗性。
例えば、ある CNMGインサート 基本的なCNMGの形状とサイズはそのままに、さまざまなチップブレーカーや材質を組み合わせることが可能です。
3。 クランプ・位置決めシステム
インサートは、ポケットの位置決め面に常に密着していなければなりません。
システムによっては、クランプには以下のものが使用されます:
- 中央のネジ;
- 上部クランプ;
- ウェッジ;
- レバー;
- 複合クランプ。
適切な取り付け位置が重要なのは、たとえ正しく選ばれたインサートであっても、次のような場合には十分な性能を発揮できない可能性があるためです:
- チップはインサートの下に留まったままです;
- ポケットが破損しています;
- ネジが間違っています;
- インサートが位置決め面に密着していません。
インサート(交換式)の種類
この用語は 交換可能なインサート いくつかの異なる製品群を網羅しています。
インサート式旋削チップ
旋削用インサートは、従来の旋盤やCNC旋盤センターで使用されます。
代表的な操作には、次のようなものがあります:
- 外径旋削;
- 対面;
- 内径旋削;
- つまらない;
- プロファイリング;
- 面取り。
代表的な科には次のようなものがあります:
ONMYの全ラインナップをご覧いただけます 超硬旋削インサートのラインナップ 形状に基づいてインサートファミリーを比較する。
一般的な例については、専用の CNMGインサートガイドそして仕様.
刃先交換式フライスチップ
ミリング用インサートは、回転するカッター本体に取り付けられています。
代表的な用途としては、次のようなものがあります:
- 面削り;
- ショルダーミリング;
- サイドミリング;
- スロット加工;
- 高送りフライス加工;
- プロファイルフライス加工;
- ポケットに入れること;
- ランプアップ;
- ヘリカル補間。
旋削とは異なり、フライス加工は断続的な切削加工です。各切削刃は、被削材に繰り返し入り、また出ていきます。
つまり、 ミリングインサート 選定にあたっては、以下の点を考慮する必要があります:
- カッターの切り込み角度;
- 1歯あたりの供給量;
- 軸方向の切削深さ;
- ラジアル嵌合;
- 突入時の衝撃;
- 熱サイクル;
- チップの搬出。
用途に応じたONMYのフライス用インサート製品ラインナップをご覧ください ミリングインサート 家族。
よく知られている例の一つがAPKTファミリーです。専用の APKTインサートの仕様そしてカッターの互換性ガイド APKTのサイズとモデルについて解説しています。
インサート式ドリル
インデックス式ドリルは、再利用可能なドリル本体に取り付けられた交換可能な切削インサートを使用しています。
これらは通常、次のような場合に選ばれます:
- 穴の直径が比較的大きい;
- 高い金属除去率が求められる;
- 切削要素のみを交換すれば、コストを抑えることができます;
- 1つの再利用可能なドリル本体で、繰り返し生産に対応できます。
従来のインデックス式と混同しないでください ドリルチップ 交換可能なドリルヘッド付き。ONMYの穴あけ製品ラインナップには、以下のものが含まれます。 交換式ビットそして穴あけ工具システム.
溝切り・切断用インサート
溝切り用そして切断用インサートは、比較的幅の狭い切削要素であり、以下の用途向けに設計されています:
- 外側の溝;
- 内部の溝;
- 面の溝;
- プロファイリング;
- 切り離し。
重要な選定変数には、以下のものが含まれます:
- 幅をインサート;
- 溝の深さ;
- ホルダーの剛性;
- チップ制御;
- オーバーハング;
- ワークピースの直径。
利用可能なシステムについては、以下を参照してください。 溝切り工具そしてインサートホルダー.
ねじ切りインサート
ねじ切りインサート 指定されたスレッドの形状を生成する。
これらは、次のような用途に使用できます:
- ISOメートル法ねじ;
- 国連関連のスレッド;
- ACMEねじ;
- 台形ねじ;
- APIスレッド;
- ウィットワースの式;
- 部分プロファイルねじ;
- フルプロファイルねじ。
インサートは以下と一致している必要があります:
- スレッド規格;
- ピッチ;
- 内部操作または外部操作;
- 右切りまたは左切り;
- 所有者;
- 被加工物の材質。
ONMYの ねじ切り工具、インサート、ホルダー 専用のねじ切り範囲については。
インサートの形状とその用途
「図形のインサート」は、単なる命名規則ではありません。
内角は、以下の2つの相反する要件に大きな影響を及ぼします:
最先端の強度と加工のしやすさ。
内角が大きいほど、一般的に切削角が強固になりますが、内角が小さいほど、プロファイリング作業がしやすくなります。
一般的なインサートの形状
| 形状 | 典型的なISO書簡 | 主な利点 | 主な制限事項 | 代表的な用途 |
|---|---|---|---|---|
| ラウンド | R | 非常に鋭い刃先 | シャープショルダーからアクセスが制限されている | プロファイリングと大幅な削減 |
| 正方形 | S | 角がしっかりしていて、エッジが複数ある | プロファイリングからアクセス制限 | 荒加工とフライス加工 |
| 80°ダイヤモンド | C | 強度とアクセスのバランスが良い | 急性プロファイルにアクセスできません | 一般的な旋削 |
| 80°の三角関数 | W | 経済的な多刃設計 | D/Vよりもアクセスが少ない | 一般的な旋削 |
| トライアングル | T | 複数のエッジと良好なアクセス性 | C/Sよりも強度が低い | 一般的な機械加工 |
| 55°ダイヤモンド | D | 優れたプロファイリング機能 | コーナー部の強度が低下している | 成形と仕上げ |
| 35°ダイヤモンド | V | 交通の便が抜群 | 先端が比較的弱い | 精密なプロファイリング |
| 平行四辺形 | 別名/その他など。 | 用途に応じた形状 | 多くの場合、カッターごとに異なる | フライス加工の用途 |
ONMYの旋削インサート製品群は、円形、正方形、三角形、C型、55°、V型といった形状ごとにすでに分類されているため、型番が分からない旋削インサートを特定する際に役立ちます。
最も強度の高いインサートの形状が、必ずしも最良とは限りません。
重切削の荒加工においては、エッジの強度が判断の決め手となる場合があります。
狭い形状の周囲を精密に成形する場合、加工のしやすさがより重要になることがあります。
ポジティブ型とネガティブ型のインデックス式インサート
もう1つの重要な選定基準は、ポジティブクリアランス方式とネガティブスタイルのインサートシステムのどちらを採用するかという点です。
ポジティブ・インサート
プラスインサートは、切削刃の後方にクリアランスを確保します。
代表的な利点としては、次のようなものがあります:
- 切削力の低減;
- よりスムーズな切断動作;
- ワークのたわみを低減;
- 低消費電力のマシンから適合性;
- アルミニウムやその他の粘着性のある素材に適した選択肢です。
考えられるトレードオフとしては、次のようなものがあります:
- 切削刃を支える材料が少なく;
- 多くの場合、使用可能な面が少なくなる;
- 激しい断続切削における刃先の強度の低下。
代表的な陽性ファミリーには、CCMTや DCMT 旋削用インサートに加え、多数のAPKTそしてAPMTミリング用インサート。
ネガティブインサート
ネガティブインサートでは、通常、ホルダーに0°の基本クリアランスを持つインサートを装着し、必要な作業クリアランスを確保します。
代表的なメリットとしては、次のようなものがあります:
- 鋭い刃先;
- 両面使用の可能性;
- 刃先あたりのコストが安い;
- 安定した中程度そして荒加工から適性。
トレードオフには、次のようなものがあります:
- より大きな切削力;
- 機械出力の要件が高まること;
- 弱いワークピースや治具をずらしやすい傾向が強い。
シーエヌエムジー はよくある例です。ONMY CNMGインサート 基本形状は80°の菱形を採用し、クリアランスは0°で、さまざまな形状や材質が用意されています。
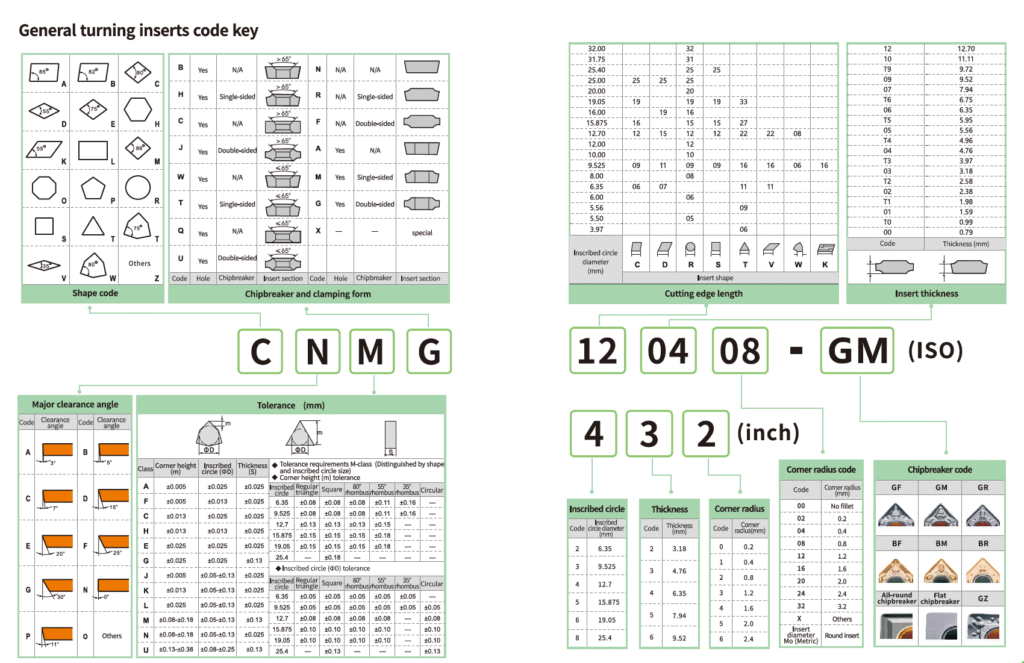
インデックス可能なインサートコードの読み方
標準的なインサートには、一般的にISO規格の識別コードが使用されています。
これらの記号を使えば、重要な形状や寸法に関する情報を伝えやすくなりますが、それらは インサートの切削性能を完全に反映しているわけではない.
考えてみよう:
CNMG 120408
C — 形状
C 80°のダイヤモンド型または菱形のインサート形状を表しています。
N — クリアランス角
N 0°の基本クリアランスを示しています。
M — 公差等級
M 適用される寸法公差クラスを特定します。
そうだ ない 意味:
- 中程度の加工;
- 超硬合金グレード;
- コーティング;
- ワークピースグループ。
G — インサート型の特徴
第4項では、インサートの構造そしてクランプ構成に関連する、追加の標準化されたインサート特長について記載している。
これを、メーカー共通のチップブレーカーの名称として解釈すべきではありません。
12 — サイズ
一般的な CNMG120408 の例については、, 12 これは、名目上の内接円の直径が約12.7 mmに相当します。
04 — 厚さコード
この例の場合、公称厚さは約4.76 mmです。
08 — コーナー半径
08 これは、名目上のノーズ半径0.8 mmを表しています。
陰陽 CNMGインサートの寸法ページ CNMG120404、CNMG120408、CNMG120412など、一般的なISOの例を挙げています。
ISOコードからは読み取れないこと
CNMG120408 完全に特定できていない:
- 超硬合金グレード;
- コーティングシステム;
- チップブレーカー;
- エッジホーニング;
- 仕上げ加工または荒加工の形状;
- 推奨される被加工材;
- 切削速度;
- 給餌範囲;
- 切削深さの範囲。
だからこそ、以下の方法を使って注文すべきです。 完全なメーカー指定 可能な限り。
単に以下を送信する代わりに:
CNMG120408
送信:
CNMG120408 + チップブレーカー/形状サフィックス + 材質グレード。
これにより、形状は似ているが機能が異なるインサートを誤って注文してしまう可能性が大幅に低減されます。
インサート材(交換可能)
インデックス式インサートは、いくつかの切削材から製造することができます。
超硬合金
超硬合金は、現代のインデックス式インサートにおいて最も一般的な汎用材料である。
硬質超硬合金粒子と金属結合剤を組み合わせたもので、その後、以下の処理が施される場合があります:
- CVD コーティング;
- PVDコーティング;
- 特殊な表面処理;
- エッジの仕上げ。
超硬合金グレード 以下に示す要素間のバランスを、それぞれ異なる形で調整できるように設計することができます:
- 耐摩耗性;
- タフさ;
- 高温硬度;
- 塑性変形に対する抵抗性;
- 欠けに対する耐性。
ONMYは、両分野にわたる超硬インサートを提供しています。 回転 そしてフライス加工用途。
サーメット
サーメットは、以下のような仕上げ加工や半仕上げ加工の用途で頻繁に検討されます:
- 耐摩耗性;
- 化学的安定性;
- 均一な表面仕上げ
は重要です。
これらは特に鋼材の仕上げ加工に関連していますが、実際の適性は鋼種や加工工程によって異なります。
セラミック
セラミックインサートは、高温下での高い硬度と耐摩耗性を備えています。
次のような場合に役立ちます:
- 厳選された鋳鉄製品;
- 硬化材;
- 特定の耐熱合金。
しかし、セラミック製の工具を使用する際には、通常、以下の点を慎重に管理する必要があります:
- 切削安定性;
- 中断;
- 機械の剛性;
- 切削条件。
CBN / PCBN
立方晶窒化ホウ素は、主に硬質旋削や焼入れ済みの鉄系材料に関連付けられています。
ご使用の用途に硬化鋼が含まれる場合は、ONMYの専用製品をご覧ください。 CBNそしてPCBNインサートのラインナップ.
CBNの選定にあたっては、その切削が以下の条件を満たしているかどうかを依然として考慮する必要があります:
- 連続;
- 少し中断して;
- 頻繁に中断され;
- 荒加工;
- 仕上げ。
PCD
多結晶ダイヤモンドは、主に次のような特定の非鉄金属や研磨材に使用されています。例えば:
- アルミニウム;
- 高ケイ素アルミニウム;
- 銅合金;
- 複合材料。
インサートの形状ではなく、切削材料を比較する場合は、以下の詳細ガイドをご覧ください:
サーメットインサート vs 超硬合金 vs CBN vs PCD
被削材グループ:ISO P、M、K、N、S、H
インサートの選定における実用的な出発点は、被削材のグループです。
| ISOグループ | 代表的なワークファミリー | 加工における一般的な課題 |
|---|---|---|
| P | スチール | 摩耗、靭性、そしてチッピング抑制のバランス |
| M | ステンレス | ワークハーデニング、密着性、そして長い切りくず |
| K | 鋳鉄 | 摩耗そしてエッジの摩耗 |
| N | 非鉄材料 | 密着性、切れ味、そして場合によっては摩耗 |
| S | チタンそして耐熱合金 | 熱集中とノッチ摩耗 |
| H | 硬化材 | 高い硬度と摩耗 |
ISOグループはほんの始まりに過ぎません。
たとえば、「steel」には次のような意味があります:
- 低炭素鋼;
- 中炭素鋼;
- 合金鋼;
- 工具鋼;
- 焼入れ鋼。
同様に、ステンレス鋼には次のようなものがあります:
- オーステナイト系;
- フェライト系;
- マルテンサイト質;
- デュプレックス;
- 析出硬化。
インサートの推奨を依頼する際は、可能な限り、実際の材料指定と硬度を明記してください。

グレード vs 形状 vs コーティング
これら3つの用語は、しばしば混同されがちです。
| 特徴 | 主に影響を与える |
|---|---|
| 基本的なインサートの形状 | エッジの強度とアクセシビリティ |
| 幾何学 / チップブレーカー | チップの形成、切削力、そして刃先強度 |
| エッジの仕上げ | 切れ味と微細な欠けに対する耐性 |
| グレード | 耐摩耗性、靭性、耐熱性 |
| コーティング | 摩擦、耐熱性、そして摩耗挙動 |
| コーナー半径 | 強度、表面仕上げ、そして切削圧力 |
| インサートサイズ | 切断能力とホルダーの互換性 |
ジオメトリをインサート
幾何学は、切削刃が被削材とどのように機械的に相互作用するかを説明するものである。
これには以下が含まれます:
- レーキ角;
- チップブレーカー;
- 辺境の地;
- エッジホーニング;
- 最先端の準備。
仕上げ形状では、以下の要素を優先する場合があります:
- 鮮明度;
- 切削抵抗が小さい;
- 軽いカット時のチップ制御。
荒加工の形状では、以下の点を優先する場合があります:
- 縁の補強;
- 強度;
- チップスペース;
- 切削負荷と切削深さ。
インサート・グレード
この等級は、切削対象材料の組み合わせを表しています。
超硬合金の場合、これには以下が含まれます:
- 超硬基板;
- 結晶組織;
- バインダーの内容;
- コーティング;
- 治療後。
難易度が高いからといって、必ずしも良いとは限りません。
安定した仕上げ加工には、耐摩耗性に優れたグレードが有効である。
切断が中断される場合は、より強度の高いグレードが必要になる場合があります。
コーティング
一般的な超硬インサートのコーティング技術には、次のようなものがあります:
- PVD;
- CVD;
- 多層コーティングシステム;
- 特定の非鉄金属用途向けの低摩擦コーティング。
インサートのグレードは、コーティングの色だけで選定してはいけません。
インサートチップブレーカーとは何ですか?
チップブレーカーは切削刃の形状の一部であり、以下の点に影響を与えます:
- チップフロー;
- チップカーリング;
- チップの破損;
- 切削力;
- エッジ強度。
仕上げ用のチップブレーカーは、通常、送り速度と切り込み深さを低く設定して使用されます。
荒加工用の形状は通常、より強靭な刃先を採用しており、より高い負荷に耐えられるように設計されています。
ただし、チップブレーカーの接尾辞は通常、メーカーごとに異なります。
したがって:
あるメーカーが「M」と呼ぶ形状は、別のメーカーの「M」形状と自動的に同等であるとみなすべきではありません。
ONMYの CNMGインサート製品群 その好例がこれです。同じ基本的なCNMGシリーズでも、加工条件に応じて異なるチップブレーカーや材質と組み合わせることができます。
適切なインデックス式インサートの選び方
正しい質問は、次のようなものではありません:
“「どの超硬インサートが最適ですか?」”
ここで重要なのは、次の問いです:
この加工、材料、ホルダー、工作機械、そして切削条件に適合するインサートはどれですか?
以下の手順に従ってください。
ステップ1:操作を特定する
まず、その操作が以下のいずれに該当するかを確認してください:
- 外径旋削;
- 向き;
- つまらない;
- プロファイリング;
- 面削り;
- ショルダーミリング;
- スロット加工;
- 高送りフライス加工;
- 掘削;
- グルービング;
- 別れ;
- スレッド処理。
該当する製品ファミリーから開始してください:
見た目が以前のインサートに似ているという理由だけで、そのインサートを選んではいけません。
ステップ2:ワークピースの正確な材質を特定する
代わりに:
鋼
提供:
AISI 4140、28~32 HRC。
代わりに:
ステンレス鋼
提供:
代わりに:
チタン
提供:
Ti-6Al-4V。
合金組成や硬度は、材質、形状、切削条件に大きな影響を及ぼします。
ステップ3:図形のインサートを選択する
切刃の最大強度が重要な場合は、内角の大きい形状を検討してください。
プロファイルからアクセスが重要な場合は、角度の小さいダイヤモンド形状の方が適している可能性があります。
旋削加工では、 超硬旋削インサートのカテゴリー K、W、R、T、S、V、D、Cスタイルの一般的なインサートファミリーを比較することができます。
ステップ4:正のジオメトリか負のジオメトリかを選択する
正の幾何学は、次のような場合に役立つことがよくあります:
- 切削抵抗が小さい;
- 薄肉加工;
- 機械の出力が小さい;
- 鋭い切れ味。
ネガティブシステムは、次のような場合にしばしば採用されます:
- はっきりとした輪郭;
- 安定した重切削;
- 経済的な両面インサート。
ホルダーはインサートの形状と一致している必要があります。詳しくは 旋削用ツールホルダーのラインナップ 旋削用インサートの適合性を確認する際。
ステップ 5:チップブレーカーを選択する
その操作が以下のいずれかに該当するかを判断してください:
- 仕上げ;
- 半仕上げ;
- 中程度の加工;
- 荒加工;
- 粗削り。
次に、以下を比較してください:
- フィード;
- 切削深さ;
- 被加工物の材質;
- 継続的または断続的な関与。
重切削の荒加工で使用される仕上げ用チップブレーカーは、刃先の強度が不十分なために破損することがある。
非常に軽い仕上げ切削に、粗削り用の重い形状の刃先を使用すると、過大な切削力や切削屑の制御不良が生じる可能性があります。
手順 6:成績を選択する
以下の基準に従って等級を選択してください:
- 被加工物の材質;
- 切削速度;
- 加工安定性;
- 連続切断または断続切断;
- 冷却液;
- 必要な工具寿命。
超硬合金がもはや最適な切削材料ではないのであれば、以下を比較してみてください。 超硬、サーメット、CBN、PCDインサート.
特に焼入れ鋼の用途については、以下の内容をご確認ください。 CBNインサート製品ラインナップ.
手順 7:コーナーの半径を選択する
コーナーの半径が大きいほど、一般的にコーナーの機械的強度は高くなります。
しかし、それは次のようなものにも影響を及ぼします:
- 半径方向の切削力;
- おしゃべりな傾向;
- 実用上の最小切削深さ;
- 表面仕上げ。
半径を小さくすると切削圧は低減されますが、コーナーの強度は低下します。
手順 8:ホルダーまたはカッターの互換性を確認する
必ず確認してください:
- insert family;
- サイズ;
- 厚さ;
- 穴;
- 皿穴;
- ポケットの形状;
- クランプ方法;
- ネジ;
- 手;
- 半径クリアランス。
サイズコードが類似しているからといって、互換性が保証されるわけではありません。
これは特にフライス加工において重要です。例えば、APKTとAPMTは見た目が非常に似ている場合がありますが、それでも公差、寸法、そしてカッターとポケットの適合性については確認が必要です。
読む:
専用のページもご確認ください。 APKTインサートの仕様 APKTミリングインサートを特定する際。
手順 9:切削条件の設定
確認:
- 切削速度、Vc または SFM;
- 旋削加工における1回転あたりの送り量(fn);
- フライス加工における1歯あたりの送り量(fz);
- 軸方向の切込み深さ、ap;
- ラジアル噛み合わせ、AE、フライス加工用;
- 冷却液;
- 機械の出力;
- 工具のオーバーハング;
- ワーク保持剛性。
切削条件を確認せずにインサートの形状を変更しても、実際の問題は解決しない可能性があります。
手順 10:結果を確認する
最初の制御試験終了後、以下の項目を点検してください:
- チップの形状;
- スピンドル荷重;
- 表面仕上げ;
- 脇の摩耗;
- クレーター摩耗;
- チッピング;
- 盛り上がった縁;
- ノッチ摩耗;
- 座席をインサート;
- 寸法安定性。
カタログのおすすめが、出発点となります。
最終的な切削条件は、実際の機械と被削材を用いて検証する必要があります。
仕上げ用、中仕上げ用、荒加工用インサート
1つのインサートファミリーには、複数の形状が含まれる場合があります。
仕上げ用インサート
仕上げ形状では、一般的に以下の点を優先します:
- 鋭い切れ味;
- 下向きの力;
- ライトフィードにおけるチップ制御;
- 表面品質。
代表的な用途としては、次のようなものがあります:
- 切削深さが小さい;
- 下送り;
- 精密仕上げ;
- 薄くて強度の低いワーク。
中径加工用インサート
中程度の形状は、以下の要素のバランスを図ることを目的としています:
- エッジ強度;
- チップ制御;
- 切削力;
- 動作範囲。
これらは、安定した汎用加工を行う上で、一般的に良い出発点となります。
荒加工用インサート
荒加工の形状における優先順位:
- 鋭い刃先;
- チップ容量の拡大;
- より高い送り量;
- さらなる削減;
- 高荷重に対する耐性。
これらは、仕上げ用形状に比べて、かなり大きな切削力を生じさせる可能性があります。
インデックス式インサートと超硬一体型工具の比較
どちらのシステムも、一概に優れているとは言えません。
これらは、さまざまな加工上の課題を解決します。
| 因子 | インサート式工具 | 超硬合金工具 |
|---|---|---|
| 最先端 | 交換可能なインサート | ツールと一体型 |
| 工具本体 | 再利用可能 | ツールそのもの |
| 縁の摩耗 | 検索・置換・インサート | 工具の交換または再研磨 |
| カッターの直径が大きい | 大きな強み | 費用がかさむ可能性がある |
| 小径 | インサートとポケットによる制限 | 大きな強み |
| 粗加工(重切削) | 素晴らしいアプリです | 用途に応じて |
| 繊細で細かいディテール | インサートのサイズによる制限 | たいてい素晴らしい |
| 成績評価の柔軟性 | インサートする学年を簡単に変更する | 別のツールが必要です |
| 幾何学的柔軟性 | 互換性のあるインサートに交換する | 別の工具が必要 |
| 振れ | 予算や座席状況次第です | インサートポケットインターフェースなし |
ONMYは、ミリングインサート製品群を通じて交換式フライス加工システムを、また超硬エンドミル製品群を通じて超硬一体型工具の両方を販売しています。
インデックス式工具が魅力的な場合
次のような場合は、交換式工具の使用を検討してください:
- カッターの直径は比較的大きい;
- 金属除去率は重要である;
- 刃先は頻繁に交換されます;
- いくつかのグレードや形状が必要となる場合があります;
- 再利用可能なカッター本体は、経済性を向上させます。
超硬合金の方が適している場合
次のような場合には、超硬合金を検討する価値があることが多いです:
- インサートポケットには直径が小さすぎる;
- 非常に細かいディテールが求められます;
- 振れ量が極めて少ないことが重要です;
- 長いリーチが必要である;
- 連続フルート形状には利点があります。
例えば、ONMYの超硬合金 ボールノーズエンドミル これらは、3D輪郭加工や金型仕上げなど、大型のインデックス式カッターよりもソリッド工具の方が適していると思われる用途向けに設計されています。
インデックス式インサートの利点
複数の有効な刃先
多くのインサートの設計では、複数の切削エッジが利用可能となっており、これにより1つの切削コーナーあたりのコストが削減されます。
迅速な交換
摩耗したインサートは、ホルダーやカッター本体全体を交換することなく、位置を調整したり交換したりすることができます。
アプリケーションの柔軟性
互換性のある1つのツーリング・プラットフォームでは、次のような異なるものを対応させることができる場合があります:
- 成績;
- チップブレーカー;
- 曲率半径;
- 形状。
特殊切断材料
インデックス可能なシステムでは、以下を使用できます:
- 超硬合金;
- サーメット;
- セラミック;
- CBN;
- PCD。
生産効率
予測可能なインサート交換は、ダウンタイムの短縮が重要なCNC生産において特に価値があります。
インデックス可能インサートの限界
インデックス式工具にも限界があります。
インサートは汎用ではありません
見た目が似ているインサートでも、同じホルダーには合わない場合があります。
ポケットの状態が重要
ポケットが損傷したり汚染されたりすると、次のような問題を引き起こす可能性があります:
- ランアウト;
- 振動;
- ねじの破損;
- エッジの早期破損;
- 寸法にばらつきがある。
形状によっては、高い切削力が生じるものがある
強い負の形状を持つインサートは、鋭い正の形状を持つインサートよりも、機械の出力や剛性をより多く必要とする場合があります。
小径には制限がある
小さなツールでは、以下の項目を収めるのに十分なスペースがない場合があります:
- 差し込みポケット;
- ネジ;
- 強靭なカッターコア;
- 十分なチップ容量。
最低のインサート価格=最低の加工コストとは限らない
安価なインサートですが、次のような問題を引き起こします:
- 生産性の低下;
- 頻繁なインデックス作成;
- 仕上げが粗い;
- 手直し;
- 機械が停止する
完成品1個あたりのコストが高くなる可能性があります。
評価:
使用可能なコーナーあたりのコストそして完成部品あたりのコスト, 、購入価格だけではありません。
インサートチップの選定でよくある間違い
間違いその1:形だけで選ぶ
“「80度のダイヤモンドインサート」だけでは不十分です。
まだ必要なものは:
- サイズ;
- 厚さ;
- 半径;
- クリアランス;
- 穴;
- チップブレーカー;
- 学年。
間違いその2:ISOベースコードのみで並べ替える
CNMG120408 複数の形状やグレードが利用可能な場合、情報は不完全となります。
可能な限り、完全なコードを使用してください。
間違いその3:グレードとチップブレーカーを混同する
彼らはそれぞれ異なる仕事をしている。
幾何学 刃の切れ方に影響を与えます。
グレード これは、被切削材が摩耗、熱、そして荷重にどのように耐えるかに影響を与えます。
間違いその4:最も難しいレベルを選んでしまうこと
硬度が最大になると、靭性が低下する可能性がある。
切断が途切れたり不安定になったりする場合は、より強度の高いグレードが必要になる場合があります。
間違いその5:最も堅牢な形状を選ぶこと
補強が施された荒加工用形状では、以下の場合に過大な切削力が生じる可能性があります:
- 仕上げ;
- 薄肉部品;
- 小型機械;
- 不安定な設定。
間違いその6:保有者を無視すること
インサートとホルダーは一体となったシステムを構成しています。
旋削加工については、関連する項目を確認してください。 ターニングツールホルダー 交換用インサートを購入する前に。
間違いその7:コーティングの色で選ぶ
見た目が似ているコーティングであっても、その構成は全く異なる場合があります。
外観ではなく、等級表示そして製造元のデータに基づいて判断してください。
間違いその8:メーカーの接尾辞はすべて同じだと決めつける
あるメーカーのチップブレーカーの接尾辞が、必ずしも同じ文字の別のメーカーの形状と一致するとは限りません。
不明なインデックス対応インサートの特定方法
元の箱や完全な名称が不明な場合は、この手順に従ってください。
1。 すべてのマークを確認する
両面を撮影し、以下を記録してください:
- 文字;
- 数値;
- メーカーのロゴ;
- 幾何学のコード;
- 成績評価。
2。 基本的な形を見分ける
インサートが以下のいずれに該当するかを確認してください:
- ラウンド;
- square;
- 三角形;
- Cスタイル;
- Wスタイル;
- D スタイル;
- Vスタイル;
- 平行四辺形;
- もう一つの特殊な形状。
その 超硬旋削インサートの概要 一般的な旋削インサートのファミリーを視覚的に絞り込むのに役立ちます。
3。 重要寸法を測定する
インサートに応じて、以下の寸法を測定してください:
- 内接円;
- 最先端の長さ;
- 厚さ;
- 穴径;
- コーナー半径;
- 全長;
- 幅。
4。 ホルダーまたはカッターを特定する
写真:
- ポケットをインサート;
- ネジ;
- カッター本体;
- ホルダーの刻印。
旋削用途については、このホルダーをONMY社の製品と比較してください。 旋削用ツールホルダーのシリーズ.
5。 加工用途の提示
以下を含める:
- 素材;
- 操作;
- 速度;
- フィード;
- 切削深さ;
- 冷却液;
- 現在の加工上の問題。
6。 ポケットに似たようなインサートを無理に押し込まないでください
以下の条件に当てはまる場合は中止してください:
- 岩石;
- 平らに置けない;
- 過大なねじ締め力が必要となる;
- 目に見える隙間が残る;
- 接触するのは位置決め面の一部のみです。
ほぼ一致するからといって、必ずしも互換性のあるインサートであるとは限りません。
インサートの提案を受けるために、どのような情報を送ればよいですか?
インサート箇所の照合を迅速に行うため、以下の情報をご提供ください。
既存の金型
- 完全なインサート指定;
- 製造元;
- ツールホルダーまたはカッターのコード;
- インサートの写真;
- インサートポケットの写真。
ワークピース
- 材料規格;
- 正確な等級;
- 硬度;
- 熱処理条件。
機械加工工程
- 回転;
- フライス加工;
- 掘削;
- スレッド処理;
- グルービング;
- 荒加工;
- 仕上げ;
- 連続切断または断続切断。
切断条件
- 切削速度;
- フィード;
- 切削深さ;
- フライス加工用のラジアル噛み合わせ;
- 冷却液の状態。
機械とセットアップ
- 機械の種類;
- スピンドル出力;
- 工具のオーバーハング;
- ワーク保持;
- 剛性の制限。
現在の問題
- 工具の寿命が短い;
- チッピング;
- 長いチップ;
- 盛り上がった縁;
- 表面仕上げが粗い;
- 雑談;
- 過度な摩耗;
- 破損箇所をインサート。
不明なインサートの特定や、それに相当するものの検索についてサポートが必要な場合は、, ONMYに工具の仕様をお送りください 完全なコード、写真、そして加工情報を掲載しています。
よくある質問
インデックス式インサートとは何ですか?
インデックス式インサートとは、再利用可能なツールホルダーやカッター本体に取り付けられる、交換可能な切削要素のことです。ある切削刃が摩耗した場合、通常、工具全体を廃棄することなく、そのインサートを回転させたり交換したりすることができます。
機械加工において、「インデックス可能」とはどういう意味ですか?
「インデックス式」とは、インサートを再配置することで、別の使用可能な切削刃を有効にできることを意味します。
インデックス式インサートはどのような用途に使われますか?
これらは、旋削、フライス加工、穴あけ、ボーリング、ねじ切り、溝切り、そして切断に使用されます。
ONMYは、これらのアプリケーションを専用のグループに分類します ターニングインサート, ミリングインサート, スレッド処理 そして 溝切り 製品ファミリー。
インデックス式インサートはどのような素材で作られているのですか?
超硬合金は非常に一般的です。
その他の切断材料には、次のようなものがあります:
- サーメット;
- セラミック;
- CBN;
- PCD。
詳しい比較については、以下をご覧ください。 サーメットインサート vs 超硬合金 vs CBN vs PCD.
超硬インサートとインデックス式インサートは同じものですか?
そうとは限りません。
インデックス可能 このツールコンセプトについて説明しています。
カーバイド 切削材料について説明しています。
多くのインデックス式インサートは超硬合金で作られていますが、サーメット、セラミック、CBN、PCDで作られたインデックス式インサートもあります。
インデックス可能なインサートは汎用的なものですか?
いいえ。
インサートは、以下の点においてホルダーまたはカッターと一致している必要があります:
- 形状;
- サイズ;
- 厚さ;
- 穴;
- 座面;
- クランプシステム;
- 最先端の立場。
外見だけで互換性があると決めつけてはいけません。
インデックス可能なインサートのコードはどのように読み取ればよいですか?
この標準コードでは、次のような重要な機能が規定されています:
- 形状;
- クリアランス;
- 寛容さ;
- insert type;
- サイズ;
- 厚さ;
- コーナー半径。
ただし、グレードやメーカーごとの切削形状については、依然として個別に特定する必要があります。
具体的な例については、以下の CNMG120408 の寸法そして型番情報.
インサートの形状と材質の違いは何ですか?
形状によって、切削刃と被削材との相互作用の仕方が決まります。
グレードによって、被切削材の耐性が決まります:
- 着用;
- 熱;
- 骨折。
これらは一緒に選択する必要があります。
チップブレーカーとコーティングの違いは何ですか?
チップブレーカーは、切削刃の形状を構成する要素の一つです。
コーティングとは、摩耗、摩擦、温度、そして材料間の相互作用に影響を与えることを目的とした表面層のことです。
どのインサートの形状が最も強度が高いでしょうか?
丸型や内角の大きい形状は、一般的に強力な切削刃を提供しますが、最も強固なインサートであっても、プロファイリング加工に必要なアクセス性を十分に確保できない場合があります。
仕上げにはどのインサートが最適ですか?
特定の用途に合わせて設計された仕上げ形状そして勾配を使用してください:
- 被加工物;
- フィード;
- 切削深さ;
- 安定性;
- 要求される表面仕上げ。
「最高の仕上げ用インサート」という、万人に通用するものは存在しません。“
荒加工にはどのインサートが最適ですか?
必要な条件を満たす、補強された形状そして適切なグレードを使用してください:
- フィード;
- 切削深さ;
- 影響;
- 熱;
- 機械の負荷。
ステンレス用のインサートはどのように選べばよいですか?
まず、ステンレス鋼の正確なグレードを特定してください。
次に、以下を選択してください:
- 材料に適したグレード;
- 適切なチップブレーカー;
- 十分なエッジ強度;
- 適切な切削条件。
旋削加工を行う場合は、まず 超硬旋削インサートのラインナップ また、推奨品をご依頼の際は、ステンレス鋼のグレードをお知らせください。
あるメーカーのインサートを、別のブランドの製品と交換することはできますか?
場合によってはそうですが、ISOのベース指定だけでは不十分です。
比較:
- 寸法;
- チップブレーカー;
- 学年;
- 歯縁形成;
- 利用可能なエッジ;
- ホルダーの互換性;
- 推奨切断範囲。
APKTはAPMTの代わりになるのでしょうか?
コードが似ているからといって、互換性があると決めつけないでください。
専用ページをご覧ください APMTとAPKTの比較 また、交換を行う前に、全体寸法とカッターポケットを確認してください。
超硬合金ではなくCBNを使うべきなのはどのような場合ですか?
CBNは、超硬合金工具の寿命や切削速度が限界に達するような、硬化鉄系材料の加工において、一般的に採用される素材です。
ONMYの CBNそしてPCBNインサート 高硬度材の切削オプションについては。
超硬一体型工具の代わりに、インデックス式工具はどのような場合に使用すべきでしょうか?
インデックス式工具は、次のような場合に特に有用です:
- 再利用可能な工具本体は経済的です。;
- 切断直径が比較的大きい;
- 高い金属除去率が求められる;
- エッジの迅速な交換は有用です。
超硬一塊材は、小径や微細な形状、そしてインサートポケットの使用が現実的でない用途において、しばしば優位性を発揮します。
インサート選定の最終確認リスト
インサートをご注文になる前に、以下の点をご確認ください:
- 機械加工工程;
- 被加工物の材質;
- 材料の硬度;
- ホルダーまたはカッターの名称;
- 図形をインサート;
- サイズをインサート;
- 正のジオメトリまたは負のジオメトリ;
- チップブレーカー;
- 学年を入力してください;
- コーティング;
- コーナー半径;
- 仕上げ、中仕上げ、または荒仕上げの要件;
- 切削速度;
- フィード;
- 切削深さ;
- 冷却液の状態;
- 継続的または断続的な関与;
- 機械の剛性;
- ワークの保持安定性。
インサートの選定が成功するかどうかは、たいてい1つの仕様だけで決まることはめったにありません。
最良の結果が得られるのは、以下の症状を治療した場合です:
インサート + 形状 + グレード + ホルダー + 被削材 + 切削条件
1つの完全な加工システムとして。
既存のインサートを交換する場合は、 インサートの完全な型番、ホルダーまたはカッターの型式、被削材、切削条件、そして鮮明な写真を記載してください 単に形状だけで代替品を選ぶのではなく。