Guida agli inserti intercambiabili: tipologie, codici ISO, classi di qualità e come sceglierli

Un inserto intercambiabile è un elemento da taglio sostituibile, fissato meccanicamente in un portautensile o nel corpo di una fresa. Quando un tagliente si usura, di solito è possibile ruotare o capovolgere l'inserto per utilizzare un altro tagliente, invece di sostituire l'intero utensile da taglio.
Gli inserti intercambiabili trovano ampio impiego nei sistemi di tornitura, fresatura, foratura, alesatura, scanalatura, troncatura e filettatura. ONMY Toolings offre una gamma di prodotti specifici per queste applicazioni, tra cui inserti per tornitura, inserti di fresatura, utensili per filettatura, utensili per scanalatura e sistemi di foratura.
Per un operatore di macchina o un addetto agli acquisti, tuttavia, identificare un inserto è solo l’inizio. La scelta dell’inserto corretto richiede anche l’abbinamento:
- operazione di lavorazione;
- materiale del pezzo;
- inserisci una figura;
- geometria positiva o negativa;
- rompichip;
- tipo di carburo;
- rivestimento;
- raggio dell'angolo;
- fresa o portautensili;
- velocità di taglio, avanzamento e profondità di taglio.
Questa guida spiega come questi fattori interagiscono tra loro.
Panoramica sugli inserti intercambiabili
| Domanda | Risposta rapida |
|---|---|
| Che cos’è un inserto intercambiabile? | Un elemento di taglio sostituibile montato in un portautensile riutilizzabile o in un corpo di taglio |
| Cosa significa “indicizzabile”? | Un tagliente usurato può normalmente essere ruotato o capovolto per utilizzare un altro tagliente utilizzabile |
| In quali applicazioni vengono utilizzati gli inserti intercambiabili? | Tornitura, fresatura, foratura, alesatura, scanalatura, troncatura e filettatura |
| Di che materiale sono fatti la maggior parte degli inserti? | Il carburo cementato è estremamente diffuso; cermet, si utilizzano anche ceramica, CBN e PCD |
| Gli inserti sono tutti intercambiabili? | No. La forma, le dimensioni, la tasca, il metodo di fissaggio e le misure devono corrispondere |
| Da cosa dipende il controllo del chip? | La geometria di taglio, insieme all'avanzamento, alla profondità di taglio e al materiale del pezzo |
| Cosa determina la resistenza all'usura? | In primo luogo il materiale da tagliare, il substrato e il sistema di rivestimento |
| Il codice riportato sull'inserto ISO indica il grado? | No |
| Il codice ISO identifica in modo univoco il rompichip? | No. È comunque necessario verificare i suffissi geometrici del produttore |
| Devo scegliere l'inserto senza controllare il supporto? | No. L'inserto e il supporto o il corpo della fresa devono costituire un sistema compatibile |
Che cos’è un inserto intercambiabile?
Un inserto intercambiabile è una punta da taglio rimovibile alloggiata in una sede di precisione e fissata meccanicamente tramite una vite, un morsetto, un cuneo, una leva o un altro sistema di fissaggio.
A differenza di un tagliente in carburo brasato, l’inserto non è fissato in modo permanente al corpo dell’utensile. Quando un tagliente raggiunge la fine della sua vita utile, l’operatore può ruotare l’inserto su un altro tagliente disponibile oppure sostituirlo senza dover sostituire l’intero portainserti.
Per le lavorazioni di tornitura, l’inserto viene normalmente montato in un alloggiamento dedicato portautensili di tornitura. Inserti di fresatura sono alloggiati in corpi di taglio rotanti, mentre gli inserti di foratura sono montati in corpi di foratura con inserti intercambiabili.
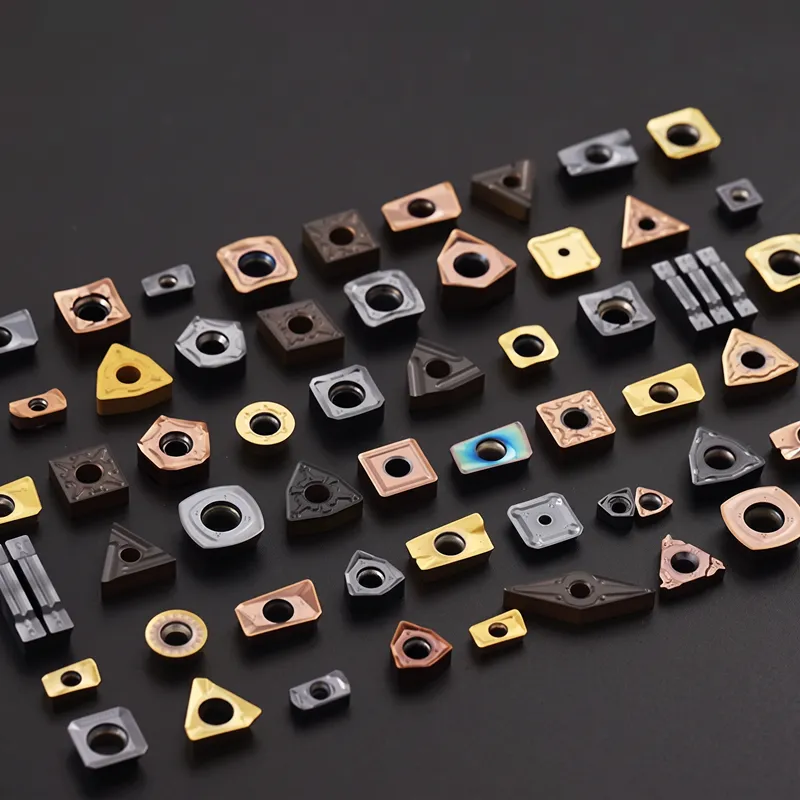
Cosa significa “indexabile” nella lavorazione meccanica?
Nella lavorazione meccanica, indicizzazione significa riposizionare un inserto in modo da rendere attiva un’altra lama da taglio utilizzabile.
Ad esempio, un inserto quadrato può offrire diversi angoli utilizzabili. Quando un angolo risulta usurato, l’inserto può essere rimosso, ruotato nella posizione valida successiva e fissato nuovamente.
Tuttavia, il numero di spigoli di taglio utilizzabili non dipende esclusivamente dalla forma.
Dipende anche da:
- se l'inserto sia a una o a due facciate;
- angolo di sfioro;
- configurazione del rompichip;
- design con tasca per la lama;
- se ogni angolo possa effettivamente inserirsi in quel supporto;
- un tergicristallo speciale o una geometria all’avanguardia.
Pertanto:
Non calcolare il costo dell'inserto basandosi esclusivamente sul numero apparente di angoli. Verifica il numero di spigoli utilizzabili per l'intero sistema composto da inserto e utensile.
Inserti intercambiabili vs utensili con punte sostituibili
Questi termini descrivono diverse architetture di utensili.
Un inserto intercambiabile di norma presenta uno o più taglienti e si inserisce in un supporto riutilizzabile o nel corpo della fresa.
A utensile con punta sostituibile o testina intercambiabile utilizza una testa di taglio rimovibile. Quando la testa è usurata, viene sostituita nella sua interezza, anziché essere semplicemente ruotata come nel caso di un inserto convenzionale.
Tra gli esempi figurano:
- punte intercambiabili;
- fresette con punta sostituibile;
- teste di alesatura modulari;
- teste di alesatura sostituibili.
Entrambi i sistemi riducono la necessità di smaltire l'intero gruppo utensile, ma le loro interfacce e le modalità di sostituzione sono diverse.
Come funzionano gli utensili da taglio con inserti intercambiabili
Un tipico sistema di taglio con inserti intercambiabili è costituito da tre componenti principali.
1. Corpo dell'utensile o supporto
Il supporto prevede:
- rigidità;
- inserire la posizione;
- angolo di taglio effettivo;
- erogazione del liquido di raffreddamento;
- collegamento alla macchina.
Tra gli esempi figurano:
- portautensili per tornitura esterna;
- barre noiose;
- fresette frontali;
- fresette a spalla;
- punte intercambiabili.
ONMY’s gamma di portautensili rotanti include supporti per le principali famiglie di inserti, quali CNMG, CCMT, DCMT, DNMG, TNMG, VNMG e WNMG.
2. L'inserto
L'inserto costituisce il tagliente e contribuisce direttamente a:
- forma all'avanguardia;
- formazione del chip;
- geometria del rake;
- preparazione del bordo;
- raggio dell'angolo;
- prestazioni del materiale da taglio;
- resistenza all'usura.
Ad esempio, un inserti per tornitura CNMG può essere fornito con diversi rompitrucioli e qualità, pur mantenendo la stessa forma e le stesse dimensioni di base del CNMG.
3. Sistema di serraggio e posizionamento
L'inserto deve poggiare in modo uniforme contro le superfici di posizionamento della tasca.
A seconda del sistema, per il serraggio si possono utilizzare:
- vite centrale;
- morsetto superiore;
- cuneo;
- leva;
- serraggio combinato.
La corretta posizionatura è importante perché anche un inserto scelto correttamente può non funzionare bene se:
- i trucioli rimangono sotto l'inserto;
- la tasca è danneggiata;
- la vite non è quella giusta;
- l'inserto non è a contatto con le superfici di posizionamento.
Tipi di inserti intercambiabili
Il termine inserto intercambiabile comprende diverse famiglie di prodotti distinte.
Inserti di tornitura intercambiabili
Gli inserti da tornitura vengono utilizzati su torni convenzionali e centri di tornitura CNC.
Tra le operazioni tipiche figurano:
- tornitura esterna;
- affrontare;
- tornitura interna;
- noioso;
- profilazione;
- smussatura.
Tra le famiglie più comuni figurano:
È possibile visualizzare la versione completa di ONMY gamma di inserti in carburo per tornitura per confrontare le famiglie di inserti in base alla forma.
Per un esempio comune, si veda la sezione dedicata Guida agli inserti CNMG e specifiche tecniche.
Inserti di fresatura indicizzabili
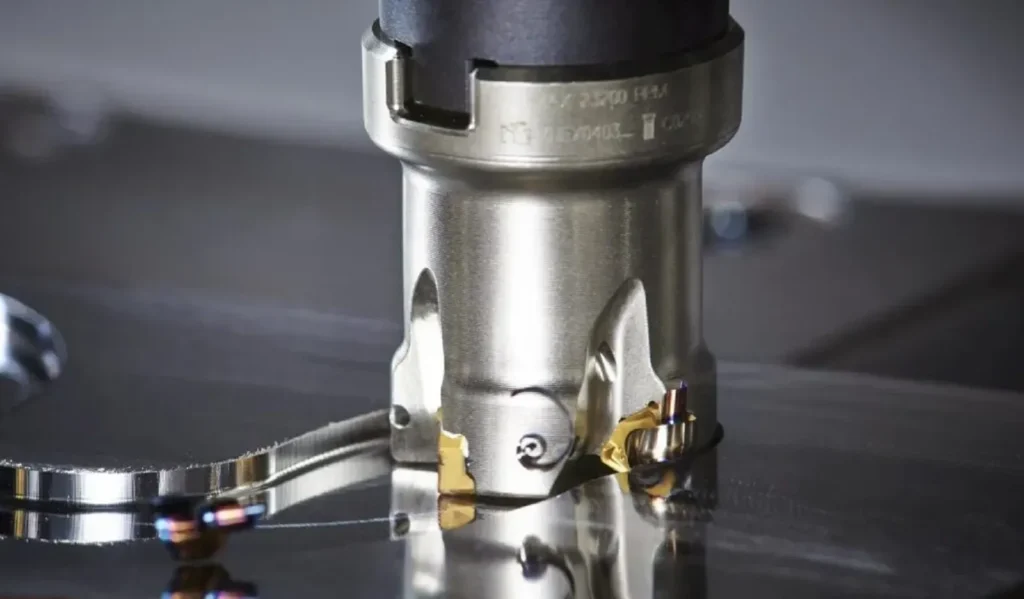
Gli inserti di fresatura vengono montati su corpi di fresa rotanti.
Tra le applicazioni tipiche figurano:
- fresatura frontale;
- fresatura a spalla;
- fresatura laterale;
- fresatura di scanalature;
- fresatura ad alto avanzamento;
- fresatura del profilo;
- intascare;
- rampa;
- interpolazione elicoidale.
A differenza della tornitura, la fresatura è un processo di taglio interrotto. Ogni tagliente entra ed esce ripetutamente dal pezzo.
Ciò significa che inserto di fresatura La selezione deve tenere conto di:
- angolo di entrata della fresa;
- alimentazione per dente;
- profondità di taglio assiale;
- innesto radiale;
- impatto all'ingresso;
- ciclo termico;
- evacuazione dei trucioli.
Esplora la gamma di inserti da fresatura ONMY per trovare le famiglie di inserti specifiche per ogni applicazione.
Un esempio comune è la famiglia APKT. Il dedicato Specifiche degli inserti APKT e guida alla compatibilità delle frese spiega le dimensioni e i modelli degli APKT.
Inserti di foratura intercambiabili
Le punte intercambiabili utilizzano inserti da taglio sostituibili montati su un corpo della punta riutilizzabile.
Vengono solitamente scelti nei casi in cui:
- il diametro del foro è relativamente grande;
- è richiesta un'elevata velocità di rimozione del metallo;
- sostituire solo gli elementi di taglio è conveniente;
- Un unico corpo di trapano riutilizzabile può essere impiegato per cicli di produzione ripetuti.
Non confondere gli inserti convenzionali inserti per trapano con punte intercambiabili. La gamma di prodotti per la foratura di ONMY comprende sistemi di utensili da foratura e con punte sostituibili.
Inserti per scanalatura e troncatura
Gli inserti da scanalatura e da troncatura sono elementi da taglio relativamente stretti, progettati per:
- scanalature esterne;
- scanalature interne;
- scanalature frontali;
- profilazione;
- separazione.
Tra le variabili di selezione più importanti figurano:
- inserire la larghezza;
- profondità della scanalatura;
- rigidità del supporto;
- controllo del chip;
- sporgenza;
- diametro del pezzo.
Per i sistemi disponibili, consultare utensili per scanalatura e portainserti.
Inserti per filettatura
Inserti filettati generare una forma di filo specificata.
Possono essere utilizzati per:
- Filettature metriche ISO;
- Discussioni delle Nazioni Unite;
- Filettature ACME;
- filettature trapezoidali;
- Thread API;
- Moduli Whitworth;
- filettature a profilo parziale;
- filettature a profilo intero.
L'inserto deve corrispondere a:
- norma relativa alle filettature;
- pitch;
- funzionamento interno o esterno;
- taglio a destra o a sinistra;
- titolare;
- materiale del pezzo.
Vedi ONMY’s utensili filettatori, inserti e portautensili per la gamma dedicata alla filettatura.
Forme degli inserti intercambiabili e loro impieghi
"Inserisci forma" non è semplicemente una convenzione di denominazione.
L'angolo incluso influisce in modo determinante su due requisiti contrastanti:
resistenza all’avanguardia e facilità di lavorazione.
Un angolo incluso più ampio garantisce in genere un angolo di taglio più resistente, mentre un angolo incluso più piccolo offre una maggiore facilità di lavorazione nella profilatura.
Forme comuni degli inserti
| Forma | Lettera ISO standard | Vantaggio principale | Limite principale | Uso tipico |
|---|---|---|---|---|
| Rotondo | R | Lama estremamente resistente | Accesso limitato alle banchine sporgenti | Profilatura e tagli pesanti |
| Quadrato | S | Angoli robusti e spigoli multipli | Accesso limitato alla profilazione | Sgrossatura e fresatura |
| Diamante a 80° | C | Buon equilibrio tra resistenza e accessibilità | Impossibile accedere ai profili acuti | Tornitura generale |
| 80° di trigonometria | W | Design economico a più spigoli | Accesso più limitato rispetto a D/V | Tornitura generale |
| Triangolo | T | Numerosi collegamenti e ottima accessibilità | Resistenza inferiore rispetto al C/S | Lavorazioni meccaniche generali |
| Diamante a 55° | D | Buona capacità di profilazione | Resistenza ridotta agli angoli | Lavorazione e finitura |
| Diamante a 35° | V | Ottima accessibilità | Punta relativamente debole | Profilatura di precisione |
| Parallelogramma | A/K ecc. | Geometria specifica per l'applicazione | Spesso specifico per il tipo di fresa | Applicazioni di fresatura |
La categoria degli inserti da tornitura di ONMY è già suddivisa per forma, tra cui inserti rotondi, quadrati, triangolari, a C, a 55° e a V, il che la rende utile per identificare un inserto da tornitura sconosciuto.
La forma dell'inserto più resistente non è necessariamente la migliore.
In caso di sgrossatura pesante, la resistenza dei bordi potrebbe essere il fattore determinante nella scelta.
Per una profilatura di precisione attorno a elementi di dimensioni ridotte, l'accessibilità può risultare più importante.
Inserti indexabili positivi e negativi
Un’altra decisione importante da prendere riguarda la scelta tra un sistema di inserti a gioco positivo o a gioco negativo.
Inserti positivi
Gli inserti positivi garantiscono uno spazio libero dietro il tagliente.
Tra i vantaggi tipici figurano:
- minori forze di taglio;
- taglio più agevole;
- minore deformazione del pezzo;
- idoneità per macchine a bassa potenza;
- ottime soluzioni per l'alluminio e altri materiali adesivi.
Tra i possibili compromessi figurano:
- meno materiale a sostegno del tagliente;
- spesso un numero inferiore di lati utilizzabili;
- riduzione della resistenza dei bordi in caso di taglio gravemente interrotto.
Tra le famiglie positive più comuni figurano la CCMT e DCMT inserti di tornitura e numerosi inserti di fresatura APKT e APMT.
Inserti negativi
Gli inserti negativi utilizzano solitamente un inserto con gioco di base di 0°, montato in un portainserto che garantisce il gioco di lavoro richiesto.
Tra i vantaggi tipici figurano:
- bordo tagliente molto resistente;
- possibilità di utilizzo su entrambi i lati;
- buon rapporto costo/tagliente;
- idoneità alla lavorazione stabile su supporti medi e ruvidi.
I compromessi possono includere:
- forze di taglio maggiori;
- maggiori requisiti di potenza delle macchine;
- una maggiore tendenza a deviare pezzi o configurazioni poco resistenti.
CNMG è un esempio comune. L'ONMY inserti per tornitura CNMG utilizza una forma di base romboidale a 80° con gioco di 0° ed è disponibile in diverse geometrie e classi di durezza.
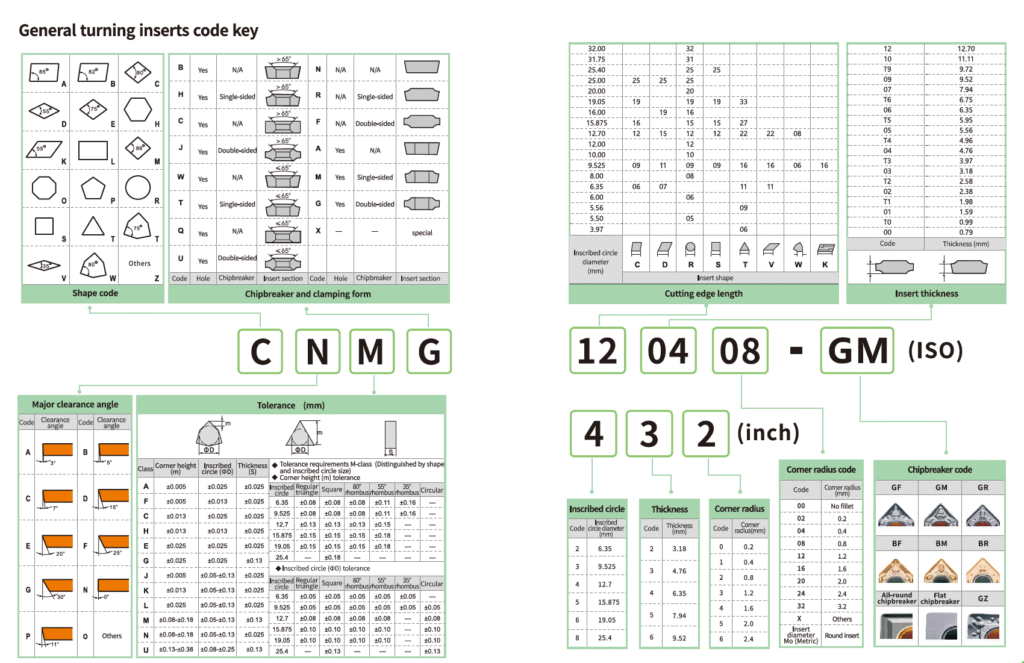
Come leggere un codice di inserimento indicizzabile
Gli inserti intercambiabili standard utilizzano comunemente codici di identificazione in formato ISO.
Questi codici facilitano la comunicazione di importanti informazioni geometriche e dimensionali, ma non descrivono in modo esaustivo le prestazioni di taglio dell’inserto.
Considerate:
CNMG 120408
C — Forma
C rappresenta un inserto a forma di diamante o rombo di 80°.
N — Angolo di sfioro
N indica un gioco di base pari a 0°.
M — Classe di tolleranza
M indica la classe di tolleranza dimensionale applicabile.
Lo fa non significa:
- lavorazione di media complessità;
- tipo di carburo;
- rivestimento;
- gruppo di pezzi.
G — Caratteristiche dei tipi a inserto
La quarta voce descrive ulteriori caratteristiche standardizzate dell'inserto relative alla sua struttura e alla configurazione di serraggio.
Non va interpretato come il nome universale di un rompichip prodotto da un determinato produttore.
12 — Dimensioni
Per il classico esempio CNMG120408, 12 corrisponde a un diametro nominale del cerchio inscritto di circa 12,7 mm.
04 — Codice dello spessore
In questo esempio, lo spessore nominale è di circa 4,76 mm.
08 — Raggio dell'angolo
08 corrisponde a un raggio nominale del nasello pari a 0,8 mm.
L'ONMY Pagina delle dimensioni degli inserti CNMG elenca alcuni esempi comuni di standard ISO, tra cui CNMG120404, CNMG120408 e CNMG120412.
Cosa non ti dice il codice ISO
CNMG120408 non identifica in modo completo:
- tipo di carburo;
- sistema di rivestimento;
- rompichip;
- levigatrice per bordi;
- geometria di finitura o sgrossatura;
- materiale consigliato per il pezzo da lavorare;
- velocità di taglio;
- gamma di alimentazione;
- intervallo di profondità di taglio.
Ecco perché dovresti effettuare l'ordine utilizzando il denominazione completa del produttore ogni volta che è possibile.
Invece di inviare solo:
CNMG120408
invia:
CNMG120408 + suffisso rompichip/geometria + grado.
Ciò riduce notevolmente il rischio di ordinare un inserto geometricamente simile ma funzionalmente diverso.
Materiali degli inserti intercambiabili
Gli inserti intercambiabili possono essere realizzati con diversi materiali da taglio.
Carburo cementato
Il carburo cementato è il materiale più comune per uso generico utilizzato nei moderni inserti intercambiabili.
È costituito da particelle di carburo duro combinate con un legante metallico e può quindi essere sottoposto a:
- CVD rivestimento;
- Rivestimento PVD;
- trattamenti superficiali speciali;
- preparazione del bordo.
Tipi di carburo possono essere progettati per garantire diversi equilibri tra:
- resistenza all'usura;
- resistenza;
- durezza a caldo;
- resistenza alla deformazione plastica;
- resistenza alle scheggiature.
ONMY offre inserti in carburo per entrambi i tornitura e applicazioni di fresatura.
Cermet
I cermet vengono spesso presi in considerazione per applicazioni di finitura e semifinitura in cui:
- resistenza all'usura;
- stabilità chimica;
- finitura superficiale uniforme
sono importanti.
Sono particolarmente utilizzati nella finitura dell’acciaio, anche se la loro effettiva idoneità dipende dal tipo di acciaio e dal processo di lavorazione.
Ceramica
Gli inserti in ceramica offrono un'elevata durezza a caldo e resistenza all'usura.
Possono essere utili per:
- ghise selezionate;
- materiali temprati;
- alcune leghe resistenti al calore.
Tuttavia, gli utensili in ceramica richiedono solitamente un attento controllo dei seguenti aspetti:
- stabilità al taglio;
- interruzione;
- rigidità della macchina;
- parametri di taglio.
CBN / PCBN
Il nitruro di boro cubico è utilizzato principalmente nella tornitura di materiali duri e di materiali ferrosi temprati.
Se la vostra applicazione prevede l'uso di acciaio temprato, consultate la sezione dedicata di ONMY Gamma di inserti CBN e PCBN.
Nella selezione del CBN occorre comunque valutare se il taglio sia:
- continuo;
- leggermente interrotto;
- gravemente interrotto;
- sgrossatura;
- rifinitura.
PCD
Il diamante policristallino viene utilizzato principalmente per determinati materiali non ferrosi e abrasivi, quali:
- alluminio;
- alluminio ad alto contenuto di silicio;
- leghe di rame;
- materiali compositi.
Se stai confrontando i materiali da taglio anziché le forme degli inserti, consulta la guida dettagliata:
Inserti in cermet vs carburo vs CBN vs PCD
Gruppi di materiali dei pezzi: ISO P, M, K, N, S e H
Un punto di partenza pratico per la scelta degli inserti è il gruppo di materiali del pezzo.
| Gruppo ISO | Famiglia di pezzi tipica | Una sfida comune nella lavorazione meccanica |
|---|---|---|
| P | Acciaio | Equilibrio tra usura, resistenza e controllo delle scheggiature |
| M | Acciaio inox | Indurimento da lavorazione, adesione e trucioli lunghi |
| K | Ghisa | Abrasione e usura dei bordi |
| N | Materiali non ferrosi | Adesione, nitidezza e, talvolta, abrasione |
| S | Titanio e leghe resistenti al calore | Concentrazione del calore e usura da intaglio |
| H | Materiali temprati | Elevata durezza e usura da abrasione |
Il gruppo ISO è solo l'inizio.
Ad esempio, il termine “acciaio” può indicare:
- acciaio a basso tenore di carbonio;
- acciaio a medio tenore di carbonio;
- acciaio legato;
- acciaio per utensili;
- acciaio temprato.
Allo stesso modo, l'acciaio inossidabile può essere:
- austenitico;
- ferritico;
- martensitico;
- duplex;
- indurimento per precipitazione.
Quando possibile, indicare la denominazione effettiva del materiale e la durezza al momento di richiedere un consiglio sull’inserto.

Grado vs Geometria vs Rivestimento
Questi tre termini vengono spesso confusi.
| Caratteristica | Influenze principali |
|---|---|
| Forma di base dell'inserto | Resistenza dei bordi e accessibilità |
| Geometria / rompichip | Formazione del truciolo, forze di taglio e resistenza dei bordi |
| Preparazione dei bordi | Nitidezza e resistenza alla formazione di microscheggiature |
| Grado | Resistenza all'usura, tenacità e resistenza al calore |
| Rivestimento | Attrito, protezione termica e comportamento all’usura |
| Raggio dell'angolo | Resistenza, finitura superficiale e pressione di taglio |
| Dimensioni dell'inserto | Capacità di taglio e compatibilità con i supporti |
Inserisci geometria
La geometria descrive il modo in cui il tagliente interagisce meccanicamente con il pezzo.
Comprende:
- angolo di inclinazione;
- rompichip;
- terreni ai margini;
- levigatrice per bordi;
- una preparazione all’avanguardia.
Una geometria di finitura può dare priorità a:
- nitidezza;
- bassa forza di taglio;
- controllo del chip nei tagli leggeri.
Una geometria di sgrossatura può dare priorità a:
- bordo rinforzato;
- forza;
- spazio sul chip;
- avanzamento elevato e profondità di taglio.
Inserire il grado
Il grado descrive il sistema materiale-tagliente.
Per il carburo, ciò può includere:
- substrato in carburo;
- struttura granulare;
- contenuto del raccoglitore;
- rivestimento;
- post-trattamento.
Un livello più difficile non è automaticamente migliore.
Per le finiture in ambiente stabile può essere utile utilizzare un tipo di materiale altamente resistente all'usura.
Se il taglio viene interrotto, potrebbe essere necessario utilizzare un tipo di materiale più resistente.
Rivestimento
Tra le tecnologie più diffuse per il rivestimento degli inserti in carburo figurano:
- PVD;
- CVD;
- sistemi di rivestimento multistrato;
- rivestimenti a basso attrito per applicazioni specifiche nel settore dei metalli non ferrosi.
Non scegliere mai il grado di un inserto basandosi esclusivamente sul colore del rivestimento.
Che cos’è un rompichip a inserto?
Il rompitruciolo fa parte della geometria del tagliente e influisce su:
- flusso dei chip;
- chip curling;
- frantumazione dei trucioli;
- forza di taglio;
- resistenza dei bordi.
Un rompichip di finitura viene solitamente utilizzato con un avanzamento e una profondità di taglio inferiori.
Una geometria di sgrossatura utilizza solitamente un tagliente più resistente ed è progettata per sopportare carichi più elevati.
Tuttavia, i suffissi dei rompichip sono solitamente specifici per ciascun produttore.
Pertanto:
Una geometria denominata “M” da un produttore non dovrebbe essere automaticamente considerata equivalente a una geometria “M” di un altro produttore.
ONMY’s Gamma di inserti CNMG Ne è un buon esempio il fatto che la stessa famiglia base di utensili CNMG possa essere abbinata a diversi rompitrucioli e diverse qualità di acciaio per diverse condizioni di lavorazione.
Come scegliere l'inserto intercambiabile giusto
La domanda corretta non è:
“Qual è l’inserto in carburo migliore?”
La domanda da porsi è:
Quale inserto è adatto a questa operazione, a questo materiale, a questo portainserti, a questa macchina e a queste condizioni di taglio?
Seguire la sequenza riportata di seguito.
Fase 1: Identificare l'operazione
Per prima cosa, verificare se l'operazione è:
- tornitura esterna;
- rivolto verso;
- noioso;
- profilazione;
- fresatura frontale;
- fresatura a spalla;
- fresatura di scanalature;
- fresatura ad alto avanzamento;
- perforazione;
- scanalatura;
- addio;
- threading.
Inizia dalla famiglia di prodotti pertinente:
- Inserti di tornitura
- Inserti di fresatura
- Utensili per filettatura
- Strumenti per la scanalatura
Non scegliere un inserto solo perché la sua forma visibile ricorda quella del vecchio inserto.
Fase 2: Identificare il materiale esatto del pezzo da lavorare
Invece di:
acciaio
fornire:
AISI 4140, 28–32 HRC.
Invece di:
acciaio inossidabile
fornire:
Invece di:
titanio
fornire:
Ti-6Al-4V.
La lega e la durezza esatte influenzano notevolmente il tipo di acciaio, la geometria e i parametri di taglio.
Fase 3: Scegli "Inserisci forma"
Se è fondamentale ottenere la massima resistenza del tagliente, è consigliabile optare per forme con angoli inclusi più ampi.
Se l'accesso al profilo è importante, potrebbero essere più indicate le forme diamantate con angoli più stretti.
Per la tornitura, il Categoria: inserti da tornitura in carburo consente di confrontare le principali famiglie di inserti di tipo K, W, R, T, S, V, D e C.
Fase 4: Scegliere la geometria positiva o negativa
Le geometrie positive sono spesso utili quando occorre:
- bassa forza di taglio;
- lavorazione di pareti sottili;
- potenza della macchina inferiore;
- azione di taglio precisa.
I sistemi negativi vengono spesso scelti nei casi in cui sia necessario:
- spigoli ben definiti;
- taglio pesante e stabile;
- inserti bifacciali economici.
Il supporto deve essere compatibile con il tipo di inserto. Vedi il gamma di portautensili rotanti quando si verifica la compatibilità degli inserti di tornitura.
Fase 5: Selezionare il rompitruciolo
Stabilire se l'operazione è:
- finitura;
- semilavorazione;
- lavorazione di media complessità;
- sgrossatura;
- sgrossatura pesante.
A questo punto, confronta:
- feed;
- profondità di taglio;
- materiale del pezzo;
- impegno continuativo o intermittente.
Un rompitruciolo di finitura utilizzato nella sgrossatura pesante può rompersi a causa di una resistenza insufficiente del tagliente.
Una geometria di sgrossatura pesante utilizzata per una passata di finitura molto leggera può generare una forza di taglio eccessiva o un controllo insufficiente dei trucioli.
Passaggio 6: Selezionare il voto
Scegliere il grado in base a:
- materiale del pezzo;
- velocità di taglio;
- stabilità di lavorazione;
- taglio continuo o intermittente;
- liquido di raffreddamento;
- durata prevista degli utensili.
Se il carburo non è più il miglior materiale da taglio, confronta inserti in carburo, cermet, CBN e PCD.
Per quanto riguarda in particolare le applicazioni con acciaio temprato, consultare il Gamma di inserti CBN.
Passaggio 7: Selezionare il raggio degli angoli
Un raggio di curva maggiore garantisce in genere una maggiore resistenza meccanica in curva.
Tuttavia, influisce anche su:
- forza di taglio radiale;
- tendenza a chiacchierare;
- profondità minima di taglio praticabile;
- finitura superficiale.
Un raggio più piccolo riduce la pressione di taglio, ma garantisce una minore resistenza agli angoli.
Passaggio 8: Verifica la compatibilità del supporto o della fresa
Controllare sempre:
- inserire la famiglia;
- dimensione;
- spessore;
- buco;
- svasatura;
- geometria delle tasche;
- metodo di serraggio;
- vite;
- mano;
- gioco radiale.
Un codice di taglia simile non dimostra l'intercambiabilità.
Ciò è particolarmente importante nella fresatura. Ad esempio, i codici APKT e APMT possono sembrare molto simili, ma richiedono comunque una verifica delle tolleranze, delle dimensioni e della compatibilità tra fresa e sede.
Leggi:
APMT vs APKT: qual è la differenza?
Puoi anche consultare la pagina dedicata Specifiche dell'inserto APKT nell'identificazione di un inserto di fresatura APKT.
Passaggio 9: Impostare le condizioni di taglio
Conferma:
- velocità di taglio, Vc o SFM;
- avanzamento per giro, fn, per tornitura;
- avanzamento per dente, fz, per la fresatura;
- profondità di taglio assiale, ap;
- innesto radiale, ae, per fresatura;
- liquido di raffreddamento;
- potenza della macchina;
- sporgenza dell'utensile;
- rigidità del sistema di serraggio.
Modificare la geometria dell'inserto senza verificare le condizioni di taglio potrebbe non risolvere il problema reale.
Fase 10: Verificare il risultato
Dopo la prima prova controllata, verificare:
- forma del chip;
- carico sul mandrino;
- finitura superficiale;
- usura laterale;
- usura da cratere;
- scheggiatura;
- bordo rinforzato;
- usura delle tacche;
- inserire i posti a sedere;
- stabilità dimensionale.
Il suggerimento del catalogo è il punto di partenza.
Le condizioni di taglio definitive devono essere verificate sulla macchina e sul pezzo effettivi.
Inserti di finitura, di media lavorazione e di sgrossatura
Una famiglia di inserti può avere diverse geometrie.
Inserti di finitura
Una geometria di finitura tiene generalmente in considerazione, in ordine di priorità:
- azione di taglio precisa;
- forze inferiori;
- controllo del chip all'alimentazione della luce;
- qualità della superficie.
Tra le applicazioni tipiche figurano:
- piccole profondità di taglio;
- alimentazione inferiore;
- finitura di precisione;
- pezzi da lavorare sottili o fragili.
Inserti per lavorazioni medie
Le geometrie medie mirano a raggiungere un equilibrio tra:
- resistenza dei bordi;
- controllo del chip;
- forza di taglio;
- raggio d'azione.
In genere rappresentano un buon punto di partenza per una lavorazione stabile e di carattere generale.
Inserti per sgrossatura
Priorità delle geometrie di sgrossatura:
- bordo tagliente molto resistente;
- maggiore capacità di memoria;
- alimentazione maggiore;
- tagli più consistenti;
- resistenza ai carichi pesanti.
Possono generare forze di taglio notevolmente superiori rispetto a una geometria di finitura.
Inserti intercambiabili vs utensili in metallo duro monoblocco
Nessuno dei due sistemi è universalmente migliore.
Risolvere diverse problematiche di lavorazione.
| Fattore | Utensili intercambiabili | Utensili in carburo monoblocco |
|---|---|---|
| All'avanguardia | Inserto sostituibile | Incorporato nell'utensile |
| Corpo dell'utensile | Riutilizzabile | Lo strumento stesso |
| Bordo consumato | Indice o sostituzione o inserimento | Sostituire o riaffilare l'utensile |
| Diametro della fresa di grandi dimensioni | Un grande vantaggio | Può diventare costoso |
| Piccolo diametro | Limitato dall'inserto e dalla tasca | Un grande vantaggio |
| Sgrossatura pesante | Ottima applicazione | A seconda dell'applicazione |
| Dettagli raffinati | Limitato dalle dimensioni dell'inserto | Spesso eccellente |
| Flessibilità nella valutazione | Modifica facilmente il grado dell'inserto | È necessario un altro strumento |
| Flessibilità geometrica | Sostituire l'inserto compatibile | Richiede un attrezzo diverso |
| Eccentrico | Dipende dal budget e dai posti a sedere | Interfaccia senza tasca di inserimento |
ONMY commercializza sia sistemi di fresatura con inserti intercambiabili, attraverso la propria gamma di inserti per fresatura, sia utensili in metallo duro integrale, attraverso le proprie famiglie di frese in metallo duro.
Quando gli utensili a inserti sono la scelta più vantaggiosa
Si consiglia di prendere in considerazione l'uso di utensili con inserti intercambiabili nei seguenti casi:
- il diametro della lama è relativamente grande;
- la velocità di asportazione del metallo è importante;
- le lame vengono sostituite frequentemente;
- potrebbero essere necessari diversi gradi o configurazioni geometriche;
- Un corpo di taglio riutilizzabile migliora l'economicità.
Quando il carburo monoblocco può essere la scelta migliore
Spesso vale la pena prendere in considerazione il carburo monoblocco quando:
- il diametro è troppo piccolo per una sede dell'inserto;
- sono richiesti tratti molto sottili;
- è importante che il runout sia molto basso;
- è necessaria una portata estesa;
- La geometria a scanalature continue offre un vantaggio.
Ad esempio, il carburo monoblocco di ONMY frese a testa sferica sono destinate ad applicazioni quali la lavorazione di contorni 3D e la finitura di stampi, in cui un utensile monoblocco può risultare preferibile rispetto a una fresa a inserti più grande.
Vantaggi degli inserti intercambiabili
Lame utilizzabili più volte
Molti modelli di inserti presentano diversi bordi utilizzabili, riducendo così il costo per singolo bordo da taglio.
Sostituzione rapida
Un inserto usurato può essere posizionato correttamente o sostituito senza dover cambiare l'intero portainserti o il corpo della fresa.
Flessibilità dell'applicazione
Una piattaforma di utensili compatibile può supportare diversi:
- voti;
- rompichip;
- raggi delle curve;
- geometrie.
Materiali da taglio specializzati
I sistemi indicizzabili possono utilizzare:
- carburo;
- cermet;
- ceramica;
- CBN;
- PCD.
Efficienza produttiva
La sostituzione programmata degli inserti è particolarmente utile nella produzione CNC, dove è fondamentale ridurre i tempi di fermo macchina.
Limiti degli inserti intercambiabili
Anche gli utensili intercambiabili presentano dei limiti.
Gli inserti non sono universali
Inserti dall'aspetto simile potrebbero non essere compatibili con lo stesso supporto.
Le condizioni della tasca sono importanti
Le sacche danneggiate o contaminate possono causare:
- eccentricità;
- vibrazione;
- guasto della vite;
- guasto prematuro del bordo;
- dimensioni non uniformi.
Alcune geometrie generano elevate forze di taglio
Gli inserti negativi di forte spessoramento possono richiedere una potenza e una rigidità della macchina maggiori rispetto agli inserti positivi affilati.
I diametri ridotti sono limitati
Uno strumento di piccole dimensioni potrebbe non avere spazio sufficiente per:
- una tasca a inserto;
- vite;
- nucleo di taglio resistente;
- spazio sufficiente sul chip.
Il prezzo di inserimento più basso non equivale al costo di lavorazione più basso
Un inserto economico che provoca:
- minore produttività;
- indicizzazione frequente;
- finitura scadente;
- rielaborazione;
- la macchina si ferma
potrebbe comportare un costo maggiore per ogni pezzo finito.
Valutare:
costo per bordo utilizzabile e costo per componente finito, non solo il prezzo di acquisto.
Errori comuni nella scelta degli inserti intercambiabili
Errore n. 1: ordinare solo in base alla forma
“L'inserto diamantato da 80 gradi” non è sufficiente.
Ti servono ancora:
- dimensione;
- spessore;
- raggio;
- sgombero;
- buco;
- rompichip;
- voto.
Errore n. 2: ordinare solo in base al codice base ISO
CNMG120408 è incompleta se sono disponibili diverse geometrie e classi di qualità.
Utilizza il codice completo ogni volta che è possibile.
Errore n. 3: confondere la gradazione con il rompichip
Svolgono mansioni diverse.
Geometria influisce sul modo in cui il tagliente taglia.
Grado influisce sulla resistenza del materiale da taglio all'usura, al calore e al carico.
Errore n. 4: scegliere il livello più difficile
Una durezza massima può ridurre la tenacità.
Tagli interrotti o instabili potrebbero richiedere un tipo di materiale più resistente.
Errore n. 5: scegliere la geometria più robusta
Una geometria di sgrossatura fortemente rinforzata può generare forze di taglio eccessive in:
- finitura;
- parti a pareti sottili;
- piccole macchine;
- configurazioni instabili.
Errore n. 6: ignorare il titolare
L'inserto e il supporto formano un unico sistema.
Per la tornitura, verificare i relativi portautensili di tornitura prima di acquistare gli inserti di ricambio.
Errore n. 7: Scegliere in base al colore del rivestimento
Rivestimenti dall'aspetto simile possono basarsi su sistemi completamente diversi.
Basarsi sulla classificazione e sui dati forniti dal produttore piuttosto che sull'aspetto esteriore.
Errore n. 8: dare per scontato che i suffissi dei produttori siano universali
Il suffisso indicante il rompichip di un produttore non corrisponde necessariamente alla geometria di un altro produttore contrassegnata dalla stessa lettera.
Come identificare un inserto indexabile sconosciuto
Se la confezione originale o la denominazione completa non sono presenti, segui questa procedura.
1. Leggi tutte le indicazioni
Fotografare entrambi i lati e annotare:
- lettere;
- numeri;
- logo del produttore;
- codice di geometria;
- valutazione.
2. Individuare la forma di base
Verificare se l'inserto:
- rotondo;
- quadrato;
- triangolare;
- Stile C;
- Stile W;
- Stile D;
- Stile V;
- parallelogramma;
- un'altra forma particolare.
Il Panoramica sugli inserti di tornitura in carburo è utile per restringere visivamente il campo delle famiglie di inserti da tornitura più comuni.
3. Misurare le dimensioni critiche
A seconda dell'inserto, misurare:
- cerchio inscritto;
- lunghezza di taglio;
- spessore;
- diametro del foro;
- raggio dell'angolo;
- lunghezza totale;
- larghezza.
4. Identificare il supporto o la lama
Fotografia:
- tasca a inserto;
- vite;
- corpo della fresa;
- marcature del supporto.
Per le applicazioni di tornitura, confrontare il portautensili con quelli di ONMY famiglie di portautensili rotanti.
5. Specificare l'applicazione di lavorazione
Includere:
- materiale;
- operazione;
- velocità;
- feed;
- profondità di taglio;
- liquido di raffreddamento;
- problema attuale di lavorazione.
6. Non forzare mai l'inserimento di un elemento simile nella tasca
Interrompere se l'inserto:
- rocce;
- non rimane ben disteso;
- richiede una forza eccessiva di serraggio;
- lascia uno spazio visibile;
- entra in contatto solo con una parte della superficie di appoggio.
Una corrispondenza approssimativa non implica necessariamente che l'inserto sia compatibile.
Quali informazioni è necessario fornire per ricevere un consiglio sull'inserimento?
Per velocizzare la ricerca degli inserti corrispondenti, fornire le seguenti informazioni.
Attrezzature esistenti
- designazione completa dell'inserto;
- produttore;
- codice del portautensili o della fresa;
- foto dell'inserto;
- foto della tasca porta-inserti.
Pezzo in lavorazione
- norma sui materiali;
- voto esatto;
- durezza;
- condizione di trattamento termico.
Operazione di lavorazione
- rotazione;
- fresatura;
- perforazione;
- threading;
- scanalatura;
- sgrossatura;
- finitura;
- taglio continuo o intermittente.
Condizioni di taglio
- velocità di taglio;
- feed;
- profondità di taglio;
- innesto radiale per la fresatura;
- stato del liquido di raffreddamento.
Macchina e configurazione
- tipo di macchina;
- potenza del mandrino;
- sporgenza dell'utensile;
- serraggio dei pezzi;
- limiti di rigidità.
Problema attuale
- breve durata degli utensili;
- scheggiatura;
- patatine lunghe;
- bordo rinforzato;
- finitura superficiale scadente;
- chiacchiere;
- usura eccessiva;
- inserire "rottura".
Se hai bisogno di aiuto per identificare un inserto sconosciuto o per trovare un equivalente, invia le tue richieste relative agli utensili a ONMY con il codice completo, le foto e le informazioni sulla lavorazione.
Domande frequenti
Che cos’è un inserto intercambiabile?
Un inserto intercambiabile è un elemento di taglio sostituibile montato su un portautensile o su un corpo di taglio riutilizzabile. Quando un tagliente si usura, l'inserto può solitamente essere ruotato o sostituito senza dover scartare l'intero utensile.
Cosa significa "indexable" nella lavorazione meccanica?
"Indexabile" significa che l'inserto può essere riposizionato in modo da rendere attiva un'altra superficie di taglio utilizzabile.
A cosa servono gli inserti intercambiabili?
Vengono utilizzati per la tornitura, la fresatura, la foratura, l'alesatura, la filettatura, la scanalatura e il troncamento.
ONMY raggruppa queste applicazioni in sezioni dedicate inserto di tornitura, inserto di fresatura, threading e scanalatura famiglie di prodotti.
Di cosa sono fatti gli inserti intercambiabili?
Il carburo cementato è estremamente diffuso.
Altri materiali da taglio includono:
- cermet;
- ceramica;
- CBN;
- PCD.
Per un confronto dettagliato, leggi Inserti in cermet vs carburo vs CBN vs PCD.
Gli inserti in carburo e quelli intercambiabili sono la stessa cosa?
Non proprio.
Indicizzabile descrive il concetto alla base degli utensili.
Carburo descrive il materiale da tagliare.
Molti inserti intercambiabili sono realizzati in carburo, ma un inserto intercambiabile può anche essere in cermet, ceramica, CBN o PCD.
Gli inserti intercambiabili sono universali?
No.
L'inserto deve essere compatibile con il portainserti o la fresa per quanto riguarda:
- forma;
- dimensione;
- spessore;
- buco;
- superficie di seduta;
- sistema di serraggio;
- posizione all’avanguardia.
Non dare mai per scontata l'intercambiabilità basandosi esclusivamente sull'aspetto.
Come si legge il codice di un inserto indicizzabile?
Il codice standard identifica caratteristiche importanti quali:
- forma;
- sgombero;
- tolleranza;
- inserire il tipo;
- dimensione;
- spessore;
- raggio dell'angolo.
Tuttavia, la geometria di taglio specifica per ogni grado e produttore deve ancora essere identificata separatamente.
Per un esempio pratico, si veda il Dimensioni e informazioni sul codice del CNMG120408.
Qual è la differenza tra la geometria dell'inserto e il tipo di inserto?
La geometria determina il modo in cui il tagliente interagisce con il materiale.
Il grado determina la resistenza del materiale da tagliare:
- indossare;
- calore;
- frattura.
Devono essere selezionati insieme.
Qual è la differenza tra un rompichip e un rivestimento?
Un rompitruciolo fa parte della geometria fisica del tagliente.
Un rivestimento è uno strato superficiale progettato per influire sull’usura, sull’attrito, sulla temperatura e sull’interazione tra i materiali.
Qual è la forma di inserto più resistente?
Le forme arrotondate e con angoli di inclusione ampi garantiscono in genere spigoli da taglio resistenti, ma anche l’inserto più resistente potrebbe non consentire un accesso sufficiente per la profilatura.
Qual è l'inserto migliore per la finitura?
Utilizzare una geometria di finitura e una pendenza progettate appositamente per:
- pezzo in lavorazione;
- feed;
- profondità di taglio;
- stabilità;
- finitura superficiale richiesta.
Non esiste un “inserto di finitura ottimale” valido per tutti i casi.”
Qual è l'inserto più adatto alla sgrossatura?
Utilizzare una geometria rinforzata e un grado adeguato in grado di soddisfare i requisiti richiesti:
- feed;
- profondità di taglio;
- impatto;
- calore;
- carico della macchina.
Come si sceglie un inserto per l'acciaio inossidabile?
Per prima cosa, individuare l’esatto tipo di acciaio inossidabile.
Quindi selezionare:
- grado adeguato al materiale;
- un rompichip adeguato;
- adeguata resistenza dei bordi;
- condizioni di taglio adeguate.
Per le operazioni di tornitura, iniziare con il gamma di inserti in carburo per tornitura e specificare il tipo di acciaio inossidabile al momento della richiesta di un consiglio.
Posso sostituire l'inserto di un produttore con quello di un'altra marca?
A volte, ma la sola designazione di base ISO non è sufficiente.
Confronta:
- dimensioni;
- rompichip;
- voto;
- preparazione del bordo;
- bordi utilizzabili;
- compatibilità con i supporti;
- intervallo di taglio consigliato.
APKT può sostituire APMT?
Non dare per scontata l'intercambiabilità solo perché il codice è simile.
Leggi l'articolo dedicato Confronto tra APMT e APKT e verificare le dimensioni complessive e la sede della fresa prima della sostituzione.
Quando è opportuno utilizzare il CBN al posto del carburo?
Il CBN viene comunemente preso in considerazione per i materiali ferrosi temprati, nei casi in cui la durata degli utensili in carburo o la velocità di taglio diventino fattori limitanti.
Vedi ONMY’s Inserti in CBN e PCBN per le opzioni di tornitura a dura.
Quando è opportuno utilizzare utensili con inserti intercambiabili anziché quelli in metallo duro monoblocco?
Gli utensili intercambiabili risultano particolarmente vantaggiosi quando:
- i corpi degli utensili riutilizzabili sono economici;
- il diametro di taglio è relativamente ampio;
- è richiesta un'elevata velocità di rimozione del metallo;
- La sostituzione rapida delle lame è molto utile.
Il carburo monoblocco offre spesso vantaggi nei diametri più piccoli, nelle lavorazioni di precisione e nelle applicazioni in cui non è possibile realizzare una sede per l’inserto.
Lista di controllo finale per la scelta degli inserti intercambiabili
Prima di ordinare un inserto intercambiabile, verificare quanto segue:
- operazione di lavorazione;
- materiale del pezzo;
- durezza del materiale;
- designazione del supporto o della lama;
- inserisci una figura;
- inserire la dimensione;
- geometria positiva o negativa;
- rompichip;
- inserire il voto;
- rivestimento;
- raggio dell'angolo;
- finitura, sgrossatura o lavorazione di media ruvidità;
- velocità di taglio;
- feed;
- profondità di taglio;
- stato del liquido di raffreddamento;
- impegno continuativo o intermittente;
- rigidità della macchina;
- stabilità del serraggio.
La scelta corretta di un inserto raramente dipende da un unico parametro.
I risultati migliori si ottengono trattando:
inserto + geometria + grado + portainserto + pezzo da lavorare + condizioni di taglio
come un unico sistema di lavorazione completo.
Se si sta sostituendo un inserto già presente, inviare il indicazione completa dell’inserto, modello del portainserti o della fresa, materiale del pezzo, parametri di taglio e foto nitide anziché scegliere un sostituto basandosi esclusivamente sulla forma.