CNMG und DNMG: Wendeschneidplatten im Vergleich
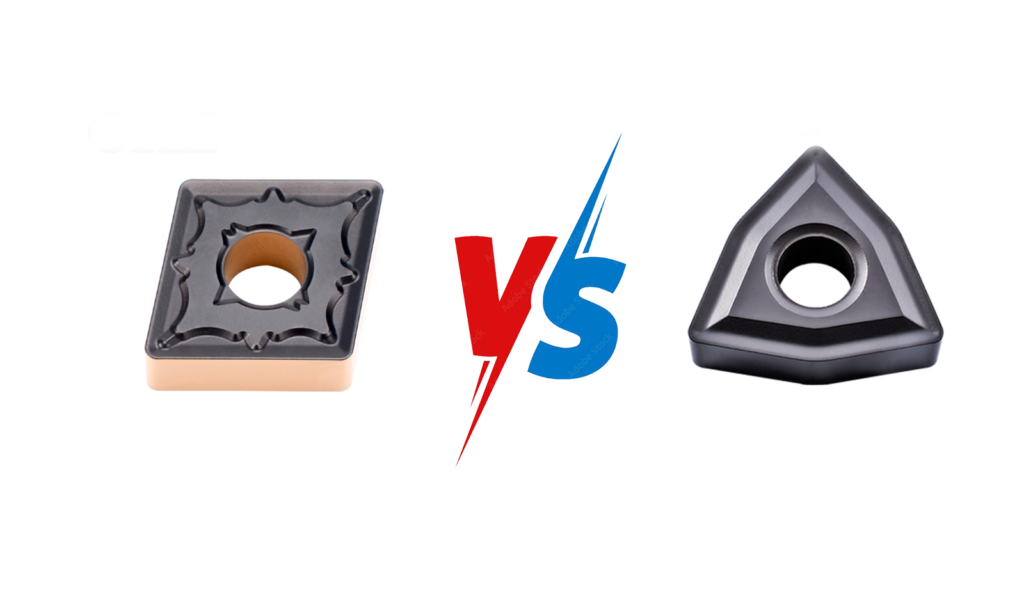
In der Welt der Metallbearbeitung ist die Auswahl des richtigen Zerspanungswerkzeugs von entscheidender Bedeutung für Präzision, Effizienz und Kosteneffizienz. Unter den zahlreichen Zerspanungswerkzeugen spielen Wendeschneidplatten eine entscheidende Rolle bei der Formgebung und Endbearbeitung zylindrischer Werkstücke. Das Verständnis der Unterschiede zwischen den verschiedenen Wendeplattentypen ist für Zerspaner und Ingenieure gleichermaßen wichtig. In diesem Artikel werden zwei gängige und vielseitige Bezeichnungen für Wendeschneidplatten detailliert miteinander verglichen: CNMG VS DNMG. Indem wir ihre ISO-Bezeichnungen entschlüsseln und ihre jeweiligen Stärken und Schwächen untersuchen, möchten wir Ihnen das Wissen vermitteln, das Sie benötigen, um fundierte Entscheidungen für Ihre spezifischen Bearbeitungsanwendungen bis treffen.

Das ISO-Plattenbezeichnungssystem verstehen: Eine Kurzfibel
Bevor wir uns mit den Einzelheiten von CNMG befassen und DNMG Einsätze ist es wichtig, die Grundlagen der Norm ISO 1832 für wendbare Hartmetall-Wendeschneidplatten zu verstehen. Dieses standardisierte System verwendet eine Reihe von Buchstaben und Zahlen, um wichtige Informationen über die Geometrie, Toleranz und andere Eigenschaften des Einsatzes bis vermitteln. Für unseren Vergleich sind die ersten beiden Buchstaben am wichtigsten:
- 1. Buchstabe (Form): Dieser Buchstabe gibt die Grundform des Einsatzes an. In unserem Fall:
- C bedeutet eine rhombisch Form mit einer 80°-Eckwinkel.
- D bedeutet auch eine rhombisch Form, aber mit einer 55°-Eckwinkel.
- 2. Buchstabe (Freiraumwinkel): Dieser Buchstabe gibt den Freiwinkel des Einsatzes an. Sowohl für CNMG als auch für DNMG in dieser gemeinsamen Konfiguration lautet der Buchstabe Nwas auf eine 0° (neutral) Freiwinkel.
Wir werden in diesem Artikel nicht auf alle nachfolgenden Buchstaben und Zahlen eingehen, aber es ist erwähnenswert, dass der dritte Buchstabe in der Regel die Toleranz der Wendeschneidplatte angibt (z. B. M für Standard), und der vierte Buchstabe bezieht sich oft auf das Vorhandensein eines Spanbrechers und eines Montagelochs (z. B. ist G eine gängige Bezeichnung für Wendeschneidplatten mit einem Loch und Spanbrechern).
CNMG-Dreheinsätze: Die robuste und vielseitige Wahl
Schauen wir uns die CNMG-Bezeichnung genauer an:
- C: Rhombische Form mit einem Eckwinkel von 80°.
- N: 0° Neutraler Freiwinkel.
- M: Standardtoleranz.
- G: Mit einem Loch und Spanbrecher (dies ist ein gängiges Suffix, obwohl es auch andere Varianten gibt).
Das Hauptmerkmal des Wendeschneidplatte CNMG ist seine rhombische Form mit einem Winkel von 80°. Dieser relativ große Eckwinkel sorgt für eine starke und robuste Schneidkante. Aufgrund dieser inhärenten Festigkeit eignen sich CNMG-Wendeschneidplatten besonders gut für Anwendungen im Bereich der Schruppbearbeitung, bei denen schnell viel Material abgetragen werden muss. Die robuste Schneidkante hält den Kräften stand, die bei schweren Schnitten und höheren Vorschübe auftreten, und ist somit eine effiziente Wahl für die ersten Bearbeitungsstufen. Darüber hinaus sind CNMG-Wendeschneidplatten aufgrund der Robustheit des 80°-Winkels eine gute Wahl für die Bearbeitung von härteren Werkstoffen, die höhere Schnittkräfte ausüben. Sie eignen sich auch gut für unterbrochene Schnitte, bei denen die Schneidkante wiederholten Stößen ausgesetzt ist. Der neutrale Freiwinkel von 0° trägt zur Vielseitigkeit der CNMG-Wendeschneidplatten bei, sodass sie sowohl für Außen- als auch für Innendrehbearbeitungen verwendet werden können, sofern ein geeigneter Werkzeughalter mit dem erforderlichen Freigang verwendet wird. Während die Standardtoleranz (M) für eine Vielzahl allgemeiner Bearbeitungsaufgaben geeignet ist, sollten bei Anwendungen, die eine höhere Präzision erfordern, auch höhere Toleranzen in Betracht gezogen werden. Der Einsatz eines Spanbrechers (gekennzeichnet durch ‘G’ oder ähnliche Suffixe) ist für eine effektive Spansteuerung von entscheidender Bedeutung, da er ein Verwickeln der Späne verhindert und einen reibungsloseren Bearbeitungsprozess gewährleistet.
Der größere 80°-Winkel der CNMG-Wendeschneidplatten kann jedoch auch einige Einschränkungen mit sich bringen. Bei bestimmten Werkstückgeometrien, insbesondere solchen mit engen Ecken oder komplizierten Merkmalen, kann die voluminösere Form der Wendeschneidplatte CNMG könnte die Zugänglichkeit einschränken und es schwierig machen, die gewünschten Bereiche zu erreichen. Für Aufgaben, die feine Details oder komplexe Profilierungen erfordern, sind möglicherweise andere Einsatzformen besser geeignet.
DNMG-Dreheinsätze: Präzision und Zugänglichkeit für feinere Arbeiten
Betrachten wir nun die Bezeichnung DNMG:
- D: Rhombische Form mit einem Eckwinkel von 55°.
- N: 0° Neutraler Freiwinkel.
- M: Standardtoleranz.
- G: Mit einem Loch und Spanbrecher (wieder ein gängiges Suffix).
Das bestimmende Merkmal des Wendeschneidplatte DNMG ist ihre rhombische 55°-Form. Dieser spitzere Winkel kommt besser an die Kontur heran als der Wendeschneidplatte CNMG. Damit sind DNMG-Platten die erste Wahl beim Schlichten, wo es auf eine glatte, maßgenaue Oberfläche ankommt. Der bessere Zugang macht sie zudem ideal fürs Profilieren und für komplexere Konturen, bei denen ein Werkzeug mit weniger sperriger Form gefragt ist. Der spitzere Winkel kann die Schnittkräfte senken – ein Vorteil bei wenig steifen Aufbauten oder bei empfindlichen Teilen, die sich unter hoher Kraft verformen. Wie bei CNMG sorgt der neutrale Freiwinkel von 0° für Flexibilität, der Spanbrecher für kontrollierten Spanabfluss.
Allerdings ist die Schneidkante einer DNMG-Wendeplatte im Vergleich zum 80°-Winkel einer CNMG-Wendeplatte weniger robust. Folglich sind DNMG-Wendeplatten möglicherweise nicht die optimale Wahl für sehr schwere Schruppbearbeitungen oder Situationen mit stark unterbrochenen Schnitten, bei denen die Schneidkante anfälliger für Ausbrüche sein könnte. Sie können zwar für mittlere bis leichte Schnitte in einer Vielzahl von Werkstoffen eingesetzt werden, vertragen aber im Allgemeinen nicht die gleichen aggressiven Vorschübe wie CNMG-Wendeplatten bei schweren Materialabtragsanwendungen.
CNMG vs. DNMG: Ein direkter Seite-an-Seite-Vergleich
Um die Unterschiede bis verdeutlichen, hier ein direkter Vergleich:
| Merkmal | CNMG | DNMG |
|---|---|---|
| Form | 80° rhombisch | 55° rhombisch |
| Eckwinkel | Größer, robuster | Kleiner, schärfer |
| Schneidkantenfestigkeit | Höher | Unter |
| Zugänglichkeit | Im Allgemeinen niedriger | Im Allgemeinen höher |
| Schnittkräfte | Kann höher sein | Kann niedriger sein |
| Typische Anwendungen | Schruppen, schwere Schnitte, unterbrochene Schnitte, allgemeines Drehen | Schlichten, Profilieren, komplexe Konturen, guter Zugang |
Wann sollte man CNMG-Einsätze wählen? Anwendungsrichtlinien
Erwägen Sie die Verwendung von CNMG-Einsätzen in den folgenden Situationen:
- Schrupparbeiten: Wenn Ihr Hauptziel darin besteht, eine große Menge an Material schnell und effizient bis entfernen.
- Zerspanung zäher Werkstoffe: Bei Werkstoffe, die eine Robuste Schneidkante benötigen, um den hohen Schnittkräften standzuhalten.
- Schwere unterbrochene Schnitte: Wenn das Fräser während der Bearbeitung erheblichen Stoßkräften ausgesetzt ist.
- Allzweck-Drehen: Als vielseitige Option für eine breite der wendeschneidplatte Palette von Werkstoffen und Drehaufgaben, bei denen es nicht in erster Linie auf extreme Präzision in engen Ecken ankommt.
- Anwendungen, die höhere Vorschübe erfordern: Wenn die Stabilität Ihrer Einrichtung und das Werkstückmaterial aggressive Vorschübe zulassen.
Wann sollte man DNMG-Einsätze wählen? Anwendungsrichtlinien
Entscheiden Sie sich in diesen Fällen für DNMG-Einsätze:
- Schlichten: Wenn eine glatte, maßgenaue Oberfläche entscheidend ist.
- Profilieren und Konturieren: Wenn komplexe Formen und Merkmale mehr Werkzeugfreigang verlangen.
- Komplexe Geometrien: Wenn das Werkzeug in enge Bereiche vordringen oder um komplexe Werkstückkonturen herumarbeiten muss.
- Wenig steife Aufbauten: Die geringeren Schnittkräfte reduzieren Schwingungen und verbessern die Oberfläche auch bei weniger stabilen Bedingungen.
- Empfindliche Teile: Wenn geringere Schnittkräfte nötig sind, um Verformung oder Schäden am Werkstück zu vermeiden.
Mehr als Form und Winkel: Andere wichtige Faktoren bei der Auswahl von Einsätzen
Während die Form und der Eckenwinkel entscheidende Unterscheidungsmerkmale zwischen CNMG- und DNMG-Wendeschneidplatten sind, spielen andere Faktoren eine wichtige Rolle, um optimale Bearbeitungsergebnisse zu erzielen. Die Hartmetallsorte muss sorgfältig auf der Grundlage des Werkstückmaterials ausgewählt werden, um eine angemessene Verschleißfestigkeit und Schnittleistung zu gewährleisten. Unterschiedliche Spanbrecherdesigns werden für bestimmte Materialtypen und Schnittbedingungen entwickelt und beeinflussen die Spanbildung und -abfuhr. Beschichtungen wie Titannitrid (TiN), Titancarbonitrid (TiCN) und Aluminiumtitannitrid (AlTiN) können die Härte, Verschleißfestigkeit und Leistung der Wendeschneidplatte bei der Bearbeitung bestimmter Werkstoffe erheblich verbessern. Schließlich ist die Kompatibilität des Werkzeughalters mit der gewählten Wendeplattenform und -größe von grundlegender Bedeutung für eine sichere und genaue Bearbeitung.
Fazit: die richtige Wahl für optimale Ergebnisse
CNMG- und DNMG-Drehplatten sind beides wertvolle Werkzeuge im Werkzeugkasten des Zerspaners – mit klar unterschiedlichen Stärken. CNMG-Platten punkten mit ihrer robusten Schneidkante und eignen sich damit fürs Schruppen, für schwere Schnitte und für zähe Werkstoffe. DNMG-Platten liegen beim Schlichten und Profilieren vorn und kommen durch ihren spitzeren Winkel besser an komplexe Geometrien heran. Wer diese Unterschiede kennt und zusätzlich Hartmetallsorte, Spanbrecher und Beschichtung berücksichtigt, trifft eine fundierte Wahl und erzielt optimale Ergebnisse. Ziehen Sie für Leistung und Standzeit stets die Werkstoffempfehlungen und Schnittdaten der Werkzeughersteller heran.