APMT-Hartmetall-Wendeschneidplatten
Vergleichen Sie die Hartmetall-Wendeschneidplatten APMT1135 und APMT1604 nach Abmessungen, Spanbrecher, Eckenradius, Hartmetallsorte und passendem Fräserkörper. Geeignet für Eckfräsen, Planfräsen, Seitenfräsen, Taschenfräsen, Rampenfräsen und verwandte Wendeschneidplatten-Bearbeitungen.

Was ist eine APMT-Wendeschneidplatte?
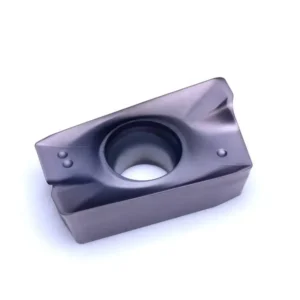
APMT ist eine positive, parallelogrammförmige Wendeschneidplatte, die häufig in Eck-, Seiten- und Taschenfrässystemen sowie in ausgewählten Planfrässystemen eingesetzt wird.
Die vier Buchstaben beschreiben Grundform nach ISO, Freiwinkel, Toleranz sowie Bohrungs- und Spanformkonfiguration. Die folgenden Zahlen und Suffixe stehen für Größe, Eckenradius, Geometrie und herstellerspezifischen Spanbrecher. Der vierstellige Baureihencode allein genügt nicht, um die Fräserkompatibilität bis bestätigen.
PDER und PEER in einer APMT-Bezeichnung richtig lesen
PDER und PEER sind keine Spanbrecherbezeichnungen. Sie beschreiben Wiper-Code, Schneidkantenform und Schnittrichtung. Der Spanbrechercode steht getrennt nach dem Bindestrich.
APMT1604PDER-M2PD ist der Wiper-Code, E ist die modernste Form, R steht für die rechtsdrehende Richtung, und M2 ist der Spanbrecher für das Schlichten.
APMT1604PEERSport ist der Wiper-Code, gefolgt vom Code der Schneidkantenform E und der Code auf der rechten Seite R. Da nach dem Bindestrich kein Spanbrecher-Suffix folgt, wird der Spanbrecher angegeben als / und ist als die im Katalog gezeigte Vorschlichtausführung bis behandeln.
Alle APMT-Modelle und technischen Daten
Nachfolgend sind alle APMT1135- und APMT1604-Modelle aus dem beiliegenden Hartmetall-Wendeschneidplattenkatalog aufgeführt. Abmessungen, Spanbrecher und verfügbare Sorten sind auf Ebene der vollständigen Bezeichnung angegeben.
So verwenden Sie die Tabellen
Wählen Sie die Fräserbaureihe zuerst anhand des Plattensitzes und bestätigen Sie dann vollständige Bezeichnung, Spanbrecher, Radius und verfügbare Sorte. Ein im Katalog gesetzter Punkt wurde in der letzten Spalte durch eine konkrete Sorte ersetzt.
APMT1135-Wendeschneidplatten: Alle Modelle, Abmessungen und Sorten
Der Katalog enthält vier APMT1135-Basismodelle. Alle vier sind im Folgenden mit ihren Abmessungen, Spanbrechern und Sortenoptionen aufgeführt.
| Katalogbezeichnung | L (mm) | W (mm) | T/S (mm) | D (mm) | RE (mm) | Spanbrecher | Bearbeitungsstufe | Sortenoptionen |
|---|---|---|---|---|---|---|---|---|
| APMT1135PDER-ZL | 11.30 | 6.25 | 3.60 | 2.80 | 0.80 | ZL | Halbfertigbearbeitung | D7320, D9920S |
| APMT1135PEER | 11.30 | 6.25 | 3.60 | 2.80 | 0.80 | / | Halbfertigbearbeitung | D530, D570, D580, D7320, D8420A, D9920S |
| APMT1135PDER-M2 | 11.30 | 6.20 | 3.50 | 2.80 | 0.80 | M2 | Schlichten | D530, D570, D580, D7320, D8420A |
| APMT1135PDER-H2 | 11.30 | 6.20 | 3.50 | 2.80 | 0.80 | H2 | Schruppen | D530, D570, D580, D7320, D8420A |
APMT1604-Wendeschneidplatten: Alle Modelle, Abmessungen und Sorten
Der Katalog enthält neun APMT1604-Modelle, darunter verschiedene PDER-Eckenradien sowie separate ZL-, M2- und H2-Optionen.
| Katalogbezeichnung | L (mm) | W (mm) | T/S (mm) | D (mm) | RE (mm) | Spanbrecher | Bearbeitungsstufe | Sortenoptionen |
|---|---|---|---|---|---|---|---|---|
| APMT1604PDER-ZL | 17.42 | 9.33 | 5.20 | 4.50 | 0.80 | ZL | Halbfertigbearbeitung | D7320, D9920S |
| APMT1604PEER | 17.42 | 9.33 | 5.20 | 4.50 | 0.80 | / | Halbfertigbearbeitung | D530, D570, D580, D7320, D8420A, D9920S |
| APMT160404PDER | 17.25 | 9.33 | 5.20 | 4.50 | 0.80 | / | Halbfertigbearbeitung | D530, D570, D580 |
| APMT160412PDER | 17.25 | 9.33 | 5.20 | 4.50 | 1.20 | / | Halbfertigbearbeitung | D530, D570, D580 |
| APMT160416PDER | 17.25 | 9.33 | 5.20 | 4.50 | 1.60 | / | Halbfertigbearbeitung | D530, D570, D580 |
| APMT160420PDER | 17.25 | 9.33 | 5.20 | 4.50 | 2.00 | / | Halbfertigbearbeitung | D530, D570, D580 |
| APMT160430PDER | 17.25 | 9.33 | 5.20 | 4.50 | 3.00 | / | Halbfertigbearbeitung | D530, D570, D580 |
| APMT1604PDER-M2 | 17.25 | 9.25 | 4.76 | 4.40 | 0.80 | M2 | Schlichten | D530, D570, D580, D7320, D8420A |
| APMT1604PDER-H2 | 17.25 | 9.25 | 4.76 | 4.40 | 0.80 | H2 | Schruppen | D530, D570, D580, D7320, D8420A |
Passende APMT-Fräser und Fräserkörper
Die Nachfrage nach APMT-Fräsern und Fräserkörpern ist hoch. Die folgende Tabelle ordnet die Fräserbaureihe den bestätigten Fräsersystemen aus den vorliegenden Fräserkatalogen bis.
Rechtwinklige Eckfräser
Allgemeine Anwendungen in Eck-, Seiten- und Taschenfräsen sowie verwandte Wendeschneidplatten-Bearbeitungen.
Größere Eckfräser
Größere Baureihe für Schruppen und Eckfräsen.
75°-Planfräser
Planfrässystem der APMT-Baureihe, ausgewählt über die vollständige Fräserbezeichnung.
Kompaktes APMT-Fräsersystem
Richtung für kleines und mittleres Eck-, Seiten- und Schruppfräsen.
Größeres APMT-Fräsersystem
Mittlere und größere Anwendungen beim Eckfräsen und bei hohem Zerspanvolumen.
Tiefes Eck- und Seitenfräsen
Systeme mit verlängerter Schneidkante und Maiskolben-Geometrie für tiefe Ecken und Seitenfräsen.
APMT-Spanbrecher-Optionen
Der Spanbrecher ist das Suffix nach dem Bindestrich. PDER und PEER sind Teil der Bezeichnungsstruktur für Wendeschneidplatten und dürfen nicht als Namen für Spanbrecher verwendet werden.
Vorschlichten
Verwenden Sie einen Schrägstrich, wenn die vollständige Bezeichnung mit „PDER“ oder „PEER“ endet und kein separates Suffix folgt. In diesem Katalog sind diese Modelle für das Vorschlichten vorgesehen.
Schruppen
H2 ist der Schrupp-Spanbrecher für Bearbeitungsbedingungen mit höheren Kantenbelastungen und höheren Belastungen.
Schlichten
M2 ist der Spanbrecher für das Schlichten, der für eine leichtere Zerspanung und eine verbesserte Oberflächenqualität sorgt.
Vorschlichten
ZL ist der Spanbrecher für die Halbfertigbearbeitung, der einen ausgewogenen Kompromiss zwischen Zerspanungsleistung, Schnittstabilität und Oberflächenqualität bietet.
APMT-Wendeschneidplatten nach Werkstückmaterial
Wählen Sie die gewünschte Kombination aus Größe, Geometrie und Sorte aus. Nicht jede Sorte ist in jeder APMT-Bezeichnung erhältlich.
Stahl
Schaffen Sie ein ausgewogenes Verhältnis zwischen Kantenfestigkeit, Verschleißfestigkeit und Spanbildung beim Ecke-, Seiten- und Taschenfräsen.
Einsätze für StahlEdelstahl
Geeignete PVD-Sorten und eine kraftreduzierte Geometrie senken Wärmeeintrag, Kaltverfestigung und Aufbauschneidenbildung.
Einsätze für EdelstahlGusseisen
Verschleißfeste Sorten ermöglichen stabiles Gusseisenfräsen und ausgewählte Trockenbearbeitung.
Einsätze für GusseisenSchwierige Werkstoffe
Gehärtete und warmfeste Werkstoffe verlangen eine Anwendungsprüfung, einen stabilen Eingriff und eine abgesicherte Sortenkombination.
Einsätze aus schwierigem WerkstoffAnwendungsbereiche für APMT-Wendeschneidplatten
Die tatsächliche Leistungsfähigkeit hängt vom Fräserkörper ab. APMT ist vor allem mit positiven Eckfrässystemen und allgemeinen Wendeschneidplatten-Frässystemen verbunden.
Eckfräsen
Bearbeitung einer horizontalen Fläche und einer vertikalen Wand mit geeigneten Rechtwinkelfräsern.
Planfräsen
Ausgewählte RAP-75- und verwandte Frässysteme für die Schrupp- und Vorschlichtbearbeitung von ebenen Flächen.
Seitenfräsen
Umfangfräsen entlang von Wänden, Stufen und Außenkonturen.
Taschenfräsen
Schruppen und Profilieren in offenen Taschen mit passendem Fräserkörper.
APMT-Eckenradius und Schneidkanten
Der Größencode allein reicht nicht aus, um den Eckenradius vollständig bis definieren. Verwenden Sie die vollständige Bezeichnung und den RE-Wert aus dem Katalog.
Größere Eckenradien stärken die Kante und ermöglichen höhere Belastung, erhöhen aber die Schnittkraft und bestimmen den kleinsten herstellbaren Innenradius.
So wählen Sie einen APMT-Wendeschneidplatte aus
Preisanfrage für APMT-Einlage
Nennen Sie den vollständigen Plattencode, die Größe APMT1135 oder APMT1604, Spanbrecher, Sorte, Eckenradius, Menge und das aktuelle Fräserkörper-Modell. Ein Foto des Plattensitzes oder einer vorhandenen Platte hilft, die Kompatibilität bis bestätigen.