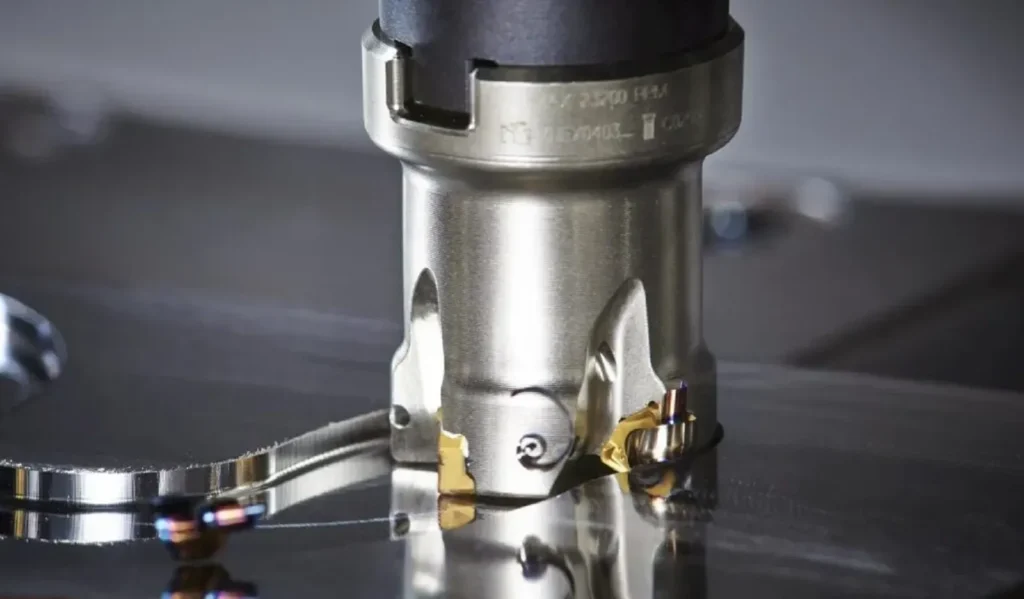
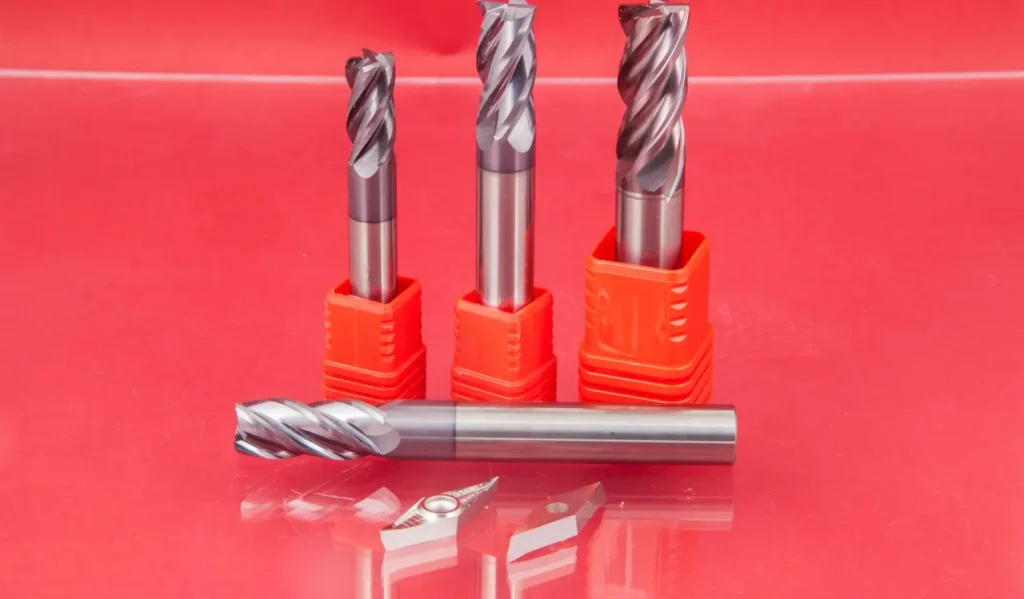
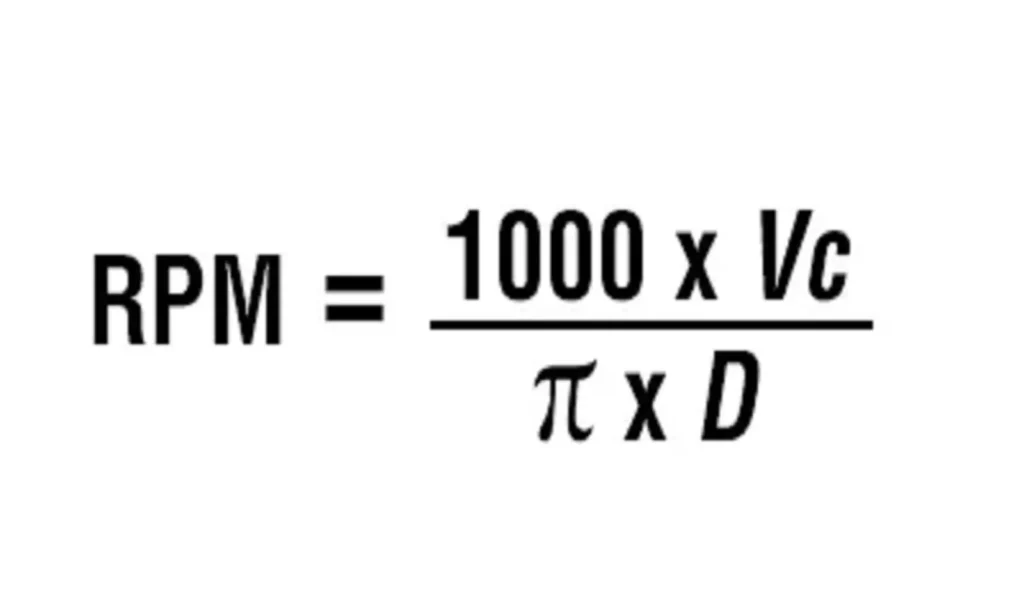Le frese a punta tonda e quelle a punta sferica sono entrambe ampiamente utilizzate nella fresatura CNC, ma le loro geometrie di taglio le rendono adatte a diverse applicazioni di lavorazione.
A La fresa a punta arrotondata presenta una punta di taglio piatta con angoli arrotondati, rendendolo adatto alla lavorazione di superfici piane, tasche ed elementi con angoli interni arrotondati. A La fresa a punta sferica presenta una punta di taglio completamente arrotondata, di forma emisferica, rendendola ideale per la lavorazione di contorni 3D, superfici curve e stampi e matrici.
La differenza principale tra un fresa a toro e la fresa a punta sferica si caratterizza per la geometria della punta di taglio. La scelta dell'utensile giusto dipende dalla geometria del pezzo, dai requisiti di finitura superficiale, dalle esigenze di asportazione di materiale e dalle condizioni di lavorazione.
In questa guida mettiamo a confronto le frese a punta arrotondata e quelle a punta sferica, ne illustriamo le caratteristiche di taglio e indichiamo quando utilizzare ciascuna di esse per ottenere risultati migliori nella lavorazione CNC.
1. Confronto rapido: fresa a punta arrotondata vs fresa a punta sferica
Prima di esaminare nel dettaglio ciascuno di questi strumenti, ecco un breve confronto delle loro caratteristiche principali.
| Fattore di confronto | Fresa a spianare con naso a toro | Fresa a sfere |
|---|---|---|
| Geometria di taglio | Estremità piatta con angoli arrotondati | Estremità completamente emisferica |
| Raggio dell'angolo | Inferiore alla metà del diametro dell'utensile | Pari alla metà del diametro dell'utensile |
| Profilo di taglio inferiore | Superficie di taglio piana | Superficie di taglio curva |
| Le migliori applicazioni | Tasche a fondo piatto, fresatura laterale e angoli arrotondati | Contornatura 3D, superfici curve e lavorazione di stampi |
| Finitura superficiale | Adatto a pavimenti piani e passaggi arrotondati | Adatto a superfici curve complesse |
| Asportazione di materiale | Ideale per operazioni di fresatura a fondo piatto e laterale | Particolarmente utile per profili 3D complessi |
| Percorso utensile tipico | Assegnazione delle tasche, profilatura e fresatura piana | Contornatura 3D e finitura delle superfici |
| Vantaggio principale | Combina un'estremità di taglio piatta con una protezione angolare | Realizza profili curvi in continuo |
Quale dovresti scegliere?
- Scegli un fresa a toro quando serve un fondo piatto con angoli interni arrotondati.
- Per la lavorazione di contorni 3D complessi e superfici curve, scegliere una fresa a punta sferica.
- Scegliere una fresa a testa quadrata quando il pezzo da lavorare richiede fondi piatti con angoli interni acuti.
La scelta giusta deve sempre corrispondere alla geometria effettiva del pezzo e ai requisiti di lavorazione.
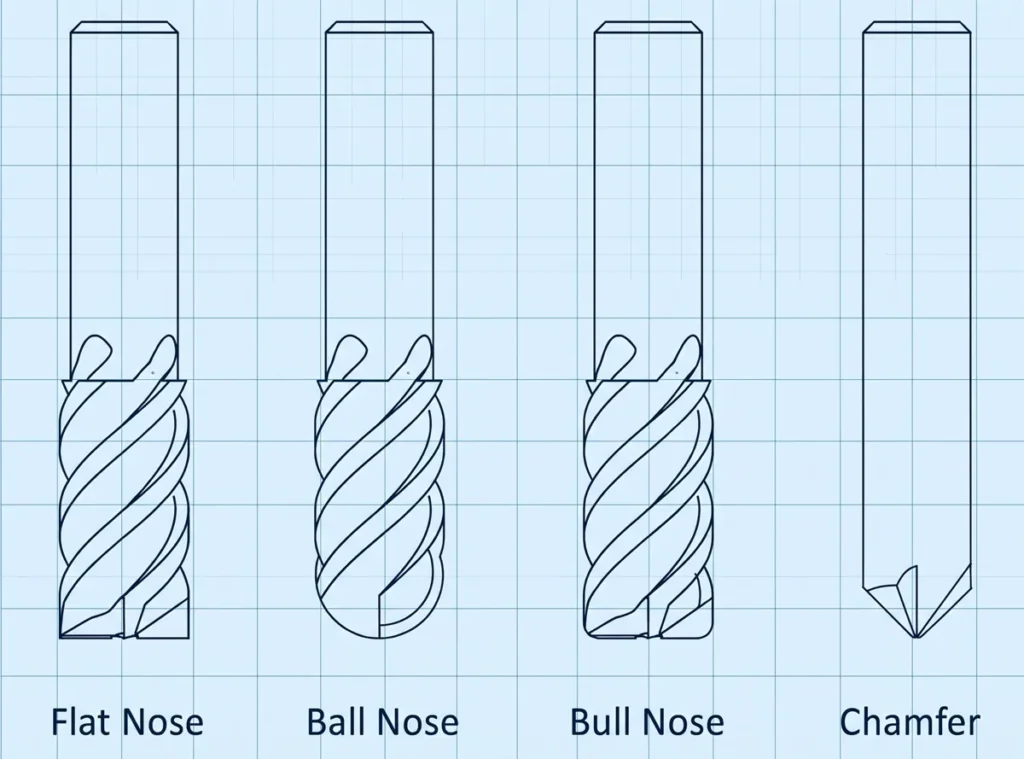
2. Che cos’è una fresa a punta arrotondata?
Una fresa a punta arrotondata, nota anche come fresa per smussatura angolare, è una fresa dotata di una punta di taglio piatta e di angoli arrotondati.
Combina la capacità di lavorazione a fondo piatto di una fresa a testa quadrata con un angolo di taglio arrotondato che contribuisce a ridurre la geometria ad angolo acuto tipica delle frese a testa quadrata convenzionali.
Geometria della fresa a punta arrotondata
La caratteristica distintiva di una fresa a punta arrotondata è il raggio dell'angolo.
A differenza di una fresa a punta sferica, che presenta una punta di taglio completamente emisferica, una fresa a punta piatta presenta una superficie di taglio piatta.
Per un profilo a bulbo standard:
- D indica il diametro di taglio.
- R rappresenta il raggio dell'angolo.
- Il raggio dell'angolo è inferiore alla metà del diametro di taglio.
In altre parole:
R < D/2
Il raggio d'angolo selezionato determina il raggio risultante nell'angolo interno lavorato corrispondente.
Un raggio d'angolo maggiore produce un raggio interno maggiore, mentre un raggio d'angolo minore consente all'utensile di lavorare transizioni più strette.
Applicazioni comuni delle frese a punta arrotondata
Le frese a punta arrotondata vengono comunemente utilizzate per:
Tascatura a fondo piatto
L'estremità di taglio piatta è adatta alla lavorazione dei fondi delle tasche, mentre gli angoli arrotondati consentono di realizzare transizioni con raggio.
Fresatura laterale e profilatura
Possono essere utilizzate per la lavorazione di profili in cui si preferisce un angolo di taglio arrotondato rispetto a uno spigolo squadrato e affilato.
Passaggi dal pavimento alla parete
Una fresa a punta arrotondata consente di lavorare superfici con un raggio specificato nel punto in cui il fondo della tasca incontra la parete laterale.
Semilavorazione
La combinazione di una superficie di taglio piana e di angoli arrotondati rende questo utensile utile per asportare materiale mantenendo la geometria richiesta degli angoli.
Componenti per stampi e matrici
Le frese a punta arrotondata sono utili per la lavorazione di elementi che combinano superfici piane, spallamenti e angoli interni arrotondati.
Vantaggi e limiti delle frese a punta arrotondata
Vantaggi:
- Adatto alla lavorazione di fondi piatti.
- Consente di ottenere raggi di curva controllati.
- Riduce l'angolo di taglio acuto tipico delle frese a testa quadrata.
- Utile per la scanalatura, la profilatura e la semifinitura.
- È in grado di lavorare sia superfici piane che raccordi arrotondati.
Limiti:
- Non è in grado di realizzare un profilo completamente emisferico come una fresa a punta sferica.
- Il raggio dell'angolo deve corrispondere alla geometria richiesta del pezzo.
- Non è la scelta migliore per la finitura di superfici 3D complesse a forma libera.
Scopri la nostra fresette a punta tonda in carburo monoblocco per confrontare le famiglie di utensili disponibili e le specifiche relative al raggio d'angolo.
3. Che cos’è una fresa a punta sferica?
Una fresa a punta sferica è una fresa dotata di una punta di taglio completamente arrotondata, di forma emisferica.
A differenza di una fresa a punta arrotondata, non presenta una superficie di taglio inferiore piana. Il suo profilo di taglio forma una superficie curva continua.
Le frese a punta sferica sono ampiamente utilizzate nelle applicazioni di lavorazione CNC che richiedono contorni complessi, profili curvi e transizioni uniformi tra diverse geometrie superficiali.
Geometria della fresa a punta sferica
La caratteristica distintiva di una fresa a punta sferica è la sua punta di taglio a raggio pieno.
Per un profilo standard a punta sferica:
- D indica il diametro di taglio.
- R rappresenta il raggio della sfera.
- Il raggio della sfera è pari alla metà del diametro di taglio.
Pertanto:
R = D/2
Ad esempio, una fresa a punta sferica con un diametro di taglio di 10 mm ha un raggio nominale della punta sferica di 5 mm.
Questa geometria consente all'utensile di seguire percorsi di lavorazione 3D complessi e di lavorare superfici curve.
Applicazioni comuni delle frese a punta sferica
Contornatura 3D
Le frese a punta sferica sono ampiamente utilizzate per la lavorazione di superfici 3D complesse nei centri di lavoro CNC.
Lavorazione di stampi e matrici
Sono adatti alla lavorazione di cavità di stampi, pareti curve, superfici scolpite e altri profili complessi.
Finitura delle superfici
Gli utensili a punta sferica vengono spesso utilizzati per la finitura di superfici curve, dove la qualità superficiale richiesta dipende dal diametro dell'utensile, dall'avanzamento trasversale, dalla strategia di percorso utensile e dalle condizioni di lavorazione.
Pale di turbina e componenti aerospaziali
La loro geometria arrotondata li rende utili per la lavorazione di determinati profili aerodinamici complessi e di superfici a forma libera.
Elementi curvi complessi
Le frese a punta sferica possono seguire percorsi di lavorazione curvi per lavorare geometrie difficili da realizzare con frese a fondo piatto.
Vantaggi e limiti delle frese a punta sferica
Vantaggi:
- Adatto alla modellazione 3D complessa.
- Realizza profili curvi in continuo.
- Utile per la finitura di stampi e matrici.
- Consente la lavorazione di superfici scolpite.
- Garantisce flessibilità nella realizzazione di percorsi utensile CNC complessi.
Limiti:
- Non è l'ideale quando è necessaria una superficie con fondo completamente piatto.
- La qualità della superficie dipende in larga misura dalla larghezza di avanzamento e dalla strategia del percorso utensile.
- Il diametro effettivo di taglio varia in funzione della profondità assiale di taglio.
- Il centro dell'utensile presenta una velocità teorica di taglio superficiale pari a zero quando l'asse dell'utensile è perpendicolare al pezzo.
Scopri la nostra fresette a punta sferica in carburo monoblocco per le famiglie di utensili disponibili e le specifiche dimensionali.
4. Fresa a punta tonda vs fresa a punta sferica: differenze principali
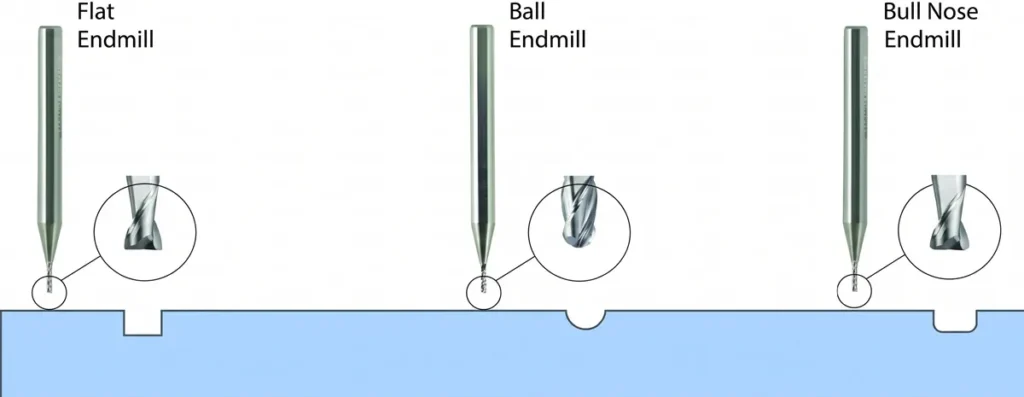
Sebbene entrambi gli utensili presentino una geometria di taglio arrotondata, sono progettati per esigenze di lavorazione diverse.
4.1 Geometria di taglio
La differenza più importante è la forma dell'estremità tagliente.
Una fresa a punta arrotondata presenta una base piatta con un raggio d'angolo più piccolo. Combina il taglio a base piatta con angoli interni arrotondati.
Una fresa a punta sferica presenta una punta di taglio completamente emisferica, con un raggio pari alla metà del suo diametro di taglio.
Questa differenza determina il tipo di geometria del pezzo che ciascun utensile è in grado di lavorare in modo efficiente.
4.2 Lavorazione a fondo piatto
Le frese a punta tonda sono generalmente più adatte alla lavorazione di tasche e fondi a fondo piatto, poiché presentano una superficie di taglio piana.
Le frese a punta sferica possono lavorare superfici piane tramite percorsi di lavorazione sovrapposti, ma la loro geometria arrotondata crea una superficie a smerli tra le passate adiacenti.
Se è necessaria una superficie piana con angoli interni acuti, una fresa a testa quadrata potrebbe rappresentare un’opzione migliore.
4.3 Raggio d'angolo e geometria del pezzo
Le frese a punta arrotondata sono indicate quando il pezzo da lavorare richiede un raggio specifico per gli angoli interni.
Il raggio di curvatura può essere scelto in base alla geometria richiesta del pezzo.
Le frese a punta sferica producono un profilo curvo continuo basato sul loro raggio sferico completo.
Per questo motivo, i due utensili non devono essere considerati intercambiabili quando la geometria del pezzo da lavorare è diversa.
4.4 Finitura superficiale
Entrambi gli utensili sono in grado di garantire una buona finitura superficiale se utilizzati in condizioni di taglio adeguate, ma presentano punti di forza diversi.
Le frese a punta arrotondata sono utili per la lavorazione di superfici piane e di raccordi con raggi d'angolo definiti.
Le frese a punta sferica sono particolarmente utili per la finitura di superfici curve e contorni 3D complessi.
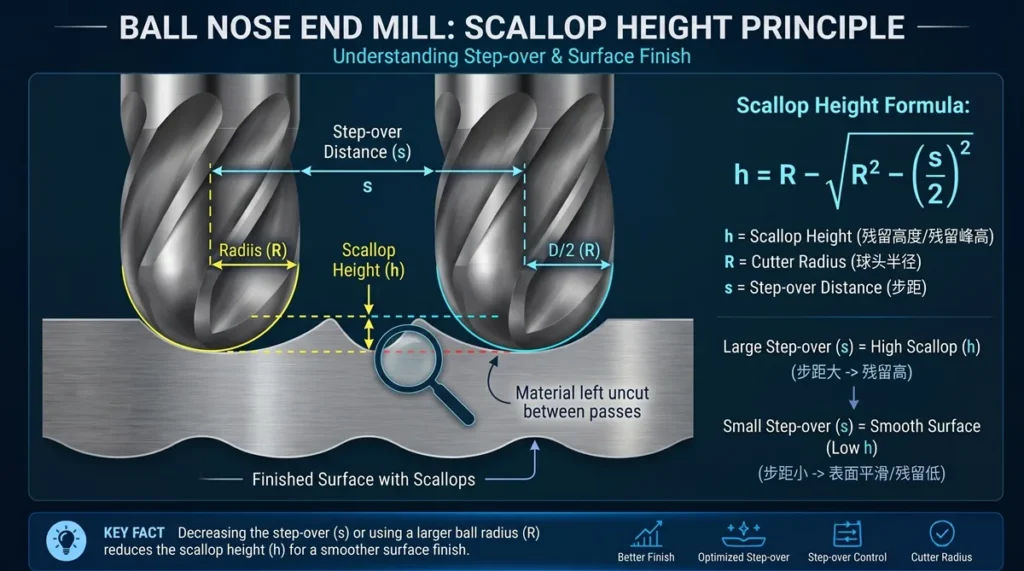
Nella fresatura con fresa a punta sferica, la distanza di avanzamento gioca un ruolo importante nel determinare l’altezza residua della scanalatura tra passate adiacenti.
Un passo più piccolo produce in genere una finitura superficiale teorica più fine, ma aumenta il tempo di lavorazione.
4.5 Velocità di asportazione del materiale
Nessuno dei due utensili presenta una velocità di asportazione del materiale universalmente superiore.
Le frese a punta tonda possono risultare vantaggiose per la lavorazione di superfici piane e profili, poiché la loro geometria di taglio piatta agisce sul pezzo in modo diverso rispetto a una fresa a punta sferica.
Le frese a punta sferica sono spesso preferite per superfici 3D complesse, dove la loro geometria arrotondata consente all'utensile di seguire il profilo richiesto.
Le velocità effettive di asportazione del materiale dipendono da:
- Diametro di taglio
- Numero di flauti
- Profondità di taglio assiale e radiale
- Avanzamento e velocità del mandrino
- Materiale del pezzo da lavorare
- Sporgenza dell'utensile e rigidità della macchina
- Strategia di percorso utensile
La geometria dell'utensile dovrebbe quindi essere valutata insieme ai parametri di lavorazione.
4.6 Resistenza delle lame e rigidità degli utensili
Una fresa a punta arrotondata presenta un angolo di taglio arrotondato anziché l'angolo acuto di 90 gradi tipico delle frese a punta squadrata.
Questo raggio d'angolo può contribuire a ridurre la concentrazione delle sollecitazioni e il rischio di scheggiature agli angoli rispetto a un profilo squadrato e affilato.
Anche una fresa a punta sferica presenta un profilo di taglio arrotondato, senza angoli acuti nella parte inferiore.
Tuttavia, non è corretto affermare che uno strumento sia sempre più efficace dell’altro.
La resistenza effettiva dell'utensile e la sua deflessione dipendono dal diametro dell'utensile, dalla geometria dell'anima, dalla lunghezza della scanalatura, dallo sbalzo, dal tipo di carburo e dal carico di taglio.
4.7 Percorso utensile e programmazione CNC
Le frese a punta arrotondata sono comunemente utilizzate per la lavorazione di tasche, la fresatura laterale, la profilatura e la lavorazione di superfici piane con angoli arrotondati.
Le frese a punta sferica vengono spesso utilizzate nelle strategie di contornatura 3D e nei percorsi utensile per la finitura delle superfici.
Per la finitura con punta sferica, la programmazione CAM deve tenere conto della distanza di avanzamento, del raggio dell'utensile, della curvatura della superficie e della qualità superficiale richiesta.
Il percorso utensile appropriato dipende dalla geometria del pezzo piuttosto che semplicemente dal tipo di fresa.
5. Quando è opportuno utilizzare una fresa a punta arrotondata o a punta sferica?
La seguente guida può aiutarti a scegliere l'utensile più adatto alle diverse operazioni di lavorazione.
| Requisiti di lavorazione | Strumento consigliato | Motivo |
|---|---|---|
| Tasca a fondo piatto con angoli interni arrotondati | Bordo arrotondato | Superficie di taglio piana e raggio d'angolo controllato |
| Raccordo tra pavimento e parete | Bordo arrotondato | Adatto alla lavorazione di una transizione angolare definita |
| Superficie piana con angoli interni acuti | Fresa a spianare quadra | Crea angoli interni ben definiti |
| Contornatura 3D complessa | Punta sferica | La punta di taglio perfettamente arrotondata segue i profili curvi |
| Finitura della cavità dello stampo | Punta sferica | Adatto a superfici scolpite e contorni complessi |
| Finitura di superfici curve | Punta sferica | Profilo di taglio arrotondato continuo |
| Semi-finitura a fondo piatto | Bordo arrotondato | Adatto a pavimenti piani e angoli arrotondati |
| Geometria mista, con parti piatte e curve | Dipende dal pezzo | A seconda delle funzionalità potrebbero essere necessari strumenti diversi |
Scelta di una fresa a punta arrotondata per tasche a fondo piatto
Se il pezzo da lavorare presenta cavità a fondo piatto con angoli interni arrotondati, una fresa a testa tonda è solitamente la scelta più indicata.
La superficie di taglio piana lavora il fondo della tasca, mentre il raggio d’angolo crea la transizione richiesta.
Il raggio di curvatura deve essere scelto in base al disegno tecnico.
Scelta di una fresa a punta sferica per la lavorazione di contorni 3D
Per le superfici 3D complesse, una fresa a punta sferica è generalmente più indicata.
La sua punta di taglio arrotondata è in grado di seguire profili curvi e geometrie scolpite grazie a percorsi utensile CAM adeguati.
Questo lo rende una scelta diffusa per la lavorazione di stampi e matrici, componenti di turbine e altre applicazioni che richiedono profili superficiali complessi.
6. Fresatura con punta sferica: diametro effettivo di taglio e finitura superficiale
Un fattore importante da considerare quando si utilizza una fresa a punta sferica è il suo diametro di taglio effettivo.
Il diametro effettivo di taglio può essere inferiore al diametro nominale dell'utensile quando la profondità assiale di taglio è inferiore al raggio totale della sfera.
Che cos’è il diametro effettivo di taglio?
Quando una fresa a punta sferica è posizionata perpendicolarmente a un pezzo piatto, la velocità di taglio esattamente al centro della punta sferica è teoricamente pari a zero.
Man mano che la profondità di taglio assiale aumenta dalla punta, una porzione maggiore del profilo della sfera entra in contatto con il pezzo.
Il diametro effettivo di taglio varia quindi in funzione della profondità assiale di taglio.
Per un profilo standard a punta sferica senza inclinazione dell'utensile, la relazione geometrica semplificata è la seguente:
D_eff = 2 × √(2 × R × a_p − a_p²)
Dove:
- D_eff = Diametro effettivo di taglio
- R = Raggio della sfera
- a_p = Profondità di taglio assiale misurata dalla punta sferica
Quando la profondità di taglio assiale è inferiore al raggio della sfera, il diametro di taglio effettivo è inferiore al diametro nominale dell'utensile.
Questo è importante quando si calcola la velocità del mandrino in base all'effettivo ingaggio di taglio.
Gli operatori dovrebbero attenersi alle raccomandazioni di taglio fornite dal produttore dell'utensile e applicare le opportune compensazioni CAM, anziché utilizzare automaticamente il diametro nominale.
In che modo lo stepover influisce sulla finitura superficiale?
Quando una fresa a punta sferica lavora una superficie curva o piana con più passate sovrapposte, tra i percorsi di lavorazione adiacenti possono rimanere delle piccole creste chiamate “scallops”.
Queste capesante sono ispirate a:
- Raggio della sfera
- Distanza di passaggio
- Curvatura della superficie
- Direzione del percorso utensile
- Rigidità della macchina
- Usura degli utensili e eccentricità
Per una geometria semplificata di un utensile sferico su una superficie localmente piana, l'altezza teorica della scanalatura può essere stimata utilizzando:
h = R − √(R² − (s/2)²)
Dove:
- h = Altezza teorica della scanalatura
- R = Raggio della sfera
- s = Distanza di avanzamento
Per piccoli scostamenti laterali, ciò può essere approssimato come segue:
h ≈ s² / (8R)
Riducendo lo stepover si riduce in genere l'altezza teorica della scanalatura, sebbene ciò comporti anche un aumento del tempo di lavorazione.
Come è possibile migliorare le prestazioni della fresatura con fresa a punta sferica?
Si considerino le seguenti pratiche:
- Selezionare il raggio della sfera adeguato alla geometria della superficie richiesta.
- Calcolare il diametro effettivo di taglio in caso di lavorazione con una profondità di taglio assiale ridotta.
- Utilizzare un passo adeguato in base alla finitura superficiale richiesta.
- Tenere conto dell'inclinazione dell'utensile quando la configurazione di lavorazione lo consente.
- Verificare lo sbalzo dell'utensile e la rigidità della macchina.
- Attenersi ai parametri di taglio raccomandati dal produttore dell'utensile.
Per indicazioni più dettagliate, consultare il Guida alle strategie di fresatura con fresa a punta sferica di Harvey Performance.
7. Fresa a punta arrotondata, fresa a punta sferica e fresa a punta quadrata
Oltre alle frese a punta tonda e a punta sferica, le frese a punta quadrata rappresentano un’altra opzione ampiamente utilizzata nella fresatura CNC.
Ogni utensile presenta un profilo di taglio diverso.
| Tipo di utensile | Geometria di taglio | Principali applicazioni |
|---|---|---|
| Fresa a spianare quadra | Fondo piatto con angoli acuti | Fessure, tasche a fondo piatto e spalle squadrate |
| Fresa a spianare con naso a toro | Fondo piatto con angoli arrotondati | Rientranze, sagomature e angoli interni arrotondati |
| Fresa a sfere | Punta emisferica perfettamente arrotondata | Contornatura 3D, superfici curve e finitura degli stampi |
La scelta dipende dalla geometria richiesta:
- Utilizzare una fresa a testa quadrata per le superfici piane con angoli interni acuti.
- Utilizzare una fresa a punta arrotondata per superfici piane con angoli interni arrotondati.
- Utilizzare una fresa a punta sferica per superfici curve e profili 3D complessi.
8. Come scegliere la fresa ad ala diritta più adatta alla propria applicazione
Per scegliere la fresa ad ala giusta non basta limitarsi a confrontare la forma della punta di taglio.
Prima di scegliere uno strumento, è opportuno tenere in considerazione i seguenti fattori.
8.1 Geometria del pezzo
Inizia dalla geometria del pezzo.
Stabilire se l'operazione di lavorazione richiede un fondo piatto, un angolo interno acuto, una transizione arrotondata o una superficie curva complessa.
Questo è il fattore più importante da considerare quando si deve scegliere tra frese a testa quadrata, a testa arrotondata e a testa sferica.
8.2 Diametro di taglio e raggio d'angolo
Scegliere un diametro di taglio adeguato alle dimensioni del pezzo e ai requisiti di lavorazione.
Per le frese a punta arrotondata, verificare che il raggio dell’angolo corrisponda al raggio interno richiesto.
Per le frese a punta sferica, verificare che il raggio della punta sia adeguato al profilo superficiale richiesto.
8.3 Numero di scanalature
Il numero di scanalature influisce sullo spazio di truciolatura, sulla rigidità dell'utensile e sulle condizioni di taglio applicabili.
Gli utensili a due taglienti offrono in genere uno spazio maggiore tra i taglienti per l'evacuazione dei trucioli, mentre quelli con un numero maggiore di taglienti possono fornire ulteriori spigoli di taglio e consentire diverse strategie di lavorazione.
Il numero adeguato di punte da fresatura dipende dal materiale del pezzo e dall'operazione di lavorazione.
8.4 Lunghezza dell'utensile e sporgenza
Gli utensili più lunghi consentono di raggiungere punti più profondi o di difficile accesso, ma uno sbalzo eccessivo può aumentare la flessione e le vibrazioni.
Scegliere la lunghezza utile più corta possibile dell'utensile che garantisca un accesso sufficiente per la lavorazione.
8.5 Materiale e rivestimento del pezzo
Il materiale del pezzo influisce sulla scelta del tipo di carburo, sulla velocità di taglio, sull'avanzamento e sui requisiti di rivestimento.
A seconda dei materiali e delle condizioni di lavorazione, possono essere indicati rivestimenti diversi.
Quando si sceglie una fresa in metallo duro per acciaio, acciaio inossidabile, alluminio o materiali temprati, è sempre necessario consultare le raccomandazioni del produttore dell'utensile.
Per ulteriori indicazioni, consulta la nostra Guida alla scelta delle frese in carburo.
9. Domande frequenti
Una fresa a punta arrotondata è la stessa cosa di una fresa per angoli arrotondati?
Sì. Le frese a punta arrotondata sono comunemente note come frese per raggi d'angolo.
Entrambi i termini indicano una fresa a testa piana con una superficie di taglio piatta e angoli di taglio arrotondati.
Una fresa a punta arrotondata può sostituire una fresa a punta sferica?
Non in tutte le applicazioni.
Una fresa a punta tonda è adatta per elementi con fondo piatto e angoli interni arrotondati, mentre una fresa a punta sferica è progettata per profili completamente arrotondati e superfici 3D complesse.
La scelta dell'utensile corretto dipende dalla geometria del pezzo da lavorare.
Qual è la scelta migliore per la sagomatura 3D: punta arrotondata o punta sferica?
Una fresa a punta sferica è generalmente la scelta preferita per la lavorazione di contorni 3D complessi, poiché la sua punta di taglio emisferica è in grado di seguire le superfici curve grazie a percorsi utensile CAM adeguati.
Le frese a punta arrotondata sono più adatte quando la geometria presenta aree piatte e raggi d'angolo ben definiti.
Quale fresa a candela è più adatta per le cavità a fondo piatto?
Una fresa a punta arrotondata è indicata quando il fondo della tasca richiede angoli interni arrotondati.
Se il progetto richiede angoli interni acuti, in genere è più indicato utilizzare una fresa a testa quadrata.
Una fresa a punta sferica ha il fondo piatto?
No. Una fresa a punta sferica standard presenta una punta di taglio semisferica anziché una superficie di taglio piana.
Il suo raggio è pari alla metà del diametro di taglio.
Un mulino a sfere è la stessa cosa di una fresa a punta sferica?
No. Un mulino a sfere è una macchina di macinazione utilizzata per processi quali la macinazione di polveri e la miscelazione di materiali.
Una fresa a punta sferica è un utensile da taglio rotante utilizzato nella fresatura CNC per lavorare superfici curve e profili 3D complessi.
Si tratta di tipi diversi di attrezzature e non vanno confusi.
Una corsa più ridotta migliora la finitura superficiale della punta a sfera?
In linea di massima, sì. Uno stepover più piccolo riduce l'altezza teorica della scanalatura che rimane tra i percorsi utensile adiacenti.
Tuttavia, ciò comporta anche un aumento dei tempi di lavorazione; pertanto, la larghezza di avanzamento adeguata dovrebbe garantire un equilibrio tra finitura superficiale, produttività, diametro dell’utensile e condizioni di lavorazione.
10. Hai bisogno di aiuto per scegliere una fresa a punta arrotondata o a punta sferica?
La scelta della geometria corretta della fresa è fondamentale per ottenere la precisione di lavorazione, la finitura superficiale e la produttività richieste.
ONMY offre frese a testa tonda e a testa sferica in metallo duro integrale per diverse applicazioni di fresatura CNC.
Che si tratti di lavorare cavità a fondo piatto, angoli arrotondati, cavità di stampi o superfici 3D complesse, la scelta della geometria corretta dell'utensile è un passo importante per ottenere risultati di lavorazione costanti.
Quando richiedete una consulenza o un preventivo, vi preghiamo di fornire:
- Materiale e durezza del pezzo
- Diametro di taglio richiesto (D)
- Raggio dell'angolo o raggio della sfera (R)
- Numero di flauti
- Lunghezza di taglio e lunghezza totale
- Operazioni di lavorazione e applicazioni
- Rivestimento richiesto, se del caso
Scopri le nostre gamme di prodotti:
Contatta ONMY per discutere delle tue esigenze in materia di fresatura CNC e richiedere una soluzione adeguata per le frese a testa cilindrica.