Beim Vergleich von CNMG- und WNMG-Wendeschneidplatten für die CNC-Drehbearbeitung liegt der wesentliche Unterschied im Kompromiss zwischen struktureller Stabilität und Bedienkomfort. Die CNMG-Wendeschneidplatte ist der Industriestandard für maximale Stabilität und Vielseitigkeit im Schwerlastbereich. Ihre Rautenform bietet eine große Kontaktfläche mit dem Werkzeughalter, wodurch sie sich hervorragend für Schruppbearbeitungen und unterbrochene Züge eignet. Der WNMG-Dreh-Wendeschneidkörper mit seiner Dreiecksform ist die erste Wahl für Produktionseffizienz. Ein effizientes Werkzeugmanagement ist ebenfalls wichtig für ATC-CNC-Anlagen um die Gesamtproduktivität bis maximieren. Es bietet 6 nutzbare 80°-Schneidkanten an einem einzigen Halter (im Vergleich zu den üblichen 4 bei einem CNMG) und eignet sich somit ideal für die Großserienfertigung, bei der die Senkung der Werkzeugkosten im Vordergrund steht.
1. Was ist eine CNMG-Wendeschneidplatte? (Geometrie und das Geheimnis der 8 Kanten)
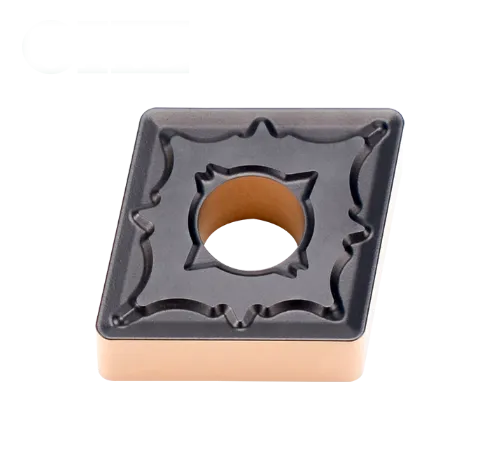
Um den Vergleich zu verstehen, müssen wir zunächst die Frage beantworten: Was ist CNMG-Wendeschneidplatte?
Das CNMG-Wendeschneidplatte ist ein doppelseitiger, rhombischer (diamantförmiger) Einsatz mit negativer Spanwinkelneigung. Der ISO-Code “C” bezeichnet seine 80°-Diamantform. Da es sich um einen “negativen” Einsatz handelt (gekennzeichnet durch den Buchstaben ‘N’), ist der CNMG-Wendeschneidplatte Der Freiwinkel beträgt 0°. Bei dieser Geometrie muss der Einsatz im Halter geneigt werden, um Freigang bis schaffen, aber dadurch kann der Einsatz beidseitig verwendet werden, was die Lebensdauer im Vergleich zu positiven Einsätzen verdoppelt.
Die Wahrheit über „4 gegen 8“
- Standardverwendung (4 Kanten): Verwendung eines Standards CNMG-Einsatzhalter (wie bei einem PCLNR/L) verwenden Sie die beiden 80°-Ecken oben und die beiden unten.
- Erweiterte Verwendung (8 Kanten): Die CNMG-Geometrie verfügt tatsächlich über 8 Schneidkanten. Die vier “versteckten” Kanten sind die stumpfen 100°-Ecken. Wenn Sie bis einem 75°-Steigungswinkelhalter (wie einem MCKNR) wechseln, können Sie diese 100°-Ecken nutzen für gegenüber oder schwere Zunderentfernung, wodurch der Wert des Einsatzes maximiert wird.
2. Was ist WNMG? (Der Spezialist für hohe Stückzahlen)
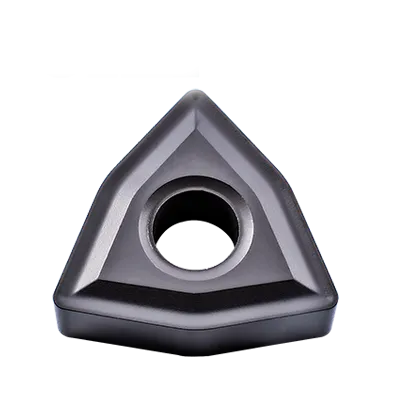
Der WNMG-Drehmeißel hat eine “Trigon”-Form (ISO-Code “W”). Wie der CNMG hat er einen Spanwinkel von 80°, sodass er nahezu identische Dreh- und Plandrehbearbeitungen ausführen kann.
Der entscheidende Vorteil des WNMG sind seine sechs identischen 80°-Ecken (3 oben, 3 unten). Im Gegensatz zum CNMG, bei dem zum Einsatz aller 8 Ecken ein Halterwechsel erforderlich ist, können beim WNMG alle 6 Ecken mit einem einzigen Halter verwendet werden. wnmg-Einsatz Werkzeughalter (typischerweise ein MWLNR/L).
Beispielsweise ist eine gängige Spezifikation wie der Drehmeißel wnmg 080404 (Größe 08, Dicke 04, Radius 04) ein Grundnahrungsmittel in Massenproduktionsumgebungen, da er 50% mehr Schneidkanten pro Meißel bietet als ein CNMG, der in einer Standardkonfiguration verwendet wird.
3. Direkter Vergleich: CNMG vs. WNMG
Die folgende Tabelle zeigt die technischen und wirtschaftlichen Unterschiede zwischen diesen beiden beliebten Einsätzen.
| Merkmal | CNMG-Wendeschneidplatte | WNMG Einsatz |
| Formgeometrie | Rhomboid (Diamant) | Trigon (verzerrtes Dreieck) |
| Nasewinkel | 80 Grad | 80 Grad |
| Verwendbare Kanten (Standardhalterung) | 4 Kanten (nur 80°-Ecken) | 6 Kanten (Alle 80°-Ecken) |
| Maximales Potenzial | 8 Kanten (Erfordert Standard- + Spezialhalterung 100°) | 6 Kanten (Alle mit einem Halter zugänglich) |
| Halter-Kontaktbereich | Hoch. Die lange gerade Kante sorgt für maximale Stabilität. | Mittel. Kürzere Anschlagkante als CNMG. |
| Steifigkeit | Ausgezeichnet. Am besten geeignet für grobe Zerspanung und unterbrochene Schnitte. | Gut. Ausreichend für allgemeine Drehbearbeitungen, aber weniger steif als CNMG. |
| Werkzeughalter-Management | Komplex. Benötigt PCLNR (drehen) + MCKNR (ausrichten), um alle Kanten bis verwenden. | Einfach. Eins. wnmg Einsatzwerkzeughalter (MWLNR) nutzt alle Kanten. |
| Allgemeine Anwendung | Allgemeiner Zweck, Werkstätten, Schwerlast. | Hochvolumige Produktionslinien (Automobilindustrie/Luft- und Raumfahrt). |
| Typische Größen | Die Größen der CNMG-Einsätze reichen von 0903xx bis zu massiven 1906xx. | Gängige Größen sind 0604xx und Drehmeißel wnmg 080404. |
4. CNMG und WNMG: die vollständige ISO-Bezeichnung entschlüsselt
Gemäß der Norm ISO 1832 Bei Wendeschneidplatten für die Drehbearbeitung steht jeder Buchstabe in CNMG und WNMG gibt einen genauen geometrischen Parameter oder Toleranzparameter an:
- C vs. W (Formcode): C steht für einen rhombischen (rautenförmigen) Spitzenwinkel von 80°; W steht für eine 80°-Dreiecksform mit drei 80°-Ecken pro Seite.
- N (Freiwinkel / Entlastungswinkel): 0° Freiwinkel (negativer Spanwinkel). Da die Flanke senkrecht zur Spanfläche steht, können sowohl die Ober- als auch die Unterseite genutzt werden (doppelseitig), was 4 nutzbare 80°-Schneidkanten bei CNMG und 6 nutzbare 80°-Schneidkanten bei WNMG bei Montage in einem Negativ-Werkzeughalter (z. B. PCLNR/L oder PWLNR/L).
- M (Toleranzklasse): Toleranzklasse für Form- und Pressteile (typischerweise ±0,05 mm bis ±0,13 mm beim Inkreis und ±0,13 mm bei der Dicke), die das beste Kosten-pro-Kante-Verhältnis für das Schruppen bis zur Halbfertigbearbeitung bietet.
- G (Befestigung & Spanbrecher): Zylindrisches Befestigungsloch in der Mitte mit Spanbrechern an der Ober- und Unterseite.
5. CNMG und WNMG: Größentabelle für Wendeschneidplatten (0903, 1204, 1606, 0804)
Verwenden Sie die untenstehende Maßtabelle, um den Inkreis (IC), die Schneidkantenlänge, die Dicke und die empfohlene Schnitttiefe zu überprüfen (ap) bevor Sie Ihren Einsatz auswählen:
| ISO-Modellbezeichnung | ANSI-Äquivalent | Nutzbare 80°-Kanten | Beschrifteter Kreis (IC) | Dicke (S) | Eckenradius (rε) | Empfohlene Schnitttiefe (ap) |
|---|---|---|---|---|---|---|
| CNMG 090304 / 090308 | CNMG 321 / 322 | 4 Kanten | 9,525 mm (3/8″) | 3,18 mm | 0,4 / 0,8 mm | 0,5 – 3,0 mm |
| CNMG 120404 / 120408 / 120412 | CNMG 431 / 432 / 433 | 4 Kanten | 12,70 mm (1/2″) | 4,76 mm | 0,4 / 0,8 / 1,2 mm | 0,8 – 5,5 mm |
| CNMG 160608 / 160612 / 160616 | CNMG 542 / 543 / 544 | 4 Kanten | 15,875 mm (5/8″) | 6,35 mm | 0,8 / 1,2 / 1,6 mm | 1,5 – 7,5 mm |
| CNMG 12.06.1906 / 16.06.1906 | CNMG 643 / 644 | 4 Kanten | 19,05 mm (3/4″) | 6,35 mm | 1,2 / 1,6 mm | 2,0 – 9,0 mm |
| WNMG 060404 / 060408 | WNMG 331 / 332 | 6 Kanten | 9,525 mm (3/8″) | 4,76 mm | 0,4 / 0,8 mm | 0,5 – 3,0 mm |
| WNMG 080404 / 080408 / 080412 | WNMG 431 / 432 / 433 | 6 Kanten | 12,70 mm (1/2″) | 4,76 mm | 0,4 / 0,8 / 1,2 mm | 0,8 – 4,5 mm |
6. Empfohlene Startwerte für die Schnittparameter (P-, M- und K-Werkstücke)
| ISO-Materialgruppe | Betrieb | Bevorzugter Einsatz | Schnittgeschwindigkeit Vc (m/min) | Vorschub fn (mm/Umdrehung) | Schnitttiefe ap (mm) |
|---|---|---|---|---|---|
| ISO P (Legierter Stahl und Kohlenstoffstahl) | Mittlere bis starke Schruppbearbeitung | CNMG 120408 (CVD-beschichtet) | 180 – 280 | 0,25 – 0,45 | 1,5 – 5,0 |
| ISO P (Legierter Stahl und Kohlenstoffstahl) | Kontinuierliche Vorbearbeitung | WNMG 080408 (MT-CVD) | 200 – 310 | 0,18 – 0,35 | 0,8 – 3,5 |
| ISO M (Edelstahl 304/316) | Leichte bis mittlere Zerspanung | WNMG 080404 / CNMG 120404 (PVD) | 120 – 190 | 0,15 – 0,28 | 0,8 – 3,0 |
| ISO K (Grauguss und duktilem Gusseisen) | Unterbrochenes Schruppen | CNMG 120412 (dickes Al2O3 CVD) | 160 – 260 | 0,25 – 0,50 | 1,5 – 5,5 |
7. Fazit: Welche Platte passt bis Ihnen?
Ihre Wahl hängt vollständig von Ihrer Produktionsumgebung und der Maschinensteifigkeit ab.
Wählen Sie CNMG, wenn:
- Sie sind ein Auftragswerkstatt Umgang mit unterschiedlichen Werkstoffe und ungewissen Gießbedingungen.
- Für schwere Zerspanungsarbeiten (Schnitttiefe > 3–4 mm) ist maximale Steifigkeit erforderlich.
- Sie sind bereit, in einen sekundären CNMG-Wendeplattenhalter bis investieren (MCKNR/L) um die “versteckten” 100°-Ecken für Besäumarbeiten bis nutzen und so die niedrigstmöglichen Kosten pro Kante zu erzielen.
Wählen Sie WNMG, wenn:
- Sie sind ein Produktionsstätte Tausende identischer Stahlteile herstellen.
- Sie möchten “Plug-and-Play”-Einfachheit: Ein Halter, sechs Kanten, kein Nachdenken erforderlich.
- Sie führen einen kontinuierlichen Schnitt durch, bei dem extreme Steifigkeit nicht der primäre Engpass ist.
Profi-Tipp: Wenn Sie eine Schublade voller gebrauchter CNMG-Wendeschneidplatten haben, kaufen Sie noch heute einen MCKNR-Halter. Sie können die “ausgedienten” Wendeschneidplatten wiederverwenden, um Teile mit den unbenutzten 100°-Ecken bis schruppen.