CNMG 與 WNMG 刀片:比較
在評估 CNC 車削用 CNMG 與 WNMG 刀片時,兩者的核心差異在於結構穩定性與操作便利性之間的權衡。CNMG 刀片是業界公認的最高穩定性與重型多功能性標準。其菱形設計與刀柄之間具有巨大的接觸面積,因此在粗加工和間斷切削方面表現卓越。 WNMG 車削刀片採用三角形設計,是生產效率的佼佼者。高效的刀具管理對於 ATC 數控設備 以最大化整體生產效率。單一刀柄上提供 6 個可用的 80° 切削刃(相較於 CNMG 標準的 4 個),使其非常適合以降低刀具成本為首要目標的大批量生產。.
1. 何謂CNMG刀片?(幾何特性與八刃祕密)
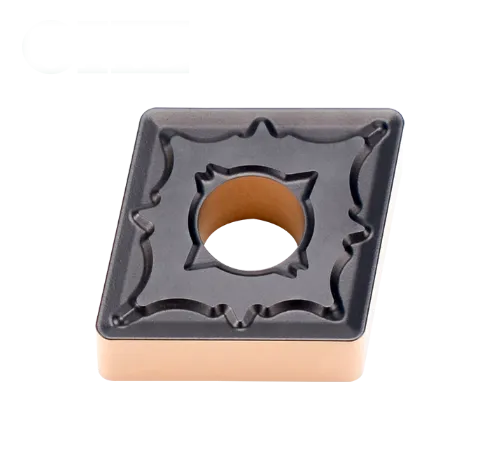
要理解這項比較,我們必須先回答:何謂 cnmg 刀片?
該 cnmg 刀片 是一種負前角、雙面、菱形(鑽石形)刀片。ISO代碼「C」表示其80°鑽石形。由於是「負前角」刀片(以字母『N』標示),因此 cnmg 刀片 前角為0°。此幾何結構需將刀片在刀柄中傾斜以創造前角,但可使刀片具雙面性,相較於正前角刀片,其使用壽命得以倍增。.
「4對8優勢」的現實
- 標準用途(四邊): 使用標準 CNMG刀柄 (例如PCLNR/L),您需使用頂部的兩個80°角和底部的兩個80°角。.
- 進階用法(8邊): CNMG 的幾何形狀實際上擁有 8 個切削刃。其中四個「隱藏」的邊緣是 100° 的鈍角。換成 75° 導角刀把(例如 MCKNR),您就可以利用這些 100° 圓角來進行下列加工 (墙的)饰面 在進行大量作業或清除水垢時,可將刀片的價值發揮到最大。.
2. 何謂WNMG?(高容量專家)
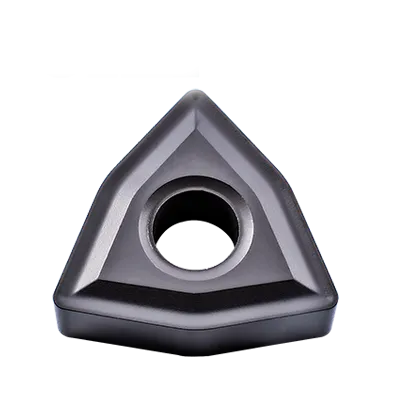
WNMG車削刀片採用「三角形」結構(ISO代碼「W」)。與CNMG刀片相同,其採用80°前角設計,意味著可執行幾乎完全相同的車削與端面加工操作。.
WNMG的顯著優勢在於其六個完全相同的80°切削角(頂部3個,底部3個)。與需更換刀柄才能使用全部8個切削角的CNMG不同,WNMG僅需單一刀柄即可運用全部6個切削角。 wnmg 刀片 工具夾頭(通常為 MWLNR/L).
例如,車床刀片wnmg 080404(尺寸08、厚度04、半徑04)這類常見規格,在大量生產環境中堪稱主力產品,因為相較於標準配置中使用的CNMG刀片,每片wnmg刀片能提供多達50%的切削刃。.
3. 直接比較:CNMG 與 WNMG
下表詳細列出這兩款熱門插件在技術與經濟層面的差異。.
| 特點 | CNMG刀片 | WNMG 插件 |
| 形狀幾何學 | 菱形(鑽石) | Trigon(扭曲三角) |
| 鼻角 | 80° | 80° |
| 可用邊緣(標準支架) | 四邊緣 (僅限80°轉角) | 六邊形 (所有80°角) |
| 最大潛能邊緣 | 八邊形 (需搭配標準型 + 特殊型 100° 支架) | 六邊形 (所有功能皆可透過單一支架操作) |
| 握柄接觸區 | 高。. 長直邊提供最大穩定性。. | 中型。. 定位邊長短於CNMG。. |
| 剛性 | 極佳。最適用於重型粗加工與間斷切削。. | 良好。適用於一般車削作業,但剛性低於CNMG。. |
| 刀柄管理 | 複雜。需求 PCLNR (turning) + MCKNR (facing) 來使用所有邊緣。. | 簡單。一 wnmg 刀片式刀柄 (MWLNR) 使用所有邊。. |
| 通用申請表 | 通用型、作業車間、重型。. | 高產量生產線(汽車/航空航天)。. |
| 典型尺寸 | CNMG刀片尺寸範圍從0903xx到龐大的1906xx。. | 常見尺寸包括 0604xx 及車床刀片 wnmg 080404。. |
4. CNMG 與 WNMG 的完整名稱:ISO 命名法解析
根據 ISO 1832 標準 對於可換刀片式車削刀片,每個字母在 CNMG 和 WNMG 指定一個精確的幾何參數或公差參數:
- C 對 W(形狀代碼): C 代表 80° 的菱形(鑽石形)頂角;; W 代表一種 80° 三角形,每邊有三個 80° 的內角。.
- N(間隙/倒角): 0° 後角 (負前角)。由於側刃與切削面垂直,因此上下兩面皆可使用(雙面),從而提供 CNMG 具備 4 個可用的 80° 切削刃 和 WNMG 具備 6 個可用的 80° 切削刃 當安裝於負式刀柄(例如 PCLNR/L 或 PWLNR/L)時。.
- M(公差等級): 成型/壓製公差等級(內切圓公差通常為 ±0.05 毫米 至 ±0.13 毫米,厚度公差為 ±0.13 毫米),在粗加工至半精加工階段提供最佳的每邊成本效益。.
- G(固定與斷屑): 圓柱形中心定位孔,頂面與底面均設有斷屑槽。.
5. CNMG 與 WNMG 刀片尺寸對照表(0903、1204、1606、0804)
請參照下方的尺寸表,確認內切圓(IC)、切削刃長度、厚度及建議切削深度(ap) 在選擇您的插件之前:
| ISO 型號標示 | ANSI 對應標準 | 可用的 80° 邊緣 | 刻字圓圈 (IC) | 厚度 (S) | 彎角半徑 (rε) | 建議切削深度 (ap) |
|---|---|---|---|---|---|---|
| CNMG 090304 / 090308 | CNMG 321 / 322 | 四邊緣 | 9.525 毫米(3/8 英寸) | 3.18 毫米 | 0.4 / 0.8 毫米 | 0.5 – 3.0 毫米 |
| CNMG 120404 / 120408 / 120412 | CNMG 431 / 432 / 433 | 四邊緣 | 12.70 公釐(1/2 英吋) | 4.76 mm | 0.4 / 0.8 / 1.2 毫米 | 0.8 – 5.5 毫米 |
| CNMG 160608 / 160612 / 160616 | CNMG 542 / 543 / 544 | 四邊緣 | 15.875 毫米(5/8 英吋) | 6.35 毫米 | 0.8 / 1.2 / 1.6 毫米 | 1.5 – 7.5 毫米 |
| CNMG 190612 / 190616 | CNMG 643 / 644 | 四邊緣 | 19.05 公釐 (3/4 英吋) | 6.35 毫米 | 1.2 / 1.6 毫米 | 2.0 – 9.0 毫米 |
| WNMG 060404 / 060408 | WNMG 331 / 332 | 六邊形 | 9.525 毫米(3/8 英寸) | 4.76 mm | 0.4 / 0.8 毫米 | 0.5 – 3.0 毫米 |
| WNMG 080404 / 080408 / 080412 | WNMG 431 / 432 / 433 | 六邊形 | 12.70 公釐(1/2 英吋) | 4.76 mm | 0.4 / 0.8 / 1.2 毫米 | 0.8 – 4.5 毫米 |
6. 建議的起始切削參數(P / M / K 工件)
| ISO 材料組 | 運作 | 首選刀片 | 切削速度 Vc (米/分鐘) | 進給速率 fn (mm/轉) | 切削深度 ap (毫米) |
|---|---|---|---|---|---|
| ISO P(合金鋼與碳鋼) | 中度至重度粗加工 | CNMG 120408(CVD 鍍膜) | 180 – 280 | 0.25 – 0.45 | 1.5 – 5.0 |
| ISO P(合金鋼與碳鋼) | 連續半精加工 | WNMG 080408 (MT-CVD) | 200 – 310 | 0.18 – 0.35 | 0.8 – 3.5 |
| ISO M(304/316不鏽鋼) | 輕度至中度車削 | WNMG 080404 / CNMG 120404 (PVD) | 120 – 190 | 0.15 – 0.28 | 0.8 – 3.0 |
| ISO K(灰鑄鐵與球墨鑄鐵) | 中斷式粗加工 | CNMG 120412(厚鋁2O3 CVD) | 160 – 260 | 0.25 – 0.50 | 1.5 – 5.5 |
7. 結論:該選擇哪一款?
您的選擇完全取決於生產環境與機械剛性。.
選擇 CNMG 的情況:
- 你是 工坊 處理多樣化的材料與不確定的鑄造條件。.
- 進行重切削(切削深度 > 3-4 毫米)時,需要具備最高的剛性。.
- 您願意投資購買一個次級CNMG刀片夾頭(MCKNR/L) 利用「隱藏」的100°角進行端面加工,實現最低的每邊成本。.
選擇 WNMG 適用於:
- 你是 生產設施 生產數千件相同的鋼製零件。.
- 您想要「即插即用」的簡便性:一個支架,六個邊緣,無需思考。.
- 您正在執行連續切削作業,此時極高的剛性並非主要限制因素。.
專業提示: 若您抽屜裡堆滿了用過的CNMG刀片,請立即購買MCKNR刀柄。您可利用未使用的100°刀角,將這些「報廢」刀片重新用於零件粗加工。.