CNMG와 WNMG 인서트: 비교
CNC 선삭 가공용 CNMG 인서트와 WNMG 인서트를 비교 평가할 때, 핵심적인 차이는 구조적 안정성과 작업 편의성 사이의 상충 관계에 있습니다. CNMG 인서트는 최고의 안정성과 고부하 다목적성을 갖춘 업계 표준입니다. 다이아몬드 모양 덕분에 공구 홀더와의 접촉 면적이 매우 넓어, 황삭 및 단절 절삭에 탁월합니다. 삼각형 모양의 WNMG 선반 인서트는 생산 효율성 면에서 단연 최고입니다. 효율적인 공구 관리 또한 중요합니다. ATC CNC 장비 전반적인 생산성을 극대화하기 위함입니다. 이 제품은 단일 홀더에 6개의 사용 가능한 80° 절삭날을 제공하며(CNMG의 표준 4개와 비교), 공구 비용 절감이 최우선 목표인 대량 생산에 이상적입니다.
1. CNMG 인서트란 무엇인가? (기하학적 구조와 8면체의 비밀)
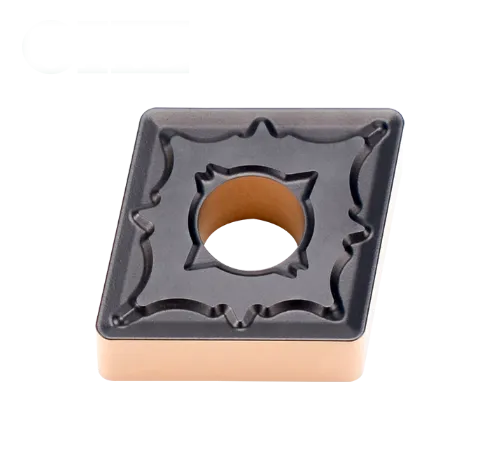
이 비교를 이해하기 위해서는 먼저 답해야 합니다: 무엇이 CNMG 인서트?
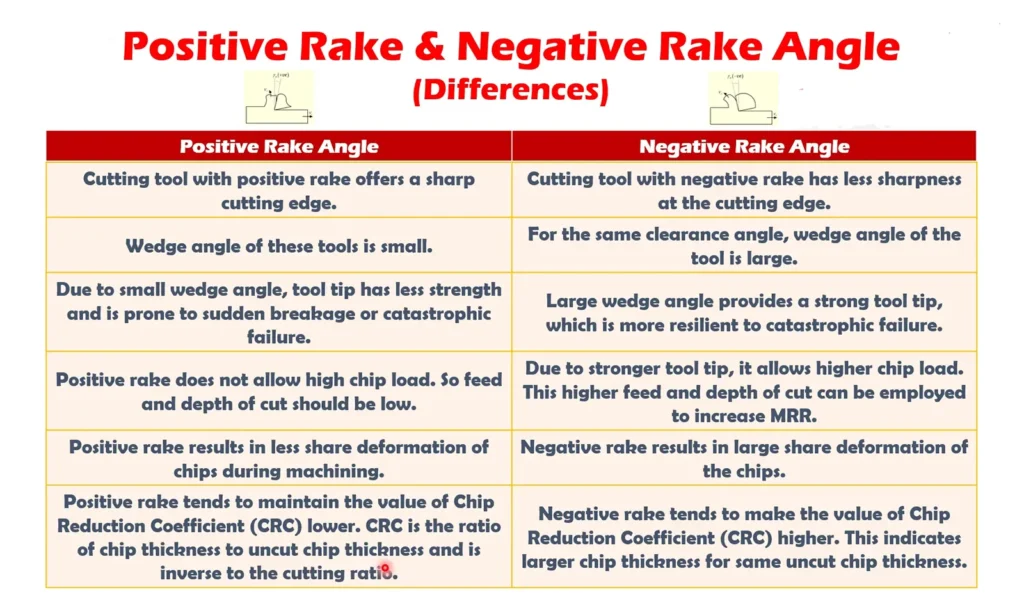
그 CNMG 인서트 네거티브 경사각, 양면, 마름모(다이아몬드형) 인서트입니다. ISO 코드 “C”는 80° 다이아몬드 형상을 나타냅니다. “N” 문자로 표시된 ‘네거티브’ 인서트이므로, CNMG 인서트 여유각 각도는 0°입니다. 이 기하학적 구조는 여유각을 확보하기 위해 홀더 내에서 인서트를 기울여야 하지만, 인서트를 양면으로 사용할 수 있게 하여 포지티브 인서트 대비 수명을 두 배로 늘립니다.
“4 대 8의 우위” 현실
- 표준 사용 (4면): 표준을 사용하여 CNMG 인서트 홀더 (PCLNR/L과 같은 경우) 상단의 두 80° 모서리와 하단의 두 모서리를 사용합니다.
- 고급 사용법 (8개의 모서리): CNMG 지오메트리는 실제로 8개의 절단 모서리를 가지고 있습니다. 4개의 “숨겨진” 모서리는 100° 둔각 모서리입니다. 75° 주편각 홀더(예: MCKNR)로 전환하면 이 100° 모서리를 다음과 같은 용도로 활용할 수 있습니다. 직면 작업이나 무거운 스케일을 제거하여 인서트의 가치를 극대화합니다.
2. WNMG란 무엇인가? (대용량 전문가)
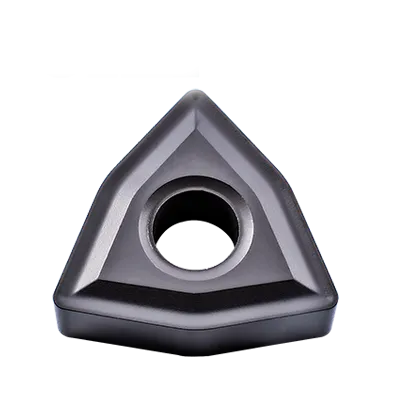
WNMG 선삭 인서트는 “삼각형”(ISO 코드 “W”) 형상을 특징으로 합니다. CNMG와 마찬가지로 80° 노즈 각도를 활용하므로 거의 동일한 선삭 및 페이싱 작업을 수행할 수 있습니다.
WNMG의 뚜렷한 장점은 6개의 동일한 80° 모서리(상단 3개, 하단 3개)를 갖추고 있다는 점입니다. 8개 모서리를 모두 사용하려면 홀더 교체가 필요한 CNMG와 달리, WNMG는 단일 홀더로 6개 모서리를 모두 활용할 수 있습니다. WNMG 인서트 공구 홀더 (일반적으로 MWLNR/L).
예를 들어, 선삭 인서트 WNMG 080404(크기 08, 두께 04, 반경 04)와 같은 일반적인 사양은 표준 설정에 사용되는 CNMG보다 인서트당 50% 더 많은 절삭날을 제공하기 때문에 대량 생산 환경에서 필수품입니다.
3. 직접 비교: CNMG 대 WNMG
다음 표는 이 두 가지 인기 있는 인서트 간의 기술적 및 경제적 차이점을 상세히 보여줍니다.
| 기능 | CNMG 인서트 | WNMG 인서트 |
| 형상 기하학 | 마름모(다이아몬드) | 트라이곤 (왜곡된 삼각형) |
| 코 각도 | 80° | 80° |
| 사용 가능한 가장자리 (표준 홀더) | 4개의 모서리 (80° 모서리만 해당) | 6개의 모서리 (모든 80° 모서리) |
| 최대 잠재력 모서리 | 8개의 모서리 (표준 + 특수 100° 홀더 필요) | 6개의 모서리 (하나의 홀더로 모두 접근 가능) |
| 홀더 접촉 영역 | 높음. 긴 직선형 가장자리가 최대 안정성을 제공합니다. | 중간. CNMG보다 짧은 위치 결정 모서리. |
| 강성 | 우수합니다. 굵은 가공 및 단속 절삭에 최적입니다. | 좋습니다. 일반적인 선삭 가공에는 충분하지만, CNMG보다 강성이 낮습니다. |
| 공구 홀더 관리 | 복잡합니다. 필요 PCLNR (외경 선삭) + MCKNR(정면 선삭)을 눌러 모든 가장자리를 사용합니다. | 간단합니다. 하나. wnmg 인서트 공구 홀더 (MWLNR)는 모든 가장자리를 사용합니다. |
| 공통 지원서 | 범용, 작업장, 중장비용. | 대량 생산 라인 (자동차/항공우주)입니다. |
| 일반적인 크기 | CNMG 인서트 크기는 0903xx부터 대형 1906xx까지 다양합니다. | 일반적인 크기로는 0604xx 및 선삭 인서트 WNMG 080404가 있습니다. |
4. CNMG 및 WNMG의 전체 명칭: ISO 명명법 해설
부터 따라 ISO 1832 표준 교체형 선삭 인서트의 경우, CNMG 및 WNMG 정확한 기하학적 매개변수 또는 공차 매개변수를 지정합니다:
- C 대 W (모양 코드): C 80°의 마름모형(다이아몬드형) 점 각도를 나타내며; W 한 변당 80° 각이 세 개 있는 80° 삼각형을 의미합니다.
- N (이격각 / 이완각): 0° 이탈각 (음의 경사)입니다. 측면이 면과 수직을 이루기 때문에 상단 및 하단 표면 모두를 사용할 수 있어(양면 사용 가능), CNMG에 4개의 사용 가능한 80° 절삭날 및 WNMG에 6개의 사용 가능한 80° 절삭날 네거티브 공구 홀더(예: PCLNR/L 또는 PWLNR/L)부터 장착된 경우.
- M (공차 등급): 성형/프레스 가공 공차 등급(일반적으로 내접원에 대해 ±0.05 mm ~ ±0.13 mm, 두께에 대해 ±0.13 mm)으로, 황삭부터 반정삭에 이르기까지 가장 우수한 모서리당 비용 효율을 제공합니다.
- G (고정 및 칩 브레이커): 상단 및 하단 면 모두에 칩 브레이커가 장착된 원통형 중심 고정 구멍.
5. CNMG 대 WNMG 인서트 사이즈 차트 (0903, 1204, 1606, 0804)
아래 치수표를 참고하여 내접원(IC), 절삭날 길이, 두께 및 권장 절삭 깊이(a)를 확인하십시오.p) 인서트를 선택하기 전에:
| ISO 모델 명칭 | ANSI에 상응하는 | 사용 가능한 80° 모서리 | 각인된 원(IC) | 두께 (S) | 모서리 반경 (rε) | 권장 절삭 깊이 (ap) |
|---|---|---|---|---|---|---|
| CNMG 090304 / 090308 | CNMG 321 / 322 | 4개의 모서리 | 9.525 mm (3/8″) | 3.18 mm | 0.4 / 0.8 mm | 0.5 – 3.0 mm |
| CNMG 120404 / 120408 / 120412 | CNMG 431 / 432 / 433 | 4개의 모서리 | 12.70 mm (1/2″) | 4.76 mm | 0.4 / 0.8 / 1.2 mm | 0.8 – 5.5 mm |
| CNMG 160608 / 160612 / 160616 | CNMG 542 / 543 / 544 | 4개의 모서리 | 15.875 mm (5/8″) | 6.35 mm | 0.8 / 1.2 / 1.6 mm | 1.5–7.5 mm |
| CNMG 190612 / 190616 | CNMG 643 / 644 | 4개의 모서리 | 19.05 mm (3/4″) | 6.35 mm | 1.2 / 1.6 mm | 2.0 – 9.0 mm |
| WNMG 060404 / 060408 | WNMG 331 / 332 | 6개의 모서리 | 9.525 mm (3/8″) | 4.76 mm | 0.4 / 0.8 mm | 0.5 – 3.0 mm |
| WNMG 080404 / 080408 / 080412 | WNMG 431 / 432 / 433 | 6개의 모서리 | 12.70 mm (1/2″) | 4.76 mm | 0.4 / 0.8 / 1.2 mm | 0.8 – 4.5 mm |
6. 권장 초기 절삭 파라미터 (P / M / K 공작물)
| ISO 재료 그룹 | 작전 | 권장 인서트 | 절삭 속도 Vc (m/min) | 피드 속도 fn (mm/회전) | 절삭 깊이 ap (mm) |
|---|---|---|---|---|---|
| ISO P (합금강 및 탄소강) | 중간에서 중강도 황삭 | CNMG 120408 (CVD 코팅) | 180 – 280 | 0.25 – 0.45 | 1.5 – 5.0 |
| ISO P (합금강 및 탄소강) | 연속 반가공 | WNMG 080408 (MT-CVD) | 200 – 310 | 0.18 – 0.35 | 0.8 – 3.5 |
| ISO M (스테인리스강 304/316) | 경량~중량 선반 가공 | WNMG 080404 / CNMG 120404 (PVD) | 120 – 190 | 0.15 – 0.28 | 0.8 – 3.0 |
| ISO K (회색 및 연성 주철) | 중단된 황삭 | CNMG 120412 (두꺼운 알루미늄)2O3 CVD) | 160 – 260 | 0.25 – 0.50 | 1.5 – 5.5 |
7. 결론: 어떤 것을 선택해야 할까요?
선택은 전적으로 생산 환경과 기계 강성에 달려 있습니다.
다음과 같은 경우 CNMG를 선택하십시오:
- 당신은 작업장 다양한 재료와 불확실한 주조 조건을 처리하는 것.
- 두꺼운 재료를 절삭할 때는(절삭 깊이 > 3~4mm) 최대한의 강성이 필요합니다.
- 귀하는 보조 CNMG 인서트 홀더에 투자할 의사가 있습니다.MCKNR/L“숨겨진” 100° 모서리를 가공 작업에 활용하여 가장 낮은 단면당 비용을 달성합니다.
다음과 같은 경우 WNMG를 선택하세요:
- 당신은 생산 시설 수천 개의 동일한 강철 부품 생산.
- “플러그 앤 플레이”의 간편함을 원하시나요? 하나의 홀더, 여섯 개의 모서리, 생각할 필요 없습니다.
- 극도의 강성이 주요 병목 현상이 아닌 연속 절삭 작업을 수행하고 있습니다.
전문가 팁: 사용한 CNMG 인서트가 서랍 가득하다면, 지금 바로 MCKNR 홀더를 구입하세요. 사용하지 않은 100° 모서리를 활용해 “수명이 다한” 인서트를 부품의 굵은 표면 가공에 재사용할 수 있습니다.