Insertos CNMG vs WNMG: Una comparación
Al comparar los insertos CNMG y WNMG para el torneado CNC, la diferencia fundamental radica en el equilibrio entre la estabilidad estructural y la conveniencia operativa. El inserto CNMG es el estándar de la industria en cuanto a máxima estabilidad y versatilidad para trabajos pesados. Su forma de diamante ofrece una amplia área de contacto con el portaherramientas, lo que la hace ideal para el desbaste y los cortes interrumpidos. El inserto de torneado WNMG, con su forma triangular, es la campeona de la eficiencia en la producción. La gestión eficiente de las herramientas también es importante para Equipos CNC de ATC para maximizar la productividad general. Ofrece 6 filos de corte de 80° utilizables en un solo portaherramientas (en comparación con los 4 estándar de un CNMG), lo que lo hace ideal para la fabricación de gran volumen, donde el objetivo principal es reducir el costo de las herramientas.
1. ¿Qué es el inserto CNMG? (Geometría y el secreto de las 8 aristas)
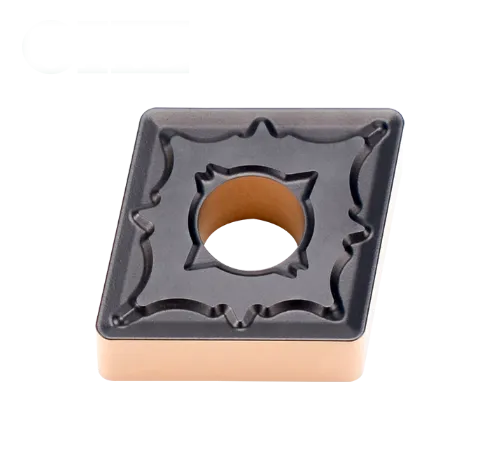
Para entender la comparación, primero debemos responder: ¿qué es inserto cnmg?
El inserto cnmg es un inserto romboidal (en forma de diamante) de doble cara y ángulo negativo. El código ISO “C” indique su forma de diamante de 80°. Al tratarse de un inserto “negativa” (indicada con la letra ‘N’), la inserto cnmg El ángulo de desgaste es de 0°. Esta geometría requiere que el inserto se incline en el soporte para crear espacio libre, pero permite que el inserto sea de doble cara, lo que duplica la vida útil en comparación con los insertos positivas.
La realidad del “4 contra 8”
- Uso estándar (4 bordes): Utilizando un estándar Portaherramientas CNMG (como un PCLNR/L), se utilizan las dos esquinas de 80° de la parte superior y las dos de la parte inferior.
- Uso avanzado (8 bordes): La geometría CNMG tiene en realidad ocho filos de corte. Los cuatro filos “ocultos” son las esquinas obtusas de 100°. Al cambiar a un soporte con ángulo de avance de 75° (como un MCKNR), se pueden utilizar estas esquinas de 100° para frente a operaciones o eliminación de escamas pesadas, maximizando el valor del inserto.
2. ¿Qué es WNMG? (El especialista en grandes volúmenes)
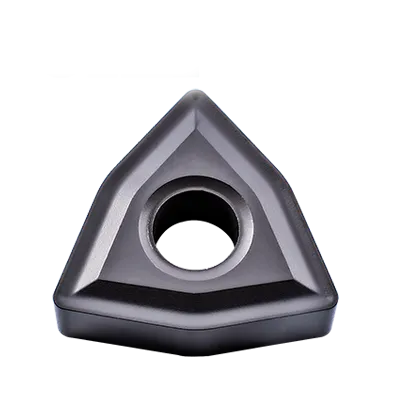
El inserto de torneado wnmg presenta una forma “Trigon” (código ISO “W”). Al igual que la CNMG, utilice un ángulo de punta de 80°, lo que significa que puede realizar operaciones de torneado y refrentado casi idénticas.
La ventaja distintiva del WNMG son sus seis esquinas idénticas de 80° (3 en la parte superior y 3 en la inferior). A diferencia del CNMG, que requiere cambiar los portaherramientas para utilizar las 8 esquinas, el WNMG permite utilizar las 6 esquinas con un solo soporte. wnmg insertar portaherramientas (normalmente un MWLNR/L).
Por ejemplo, una especificación común como el inserto para torno wnmg 080404 (tamaño 08, espesor 04, radio 04) es un elemento básico en entornos de producción en masa, ya que ofrece 50% más filos de corte por inserto que una CNMG utilizada en una configuración estándar.
3. Comparación directa: CNMG frente a WNMG
La siguiente tabla desglosa las diferencias técnicas y económicas entre estos dos populares insertos.
| Característica | CNMG Insertar | Inserto WNMG |
| Geometría de formas | Rómbico (Diamante) | Trigon (Triángulo distorsionado) |
| Ángulo de la nariz | 80 ° | 80 ° |
| Bordes utilizables (soporte estándar) | 4 bordes (solo esquinas de 80°) | 6 bordes (Todas las esquinas de 80°) |
| Bordes de máximo potencial | 8 bordes (Requiere soporte estándar + especial de 100°) | 6 bordes (Todo accesible con un solo soporte) |
| Área de contacto del portaherramientas | Alto. El borde recto y largo proporciona la máxima estabilidad. | Medio. Borde de localización más corto que el CNMG. |
| Rigidez | Excelente. Ideal para desbaste pesado y cortes interrumpidos. | Bien. Suficiente para torneado general, pero menos rígido que el CNMG. |
| Gestión de portaherramientas | Complejo. Necesidades. PCLNR (girando) + MCKNR (enfrentado) para usar todos los bordes. | Simple. Uno. Portaherramientas insertable wnmg (MWLNR) utiliza todos los bordes. |
| Solicitud común | Uso general, talleres, trabajo pesado. | Líneas de producción de gran volumen (automoción/aeroespacial). |
| Tamaños habituales | Los tamaños de los insertos CNMG van desde 0903xx hasta los enormes 1906xx. | Los tamaños comunes incluyen 0604xx y el inserto de torno wnmg 080404. |
4. CNMG y WNMG: significado completo: la nomenclatura ISO descifrada
En virtud de la Norma ISO 1832 En el caso de los insertos de torneado intercambiables, cada letra en CNMG y WNMG especifica un parámetro geométrico exacto o de tolerancia:
- C vs. W (Código de forma): C corresponde a un ángulo de punta rómbico (de diamante) de 80°; W se refiere a una figura trigonal de 80° con tres ángulos de 80° en cada lado.
- N (Ángulo de desprendimiento / ángulo de desahogo): Ángulo de salida de 0° (ángulo de inclinación negativo). Dado que el flanco es perpendicular a la cara, se pueden utilizar tanto la superficie superior como la inferior (de doble cara), lo que proporciona 4 filos de corte de 80° utilizables en CNMG y 6 filos de corte de 80° utilizables en WNMG cuando se monta en un portaherramientas negativo (como el PCLNR/L o el PWLNR/L).
- M (Clase de tolerancia): Grado de tolerancia para piezas moldeadas/prensadas (por lo general, de ±0,05 mm a ±0,13 mm en el círculo inscrito y ±0,13 mm en el espesor), que ofrece la mejor relación costo-por-borde para operaciones de desbaste y semiafinado.
- G (Fijación y rompevirutas): Orificio cilíndrico de fijación central con rompevirutas tanto en la cara superior como en la inferior.
5. Tabla de tamaños de insertos CNMG vs. WNMG (0903, 1204, 1606, 0804)
Utilice la tabla de dimensiones que aparece a continuación para verificar el círculo inscrito (IC), la longitud del filo, el espesor y la profundidad de corte recomendada (ap) antes de elegir su inserto:
| Designación del modelo ISO | Equivalente ANSI | Bordes utilizables de 80° | Círculo inscrito (IC) | Espesor (S) | Radio de la curva (rε) | Profundidad de corte recomendada (ap) |
|---|---|---|---|---|---|---|
| CNMG 090304 / 090308 | CNMG 321 / 322 | 4 bordes | 9,525 mm (3/8″) | 3,18 mm | 0,4 / 0,8 mm | 0,5 – 3,0 mm |
| CNMG 120404 / 120408 / 120412 | CNMG 431 / 432 / 433 | 4 bordes | 12,70 mm (1/2″) | 4,76 mm | 0,4 / 0,8 / 1,2 mm | 0,8 – 5,5 mm |
| CNMG 160608 / 160612 / 160616 | CNMG 542 / 543 / 544 | 4 bordes | 15,875 mm (5/8″) | 6,35 mm | 0,8 / 1,2 / 1,6 mm | 1,5 – 7,5 mm |
| CNMG 190612 / 190616 | CNMG 643 / 644 | 4 bordes | 19,05 mm (3/4″) | 6,35 mm | 1,2 / 1,6 mm | 2,0 – 9,0 mm |
| WNMG 060404 / 060408 | WNMG 331 / 332 | 6 bordes | 9,525 mm (3/8″) | 4,76 mm | 0,4 / 0,8 mm | 0,5 – 3,0 mm |
| WNMG 080404 / 080408 / 080412 | WNMG 431 / 432 / 433 | 6 bordes | 12,70 mm (1/2″) | 4,76 mm | 0,4 / 0,8 / 1,2 mm | 0,8 – 4,5 mm |
6. Parámetros de corte iniciales recomendados (piezas P / M / K)
| Grupo de materiales ISO | Funcionamiento | Inserto preferido | Velocidad de corte Vc (m/min) | Velocidad de avance fn (mm/rev) | Profundidad de corte ap (mm) |
|---|---|---|---|---|---|
| ISO P (acero aleado y acero al carbono) | Desbaste de medio a pesado | CNMG 120408 (con recubrimiento CVD) | 180 – 280 | 0,25 – 0,45 | 1,5 – 5,0 |
| ISO P (acero aleado y acero al carbono) | Semiacabado continuo | WNMG 080408 (MT-CVD) | 200 – 310 | 0,18 – 0,35 | 0,8 – 3,5 |
| ISO M (acero inoxidable 304/316) | Torneado ligero a medio | WNMG 080404 / CNMG 120404 (PVD) | 120 – 190 | 0,15 – 0,28 | 0,8 – 3,0 |
| ISO K (hierro fundido gris y dúctil) | Desbaste interrumpido | CNMG 120412 (Al grueso)2O3 (enfermedades cardiovasculares) | 160 – 260 | 0,25 – 0,50 | 1,5 – 5,5 |
7. El veredicto: ¿Cuál debería elegir?
Su elección depende totalmente de su entorno de producción y de la rigidez de la máquina.
Elija CNMG si:
- Es una Es un taller de trabajo que mecaniza que mecaniza diversos materiales y condiciones de fundición inciertas.
- Se necesita la máxima rigidez para cortes profundos (profundidad de corte > 3-4 mm).
- Está dispuesto a invertir en un portaherramientas CNMG secundario (MCKNR/L) para utilizar las esquinas “ocultas” de 100° para operaciones de canteado, logrando el menor costo posible por borde.
Elija WNMG si:
- Es una planta de producción que fabrica miles de piezas de acero idénticas.
- Quiere la simplicidad del “Plug and Play”: un soporte, seis bordes, sin necesidad de pensar.
- Está realizando un corte continuo en el que la rigidez extrema no es el principal obstáculo.
Consejo profesional: Si tiene un cajón lleno de insertos CNMG usados, compre hoy mismo un soporte MCKNR. Podrá reutilizar los insertos “inservibles” para desbastar piezas utilizando las esquinas de 100° sin usar.