CNMGとWNMGのインサート:比較
CNC旋盤加工において、CNMGインサートとWNMGインサートを比較検討する場合、その根本的な違いは、構造的安定性と操作の利便性とのトレードオフにあります。CNMGインサートは、最高の安定性と重切削における汎用性を兼ね備えた業界標準です。そのダイヤモンド形状により、工具ホルダーとの接触面積が極めて広いため、荒加工や断続切削に優れています。 一方、三角形状のWNMG旋削インサートは、生産効率の面で群を抜いています。効率的な工具管理もまた重要であり、 ATC CNC装置 全体的な生産性を最大化するためです。1つのホルダーに6つの80°切削刃(CNMGの標準的な4つと比較して)を装備しており、工具コストの削減を最優先とする大量生産に最適です。
1。 CNMGインサートとは?(形状と8コーナーの秘密)
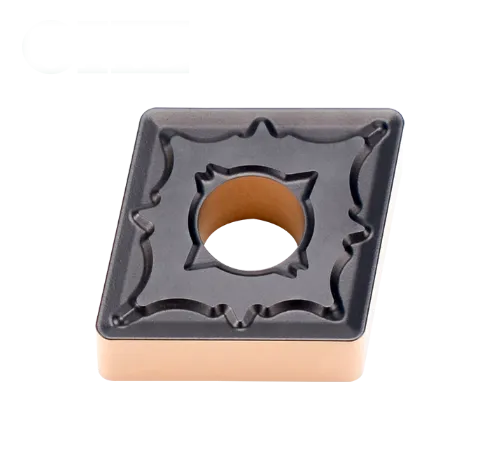
この比較を理解するには、まず次の問いに答えなければならない: mgインサート?
その mgインサート ネガティブ・レイキ、両面、菱形(ダイヤモンド形状)のインサートです。ISOコード「C」は80°のダイヤモンド形状を示します。ネガティブ・レイキ(文字『N』で示される)であるため、 mgインサート クリアランス角は0°である。この形状では、クリアランスを確保するためにインサートをホルダー内で傾斜させる必要があるが、インサートを両面使用可能とし、正形インサートと比較して寿命を倍増させることができる。
「4対8の優位性」という現実
- 標準使用(4辺): 標準を使用して CNMGインサートホルダー (PCLNR/Lのように)、上部と下部のそれぞれ2つの80°コーナーを使用します。
- 上級者向け使用法(8コーナー): CNMGの形状は、実際には8つの切れ刃を持っている。4つの “隠れた ”刃は、100°の鈍角コーナーである。MCKNRのような)75°のリード角のホルダーに交換することで、これらの100°のコーナーを以下のことに利用することができます。 対面 作業や重いスケールの除去作業で、インサートの価値を最大限に引き出します。
2。 WNMGとは何ですか?(大容量スペシャリスト)
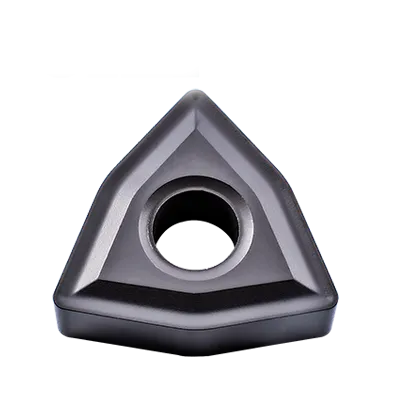
WNMG旋削インサートは「トライゴン」形状(ISOコード「W」)を採用しています。CNMGと同様に80°の刃先角度を有し、ほぼ同一の旋削・面取り加工が可能です。
WNMGの顕著な利点は、6つの同一の80°コーナー(上部3つ、下部3つ)を備えている点である。全8コーナーを使用するためにホルダー交換が必要なCNMGとは異なり、WNMGでは単一のホルダーで全6コーナーを利用可能である。 インサート 工具ホルダー(通常は MWLNR/L).
例えば、旋盤用インサート「WNMG 080404」(サイズ08、厚さ04、半径04)のような一般的な仕様は、標準的な設定で使用されるCNMGインサートよりも1枚あたり50%多くの切削刃を提供するため、大量生産環境では定番となっています。
3。 直接比較:CNMG対WNMG
以下の表は、これら2つの人気インサートの技術的そして経済的な差異を比較したものです。
| 特徴 | CNMGインサート | WNMGインサート |
| 形状幾何学 | 菱形(ダイヤモンド) | トリゴン(歪んだ三角形) |
| ノーズアングル | 80度 | 80度 |
| 使用可能なエッジ(標準ホルダー) | 4つの辺 (80°コーナーのみ) | 6つの辺 (すべて80度の角) |
| 最大ポテンシャルエッジ | 8つの辺 (標準+特殊100°ホルダーが必要) | 6つの辺 (すべて1つのホルダーで利用可能) |
| ホルダー接触部 | 高い。 長い直線エッジが最大限の安定性を提供します。 | 中程度。 CNMGよりも短い位置決めエッジ。 |
| 剛性 | 優れている。荒削りや断続切削に最適。 | 良好。一般的な旋削加工には十分だが、CNMGほど剛性が高くない。 |
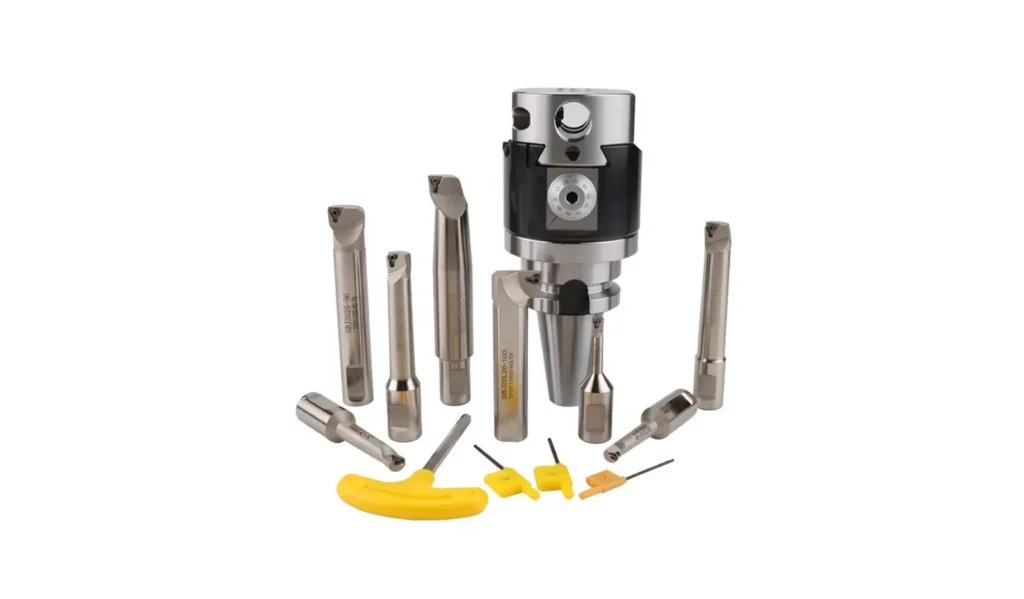
| 工具ホルダー管理 | コンプレックスニーズ PCLNR (ターニング)+MCKNR(フェイシング)ですべてのエッジを使う。 | シンプル。一つ wnmgインサート工具ホルダー (MWLNR) はすべての辺を使用します。 |
| 共通申請書 | 汎用、小ロット生産、重作業用。 | 大量生産ライン(自動車/航空宇宙)。 |
| 標準サイズ | CNMGインサートのサイズは0903xxから巨大な1906xxまであります。 | 一般的なサイズには0604xxと旋盤用インサートWNMG 080404が含まれます。 |
4。 CNMG そして WNMG の正式名称:ISO 命名法の解説
「~の下で」 ISO 1832規格 インデックス可能な旋削インサートについては、 シーエヌエムジー そして WNMG 正確な幾何学的パラメータまたは公差パラメータを指定します:
- C 対 W(シェイプコード): C 80°の菱形(ダイヤモンド)の頂角を表します; W 各辺に3つの80°の角を持つ80°三角形を表します。
- N(クリアランス/逃げ角): 0°のクリアランス角 (負のラケ角)。側面が切削面に垂直であるため、上面と下面の両方を利用でき(両面加工)、これにより CNMGには、使用可能な80°の切削刃が4つあります そして WNMGには、使用可能な80°の切削刃が6本あります ネガティブ型ツールホルダー(PCLNR/L や PWLNR/L など)に取り付けた場合。
- M(公差等級): 成形・プレス加工の公差等級(通常、内接円径で±0.05 mm~±0.13 mm、厚さで±0.13 mm)であり、荒加工から半仕上げまで、コーナーあたりのコストパフォーマンスが最も優れています。
- G(固定・切りくず破砕): 円筒形の中心固定穴で、上面と下面の両方にチップブレーカーが設けられている。
5。 CNMG 対 WNMG インサートサイズ表(0903、1204、1606、0804)
以下の寸法表を参照して、内接円(IC)、刃先長さ、厚さ、そして推奨切削深さ(ap) インサートを選択する前に:
| ISOモデル指定 | ANSI相当 | 80°のエッジが利用可能 | インサイテッド・サークル(IC) | 厚さ (S) | コーナー半径 (rε) | 推奨切削深さ (ap) |
|---|---|---|---|---|---|---|
| CNMG 090304 / 090308 | CNMG 321 / 322 | 4つの辺 | 9.525 mm (3/8インチ) | 3.18 mm | 0.4/0.8 mm | 0.5~3.0 mm |
| CNMG 120404 / 120408 / 120412 | CNMG 431 / 432 / 433 | 4つの辺 | 12.70 mm (1/2インチ) | 4.76 mm | 0.4 / 0.8 / 1.2 mm | 0.8~5.5 mm |
| CNMG 160608 / 160612 / 160616 | CNMG 542 / 543 / 544 | 4つの辺 | 15.875 mm (5/8インチ) | 6.35 mm | 0.8/1.2/1.6 mm | 1.5~7.5 mm |
| CNMG 190612 / 190616 | CNMG 643 / 644 | 4つの辺 | 19.05 mm (3/4インチ) | 6.35 mm | 1.2/1.6 mm | 2.0~9.0 mm |
| WNMG 060404 / 060408 | WNMG 331 / 332 | 6つの辺 | 9.525 mm (3/8インチ) | 4.76 mm | 0.4/0.8 mm | 0.5~3.0 mm |
| WNMG 080404 / 080408 / 080412 | WNMG 431 / 432 / 433 | 6つの辺 | 12.70 mm (1/2インチ) | 4.76 mm | 0.4 / 0.8 / 1.2 mm | 0.8~4.5 mm |
6。 推奨される初期切削条件(P/M/K ワーク)
| ISO材料グループ | 操作 | 推奨インサート | 切削速度 Vc (m/min) | 送り速度 fn (mm/回転) | 切込み深さ ap (mm) |
|---|---|---|---|---|---|
| ISO P(合金鋼そして炭素鋼) | 中程度から重度の荒加工 | CNMG 120408(CVDコーティング済み) | 180~280 | 0.25 ~ 0.45 | 1.5 ~ 5.0 |
| ISO P(合金鋼そして炭素鋼) | 連続半仕上げ | WNMG 080408 (MT-CVD) | 200 ~ 310 | 0.18 ~ 0.35 | 0.8 ~ 3.5 |
| ISO M(ステンレス鋼 304/316) | 軽度から中程度の旋削 | WNMG 080404 / CNMG 120404 (PVD) | 120~190 | 0.15 ~ 0.28 | 0.8 ~ 3.0 |
| ISO K(ねずみ鋳鉄そしてダクタイル鋳鉄) | 中断された荒加工 | CNMG 120412(厚手アルミニウム)2O3 CVD) | 160~260 | 0.25 ~ 0.50 | 1.5 ~ 5.5 |
7。 結論:どちらを選ぶべきか?
選択は完全に生産環境と機械の剛性によって決まります。
以下の場合にCNMGを選択してください:
- あなたは ジョブショップ 多様な材料と不確実な鋳造条件から対応。
- 深い切り込み(切り込み深さ 3~4mm 以上)を行う場合は、最大限の剛性が必要です。
- あなたは二次CNMGインサートホルダーから投資を承知しています(MCKNR/L「隠れた」100°コーナーを面取り加工に活用し、コーナーあたりのコストを可能な限り低く抑える。
以下の場合にWNMGを選択してください:
- あなたは 生産施設 何千もの同一の鋼製部品を加工する。
- 「プラグアンドプレイ」の簡便さを求める:ホルダー1つ、6つのエッジ、考える必要なし。
- 極端な剛性が主なボトルネックではない連続切削加工を行っています。
プロの秘訣: 使用済みのCNMGチップで引き出しがいっぱいなら、今すぐMCKNRホルダーを購入しましょう。未使用の100°コーナーを利用して、部品の粗面加工に「使い古した」チップを再利用できます。