Introducción
El fresado es una de las piedras angulares de la metalurgia, ya que permite crear componentes precisos en sectores como el aeroespacial, la automoción y la fabricación de moldes. En este artículo se comparan cuatro técnicas de fresado habituales.fresado frontal, fresado de hombro, fresado de perfily fresado de avance rápido-centrándose en sus características, aplicaciones, parámetros de mecanizado y herramientas adecuadas. Al ver parámetros específicos y herramientas disponibles en el mercado, esta guía pretende ayudar a los profesionales a seleccionar la estrategia de fresado óptima para sus necesidades.
Fresado frontal
Definición y principios
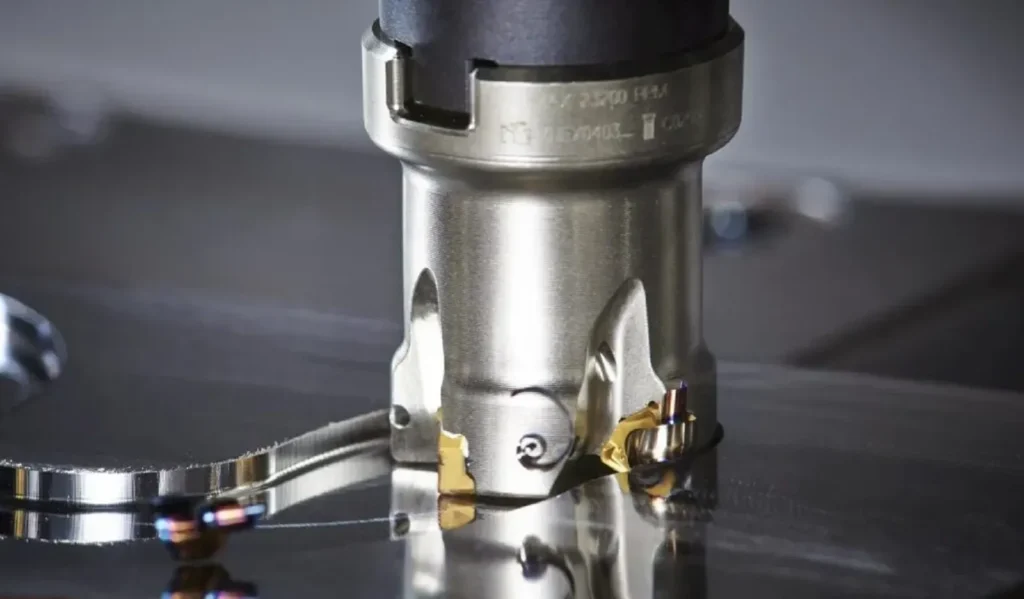
Fresado frontal consiste en utilizar una fresa de múltiples dientes para crear superficies planas, con el eje de rotación de la fresa perpendicular a la pieza. Es excelente para producir superficies grandes y lisas con gran eficacia.
Características técnicas
- Dirección de corte: Perpendicular a la superficie de la pieza, con fuerzas de corte principalmente a lo largo del eje Z.
- Eficacia del mecanizado: Alto índice de arranque de material (MRR) gracias a las fresas multidentado de gran diámetro.
- Calidad de la superficie: Consigue una baja rugosidad superficial (Ra 0,8-3,2 μm), ideal para semiacabado y acabado.
- Tipos de herramientas: Fresas planas de gran diámetro con insertos de fresado.

Parámetros típicos de mecanizado
| Material | Velocidad de corte (Vc, m/min) | Avance por diente (fz, mm/z) | Profundidad de corte (ap, mm) | Velocidad del cabezal (n, rpm) |
|---|---|---|---|---|
| Aluminio | 300-600 | 0.1-0.3 | 2-6 | 2000-5000 |
| Acero al carbono | 150-250 | 0.08-0.2 | 2-5 | 1000-3000 |
| Acero inoxidable | 80-150 | 0.06-0.15 | 1.5-4 | 800-2000 |
Nota: Los parámetros suponen una fresa de 50 mm de diámetro con 4-6 dientes, condiciones de corte en húmedo.
Herramientas comunes
- Insertos intercambiables:
- Sandvik Coromant: R245-12T3 (ángulo de avance de 45°, versátil para acero y fundición).
- Kennametal: SEKN1203AFTN (inserto cuadrado, resistente para acero inoxidable).
- MAPAL: SPKN1204EDR (con borde rascador, excelente acabado superficial para aluminio).
- Carburo macizo/Herramientas macizas:
- Kennametal: Fresa de 45º KSSM (admite insertos APKT1604, ideal para desbaste).
- Tormach: Fresa de cáscara de 38 mm (económica, apta para acero y aluminio).
- Características de la herramienta: Diseño multidentado para fuerzas de corte uniformes, admite altas velocidades de avance (fz 0,08-0,3 mm/z).
Aplicaciones
- Aplanado superficial de piezas fundidas y forjadas (por ejemplo, bancadas de máquinas herramienta).
- Grandes superficies planas en bases de aerogeneradores o componentes de buques.
- Piezas que requieren gran planitud y acabado superficial.
Ventajas y desventajas
- Ventajas: Alta eficacia, excelente calidad superficial, adecuada para la producción de grandes volúmenes.
- Desventajas: Adaptabilidad limitada a geometrías complejas.
Fresado de hombro
Definición y principios
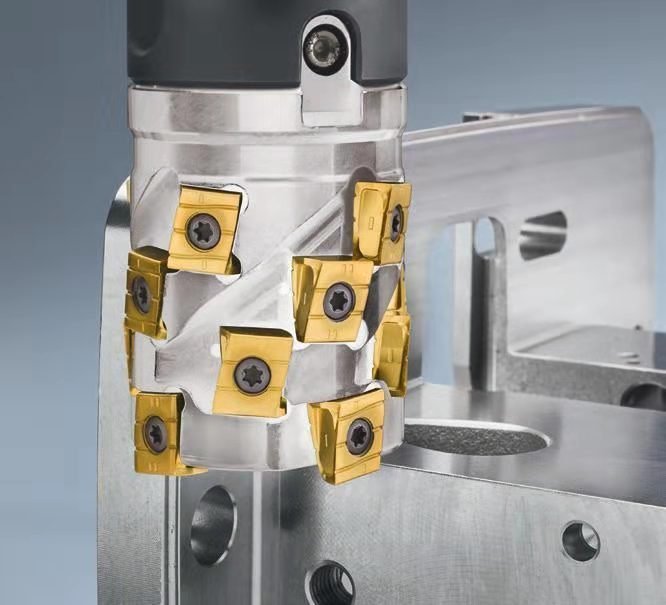
Fresado de hombro utilice fresas de punta o fresas de cara y lado para mecanizar paredes verticales y bases horizontales, formando características de ángulo recto o casi recto con gran precisión.
Características técnicas
- Dirección de corte: Multiaxial (X, Y, Z), adecuado para geometrías en ángulo recto.
- Mecanizado de precisión: Tolerancias estrechas (±0,01 mm) para características en ángulo recto.
- Requisitos de rigidez de la herramienta: Alta debido a las importantes fuerzas de corte.
- Tipos de herramientas: Fresas de vástago cuadrado o fresas intercambiables.
Parámetros típicos de mecanizado
| Material | Velocidad de corte (Vc, m/min) | Avance por diente (fz, mm/z) | Profundidad de corte (ap, mm) | Anchura de corte (ae, mm) |
|---|---|---|---|---|
| Aluminio | 200-400 | 0.08-0.2 | 5-10 | 0.5-2 |
| Acero al carbono | 100-200 | 0.06-0.15 | 3-8 | 0.3-1.5 |
| Acero para herramientas | 80-120 | 0.05-0.1 | 2-6 | 0.2-1 |
Nota: Los parámetros suponen una fresa de 20 mm de diámetro con 4 dientes, lubricación en seco o con cantidades mínimas (MQL).
Herramientas comunes
- Insertos intercambiables:
- Sandvik Coromant: R390-11T308 (ángulo de avance de 90°, ideal para acero y acero inoxidable).
- Kennametal: APKT11T308 (versátil para aluminio y acero).
- Ingersoll: LNMT110408 (alta resistencia para acero de herramientas).
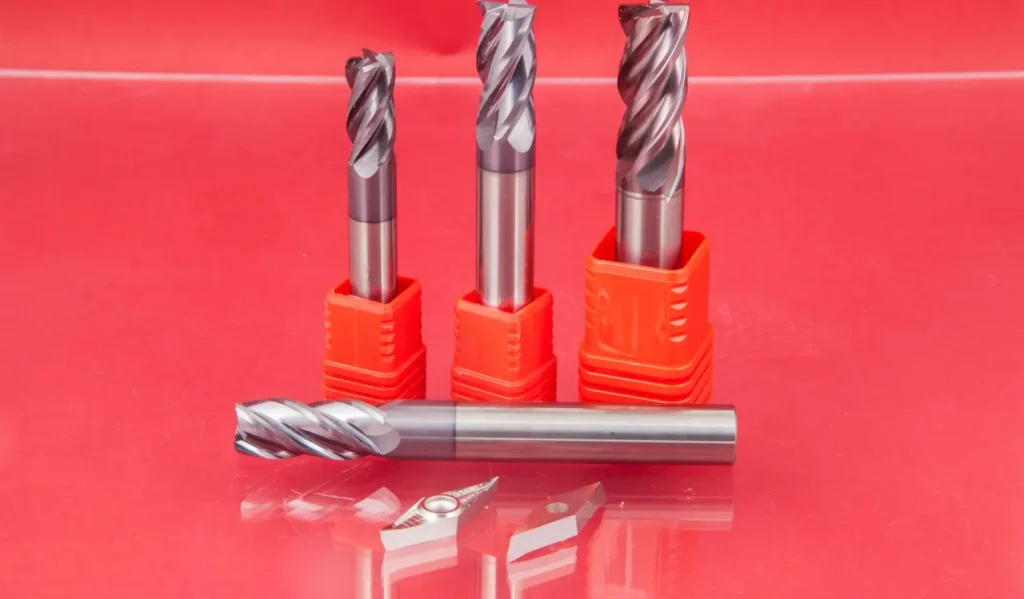
- Fresas de extremo de carburo integral:
- Kennametal: HARVI I TE (4-6 estrías, alto rendimiento para acero inoxidable y titanio).
- MAPAL: OptiMill-Shoulder (3-5 canales, adecuado para acero y fundición).
- Características de la herramientaÁngulo de corte de 90°, pequeña anchura de corte (ae 0,2-2 mm), robusto para características de alta precisión.
Aplicaciones
- Cavidades de molde con características de ángulo recto.
- Ranuras, escalones o paredes laterales en componentes mecánicos.
- Carcasas de cajas de cambios que requieren estructuras precisas en ángulo recto.
Ventajas y desventajas
- Ventajas: Alta precisión, adecuado para geometrías complejas en ángulo recto.
- Desventajas: Fuerzas de corte elevadas, desgaste más rápido de la herramienta, eficacia moderada.
Fresado de perfil
Definición y principios
Fresado de perfil mecaniza a lo largo de los contornos exteriores o interiores de una pieza, ideal para superficies o perfiles 3D complejos. Se basa en la programación CNC para obtener trayectorias de herramienta precisas.
Características técnicas
- Trayectoria de corte: Complejo, requiere software CAM para programas CNC precisos.
- Mecanizado de precisión: Alta precisión geométrica (±0,005 mm), adecuada para superficies complejas.
- Eficacia del mecanizado: Más bajo debido a los recorridos complejos, ideal para la producción de bajo volumen.
- Tipos de herramientas: Fresas de punta esférica o radial, insertos redondas intercambiables.

Parámetros típicos de mecanizado
| Material | Velocidad de corte (Vc, m/min) | Avance por diente (fz, mm/z) | Profundidad de corte (ap, mm) | Paso a paso (ae, mm) |
|---|---|---|---|---|
| Aluminio | 150-300 | 0.05-0.15 | 0.5-2 | 0.1-0.5 |
| Titanio | 40-80 | 0.03-0.08 | 0.3-1 | 0.05-0.2 |
| Acero inoxidable | 60-120 | 0.04-0.1 | 0.4-1.5 | 0.08-0.3 |
Nota: Los parámetros suponen una fresa de punta esférica de 10 mm con 2-4 canales, corte húmedo, CNC de alta precisión.
Herramientas comunes
- Insertos intercambiables:
- Sandvik Coromant: RCMT10T3MO (inserto redonda, adecuada para el desbaste de superficies curvas).
- Kennametal: RDMT1204MO (versátil para acero y titanio).
- MAPAL: RDMX1003 (alta precisión para materiales aeroespaciales).
- Fresas de extremo de carburo integral:
- Kennametal: HARVI III Ball Nose (2-4 estrías, ideal para titanio y composites).
- Sandvik Coromant: CoroMill Plura Ball Nose (alta precisión para superficies de moldes).
- Características de la herramienta: Los filos redondeados o en forma de bola reducen las fuerzas de corte, adecuados para el mecanizado multieje.
Aplicaciones
- Componentes aeroespaciales (por ejemplo, álabes de turbina).
- Cavidades de molde complejas y superficies curvas.
- Implantes médicos (por ejemplo, componentes ortopédicos).
Ventajas y desventajas
- Ventajas: Gran flexibilidad para formas 3D complejas, excelente precisión.
- Desventajas: Programación compleja, menor eficacia, elevados requisitos de herramientas y máquinas.
Fresado rápido
Definición y principios
Fresado de avance rápido (también conocido como fresado de alto avance) utilice altas velocidades de avance y profundidades de corte poco profundas para maximizar la eliminación de material, ideal para desbastar materiales duros.
Características técnicas
- Parámetros de corte: Altas velocidades de avance (Vf 4000-12000 mm/min), poca profundidad (ap <1 mm).
- Eficacia del mecanizado: MRR extremadamente alto (>100 cm³/min), adecuado para desbaste de gran volumen.
- Vida útil de las herramientas: Ampliado gracias a las bajas fuerzas de corte y a la distribución optimizada del calor.
- Tipos de herramientas: Fresas dedicadas de alto avance con geometrías de inserto especializadas.

Parámetros típicos de mecanizado
| Material | Velocidad de corte (Vc, m/min) | Avance por diente (fz, mm/z) | Profundidad de corte (ap, mm) | Velocidad de avance (Vf, mm/min) |
|---|---|---|---|---|
| Acero para herramientas | 100-180 | 0.5-1.2 | 0.2-0.8 | 5000-10000 |
| Hierro fundido | 150-250 | 0.6-1.5 | 0.3-1 | 6000-12000 |
| Titanio | 50-100 | 0.4-0.8 | 0.2-0.6 | 4000-8000 |
Nota: Los parámetros suponen una fresa de 25 mm de diámetro con 4 dientes, en seco o MQL, husillo de alta potencia.
Herramientas comunes
- Insertos intercambiables:
- Sandvik Coromant: HNGX06 (ángulo de avance pequeño, optimizado para alto avance).
- Kennametal: SDMT1204 (robusto para acero de herramientas).
- Ingersoll: HNGJ0905 (bajas fuerzas de corte para titanio).
- Fresas de extremo de carburo integral:
- Kennametal: Fresa 4-11 High Feed (4 canales, adecuada para acero y acero inoxidable).
- MAPAL: OptiMill-HighFeed (3-5 canales, ideal para materiales duros).
- Características de la herramienta: Ángulos de avance pequeños (10-15°), efecto de adelgazamiento de la viruta, admite avances elevados (fz 0,4-1,5 mm/z).
Aplicaciones
- Desbaste de acero para herramientas o aleaciones de titanio.
- Eliminación rápida de material en moldes de automoción o estructuras aeroespaciales.
- Desbaste de alta eficacia previo a las operaciones de acabado.
Ventajas y desventajas
- Ventajas: Eficacia excepcional, larga vida útil de la herramienta, ideal para materiales duros.
- Desventajas: Mala calidad superficial (Ra 6,3-12,5 μm), requiere acabado posterior.
Análisis comparativo
Parámetros técnicos
| Técnica | Velocidad de corte (m/min) | Velocidad de avance (mm/min) | Profundidad de corte (mm) | Vida útil de las herramientas |
|---|---|---|---|---|
| Fresado frontal | 80-600 | 500-3000 | 1.5-6 | Medio-Largo |
| Fresado de hombro | 80-400 | 300-2000 | 2-10 | Medio |
| Fresado de perfil | 40-300 | 100-1500 | 0.3-2 | Corto |
| Fresado rápido | 50-250 | 4000-12000 | 0.2-1 | Largo |
Eficacia del mecanizado
- Velocidad de eliminación de material: Fresado rápido de avance (>100 cm³/min), seguido de fresado frontal, con fresado de hombro y perfiles inferiores.
- Tiempo de procesamiento: El fresado de avance rápido es el más rápido, el de perfil el más lento.
Calidad y precisión de la superficie
- Rugosidad superficial: Fresado frontal mejor (Ra 0,8-3,2 μm), fresado de hombro a continuación, fresado de perfil varía, fresado de avance rápido más pobre.
- Precisión: Fresado de perfil y hombros más alto, fresado frontal moderada, fresado de avance rápido para desbaste.
Idoneidad del material y la geometría
- Materiales:
- Fresado frontal: Aluminio, acero, fundición.
- Fresado de hombro: Acero, acero inoxidable, acero para herramientas.
- Fresado de perfil: Titanio, materiales compuestos, acero inoxidable.
- Fresado de avance rápido: Acero para herramientas, titanio, fundición.
- Geometrías:
- Fresado frontal: Grandes planos.
- Fresado de hombro: Características de ángulo recto, ranuras.
- Fresado de perfil: Contornos complejos, superficies 3D.
- Fresado de avance rápido: Cualquier forma para desbaste.
Coste y equipamiento necesarios
- Costes de las herramientas: Los insertos de avance rápido son costosas pero duraderas, las fresas de perfil se desgastan rápidamente, el fresado frontal y de hombro es moderada.
- Equipamiento: El fresado de perfil requiere un CNC de alta precisión, el fresado de avance rápido necesita husillos de alta potencia, el fresado frontal y de hombro es menos exigente.
Guía de selección de herramientas
| Técnica | Insertos recomendados | Herramientas sólidas recomendadas | Parámetros clave | Aplicaciones |
|---|---|---|---|---|
| Fresado frontal | R245-12T3, SEKN1203 | Fresa de vástago KSSM 45°, 38mm | ap 2-6 mm, fz 0,08-0,3 mm/z | Grandes planos, piezas de fundición |
| Fresado de hombro | R390-11T308, APKT11T308 | HARVI I TE, OptiMill-Hombro | ap 3-10 mm, ae 0,2-2 mm | Ranuras en ángulo recto, moldes |
| Fresado de perfil | RCMT10T3MO, RDMT1204 | HARVI III Nariz de Bola, CoroMill Plura | ap 0,3-2 mm, ae 0,05-0,5 mm | Superficies curvas, piezas aeroespaciales |
| Fresado rápido | HNGX06, SDMT1204 | Molino 4-11, OptiMill-HighFeed | ap 0,2-1 mm, Vf 4000-12000 mm/min | Desbaste de materiales duros |
- Insertos: Rentable, intercambiable, ideal para grandes volúmenes de producción, versátil entre materiales.
- Fresas de extremo de carburo integral: Alta precisión, adecuada para diámetros pequeños o geometrías complejas, habituales en el acabado.
- Consideraciones:
- Inspeccionar el desgaste de los insertos cada 500-1000 minutos de mecanizado.
- Utilice portaherramientas rígidos para fresas macizas a fin de minimizar las vibraciones.
- Seleccione los revestimientos en función del material (por ejemplo, TiAlN para aleaciones de alta temperatura, TiCN para acero).
Pautas prácticas de selección
- Grandes superficies planas: Utilice el fresado frontal (Vc 150-600 m/min, ap 2-6 mm) con herramientas como las fresas frontales R245-12T3 o KSSM para obtener eficacia y calidad superficial.
- Características del ángulo recto: Opte por el fresado de hombro (fz 0,05-0,2 mm/z, ap 2-10 mm) con insertos R390-11T308 o fresas HARVI I TE para mayor precisión.
- Contornos complejos: Elija el fresado de perfil (Vc 40-300 m/min, ae 0,05-0,5 mm) con insertos RCMT10T3MO o fresas de punta de bola CoroMill Plura para mayor flexibilidad.
- Desbaste de alta eficiencia: Seleccione el fresado de avance rápido (Vf 4000-12000 mm/min, ap 0,2-1 mm) con insertos HNGX06 o fresas de alto avance Mill 4-11 para materiales duros.
Casos prácticos
- Caso 1: Una planta de moldes de automoción que mecaniza grandes planos de moldes utilizó fresado frontal (Vc 200 m/min, fz 0,15 mm/z, ap 4 mm) con insertos R245-12T3, consiguiendo una alta eficiencia y planitud.
- Caso 2: Una instalación aeroespacial que mecaniza contornos de álabes de turbina empleó el fresado de perfil (Vc 60 m/min, fz 0,05 mm/z, ae 0,1 mm) con fresas de punta de bola HARVI III, garantizando una alta precisión.
- Caso 3: En una operación de desbaste de moldes de acero para herramientas se utilizó fresado de avance rápido (Vf 8000 mm/min, ap 0,5 mm) con insertos HNGX06, seguido de fresado de hombro con R390-11T308 para el acabado.
Conclusión
El fresado frontal destaca por su eficacia y calidad superficial para superficies planas, el fresado de hombro ofrece precisión para características en ángulo recto, el fresado de perfil proporciona flexibilidad para contornos complejos y el fresado de avance rápido maximiza la eficacia del desbaste. La selección de la herramienta, ya sean insertos intercambiables (p. ej., R245-12T3, HNGX06) o fresas de carburo (p. ej., HARVI III, Mill 4-11), debe ajustarse al material, la geometría y las capacidades de la máquina. La optimización de los parámetros de mecanizado mejora el rendimiento y la rentabilidad. A medida que avancen las tecnologías de mecanizado inteligente e híbrido, estas técnicas de fresado seguirán evolucionando, satisfaciendo las demandas de mayor precisión y productividad.
Referencias
- Sandvik Coromant. (2023). Manual de tecnología de fresado.
- Kennametal. (2023). Catálogo de fresas de extremo de carburo integral.
- MAPAL. (2023). Programa de fresado NeoMill.
- ISO 13399: Representación e intercambio de datos de herramientas de corte.
- Sandvik Coromant Conocimientos de fresado