Massive CBN-Wendeschneidplatten können den Bearbeitungsbereich beim Hartdrehen erweitern, wenn eine herkömmliche Wendeschneidplatte PCBN-Einsatz bietet nicht genügend nutzbare Schneidkantenlänge, Schnitttiefe oder Flexibilität für die erforderliche Schneidstrategie.
Allerdings ist massives CBN nicht automatisch die bessere Wahl für jede Bearbeitung von gehärtetem Stahl.
Beim konventionellen Schlichtdrehen mit geringer Schnitttiefe stellt ein gelöteter oder eckbestückter PCBN-Einsatz oft eine wirtschaftlichere Lösung dar. Massives CBN kommt insbesondere dann zum Einsatz, wenn der Arbeitsgang eine größere Schneidkantenausnutzung, tiefere Schnitte, Zieh-Schnitt-Strategien oder eine andere Verteilung der Bearbeitungsdurchgänge erfordert.
Suchen Sie einen Einsatz für eine bestimmte Anwendung aus gehärtetem Stahl?
→ Durchsuchen CBN-Wendeschneidplatten fürs Hartdrehen

Was ist eine Voll-CBN-Wendeschneidplatte?
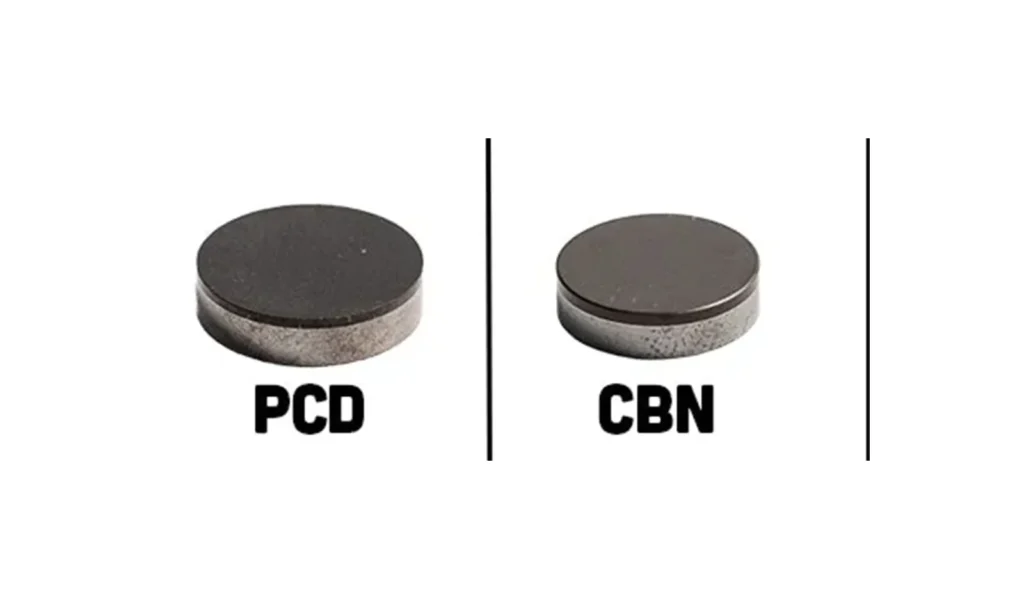
CBN (kubisches Bornitrid) gehört zu den härtesten Schneidstoffen der Metallbearbeitung. In handelsüblichen Werkzeugen liegt CBN meist polykristallin vor – dann spricht man von PCBN.
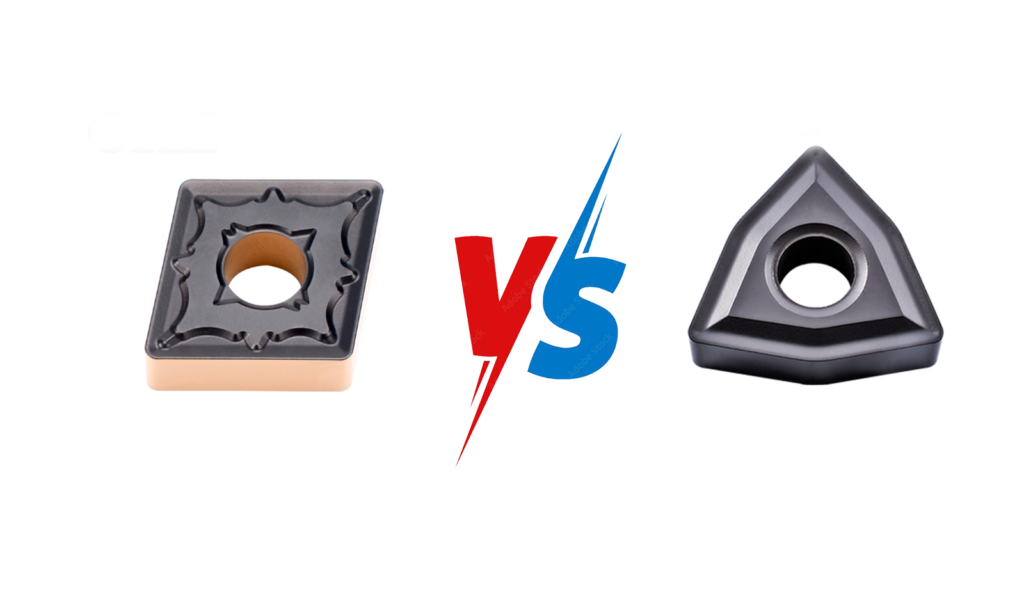
Eine herkömmliche gelötete PCBN-Platte kombiniert in der Regel eine Hartmetall-Wendeschneidplatte , an deren Ecken ein verhältnismäßig kleines PCBN-Schneidsegment sitzt. Diese Bauweise ist weit verbreitet, weil sie das teure superharte Material nur dort einsetzt, wo es gebraucht wird.
Eine Voll-CBN-Wendeschneidplatte enthält deutlich mehr PCBN und kommt je nach Ausführung ganz ohne den Hartmetallträger gelöteter Platten aus.
Der Vorteil liegt nicht allein in der größeren CBN-Menge: Der größere PCBN-Querschnitt liefert mehr nutzbare Schneidkantenlänge und mehr Freiheit bei der Ausrichtung der Schneide.
Das zählt bei Strategien mit tieferem Eingriff, längeren aktiven Schneidkanten oder Schnittwegen, die mit einer kleinen gelöteten PCBN-Spitze kaum machbar sind.
Voll-CBN und gelötete PCBN-Wendeschneidplatten im Vergleich
Die beiden Konstruktionen sind nicht in jeder Anwendung direkt austauschbar.
| Auswahlkriterium | Massives CBN | Gelötetes PCBN |
|---|---|---|
| Plattenaufbau | Großer PCBN-Schneidkörper oder Vollplatte | PCBN-Schneidsegment auf Hartmetallkörper |
| Nutzbare PCBN-Schneidkante | Größer bei passender Ausführung | Begrenzt durch die Geometrie der PCBN-Spitze |
| Eingriff der Schneidkante | Flexibler in ausgewählten Anwendungen | Gut geeignet für kleine, konventionelle Eingriffe |
| Größere Schnitttiefe | Mit passenden Sorten und Ausführungen möglich | Häufig durch die Spitzengröße begrenzt |
| Strategien mit Ziehschnitt | Bietet mehr Flexibilität | In der Regel weniger flexibel |
| Konventionelles Hartdrehen zur Endbearbeitung | Geeignet, sofern dies gerechtfertigt ist | Oft sehr praktisch |
| Einsatzkosten | Im Allgemeinen höher | Im Allgemeinen niedriger |
| Wichtigste Auswahlkriterien | Prozessfähigkeit und Produktivität | Kostengünstiges konventionelles Hartdrehen |
Der richtige Vergleich lautet daher nicht einfach:
Welcher Einsatz ist härter?
Beide verwenden PCBN als Schneidstoff.
Die sinnvollere Frage lautet:
Profitiert der Bearbeitungsverfahren von der zusätzlichen nutzbaren PCBN-Schneide, die durch eine massive Bauweise ermöglicht wird?
Wann lohnt sich Voll-CBN?
Wenn mehr Schneidkantenlänge gebraucht wird
Ein herkömmlicher PCBN-Wendeschneideinsatz mit Spitze enthält an der Schneidkante ein begrenztes PCBN-Segment.
Für gewöhnliche Endbearbeitungsvorgänge ist dies oft mehr als ausreichend. Bei einigen Bearbeitungsstrategien ist es jedoch erforderlich, dass ein längerer Abschnitt der Schneide mit dem Werkstück in Kontakt kommt.
Ein massiver CBN-Einsatz bietet bei diesen Anwendungen mehr Flexibilität, da der nutzbare PCBN-Bereich nicht auf eine kleine Eck Spitze beschränkt ist.
Dies kann von Vorteil sein, wenn sich die Schnittbahn über einen größeren Abschnitt der Kante erstreckt oder wenn die Bauteilgeometrie einen stärkeren Eingriff der Schneidkante erfordert.
Wenn eine größere Schnitttiefe nötig ist
Bestimmte CBN-Wendeschneidplattensysteme können mit größeren Schnitttiefen eingesetzt werden als herkömmliche PCBN-Ausführungen mit Schneidspitzen.
Dies ist insbesondere dann von Bedeutung, wenn das Bearbeitungsaufmaß für einen wirtschaftlichen Hartdreh-Schlichtdurchgang bis groß ist oder wenn das Ziel darin besteht, die Anzahl der Arbeitsschritte zu reduzieren.
Eine solide Konstruktion allein bedeutet jedoch nicht, dass ein Einsatz automatisch für die Grobbearbeitung eingesetzt werden kann.
Die tatsächliche Schnitttiefe hängt weiterhin ab von:
Werkstückhärte, PCBN-Sorte, Kantenvorbereitung, Schneideinsatzgeometrie, Schnittgeschwindigkeit, Vorschub, Maschinensteifigkeit sowie die Frage, ob es sich um einen kontinuierlichen oder unterbrochenen Bearbeitungsverfahren handelt.
Aus diesem Grund sollte die zulässige Schnitttiefe stets für die jeweilige CBN-Sorte und den jeweiligen Anwendungsfall überprüft werden.
Wenn eine andere Strategie Durchgänge spart
Einer der wichtigsten Gründe, den Einsatz von massivem CBN in Betracht bis ziehen, ist die Möglichkeit, die Bearbeitungsstrategie anzupassen, anstatt lediglich einen Wendeschneidplatte durch einen anderen bis ersetzen.
Je nach Bauteile und Werkzeugsystem kann massives CBN Bearbeitungsansätze wie das Ziehschneiden, den Einsatz längerer Schneidkanten oder unterschiedliche Verteilungen von Schrupp- und Schlichtdurchgängen unterstützen.
So kann beispielsweise ein Arbeitsgang, der zuvor mehrere Einzelschnitte mit einer kleinen PCBN-Spitze erforderte, unter Umständen so umgestaltet werden, dass eine größere nutzbare Schneidkante in weniger Durchgängen mehr Arbeit verrichtet.
Der Wert von massivem CBN hängt daher oft zusammen mit Prozessgestaltung, sondern nicht nur Leben einhauchen.
Ein höherer Preis einsetzen kann gerechtfertigt sein, wenn dadurch die Zykluszeit verkürzt, ein Arbeitsschritt entfällt oder die Prozesskonsistenz verbessert wird.
Plattenpreis und Stückkosten im Vergleich
Massiv CBN-Wendeschneidplatten enthalten in der Regel mehr superhartes Material als gelötete PCBN-Platten und sind im Einkauf entsprechend teurer.
Der Einpreis allein ist jedoch nicht der aussagekräftigste Vergleichsmaßstab.
Die wichtigere Berechnung lautet:
Kosten pro fertigem Bauteil.
Ein massiver CBN-Einsatz kann sich lohnen, wenn er Folgendes ermöglicht:
- weniger Bearbeitungsdurchgänge;
- größere Schnitttiefe;
- längere nutzbare Schneidkantenlänge;
- eine stabilere Bearbeitungsstrategie;
- kürzere Zykluszeit;
- weniger Werkzeugwechsel oder Arbeitsschritte.
Wenn hingegen ein geneigter PCBN-Einsatz bereits die erforderliche Oberflächenqualität und Standzeit bei geringen Kosten pro Bauteil erzielt, gibt es möglicherweise keinen wirtschaftlichen Grund, auf eine CBN-Vollkörperausführung umzusteigen.
Wann ist gelötetes PCBN die praktischere Wahl?

Massives CBN sollte nicht als automatische Verbesserung gegenüber PCBN mit Beschichtung betrachtet werden.
Für viele Zerspanungsvorgänge mit harten Werkstoffen ist ein herkömmlicher Wendeschneidkörper nach wie vor die praktischere Lösung.
Dies gilt insbesondere dann, wenn es sich bei der Bearbeitung in erster Linie um Feinddrehen handelt, die Schnitttiefe gering ist, nur ein kurzer Abschnitt der Schneidkante zum Einsatz kommt und bereits ein Standard-ISO-Wendeschneidplatteneinsatz zuverlässig funktioniert.
PCBN-Wendeschneidplatten mit Anspitzung können auch dann interessant sein, wenn die Kosten für die Wendeschneidplatten einen starken Einfluss auf die Wirtschaftlichkeit der Produktion haben.
Wenn das zusätzliche nutzbare CBN-Material in einem Vollhartmetall-Einsatz weder die Zykluszeit noch die Standzeit noch die Prozessfähigkeit verbessert, bietet das zusätzliche Material kaum praktischen Nutzen.
Das Ziel besteht daher nicht darin, den CBN-Gehalt im Einsatz bis maximieren.
Das Ziel besteht darin, die wirtschaftlichste Wendeplattenkonstruktion für die jeweiligen Bearbeitungsanforderungen auszuwählen.
Gehärteter Stahl: Der wichtigste Anwendungsbereich für das Hartdrehen
Das Hartdrehen ist einer der wichtigsten Anwendungsbereiche für CBN-Fräser.
Zu den typischen Bauteilen zählen Lagerteile, gehärtete Wellen, Zahnräder, Getriebekomponenten, Stanzwerkzeuge, Gussformen, Werkzeugstähle und einsatzgehärtete Bauteile.
Ob massives oder beschichtetes PCBN geeignet ist, hängt von weitaus mehr ab, als dass das Werkstück lediglich als “gehärteter Stahl” beschrieben wird.”
Die folgenden Informationen sollten in der Regel gemeinsam betrachtet werden:
Werkstoff → Härte → Zerspanungszugabe → kontinuierlicher oder unterbrochener Schnitt → Oberflächenanforderung → Kantenvorbereitung → Maschinensteifigkeit
Eine geringe Nachbearbeitungszugabe bei einer stabilen, gehärteten Welle erfordert möglicherweise eine völlig andere CBN-Lösung als bei einem Bauteil mit größerer Nachbearbeitungszugabe und unterbrochenen Strukturen.
Wie sieht es mit Gusseisen aus?
Massives CBN wird auch bei bestimmten Bearbeitungsanwendungen von Gusseisen eingesetzt.
Eine hohe Verschleißfestigkeit und die Verfügbarkeit einer größeren PCBN-Schneidfläche können bei der Bearbeitung von abrasiven Gusseisen oder bei Bedarf an größerer Schneidtiefe von Vorteil sein.
Allerdings sollte “Gusseisen” nicht als ein einziger Bearbeitungszustand betrachtet werden.
Grauguss, Hartguss, Kaltguss sowie Bauteile mit unterbrochenen oder abrasiven Oberflächen können unterschiedliche CBN-Sorten und Schneidkantenvorbereitungen erfordern.
Die geeignete Lösung hängt daher von der jeweiligen Gusseisensorte, der Härte, dem Bearbeitungsaufmaß und den Schnittbedingungen ab.
Kontinuierliches vs. unterbrochenes Hartdrehen
Die Schnittkontinuität hat einen großen Einfluss auf die Auswahl der CBN-Wendeschneidplatten.
Bei einem kontinuierlichen Hartdrehvorgang bleibt die Schneide ständig mit dem Werkstück in Kontakt. Daher spielen Verschleißfestigkeit, thermisches Verhalten und Oberflächengleichmäßigkeit eine entscheidende Rolle.
Mit zunehmender Unterbrechungshäufigkeit dringt die Schneidkante wiederholt in das Werkstück ein und tritt wieder aus ihm heraus. Mechanische Stöße gewinnen an Bedeutung, was höhere Anforderungen an die Zähigkeit der Schneidkante und eine geeignete Schneidkantenvorbereitung stellt.
Ein leicht unterbrochener Schnitt ist nicht dasselbe wie ein stark unterbrochener Schnitt.
Merkmale wie Keilnuten, Durchgangsbohrungen, Keilverzahnungen, unterbrochene Ecken oder unebene gehärtete Oberflächen können die Belastung der Schneidkante erheblich verändern.
Es ist wichtig zu verstehen, dass:
Die Fähigkeit zum Unterbrechungsschnitt hängt nicht allein von der massiven CBN-Konstruktion ab.
Die PCBN-Sorte, der CBN-Gehalt, das Bindemittelsystem, die Kantenvorbereitung, die Geometrie der Wendeschneidplatten und die Schnittbedingungen müssen gemeinsam berücksichtigt werden.
Die Schneidkantenpräparation zählt so viel wie der Plattenaufbau
Zwei CBN-Wendeschneidplatten mit derselben ISO-Form können sehr unterschiedliche Leistungen erbringen, wenn ihre Schneidkantenvorbereitungen unterschiedlich sind.
Beim Hartdrehen kommen üblicherweise sorgfältig kontrollierte Fasen, Honungen oder Kombinationen aus beidem zum Einsatz, um die Kantenfestigkeit mit den Schnittkräften und den Anforderungen an die Oberflächenqualität in Einklang bis bringen.
Eine stärkere Schneidkante kann die Zuverlässigkeit unter unterbrochenen oder anspruchsvollen Bedingungen verbessern, kann aber auch die Schnittkraft erhöhen.
Eine schärfere Schnittaufbereitung kann die Schnittkraft verringern und eine feine Schlichtbearbeitung ermöglichen, bietet jedoch bei starken Unterbrechungen weniger Kantenschutz.
Aus diesem Grund sollten bei der Auswahl folgende Aspekte berücksichtigt werden:
PCBN-Sorte + Kantenvorbereitung + Spitzenradius + Wendeplattenaufbau + Bearbeitungsbedingungen
anstatt einen Einsatz ausschließlich anhand des ISO-Codes auszuwählen.
Die Steifigkeit der Maschine ist entscheidend
CBN erzielt die besten Ergebnisse in einem stabilen Bearbeitungssystem.
Eine hohe Werkstückhärte und relativ enge Fertigungstoleranzen führen dazu, dass Schwingungen, eine unzureichende Spannung oder ein übermäßiger Werkzeugüberhang die Prozessstabilität schnell beeinträchtigen können.
Bevor Sie die CBN-Sorte oder den Aufbau der Wendeschneidplatten ändern, überprüfen Sie die gesamte Bearbeitungskonfiguration.
Zu den wichtigen Faktoren zählen die Werkstückspannung, der Zustand der Spindel, die Steifigkeit des Werkzeughalters, der Sitz der Wendeschneidplatten, der Werkzeugüberhang, der Rundlauf des Bauteils sowie die Art etwaiger unterbrochener Strukturen.
Das Abplatzen bedeutet nicht automatisch, dass das CBN-Material bis spröde ist.
In manchen Fällen liegt das eigentliche Problem in der Instabilität an anderer Stelle im Bearbeitungssystem.
Trocken- oder Nasshartdrehen?
Die Trockenbearbeitung ist beim Hartdrehen weit verbreitet, da CBN bei hohen Schnitttemperaturen eingesetzt werden kann und der Verzicht auf Kühlmittel den Prozess in geeigneten Anwendungsfällen vereinfachen kann.
Das bedeutet jedoch nicht, dass CBN immer in trockenem Zustand verwendet werden muss.
Bei bestimmten Sorten, Werkstückwerkstoffen und Bearbeitungsbedingungen kann auch die Nassbearbeitung geeignet sein.
Die richtige Kühlmittelstrategie sollte daher den Empfehlungen für die jeweilige CBN-Sorte und den jeweiligen Anwendungsbereich entsprechen.
Behandeln Sie keine dieser Aussagen als allgemeingültige Regel:
“Die CBN muss immer leer sein.”
oder
“CBN benötigt Kühlmittel.”
Keine der beiden Varianten ist für jede Anwendung richtig.
Die Prozessstabilität und eine gleichmäßige Kühlmittelzufuhr sind wichtiger als die Befolgung einer allgemeinen Regel.
Sorgt massives CBN immer für eine längere Standzeit?
Nein.
Die Standzeit des Werkzeugs hängt von den gesamten Bearbeitungsbedingungen ab.
Ein Vollhartmetall-Einsatz enthält mehr PCBN-Material, was jedoch nicht automatisch bedeutet, dass sich die aktive Schneidkante langsamer abnutzt als bei einem richtig ausgewählten PCBN-Einsatz mit Schneidplatte.
Die Standzeit des Werkzeugs wird durch die PCBN-Sorte, die Werkstückhärte, die Schnittgeschwindigkeit, den Vorschub, die Schnitttiefe, Schnittunterbrechungen, die Kantenvorbereitung, die Maschinensteifigkeit und die Oberflächenanforderungen beeinflusst.
Der Hauptgrund für die Wahl von massivem CBN sollte daher darin liegen, dass seine Bauweise einen Vorteil für den Prozess bietet.
Wenn ein gekippter Einsatz die erforderliche Bearbeitung bereits effizient ausführt, führt eine massive Bauweise allein möglicherweise nicht bis einer Verbesserung der Wirtschaftlichkeit.
Checkliste für die Auswahl von Voll-CBN-Platten
Bevor Sie sich für massives CBN entscheiden, sollten Sie prüfen, ob die Anwendung tatsächlich von dessen Aufbau profitiert.
Der Einsatz von massivem CBN kann eine Überlegung wert sein, wenn für die Bearbeitung eine größere Nutzbare PCBN-Schneidkante, ein größerer Schneid-Eingriff oder eine größere Schnitttiefe, eine „Drawn-Cut“- oder Vorbearbeitungsstrategie, weniger Bearbeitungsdurchgänge oder ein Prozess erforderlich sind, der mit einer herkömmlichen kleinen PCBN-Schneide nicht effizient bewältigt werden kann.
PCBN-Wendeschneidplatten können nach wie vor die praktischere Wahl sein, wenn es sich um konventionelles Hartdreh-Schlichten handelt, die Schnitttiefe gering ist, nur ein kurzer Schneidkantenabschnitt zum Einsatz kommt und die vorhandene ISO-Wendeschneidplatte bereits eine stabile Standzeit und Oberflächenqualität gewährleistet.
Die endgültige Entscheidung sollte sich daher auf folgende Faktoren stützen:
Plattenaufbau, PCBN-Sorte, Schneidkantenpräparation, Werkstück und Bearbeitungsbedingungen.
Sie brauchen eine CBN-Wendeschneidplatte fürs Hartdrehen?
Die Wahl zwischen massivem CBN und PCBN mit Beschichtung hängt in erster Linie von den tatsächlichen Bearbeitungsbedingungen ab und nicht allein von der Bauweise des Schneideinsatzes.
Wenn Sie eine Empfehlung für eine Schneideinlage anfordern, geben Sie bitte das Werkstückmaterial und die Härte, die aktuelle Schneideinlagenbezeichnung, die ungefähre Schnitttiefe, die Art des Zerspanungsvorgangs (kontinuierlich oder unterbrochen), die aktuellen Schnittdaten, die Anforderungen an die Oberflächenqualität sowie die benötigte Menge an.
Mit diesen Angaben lässt sich leicht beurteilen, ob Voll-CBN einen echten Prozessvorteil bringt oder ob eine gelötete PCBN-Platte wirtschaftlicher ist.