Wendeschneidplatten werden in einem präzisen pulvermetallurgischen Verfahren hergestellt, bei dem Wolframkarbidpulver (WC) im Mikrometerbereich und ein metallisches Bindemittel – in der Regel Kobalt (Co) – bis dichten, ultraharten Schneidwerkzeugen verarbeitet werden. Der industrielle Herstellungsweg umfasst die Rohstoffaufbereitung, das Nass-Kugelmahlen, die Sprühtrocknung, das Matrizenpressen, die Entbinderung, das Flüssigphasensintern, das Präzisions-Diamantschleifen, die Schneidkantenpräparation sowie die CVD- oder PVD-Oberflächenbeschichtung.
Jede Fertigungsstufe hat direkten Einfluss auf die Endhärte, die Biegebruchfestigkeit (TRS), die Bruchzähigkeit, die Maßtoleranz und die Standzeit der Wendeschneidplatte. Dieser technische Leitfaden erläutert die Materialzusammensetzung von Hartmetall, die Synthese von Wolframkarbidpulver, den 10-stufigen Fertigungsablauf für Wendeschneidplatten sowie die Qualitätskontrolle vom Rohpulver bis zur fertigen Schneidkante.
1. Woraus bestehen Wendeschneidplatten?
Bevor wir uns damit befassen, wie Hartmetall-Wendeschneidplatten hergestellt werden, ist es unerlässlich, ihre metallurgische Zusammensetzung zu verstehen. Herkömmliche Wendeschneidplatten aus Hartmetall sind Verbundwerkstoffe aus harten Karbidpartikeln, die durch eine duktile metallische Bindephase zusammengehalten werden.
1.1 Wolframkarbidpulver (WC)
Wolframkarbid dient als primäre Hartphase und macht je nach Sorte in der Regel 70 % bis 97 % des Gesamtgewichts aus. Es bietet:
- Extreme Härte und Warmhärte (Rotwarmhärte)
- Hohe Abrieb- und Kraterverschleißfestigkeit
- Außergewöhnliche Druckfestigkeit und Steifigkeit
- Thermische Stabilität bei hohen Zerspanungstemperaturen
Sowohl die durchschnittliche Korngröße des WC (die von Submikron- und ultrafeinen Partikeln 3,0 μm reicht) als auch die Korngrößenverteilung sind entscheidende Variablen, die das endgültige Gleichgewicht zwischen Verschleißfestigkeit und Kantenzähigkeit bestimmen.
1.2 Kobalt-Bindemittel (Co)
Kobalt wirkt als Sinterhilfsmittel für das Flüssigphasensintern und als metallische Matrix, welche die Wolframkarbidkörner miteinander verbindet. Sein Anteil bestimmt den grundlegenden Zielkonflikt zwischen Härte und Zähigkeit:
- Höherer Kobaltgehalt (z. B. 10 %–15 %+): Erhöht die Bruchzähigkeit und Schlagfestigkeit, wodurch sich diese Sorte für schwere unterbrochene Zerspanungsvorgänge, Schruppbearbeitung oder instabile Aufspannungen eignet.
- Geringerer Kobaltgehalt (z. B. 3 %–8 %): Erhöht die Härte und die Abriebfestigkeit und eignet sich damit für das kontinuierliche Hochgeschwindigkeits-Schlichten sowie für die Bearbeitung von Gusseisen und Nichteisenmetallen.
Da unterschiedliche Werkstückwerkstoffe und Zerspanungsvorgänge unterschiedliche mechanische und thermische Belastungen mit sich bringen, legen die Hersteller für jeden ISO-Anwendungsbereich (P, M, K, N, S, H) spezifische Bindemittelanteile fest.
1.3 Kubische Karbide und Kornwachstumshemmer
Um die Leistung speziell auf die Bearbeitung von Hochtemperaturstahl oder ultrafeine Mikrostrukturen abzustimmen, werden in den Rezepturen häufig sekundäre Karbide:
- Titan-Karbid (TiC): Verbessert die Kraterverschleißfestigkeit und die chemische Beständigkeit bei erhöhten Schnitttemperaturen.
- Tantalkarbid (TaC) und Niobkarbid (NbC): Verbesserung der Temperaturwechselbeständigkeit, der Warmfestigkeit und der Beständigkeit gegen plastische Verformung.
- Vanadiumkarbid (VC) und Chromkarbid (Cr₃C₂): Sie wirken beim Sintern als wirksame Kornwachstumshemmer, wodurch die WC-Körner fein und gleichmäßig bleiben und gleichzeitig die Korrosions- und Oxidationsbeständigkeit verbessert wird.
2. Wie wird Wolframkarbidpulver hergestellt?
Eine häufig gestellte technische Frage ist, wie aus Wolframerz vor der Herstellung von Schneideinsätzen Wolframkarbidpulver entsteht. Die Synthese von Wolframkarbidpulver und Hartmetall-Wendeschneidplatte Die Herstellung erfolgt in zwei getrennten industriellen Phasen; die meisten Hersteller von Schneideinsätzen beziehen zertifiziertes WC-Pulver von spezialisierten metallurgischen Raffinerien.
Die industrielle Herstellung von WC-Pulver erfolgt in der Regel in einem zweistufigen chemischen Hochtemperaturverfahren:
Schritt 1: Wasserstoffreduktion von Wolframoxid
Hochreines Wolframtrioxid (WO₃) oder Ammoniumparatungstat (APT)-Derivate werden in einer strömenden Wasserstoffatmosphäre bei kontrollierten Temperaturen (typischerweise 700 °C bis 900 °C) reduziert, wodurch reines metallisches Wolframpulver (W) entsteht:
WO₃ + 3H₂ → W + 3H₂O
Schritt 2: Hochtemperaturaufkohlung
Das metallische Wolframpulver wird mit hochreinem Ruß vermischt und in einem Aufkohlungsofen bei Temperaturen zwischen 1.400 °C und 1.600 °C erhitzt, wodurch stöchiometrisches Wolframkarbid (WC) entsteht:
W + C → WC
Schritt 3: Klassifizierung und Prüfung von WC-Pulver
Vor der Weiterverarbeitung zur Herstellung von Hartmetall wird das synthetisierte WC-Pulver entagglomeriert, gesiebt und hinsichtlich folgender Eigenschaften bewertet:
- Partikelgröße und Laserbeugungsverteilung mit dem Fisher Sub-Sieve Sizer (FSSS)
- Gesamtkohlenstoffgehalt (typischerweise ~6,13 Gew.-% theoretisch) und Gehalt an freiem Kohlenstoff
- Sauerstoff-, Eisen- und Spurenverunreinigungsgehalte
- Pulvermorphologie und scheinbare Schüttdichte
3. Wie werden Hartmetalleinsätze hergestellt? Der Herstellungsprozess
Sobald die Rohpulver geprüft wurden, werden die Hartmetall-Einsätze anhand des folgenden schrittweisen Arbeitsablaufs hergestellt:
Von Wolframkarbidpulver im Mikrometerbereich bis hin bis präzisionsgeschliffenen und beschichteten Schneidwerkzeugen
Präzise Dosierung von WC-Pulver, Kobaltbindemittel und kubischen Karbid-Zusatzstoffen.
Schlammvermahlung in organischem Lösungsmittel, um die WC-Körner gleichmäßig mit Co und Presswachs zu beschichten.
Zerstäubung von nasser Aufschlämmung in erhitztem Stickstoff zur Bildung kugelförmiger, frei fließender Granulate.
Verdichtung von Granulat in CNC-Matrizen zur Herstellung zerbrechlicher Rohlinge mit 3D-Spanbrechern.
Kontrollierte thermische Extraktion von Paraffin/PEG-Schmierstoffen zur Wahrung der Kohlenstoffbilanz.
Vakuum-Flüssigphasensintern mit Hochdruck-Argon zur Beseitigung innerer Poren.
Mehrachsiges CNC-Schleifen mit Diamantscheiben für Sitzflächen, Umfang und Wischradien.
Herstellung von Mikrogeometrien durch Bürstenhonen oder Mikrostrahlen zur Vermeidung von Ausbrüchen.
Aufbringen von wärmebeständigen und verschleißfesten Oberflächenschichten nach der Ultraschallreinigung.
Überprüfung von Härte, Mikrostruktur, Kantenprofil und Beschichtungshaftung vor der Lasermarkierung.
3.1 Aufbereitung und Dosierung der Rohstoffe
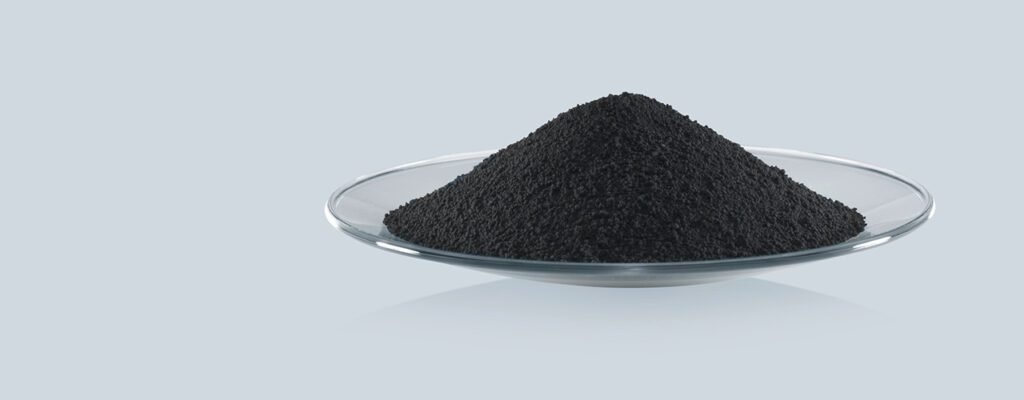
Die Produktion beginnt mit dem Abwiegen von Wolframkarbidpulver, Kobaltpulver, kubischen Karbiden (TiC, TaC, NbC) und Kornwachstumshemmern gemäß einer firmeneigenen Rezeptur. Da bereits eine Kohlenstoffabweichung von nur 0,05 % beim Sintern bis spröden Eta-Phasen (η-Phasen) oder freien Graphitdefekten führen kann, wird das Abwiegen der Rohstoffe streng kontrolliert – mithilfe automatisierter Präzisionswaagen und einer lückenlosen Rückverfolgbarkeit der Chargen.
3.2 Nassmischen und Kugelmahlen
Die abgewogenen Pulver werden zusammen mit Mahlkörpern (Kugeln) aus Hartmetall in mit Hartmetall ausgekleidete Rotationskugelmühlen oder vertikale Attritor-Mühlen eingefüllt.
- Flüssiges Mahlmedium: Ein organisches Lösungsmittel – wie beispielsweise Ethanol, Aceton oder Heptan – wird hinzugefügt, um Oxidation zu verhindern, Wärme abzuleiten und eine homogene Verteilung zu gewährleisten.
- Zugabe von Schmiermittel beim Pressen: Organische Presshilfsmittel, typischerweise Paraffinwachs oder Polyethylenglykol (PEG) in einer Konzentration von 1,5 bis 2,5 Gewichtsprozent, werden in die Aufschlämmung eingearbeitet, um die Pulverpartikel zu beschichten und die anschließende Matrizenverdichtung bis erleichtern.
- Prozesssteuerung: Die Mahlzeit (oft 12 bis 48+ Stunden) und die Drehzahl werden genau überwacht, um die Partikel bis desagglomerieren, jedes WC-Korn gleichmäßig mit Kobalt zu beschichten und die angestrebte Partikelgrößenverteilung zu erreichen, ohne die Partikel bis stark bis zermahlen.
3.3 Sprühtrocknung und Granulierung
Unverarbeitetes, gemahlenes Hartmetallpulver ist kohäsiv und fließt schlecht, was ein gleichmäßiges Befüllen komplexer Pressformen unmöglich macht. Um dieses Problem zu lösen, wird die Nasssuspension in einen geschlossenen Stickstoffkreislauf gepumpt Sprühtrockner.
- Die Düsen des Zerstäubers versprühen die Aufschlämmung in einem beheizten Trockenturm in Tröpfchen.
- Das organische Lösungsmittel verdampft schnell und wird durch Kondensation zurückgewonnen.
- Die verbleibenden WC-Co-Partikel und das Wachsbindemittel agglomerieren bis kugelförmige, frei fließende Körner (in der Regel mit einem Durchmesser von 50 bis 200 μm).
Diese einheitlichen, kugelförmigen Granulate gewährleisten eine schnelle, gleichmäßige Formfüllung und eine reproduzierbare Pressdichte.
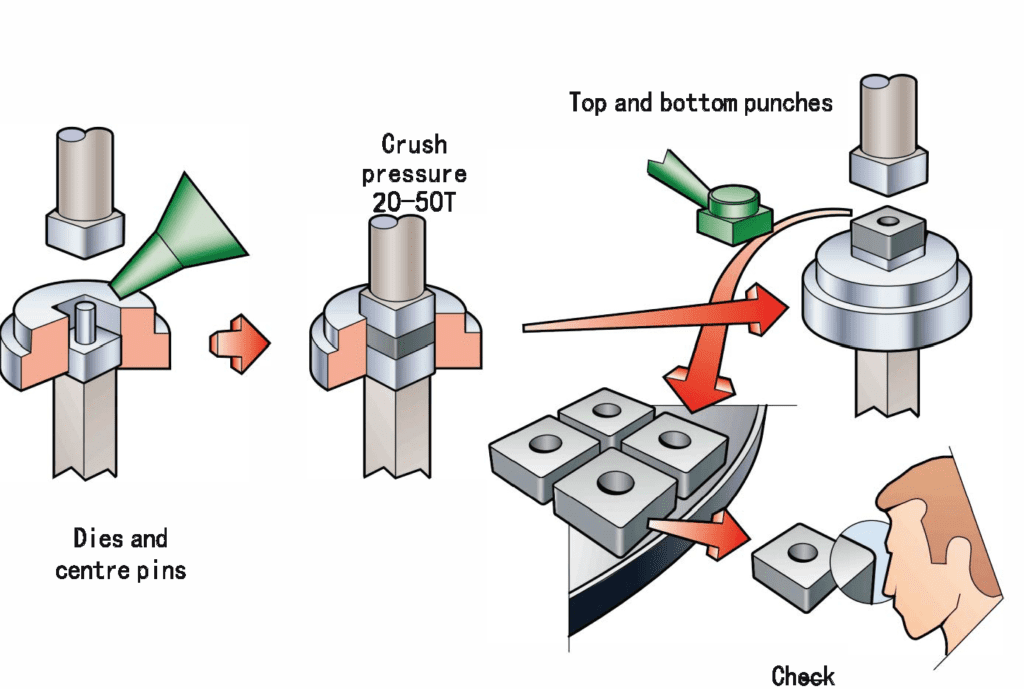
3.4 Pressen und Formen (Rohverdichtung)
Das granulierte Pulver wird in hochpräzise mechanische, hydraulische oder elektrische CNC-Mehrachsenpressen eingespeist, die mit Matrizen und Kernstangen aus Wolframkarbid und Stahl ausgestattet sind.
- Verdichtungsdruck: Das Pulver wird unter Drücken gepresst, die typischerweise im Bereich von 100 bis 300 MPa, wodurch ein Umweltpakt.
- Formen komplexer Spanbrecher: Ober- und Unterstempel prägen die 3D-Geometrie des Spanbrechers, die zentrale Befestigungsbohrung und die Freistellwinkel direkt in den Rohling ein.
- Schrumpfzugabe: Da der grüne Pressling eine kreideartige Brüchigkeit und eine Porosität von etwa 45 % bis 50 % aufweist, muss die Pressform so ausgelegt werden, dass sie ungefähr 20 % bis 25 % größer als die endgültigen Abmessungen des Einsatzes, um die Sinter schrumpfung auszugleichen.
3.5 Entbindern (Entwachsen) und Vorsintern
Vor der Hochtemperaturverdichtung muss das Pressschmiermittel (1,5 %–2,5 % Paraffinwachs oder PEG) vollständig entfernt werden.
- Die grünen Presslinge werden langsam in einer kontrollierten Wasserstoff- oder Vakuumatmosphäre zwischen 200 °C und 500 °C.
- Das Wachs verdampft und wird aus der Brennkammer in einen Kondensator geleitet.
- Wenn für komplexe Sonderwerkzeuge eine Vorbearbeitung (Green Machining) erforderlich ist, können die Presslinge einer Vorsintern Bei 700 °C–900 °C vorwärmen, um vor dem endgültigen Sintern eine ausreichende Handhabungsfestigkeit zu erzielen.
3.6 Flüssigphasensintern
Das Sintern ist der zentrale metallurgische Umwandlungsprozess, durch den aus einem spröden Rohling ein dichtes, ultrahartes Schneidwerkzeug entsteht.
- Temperatur und Zyklus: Die entbindeten Presslinge werden in einem Vakuumofen erhitzt, um 1.350 °C–1.500 °C (abhängig vom Kobaltgehalt) für einen kompletten Ofenzyklus von 12 bis 24+ Stunden.
- Flüssigphase und Kapillarwirkung: Oberhalb von ~1.320 °C (der Eutektiktemperatur von WC-Co) schmilzt das feste Kobaltbindemittel in eine flüssige Phase. Angetrieben durch Oberflächenspannung und Kapillarkräfte benetzt das flüssige Kobalt die festen WC-Körner und zieht sie eng zusammen, wobei feine Karbidkanten aufgelöst und in eine ineinandergreifende Skelettstruktur wiederausgeschieden werden.
- Verdichtung und Schrumpfung: Die inneren Poren kollabieren, wodurch die theoretische Dichte auf nahezu 100 % steigt. Während dieses Vorgangs durchläuft der Einsatz 18 % bis 25 % lineare Schrumpfung (Volumenreduktion von etwa 40 % bis 50 %).
3.7 Sinter-HIP / Heißisostatisches Pressen (HIP)
Um Spuren von Mikroporosität zu beseitigen, die bei intensiven, unterbrochenen Zerspanungsvorgängen als Bruchausgangsstellen wirken könnten, setzen die Hersteller Sinter-HIP Technologie.
- Während der Haltephase auf dem Höchstwert beim Flüssigphasensintern wird der Ofen mit hochreinem Inertgas unter Druck gesetzt Argongas bei 30 bis 100 bar (3 bis 10 MPa).
- Der isotrope Gasdruck lässt innere Hohlräume zusammenfallen und maximiert so die Biegebruchfestigkeit (TRS) sowie die Chargenkonstanz, ohne dass ein separater thermischer Zyklus nach dem Sintern erforderlich ist.
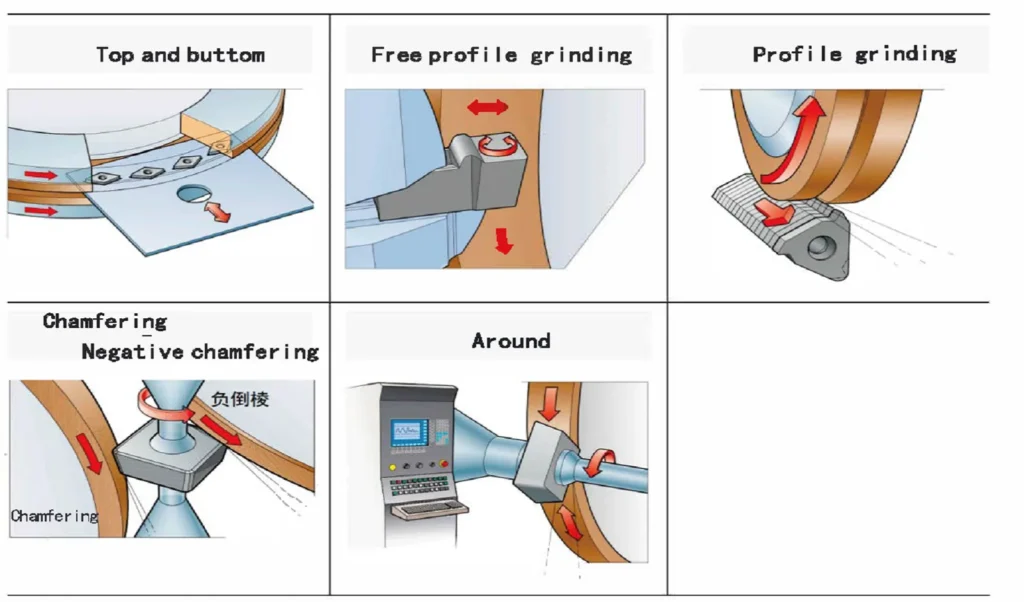
3.8 Präzisionsschleifen und -veredeln mit Diamantwerkzeugen
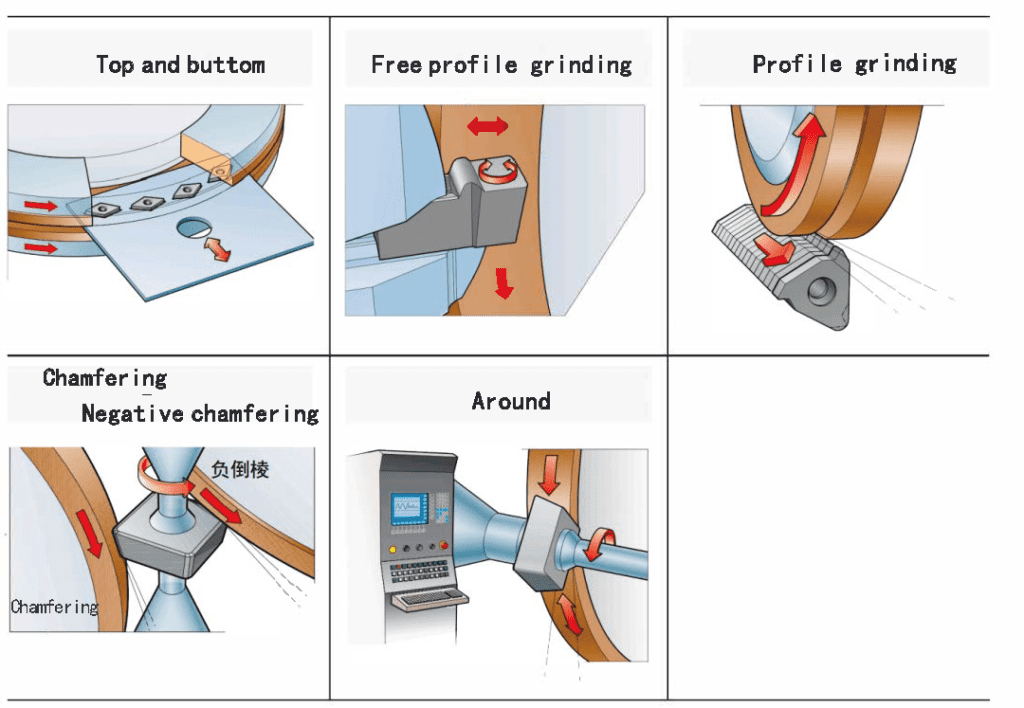
Da gesintertes Hartmetall eine Härte zwischen 88 und 94 HRA (1.300 bis über 2.000 HV) aufweist, können herkömmliche Schleifmittel es nicht bearbeiten. Mehrachsige CNC-Schleifmaschinen, ausgestattet mit Diamantschleifscheiben mit Metall- oder Harzbindung werden eingesetzt, um die endgültigen geometrischen Toleranzen zu erreichen.
- Einsätze der M-Klasse (auf Maß gepresst): Bei Standard-Werkzeugeinsätzen ist häufig lediglich das Schleifen der oberen und unteren Auflageflächen erforderlich, um die Ebenheit und die Dickengenauigkeit zu gewährleisten, während die gesinterte Außenkante und der Spanbrecher erhalten bleiben.
- Einsätze für die G-Klasse und die E-Klasse (Precision Ground): Drehplatten für enge Toleranzen, Gewindeschneideinsätze, Einstechwerkzeuge, und die Geometrien der Wischerblätter werden einem vollständigen Schleifen des Umfangsprofils, einem Schleifen des Eckenradius (R-Winkel) sowie einer Endbearbeitung der Auflagefläche unterzogen, um Toleranzen von bis zu ±0,025 mm bzw. ±0,005 mm zu erreichen.
3.9 Vorbereitung der Schneidkante (Honieren und Anfasen)
Eine frisch gesinterte oder diamantgeschliffene Hartmetallschneide ist mikroskopisch gesehen gezackt und für die meisten Zerspanungsvorgänge bis spröde. Bei der Schneidkantenvorbereitung wird durch Bürstenhonen, Strahlen oder Schlepppolieren eine kontrollierte Mikrogeometrie aufgebracht, um vorzeitiges Mikroausbröckeln zu verhindern:
- Up-Sharp (S-Edge): Ungeschliffene, rasiermesserscharfe Schneide, die darauf ausgelegt ist, die Schnittkräfte und den Spanaufbau (BUE) bei der Bearbeitung von Aluminium, Kunststoffen oder zähen Kaltfließlegierungen bis minimieren.
- Geschliffen / Abgerundet (E-Kante): Symmetrischer Rundschleifstein (typischerweise R 0,02 mm bis R 0,08 mm) oder Wasserfall-Schleifstein (elliptisch) (z. B. im Verhältnis 2:1), wodurch die Schneide für das Drehen oder Fräsen von Normalstahl, Edelstahl und Gusseisen verstärkt wird.
- Abgeschrägt / T-Land (T-Kante): Eine negative, flache Schneidfläche (z. B. 0,10–0,30 mm breit bei 15°–25°), die die Schnittkräfte in Druckspannung umleitet und für grobe Zerspanung, unterbrochene Schnitte sowie die Bearbeitung von gehärtetem Stahl verwendet wird.
- Abgeschrägt + geschliffen (S-Kante): Kombiniert eine negative T-Fläche mit einem abgerundeten Übergangsradius für extreme Schlagfestigkeit.
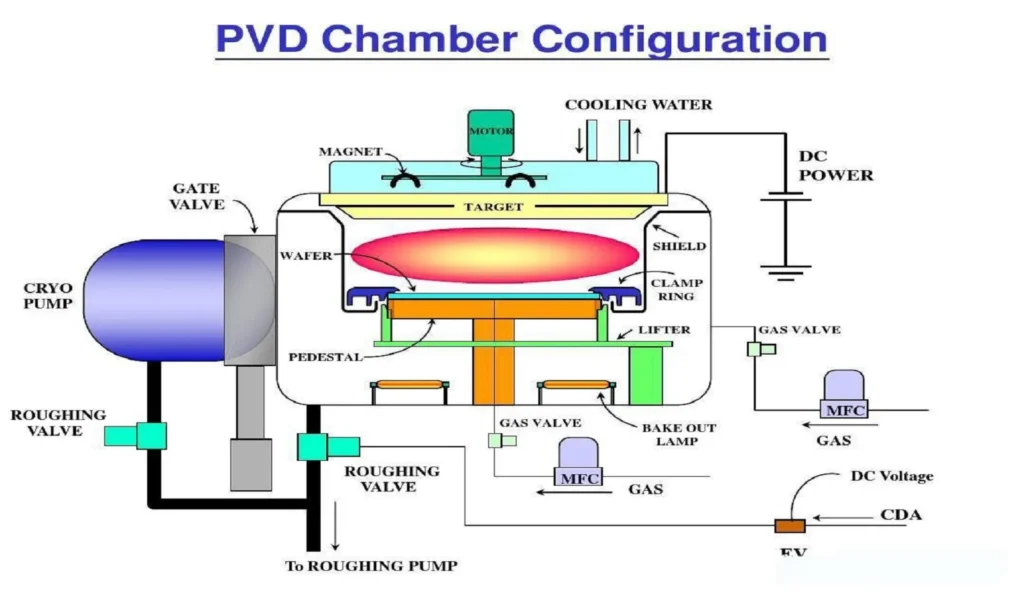
3.10 CVD- und PVD-Oberflächenbeschichtung – optional
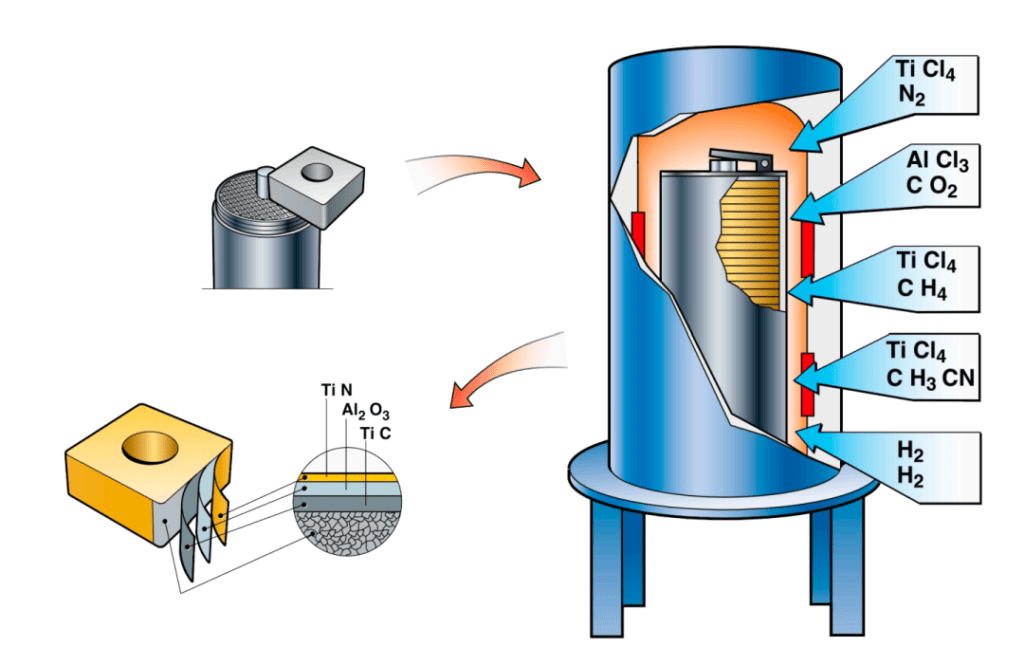
Vor der Beschichtung werden die Schneideinsätze einer chemischen Ultraschallreinigung und einem Mikrostrahlverfahren unterzogen, um eine einwandfreie Sauberkeit des Substrats zu gewährleisten. Über 80 % der modernen Hartmetall-Wendeschneidplatten werden entweder mit einer CVD-Beschichtung (Chemical Vapor Deposition) oder einer PVD-Beschichtung (Physical Vapor Deposition) versehen.
CVD-Beschichtung (chemische Gasphasenabscheidung)
- Prozesstemperatur: ~800 °C bis 1.050 °C
- Typische Dicke: 5 bis 20 μm
- Gängige mehrschichtige Architektur: TiN + MT-TiCN (Mitteltemperatur-Titancarbonitrid) + α-Al₂O₃ (Alpha-Aluminiumoxid) + äußere Indikatorschicht (TiN oder ZrCN).
- Hauptvorteil: Dicke, chemisch stabile Wärmebarriere mit hervorragender Verschleißfestigkeit an Krater und Flanken; ideal für das Hochgeschwindigkeits-Dauerdrehen und das schwere Schruppen von Stählen und Gusseisen.
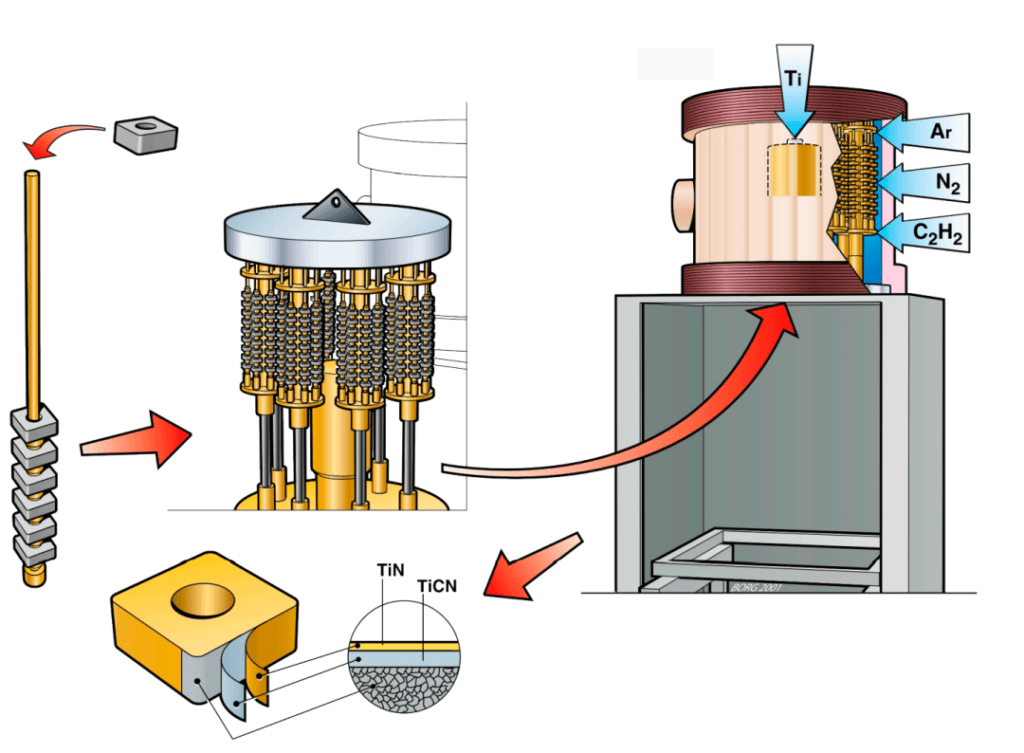
PVD-Beschichtung (Physical Vapor Deposition)
- Prozesstemperatur: ~400 °C bis 600 °C (Lichtbogenverdampfung oder Magnetron-Sputtern)
- Typische Dicke: 1 bis 5 μm
- Gängige Beschichtungsmaterialien: TiAlN, AlTiN, AlCrN, TiN, TiCN und Nanokomposit-Mehrschichten.
- Hauptvorteil: Durch die niedrigere Prozesstemperatur wird eine thermische Zersetzung (Bildung der Eta-Phase) des Substrats vermieden, die vorteilhafte Druckspannung bleibt erhalten und die scharfen Schneidkanten bleiben erhalten – wodurch sich PVD ideal für das Fräsen, Bohren, Gewindeschneiden, Nuten und die Bearbeitung von hitzebeständigen Superlegierungen (HRSA) eignet.
4. Qualitätskontrolle bei der Herstellung von Hartmetall-Wendeschneidplatten
Ein Hartmetalleinsatz mit den richtigen Außenabmessungen kann in der Fertigung dennoch katastrophal versagen, wenn seine innere Mikrostruktur, sein Kohlenstoffgehalt oder die Mikrogeometrie der Schneidkanten nicht den Spezifikationen entsprechen. Eine umfassende Qualitätssicherung umfasst metallurgische Laboruntersuchungen sowie die Messtechnik für Fertigteile:
4.1 Überprüfung von Rohstoffen und Pulverchargen
Eingehende WC- und Co-Pulver werden vor der Dosierung auf chemische Reinheit, Gesamt- und freien Kohlenstoffgehalt, Sauerstoffgehalt, Partikelgrößenverteilung und Schüttdichte geprüft.
4.2 Prüfung der Dichte und der magnetischen Eigenschaften
- Archimedes-Dichte: Überprüft die vollständige Verdichtung nach dem Sinter-HIP-Verfahren (typischerweise 11,0 bis 15,2 g/cm³, abhängig vom Co- und Kubikkarbid-Gehalt).
- Magnetische Sättigung (Co-Mag) und Koerzitivfeldstärke (Hc): Zerstörungsfreie elektromagnetische Prüfungen, mit denen sich die Kohlenstoffbilanz (Feststellung von Kohlenstoffmangel oder -überschuss) und die indirekte durchschnittliche WC-Korngröße für jede Sinterofencharge schnell überprüfen lassen.
4.3 Härteprüfung (HRA / HV)
Überprüft mit Rockwell A (HRA) oder Vickers (HV10 / HV30) Härteprüfgeräte (gemäß ISO 3738 / ISO 3878), um sicherzustellen, dass der Untergrund den vorgegebenen Härtebereich einhält.
4.4 Prüfung der Biegebruchfestigkeit (TRS)
Die Prüfung erfolgt mittels Dreipunkt-Biegeversuch an standardisierten Prüfstäben (gemäß ISO 3327) zur Ermittlung der Biegefestigkeit (häufig 2.000 bis 4.000+ MPa). Während der TRS-Test die strukturelle Integrität und die Fehlerkontrolle bestätigt, bewerten Ingenieure ihn zusammen mit der Bruchzähigkeit ($K_{Ic}$) und tatsächlichen Schneidversuchen.
4.5 Metallografische Untersuchung der Mikrostruktur
Polierte und geätzte Querschnitte werden unter optischen und Rasterelektronenmikroskopen untersucht (gemäß ISO 4499 / ASTM B276), um Folgendes zu überprüfen:
- Frei von schädlichen Stoffen eta-Phase (η-Phase) oder ungebunden freier Kohlenstoff
- Porositätsbewertung (Zielwert A02B00C00 oder besser)
- Gleichmäßigkeit der WC-Korngröße und der Verteilung des Kobaltbindemittels ohne Kobaltansammlungen oder abnormales Kornwachstum
4.6 Messtechnik für Abmessungen und Kantenprofile
Die fertigen Einsätze werden einer bis 100 % automatisierten Sichtprüfung oder einer SPC-Stichprobenprüfung unterzogen, wobei 3D-Optikprofilometer, Konturprojektoren und Koordinatenmessgeräte zum Einsatz kommen, um Folgendes zu überprüfen:
- Einbeschriebener Kreis (IC), Dicke ($S$), Lochdurchmesser und Ebenheit
- Eckradius ($R_\varepsilon$) und Freigabewinkel
- Kantenhonradius ($r_n$), K-Faktor-Symmetrie sowie Fasenwinkel/-breite
4.7 Prüfung der Schichtdicke und der Haftfestigkeit
Beschichtete Chargen werden anhand folgender Kriterien bewertet: Calotest (Kugelprallverfahren) oder Röntgenfluoreszenz (XRF) zur Bestimmung der Schichtdicke sowie Rockwell-Eindrückprüfung (VDI 3198) oder Kratztests zur Überprüfung der Haftung der Beschichtung auf dem Substrat vor der Lasermarkierung und der Endverpackung.
5. Welche Faktoren beeinflussen die Fertigungsqualität von Hartmetall-Wendeschneidplatten?
Alle Schritte des pulvermetallurgischen Verfahrens sind miteinander verknüpft. Die folgende Tabelle gibt einen Überblick darüber, wie sich wichtige Fertigungsvariablen auf das fertige Schneidwerkzeug auswirken:
| Fertigungsfaktor | Mögliche Auswirkungen auf die endgültige Leistung des Einsatzes |
| Reinheit und Korngröße von WC-Pulver | Regelt die Grundhärte, die Abriebfestigkeit und die mikrostrukturelle Stabilität. |
| Kobalt-Bindemittelgehalt | Bestimmt das grundlegende Spannungsverhältnis zwischen Schlagzähigkeit und Verschleißfestigkeit. |
| Kohlenstoffbilanzkontrolle | Verhindert spröde η-Phasen (niedriger Kohlenstoffgehalt) oder poröse Defekte aus freiem Graphit (hoher Kohlenstoffgehalt). |
| Gleichmäßigkeit bei der Nassvermahlung | Stellt die Bindemitteldispersion sicher, verhindert die Ansammlung von Kobalt und sorgt für eine gleichmäßige Konsistenz des Rohkörpers. |
| Fließverhalten von sprühgetrocknetem Granulat | Dies wirkt sich unmittelbar auf die Wiederholgenauigkeit der Formfüllung, die Dichte des Rohteils und die Gewichtsgleichmäßigkeit aus. |
| Die Pressverdichtung | Steuert Dichtegradienten, die Verformungsbeständigkeit beim Schrumpfen und die Form des Spanbrechers. |
| Temperaturprofil beim Entbindern | Verhindert Blasenbildung, Verunreinigungen durch Kohlenstoffrückstände und innere Delaminierung. |
| HIP-Sinterparameter | Sorgt für eine 100-prozentige Verdichtung, beseitigt Mikroporen und reguliert das Kornwachstum bei WC. |
| Genauigkeit beim Diamantschleifen | Legt die ISO-Toleranzklasse (M, G oder E), die Sitzebenheit und die Wiederholgenauigkeit der Indexierung fest. |
| Kantenvorbereitung (Honen) | Schafft ein Gleichgewicht zwischen der Reduzierung der Schnittkraft und der Widerstandsfähigkeit gegen Mikroabrieb unter Belastung. |
| Qualität von CVD-/PVD-Beschichtungen | Bestimmt die Wirksamkeit der Wärmebarriere, die Reibungsminderung und die Beständigkeit gegen Krater- und Flankenverschleiß. |
6. So wählen Sie einen zuverlässigen Lieferanten für Hartmetalleinsätze aus
Das Verständnis der Herstellungsweise von Hartmetall-Wendeschneidplatten versetzt Einkäufer und Werkzeugkonstrukteure in die Lage, potenzielle Lieferanten nicht nur anhand des äußeren Erscheinungsbildes zu bewerten. Bei der Prüfung oder Beschaffung von Produkten bei einem Hersteller von Hartmetall-Wendeschneidplatten, bewerten Sie die folgenden fünf Säulen:
- Metallurgische Konsistenz: Kann der Lieferant klare Qualitätsspezifikationen vorlegen, in denen die WC-Korngrößenklasse, der Kobaltanteil, die Härte (HRA/HV), der TRS-Wert und die Anwendungszuordnung gemäß ISO 513 detailliert aufgeführt sind?
- Maß- und Kantenwiederholgenauigkeit: Setzt das Werk mehrachsige CNC-Diamantschleifmaschinen und eine automatisierte optische Kantenprüfung ein, um strenge Toleranzen der G-Klasse und gleichbleibende Honeradien über alle Produktionschargen hinweg einzuhalten?
- Qualitätssicherung und Rückverfolgbarkeit: Können sie Chargenprüfbescheinigungen vorlegen, die Angaben zur Porosität (ISO 4499), zur Schichtdicke und zur Maßprüfung enthalten?
- Auf die jeweilige Anwendung abgestimmte Beschichtungen und Geometrien: Bieten sie spezielle Spanbrecher und maßgeschneiderte PVD-/CVD-Beschichtungen für bestimmte Werkstoffe (wie austenitischen Edelstahl, legierten Stahl, Gusseisen oder Titan) an, anstatt nur eine einzige Standardausführung?
- Technischer Support: Ein kompetenter Hersteller sollte die Härte Ihres Werkstücks, die Maschinensteifigkeit und die Schnittparameter analysieren, um die Ursachen für den Werkzeugverschleiß zu ermitteln und die Stückkosten zu optimieren.
Wenn Sie weitere Informationen zur Auswahl der richtigen Hartmetallsubstrate für Ihr Werkstück benötigen, lesen Sie unseren technischen Leitfaden bis Wolfram Hartmetallsorten.
7. Häufig gestellte Fragen zur Herstellung von Hartmetall-Wendeschneidplatten
Wie hoch ist die typische Schrumpfrate von Hartmetall-Einsätzen beim Sintern?
Beim Flüssigphasensintern bei 1.350 °C bis 1.500 °C durchläuft ein gepresster Hartmetalleinsatz typischerweise 18 % bis 25 % lineare Schrumpfung, was in etwa 40 % bis 50 % Volumenreduktion. Die Presswerkzeuge müssen präzise überdimensioniert sein, um diese Schrumpfung auszugleichen, damit das Sinterteil seine Sollmaße erreicht.
Was ist der Unterschied zwischen maßgepressten (M-Klasse) und geschliffenen (G-Klasse) Einsätzen?
Einsätze der M-Klasse Sie werden direkt auf ihre endgültigen Außenabmessungen gepresst und gesintert und in der Regel nur an den oberen und unteren Sitzflächen geschliffen; sie bieten ein hervorragendes Preis-Leistungs-Verhältnis für allgemeine Schrupp- und Vorschlichtarbeiten. Einsätze für die G-Klasse (und die E-Klasse) Nach dem Sintern werden sie rund um ihren gesamten Umfang, an den Schneidkanten und an den Eckenradien einem präzisen Diamantschleifvorgang unterzogen, wodurch eine hervorragende Indexiergenauigkeit für das Fertigdrehen, Gewindeschneiden und Nutenfräsen gewährleistet wird.
Werden Hartmetalleinsätze gegossen oder gepresst?
Hartmetalleinsätze sind gepresst und gesintert durch Pulvermetallurgie, niemals durch Gießen aus geschmolzenem Metall. Da Wolframkarbid einen extrem hohen Schmelzpunkt (~2.870 °C) aufweist und sich beim Schmelzen zersetzt, lässt sich die für die Zerspanung erforderliche gleichmäßige, feinkörnige WC-Co-Verbundstruktur durch herkömmliches Gießen nicht herstellen.
Warum wird Sinter-HIP bei der Herstellung von Hartmetall-Wendeschneidplatten eingesetzt?
Sinter-HIP Während der Hochtemperatur-Sinterphase wird Argongas mit einem Druck von 30 bis 100 bar aufgebracht. Dieser isostatische Druck verschließt mikroskopisch kleine innere Poren, während das Kobaltbindemittel geschmolzen ist, wodurch die Biegebruchfestigkeit (TRS) deutlich verbessert und unerwartete Werkzeugbrüche bei unterbrochenen Schnitten verhindert werden.
Warum werden Diamantschleifscheiben für Hartmetalleinsätze benötigt?
Gesintertes Hartmetall erreicht Härtewerte von 1.300 bis über 2.000 HV (88–94 HRA) und ist damit härter als herkömmliche Schleifscheiben aus Aluminiumoxid oder Siliziumkarbid. Industrielle Diamantschleifmittel sind erforderlich, um die Wolframkarbidkörner sauber bis schneiden, ohne thermische Mikrorisse bis verursachen.
Sind alle Hartmetall-Wendeschneidplatten beschichtet?
Nein. Während CVD und PVD Beschichtete Schneideinsätze dominieren die Bearbeitung von Stahl, Edelstahl und Gusseisen, unbeschichtete, polierte Hartmetall-Einsätze Sie werden häufig zur Bearbeitung von Aluminiumlegierungen, Messing, Kupfer und nichtmetallischen Kunststoffen sowie für bestimmte Präzisionsbearbeitungen eingesetzt, bei denen eine ultrascharfe, abtragungsfreie Schneide erforderlich ist.
Wie lange dauert die Herstellung einer Seriencharge von Hartmetall-Einsätzen?
Obwohl ein einzelner Einsatz innerhalb von Sekunden eingepresst wird, dauert der gesamte Fertigungszyklus einer Charge in der Regel 2 bis 4 Wochen. Das Nasskugelmahlen und die Sprühtrocknung dauern mehrere Tage, die Entbindungs- und Sinter-HIP-Ofenzyklen nehmen 18 bis über 30 Stunden in Anspruch, und das anschließende CNC-Diamantschleifen, das Kantenhonen, die CVD-/PVD-Beschichtung sowie die Qualitätsprüfung erfordern weitere Verarbeitungstage.
Was ist der Unterschied zwischen “Hartmetalleinsätzen” und “Hartmetall-Einsätzen”?
In der CNC-Bearbeitungsbranche werden die beiden Begriffe synonym verwendet. Technisch gesehen, Sinterkarbid ist der genaue metallurgische Fachbegriff für harte Hartmetallpartikel (WC), die durch ein metallisches Bindemittel (Co) miteinander “verbundet” sind, während “Hartmetalleinsatz” die gängige Kurzbezeichnung in der Praxis ist.
8. Suchen Sie nach Hochleistungs-Hartmetalleinsätzen für Ihre Zerspanungsanwendungen?
Die Wahl der richtigen Kombination aus Hartmetallsubstrat, Spanbrechergeometrie, Kantenveredelung und Oberflächenbeschichtung ist entscheidend für die Maximierung der Zerspanungsleistung, die Stabilisierung der Oberflächengüte und die Senkung der Werkzeugkosten pro Teil.
ONMY Das Unternehmen produziert und liefert präzisionsgefertigte Hartmetall-Schneidwerkzeuge für eine Vielzahl von Anwendungen im Bereich CNC-Drehen, -Fräsen, -Gewindeschneiden und -Nutenfräsen. Ganz gleich, ob Sie standardmäßige ISO-Wendeschneidplatten oder individuell geschliffene Profilwerkzeuge benötigen – unser Ingenieurteam hilft Ihnen dabei, die optimale Sorte und Geometrie für Ihre Produktionslinie zu finden.
Wenn Sie eine technische Empfehlung oder ein Angebot anfordern, geben Sie bitte Folgendes an:
- Werkstoffart und Härte des Werkstücks (HRC / HB)
- Bearbeitungsvorgang (Schruppen, Vorschlichten, Schlichten, durchgehender oder unterbrochener Schnitt)
- Vorgeschriebene ISO-Bezeichnung, Form und Eckenradius des Einsatzes
- Aktuelle Marke/Güteklasse der Einsätze und primäre Verschleiß- oder Ausfallart (bei der Optimierung einer bestehenden Konfiguration)
- Zerspanungsparameter: Schnittgeschwindigkeit ($v_c$), Vorschub ($f$) und Schnitttiefe ($a_p$)
- Besondere Anforderungen an Toleranzen, Kantenbearbeitung oder Beschichtungen
Nehmen Sie noch heute Kontakt mit ONMY auf um Ihre Herausforderungen bei der Zerspanung zu besprechen oder eine Musterbewertung und ein Angebot anzufordern.
Entdecken Sie unser Sortiment:
- Hartmetall-Wendeschneidplatten
- Drehwerkzeuge
- Wendeschneidplatten zum Fräsen
Technische Hinweise
- ISO 513 – Klassifizierung und Verwendung von harten Schneidstoffen für die Metallbearbeitung mit definierten Schneidkanten
- ISO 4499 – Karbide – Metallografische Bestimmung der Mikrostruktur
- ISO 3327 / ISO 3738 – Karbide – Bestimmung der Biegebruchfestigkeit und der Rockwell-Härte (Skala A)
- Upadhyaya, G. S. – Zementierte Wolframkarbide: Herstellung, Eigenschaften und Prüfung
- Wolframkarbid-Sorten und Auswahlhilfe – ONMY