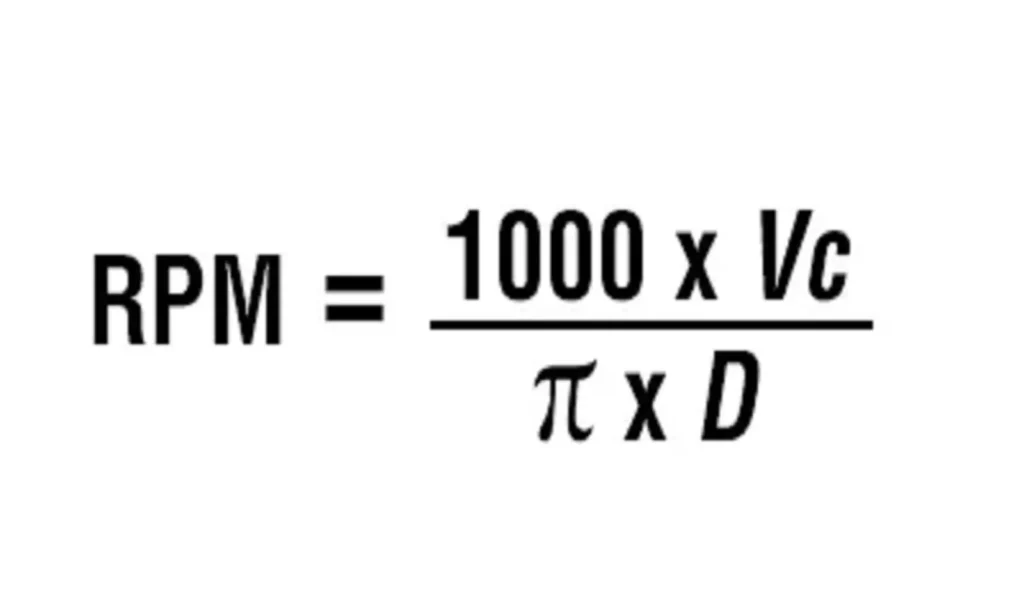CBN-Einsätze für gehärteten 1045-Stahl: Oberflächengüte, Standzeit und Schnittparameter
Können Sie AISI 1045-Stahl mit CBN-Einsätze?
Ja – aber ob CBN die richtige Wahl ist, hängt viel stärker von der Härte und Zustand des Werkstücks als auf den Materialnamen selbst.
Bei geglühtem, normalisiertem oder relativ weichem 1045-Stahl ist Hartmetall in der Regel die wirtschaftlichere Wahl. Sobald 1045-Stahl durch Induktionshärten, Flammhärten oder eine andere Wärmebehandlung in den Bereich der Hartbearbeitung gebracht wurde, kann PCBN eine deutlich bessere Option sein, insbesondere wenn stabile Maße, eine feine Oberflächengüte und eine längere Standzeit angestrebt werden.
Das ist die erste Regel, die man sich merken sollte:
Entscheiden Sie sich nicht allein deshalb für CBN, weil es sich bei dem Werkstoff um 1045-Stahl handelt. Prüfen Sie zunächst die Härte.
In diesem Artikel verwenden wir den Begriff “CBN-Wendeschneidplatte”, da dies die gängige Bezeichnung in der Praxis ist. Genauer gesagt sind die meisten CBN-Wendeschneidplatten, die für das Hartdrehen verwendet werden, PCBN – polykristallines kubisches Bornitrid Schneidwerkzeuge.
Kann man CBN auf AISI 1045-Stahl anwenden?
AISI 1045 ist ein Stahl mit mittlerem Kohlenstoffgehalt, der häufig für Wellen, Achsen, Bolzen, Zahnräder, Hülsen und andere Maschinenbauteile verwendet wird.
Die Stahlsorten C45, S45C und chinesischer 45er-Stahl werden in der industriellen Praxis häufig mit AISI 1045 gleichgesetzt, obwohl sie nicht automatisch in jeder Werkstoffnorm als chemisch identisch angesehen werden sollten.
Bei der Auswahl von Schneidwerkzeugen ist jedoch oft nicht die Frage entscheidend, ob das Werkstück als AISI 1045, C45 oder 45er-Stahl bezeichnet wird.
Es lautet:
In welchem Zustand befindet sich der Stahl derzeit?
Ein und dieselbe Stahlsorte kann sowohl in einem relativ weichen Zustand als auch nach dem Härten auf einen Härtewert von deutlich über 50 HRC bearbeitet werden. Das geeignete Schneidwerkzeug kann dabei völlig unterschiedlich sein.
Ein praktischer Ansatzpunkt ist:
| Zustand des Werkstücks | Typischer Ansatz bei der Werkzeugkonstruktion |
|---|---|
| Geglüht oder normalisiert 1045 | Hartmetall ist in der Regel die erste Wahl |
| Mäßig gehärteter 1045 | Vergleichen Sie Hartmetall und PCBN hinsichtlich Härte, Toleranz und Produktionsvolumen |
| Etwa 45 HRC und höher | PCBN wird immer attraktiver |
| 50–60+ HRC-Endbearbeitung | PCBN ist oft eine gute Wahl |
| Starke Unterbrechungen beim Schneiden | Die Wahl der PCBN-Sorte und der Kantenvorbereitung muss sorgfältig getroffen werden |
Handelsübliche PCBN-Sorten sind in der Regel speziell für gehärtete Stähle ausgelegt. So positioniert beispielsweise Kennametal seine PCBN-Sorte KB1610 mit niedrigem CBN-Gehalt für die Präzisionsendbearbeitung von gehärteten Stählen mit einer Härte von über 45 HRC und rät ausdrücklich davon ab, diese Sorte bei weichem Stahl einzusetzen.
Sandvik verwendet eine eher konservative, weit gefasste Definition des Begriffs „Drehbearbeitung von Hartwerkstoffen“ und beschreibt diese als das Drehen von gehärteten Stählen rund um 55 HRC und mehr, in der Regel bei Endbearbeitungs- oder Vorbearbeitungsvorgängen.
Der genaue Übergangspunkt hängt daher von der jeweiligen Anwendung ab, doch das Prinzip ist klar:
Je schwieriger die Bearbeitung von 1045 wird, desto überzeugender werden die Argumente für den Einsatz von PCBN.
Warum PCBN bei gehärtetem 1045-Stahl so gut funktioniert
Beim Hartdrehen ist die Schneide starken mechanischen und thermischen Belastungen ausgesetzt.
PCBN eignet sich für diese Umgebung, da es eine sehr hohe Härte mit einer hohen Verschleißfestigkeit verbindet und auch bei erhöhten Schnitttemperaturen seine Schneidleistung beibehält.
Dadurch kann PCBN seine hochmoderne Geometrie auch in Situationen beibehalten, in denen sich der Verschleiß von Hartmetall schnell beschleunigen kann.
In der Serienfertigung kann das Folgendes bedeuten:
- stabilere Abmessungen;
- gleichmäßigere Oberflächenbeschaffenheit;
- weniger einfügen Änderungen;
- Korrektur des Offsets;
- und bei geeigneten Anwendungen geringere Kosten pro Fertigungsteil.
Allerdings sind nicht alle PCBN-Sorten gleich.
Einige Sorten sind in erster Linie auf Verschleißfestigkeit und die kontinuierliche Endbearbeitung bei hohen Drehzahlen ausgelegt. Andere sind mit einer höheren Bruchfestigkeit für den unterbrochenen Schnitt konzipiert.
Sumitomo beispielsweise unterteilt seine CBN-Sorten aus gehärtetem Stahl je nach Anwendungsbereich. Die Sorte BNC2105 ist auf die Hochgeschwindigkeits-Schlichtbearbeitung ausgelegt, BNC2115 auf die hochpräzise Bearbeitung und eine gleichbleibende Oberflächenrauheit, während BNC2135 für eine höhere Bruchfestigkeit beim Unterbrechungsdrehen entwickelt wurde.
Die Auswahl eines CBN-Einsatzes ist also nicht einfach nur eine Frage der Wahl des “härtesten Einsatzes”.”
Es geht darum, ein Gleichgewicht zu finden Verschleißfestigkeit, Zähigkeit, Kantenvorbereitung und die Art des Schnitts.
Welche Oberflächenqualität lässt sich mit CBN auf gehärtetem 1045-Stahl erzielen?
Das ist eine der häufigsten Fragen beim Hartdrehen.
Bei einer stabilen Konfiguration der Endbearbeitung, Mit PCBN lassen sich Ra-Werte im Submikronbereich erzielen.
Als praktisches Nachschlagewerk für die Fertigung, Ra 0,4–0,8 μm kann für viele optimierte Hartdreh-Anwendungen ein angemessener Zielbereich sein. Dies ist jedoch kein garantierter Wert für jede Maschine und jedes Werkstück.
Die tatsächliche Oberflächenbeschaffenheit hängt von weit mehr als nur dem Werkstoff des Einsatzes ab.
Untersuchungen zum Hartdrehen mit PCBN bei anderen gehärteten Stählen haben eine Oberflächenrauheit von deutlich unter Ra 1 μm gezeigt, wobei unter geeigneten Bedingungen sogar Werte von etwa Ra 0,25 μm berichtet wurden.
Die wichtige Frage lautet daher nicht:
“Kann CBN Ra 0,4 herstellen?”
Eine bessere Frage wäre:
“Kann mein gesamtes Bearbeitungssystem den erforderlichen Ra-Wert über die gesamte Standzeit des Werkzeugs hinweg konstant einhalten?”
Vier Faktoren sind dabei besonders wichtig.
1. Vorschubgeschwindigkeit
Der Vorschub ist eine der ersten Variablen, die geprüft werden sollten, wenn die Oberflächenrauheit zu hoch ist.
Mit zunehmendem Vorschub werden die geometrischen Vorschubspuren auf der gedrehten Oberfläche in der Regel deutlicher. Mehrere Untersuchungen zum Hartdrehen haben ergeben, dass der Vorschub einer der wichtigsten Faktoren ist, die die Oberflächenrauheit beeinflussen.
Aus diesem Grund ist eine Änderung der CBN-Körnung nicht immer die richtige erste Maßnahme bei einem schlechten Schleifergebnis.
Manchmal liegt das eigentliche Problem einfach in einem ungeeigneten Vorschub.
2. Nasenradius und Scheibenwischergeometrie
Auch die Werkzeuggeometrie hat einen großen Einfluss auf die erzeugte Oberfläche.
Ein geeigneter Nasenradius kann die Oberflächengüte verbessern, während eine korrekt ausgewählte Schabergeometrie eine bessere Oberflächengüte bei einer produktiven Vorschubgeschwindigkeit ermöglicht.
Untersuchungen an PCBN-Abstreifereinsätzen in gehärtetem Stahl haben unter den getesteten Bedingungen eine deutlich verbesserte Oberflächenrauheit im Vergleich zur herkömmlichen Geometrie ergeben.
Ein größerer Nasenradius ist jedoch nicht automatisch besser.
Eine Vergrößerung des Wirkungsradius kann zu einer Erhöhung der radialen Schnittkraft führen. Bei einem schlanken Werkstück oder einer instabilen Maschine kann dies zu Rattern führen und die Oberflächenqualität sogar verschlechtern.
3. Steifigkeit von Maschine und Werkstück
CBN kann eine instabile Einrichtung nicht ausgleichen.
Zu den typischen Problemen gehören:
- übermäßiger Werkstücküberhang;
- unzureichende Klemmung;
- mangelnde Steifigkeit des Werkzeughalters;
- Zustand der Spindel oder des Lagers;
- übermäßiger Rundlauf;
- und eine instabile Bohrstangenhalterung.
Je näher die Anforderungen an die Oberflächengüte an Ra 0,4 μm oder darunter heranreichen, desto wichtiger wird das gesamte System aus Maschine, Werkstück und Werkzeug.
4. Werkzeugverschleiß
A PCBN-Einsatz kann noch lange Zeit physisch weiterarbeiten, nachdem es bereits keine akzeptablen Teile mehr produziert.
Flankenverschleiß, Kerbenverschleiß oder Mikrosplitterbildung können die effektive Schneidgeometrie verändern und nach und nach zu einer Erhöhung der Oberflächenrauheit oder zu Maßabweichungen führen.
Beim Hartdrehen bedeutet dies, dass die nutzbare Standzeit häufig wie folgt definiert werden sollte:
Der Punkt, an dem das Werkzeug das geforderte Maß oder die geforderte Oberflächengüte nicht mehr einhalten kann.
—nicht nur der Punkt, an dem die Schneide schließlich bricht.
Wie viel länger hält CBN im Vergleich zu Hartmetall?
Kunden fragen oft, ob CBN fünfmal, zehnmal oder sogar zwanzigmal länger hält als Hartmetall.
Es gibt keinen allgemeingültigen Multiplikator.
Bei der richtigen Anwendung im Bereich der Hartbearbeitung kann PCBN im Vergleich zu Hartmetall zu einer sehr deutlichen Verlängerung der nutzbaren Standzeit führen. In einer anderen Anwendung kann der Unterschied hingegen deutlich geringer ausfallen.
Das Ergebnis hängt ab von:
- Härte des Werkstücks;
- Mikrostruktur;
- Schnittgeschwindigkeit;
- Feed;
- Schnitttiefe;
- kontinuierliches oder unterbrochenes Schneiden;
- PCBN-Sorte;
- CBN-Inhalt;
- Randpräparation;
- Kühlmittelstrategie;
- Maschinenstabilität;
- und das Kriterium der Standzeit.
PCBN hat beim Drehen von gehärtetem Stahl eine hohe Standzeit gezeigt, und Vergleichsstudien haben ergeben, dass PCBN unter bestimmten Hartdrehbedingungen die längste Standzeit aller getesteten Schneidwerkstoffe aufweist.
Aber eine Aussage wie:
“CBN hält immer 10- bis 20-mal länger als Hartmetall.”
ist zu allgemein, sofern nicht auch die Bearbeitungsbedingungen angegeben werden.
Ein aussagekräftiger Vergleich sollte so aussehen:
| Artikel | Hartmetall | PCBN |
|---|---|---|
| Teile pro Schneide | Tatsächlich gemessener Wert | Tatsächlich gemessener Wert |
| Schnittgeschwindigkeit | Aufgezeichnet | Aufgezeichnet |
| Zykluszeit | Aufgezeichnet | Aufgezeichnet |
| Durchschnittliche Oberflächengüte | Aufgezeichnet | Aufgezeichnet |
| Maßkorrekturen | Aufgezeichnet | Aufgezeichnet |
| Werkzeugwechsel pro Schicht | Aufgezeichnet | Aufgezeichnet |
| Werkzeugkosten pro Fertigungsteil | Berechnet | Berechnet |
Wenn unter vergleichbaren Produktionsbedingungen mit Hartmetall 30 einwandfreie Teile und mit PCBN 300 einwandfreie Teile hergestellt werden, dann ist die Aussage, dass PCBN eine etwa zehnmal so lange Nutzungsdauer des Werkzeugs bietet, aussagekräftig.
Ohne diese Anwendungsdaten ist es nur eine Marketingzahl.
Empfohlene Startparameter für das kontinuierliche CBN-Drehen von gehärtetem Stahl
Aufgrund unserer praktischen Anwendungserfahrungen ist der folgende Bereich ein nützlicher Startfenster zum kontinuierlichen Drehen von gehärtetem Stahl mit CBN/PCBN:
| Schnittparameter | Empfohlener Startbereich |
|---|---|
| Schnittgeschwindigkeit, Vc | 120–180 m/min |
| Feed, f | 0,10–0,12 mm/Umdrehung |
| Schnitttiefe, ap | 0,10–0,30 mm |
| Anmeldung | Kontinuierliches Drehen von gehärtetem Stahl |
Diese Zahlen sollten als Ausgangsparameter, keine universellen Festwerte.
Wir empfehlen normalerweise Folgendes:
Beginnen Sie am unteren Ende des Parameterbereichs. Überprüfen Sie zunächst die Stabilität der Schneidkante, die Oberflächengüte und die Maßhaltigkeit. Wenn alles stabil ist, erhöhen Sie die Schnittgeschwindigkeit schrittweise.
Dieser Ansatz ist besonders nützlich, wenn der Kunde PCBN zum ersten Mal einsetzt oder wenn der tatsächliche Wärmebehandlungszustand und die Bearbeitungsstabilität noch nicht vollständig bekannt sind.
Die geeignete Endgeschwindigkeit hängt auch von der jeweiligen CBN-Sorte ab. Aktuelle Anwendungsdaten von Kennametal führen beispielsweise unterschiedliche Geschwindigkeitsbereiche auf, die sowohl von der PCBN-Sorte als auch von der Werkstoffhärte abhängen. Bei gehärteten Werkstoffen im Bereich von 55–60 HRC weichen die veröffentlichten Bereiche für zwei Sorten erheblich voneinander ab, was verdeutlicht, warum sortenspezifische Empfehlungen stets berücksichtigt werden sollten.
Beispiel aus der Praxis: PCBN-Drehen bei HRC 58–60
Hier ist ein Beispiel für eine tatsächliche Bearbeitungssituation eines Kunden aus der Praxis:
| Artikel | Kundenstatus |
|---|---|
| Härte des Werkstücks | HRC 58–60 |
| Schnittgeschwindigkeit | 120 m/min |
| Schnitttiefe | 0,08–0,10 mm |
| Werkstückdurchmesser | 100 mm |
| Werkstücklänge | 40 mm |
| Spindeldrehzahl | 380 U/min |
Dies ist ein anschauliches Beispiel für einen konservativen Ansatz bei der Endbearbeitung eines Werkstücks mit hoher Härte.
Der Kunde arbeitet an der unteres Ende unseres üblichen Bereichs von 120–180 m/min für die Schnittgeschwindigkeit und mit einer relativ geringen Schnitttiefe.
Das ist oft eine sinnvolle Strategie, wenn:
- Die Härte des Werkstücks liegt bei fast 60 HRC;
- Die Oberflächenbeschaffenheit ist wichtig;
- Die Kantenstabilität ist wichtiger als die maximale Zerspanungsleistung;
- oder die Anwendung wird noch optimiert.
Beachten Sie außerdem, dass die tatsächliche Schnitttiefe, 0,08–0,10 mm, ist etwas dünner als unsere allgemeine Empfehlung für den Einstieg von 0,10–0,30 mm.
Das ist kein Widerspruch.
Die empfohlenen Bereiche dienen als Ausgangspunkt. Die tatsächlichen Bedingungen für das Hartdrehen sollten entsprechend dem Werkstück, der Härte, der Aufmaßzugabe, der geforderten Oberflächenqualität und dem Zustand der Maschine angepasst werden.
Der Vorschub für diesen Kundenauftrag war in der vorliegenden Prozessaufzeichnung nicht enthalten, daher nehmen wir hier keine Schätzung vor und fügen auch keinen ein.
Dies ist bei der Meldung von Bearbeitungsfällen wichtig: Ist-Daten sollten Ist-Daten bleiben.
Kontinuierliches und unterbrochenes Schneiden sind unterschiedliche Anwendungsbereiche
Ein glatter Schlichtschnitt am Außendurchmesser und eine Welle mit Keilnut können zwar dieselbe Härte aufweisen, doch die Schneidkante ist dabei zwei sehr unterschiedlichen Bedingungen ausgesetzt.
Kontinuierliches Drehen
Für einen stabilen, gleichmäßigen Schnitt gelten in der Regel folgende Prioritäten:
- Verschleißfestigkeit;
- Formstabilität;
- Oberflächenbeschaffenheit;
- sowie vorhersehbarer Verschleiß an den Flanken.
Eine PCBN-Sorte mit hoher Verschleißfestigkeit kann daher eine ausgezeichnete Wahl sein.
Unterbrochenes Drehen
Wenn die Schneide wiederholt in das Werkstück ein- und aus ihm austritt – zum Beispiel bei:
- Keilnuten;
- Querlöcher;
- Splines;
- Ölrillen;
- oder andere unregelmäßige Oberflächen—
Der Einsatz ist wiederholten Stößen ausgesetzt.
Die Bruchfestigkeit gewinnt deutlich an Bedeutung.
Aus diesem Grund bieten PCBN-Hersteller speziell für die unterbrochene Bearbeitung von gehärtetem Stahl widerstandsfähigere Sorten an. Das aktuelle Sortenauswahlsystem von Sumitomo unterscheidet beispielsweise zwischen Sorten für die Hochgeschwindigkeits-Schlichtbearbeitung und Sorten mit höherer Bruchfestigkeit, die für das unterbrochene Drehen vorgesehen sind.
Die Erkenntnis ist einfach:
Verwenden Sie für einen anspruchsvollen Unterbrechungsschnitt keine auf die Endbearbeitung ausgerichtete CBN-Sorte, nur weil beide Werkstücke denselben HRC-Wert aufweisen.
Sollten Sie Einsätze mit hohem oder niedrigem CBN-Gehalt verwenden?
Der CBN-Gehalt ist ein weiterer Faktor, den Kunden manchmal zu stark vereinfachen.
Ein höherer CBN-Wert bedeutet nicht automatisch eine bessere Leistung bei jeder Anwendung mit gehärtetem Stahl.
Für die Feinbearbeitung von gehärteten Stählen werden häufig PCBN-Sorten mit geringerem CBN-Gehalt und keramischem Bindemittel eingesetzt, da sie eine optimale Kombination aus Verschleißverhalten und Oberflächengüte bieten.
Für Anwendungen mit höheren Anforderungen an die Bruchfestigkeit oder Zähigkeit können eine andere PCBN-Zusammensetzung und eine andere Kantenbearbeitung erforderlich sein.
Bei der richtigen Auswahl sollten folgende Aspekte berücksichtigt werden:
- Härte des Werkstücks;
- durchgehender oder unterbrochener Schnitt;
- Anforderung an die Oberflächenbeschaffenheit;
- Bearbeitungszugabe;
- Schnittgeschwindigkeit;
- erforderliche Kantenfestigkeit;
- und ein akzeptabler Ausfallmodus.
Mit anderen Worten:, Der CBN-Prozentsatz ist nur ein Aspekt bei der Sortierung nach Güteklassen.
Die Kantenvorbereitung ist wichtiger, als viele Anwender vermuten
Eine PCBN-Schneidkante wird selten allein aufgrund der Substratsorte ausgewählt.
Die Geometrie von Fase und Hohn kann die Kantenfestigkeit stark beeinflussen.
Eine schärfere Schneide kann die Schnittkräfte verringern und bei der Feinschlichtung helfen, ist jedoch möglicherweise auch anfälliger für Ausbrüche.
Eine stärker abgeschrägte oder geschliffene Schneide verbessert die Sicherheit bei höherer Belastung oder bei Unterbrechungen, kann jedoch die Schnittkräfte erhöhen.
Dies ist insbesondere wichtig bei:
- Keilnuten;
- Löcher;
- uneinheitliche Bestände;
- verkrustete Ablagerungen;
- oder zur Einstellung der Schnitttiefe.
Wenn ein CBN-Einsatz vorzeitig ausbricht, ist der Austausch des Substrats nicht immer die erste Lösung.
Zu den ersten Fragen sollten gehören:
Ist die Kantenvorbereitung für den Schnitt geeignet?
und:
Wird die Schneide beim Einführen überlastet?
Sollte CBN trocken oder mit Kühlmittel betrieben werden?
Es gibt keine allgemeingültige Regel, wonach PCBN immer trocken bearbeitet werden muss.
Das Trockenhartdrehen ist sehr verbreitet, da CBN hohen Schnitttemperaturen standhält und der Verzicht auf Kühlmittel den Prozess vereinfachen kann.
Sandvik nennt die Möglichkeit, auf Kühlmittel zu verzichten, als einen der Vorteile des Hartdrehen.
Die richtige Kühlstrategie hängt jedoch nach wie vor von folgenden Faktoren ab:
- die PCBN-Sorte;
- kontinuierliches versus unterbrochenes Schneiden;
- Anforderungen an die Teilabmessungen;
- Schnittparameter;
- und wie gleichmäßig das Kühlmittel in die Schnittzone gelangt.
Das Hauptproblem beim unterbrochenen Hartdrehen ist der Temperaturwechsel. Wiederholtes Erwärmen und Abkühlen kann den Thermoschock an der Schneide verstärken.
Daher kann eine ungleichmäßige Kühlung schlimmer sein als ein bewusst trockener Prozess.
Die Faustregel lautet:
Wählen Sie eine kontrollierte Bearbeitungsstrategie aus und überprüfen Sie deren Wirksamkeit. Achten Sie darauf, dass die Kühlmittelzufuhr an der Schneide nicht unterbrochen wird oder unregelmäßig erfolgt.
Kann das Hartdrehen mit CBN das Schleifen ersetzen?
In manchen Fällen, ja.
Einer der Hauptgründe, warum Hersteller das Hartdrehen mit PCBN einsetzen, ist, dass ein gehärtetes Bauteil manchmal direkt auf seine endgültigen oder nahezu endgültigen Maß- und Oberflächenanforderungen bearbeitet werden kann.
Das Hartdrehen bietet folgende Vorteile:
- kürzere Prozessabläufe;
- weniger Einrichtungsvorgänge;
- größere Flexibilität;
- einfachere Bearbeitung komplexer Geometrien;
- und eine geringere Abhängigkeit vom Mahlen.
Sandvik nennt verkürzte Produktionszeiten, Flexibilität und hohe Bauteilqualität als Gründe für den Einsatz des Hartdrehens.
Auch in wissenschaftlichen Studien wurde das Hartdrehen als Alternative zum Schleifen untersucht, und unter geeigneten PCBN-Bearbeitungsbedingungen konnte eine sehr geringe Oberflächenrauheit nachgewiesen werden.
Es ist jedoch wichtig, nicht zu behaupten, dass das CBN-Drehen das Schleifen in jeder Anwendung ersetzen kann.
Ob Schleifspuren entfernt werden können, hängt nicht nur von Ra ab.
Außerdem müssen Sie Folgendes berücksichtigen:
- Rundheit;
- Zylindrizität;
- Maßtoleranz;
- Oberflächenintegrität;
- Restspannung;
- thermische Effekte im Untergrund;
- sowie die funktionale Anforderung an die Komponente.
Daher lautet die technisch korrekte Aussage:
Das Hartdrehen mit PCBN kann in geeigneten Anwendungsfällen das Schleifen ersetzen oder reduzieren.
Warum ein teurer CBN-Einsatz dennoch die Kosten pro Teil senken kann
PCBN-Wendeschneidplatten kosten pro Schneide in der Regel deutlich mehr als Hartmetall-Wendeschneidplatten.
Das führt zu einem häufigen Fehler beim Einkauf:
Vergleich Preis einsetzen anstelle der Bearbeitungskosten.
Stellen Sie sich zwei Werkzeuge vor:
- Werkzeug A ist pro Einsatz kostengünstiger, erfordert jedoch ein häufiges Umspannen.
- Werkzeug B ist zwar teurer, hält aber deutlich länger und behält seine Form konstanter bei.
Der günstigere Einsatz kann das teurere Bauteil hervorbringen.
Eine sinnvollere Berechnung lautet:
Werkzeugkosten pro Teil = Kosten für die nutzbare Schneide ÷ Anzahl der akzeptablen Teile, die pro Schneide hergestellt werden
Aber selbst das sind noch nicht die gesamten Kosten.
Ein echter Produktionsvergleich sollte außerdem Folgendes beinhalten:
- Ausfallzeit beim Werkzeugwechsel;
- Eingriff durch das Bedienpersonal;
- Versatzkorrektur;
- Maßprüfung;
- ausgemusterte Komponenten;
- Zykluszeit;
- Maschinenauslastung;
- sowie alle Schleifvorgänge, die reduziert oder ganz vermieden werden können.
Aus diesem Grund sollte CBN anhand des Prozessebene, nicht nur auf der Ebene des Einfügepreises.
Bei einer Anwendung mit hochvolumigen, gehärteten Wellen kann die Einsparung mehrerer Werkzeugwechsel pro Schicht wertvoller sein als der Preisunterschied zwischen zwei Schneideinsätzen.
Wann PCBN NICHT die beste Wahl für Stahl der Sorte 1045 ist
CBN ist ein hervorragendes Werkzeugmaterial, aber nicht immer das richtige Werkzeug.
1. Der Stahl 1045 ist immer noch weich
Wenn das Werkstück geglüht, normalisiert oder anderweitig relativ weich ist, Hartmetall ist in der Regel die erste Wahl.
Der Einsatz von PCBN allein deshalb, weil es sich um einen hochwertigen Schneidwerkstoff handelt, ist in der Regel wirtschaftlich nicht sinnvoll.
Dies steht im Einklang mit den Anwendungshinweisen für PCBN im gewerblichen Bereich. Kennametal weist beispielsweise ausdrücklich darauf hin, dass seine PCBN-Sorte KB1610 aus gehärtetem Stahl nicht für Weichstahl verwendet werden darf.
2. Die Konfiguration ist instabil
Wenn die Maschine oder das Werkstück vibriert, beheben Sie zunächst das Problem der Steifigkeit.
Ein teurerer Einsatz beseitigt das Flattern nicht, das verursacht wird durch:
- übermäßiger Überhang;
- mangelhafte Werkstückspannung;
- lose Teile;
- oder eine unzureichende Maschinensteifigkeit.
3. Der Schnitt ist stark unterbrochen
PCBN kann zwar weiterhin geeignet sein, jedoch müssen die Sorte und die Kantenvorbereitung speziell im Hinblick auf die Bruchfestigkeit ausgewählt werden.
Eine PCBN-Sorte für die Feinschlichtbearbeitung kann bei falscher Anwendung mit unterbrochenem Schnitt schnell ausbrechen.
4. Das Bearbeitungsaufmaß ist zu groß oder schwankt stark
Eine für die Endbearbeitung vorgesehene CBN-Schneide sollte nicht dazu gezwungen werden, unerwartet große Materialschwankungen auszugleichen.
Stabilisieren Sie die Aufmaßmenge nach Möglichkeit vor dem letzten Hartdrehdurchgang.
5. Das Produktionsvolumen ist sehr gering
Bei einem Einzelteil oder einem Auftrag mit sehr geringer Stückzahl kann Hartmetall oder ein anderes Werkzeugmaterial wirtschaftlicher sein, auch wenn PCBN technisch gesehen eine bessere Leistung erbringen würde.
Die richtige Wahl ist diejenige, die die geringsten praktischen Kosten für die Produktionsanforderung mit sich bringt – nicht unbedingt die mit der längsten theoretischen Standzeit.
Fehlerbehebung beim PCBN-Drehen von gehärtetem 1045-Stahl
Wenn eine CBN-Wendeplatte nicht die erwartete Leistung erbringt, ist es oft falsch, als ersten Schritt sofort die CBN-Güteklasse zu wechseln.
Problem: Die Oberflächenqualität ist bereits beim ersten Teil mangelhaft
Überprüfen:
- Vorschubgeschwindigkeit;
- Nasenradius;
- Wischergeometrie;
- Rundlaufabweichung;
- Maschinensteifigkeit;
- Werkstückspannung;
- und Vibrationen.
Problem: Die Oberflächenqualität ist anfangs gut, verschlechtert sich jedoch nach und nach
Überprüfen:
- Flankenverschleiß;
- Kerbenverschleiß;
- Kriterium für den Werkzeugwechsel;
- Dimensionsdrift;
- und ob der Einsatz zu lange verwendet wird.
Problem: Die Edge-Chips funktionieren plötzlich nicht mehr
Überprüfen:
- unterbrochene Abschnitte;
- Schwankung der Bearbeitungszugabe;
- Kantenfasen oder -honen;
- Vorschub und Schnitttiefe;
- Zulassungsbedingungen;
- Werkstückskala;
- und die Kühlmittelzufuhr.
Problem: Die Standzeit ist deutlich kürzer als erwartet
Bitte zunächst Folgendes überprüfen:
- tatsächliche Werkstückhärte;
- tatsächliche Schnittgeschwindigkeit;
- PCBN-Sorte;
- kontinuierliches versus unterbrochenes Schneiden;
- Maschinensteifigkeit;
- und ob der ausgewählte Einsatz für diese Art des Hartdrehens vorgesehen ist.
Gehen Sie nicht davon aus, dass jedes Problem mit kurzer Standzeit auf “mangelhafte CBN-Qualität” zurückzuführen ist.”
Häufig liegt die eigentliche Ursache in einer mangelnden Übereinstimmung zwischen dem Einsatz und der Anwendung.
Ein praktisches Verfahren zur Einrichtung eines neuen CBN-Hartdrehvorgangs
Für eine neue Anwendung mit gehärtetem Stahl empfehlen wir folgende Vorgehensweise:
- Überprüfen Sie die tatsächliche Härte. Wählen Sie den Einsatz nicht allein aufgrund der Angabe “Stahl 1045” aus.”
- Stellen Sie fest, ob der Schnitt durchgehend oder unterbrochen ist.
- Überprüfen Sie das Bearbeitungsaufmaß und die Gleichmäßigkeit des Rohmaterials.
- Wählen Sie eine PCBN-Sorte und eine Schneidkantenvorbereitung, die den tatsächlichen Schnittbedingungen entsprechen.
- Beginnen Sie mit konservativen Parametern.
- Für das kontinuierliche Drehen von gehärtetem Stahl beginnen Sie am unteren Ende von Vc 120–180 m/min, f 0,10–0,12 mm/U und ap 0,10–0,30 mm sofern dies angebracht ist.
- Überprüfen Sie die Kante nach den ersten Testschnitten.
- Überprüfen Sie die Oberflächenbeschaffenheit und die Maßhaltigkeit.
- Wenn der Prozess stabil ist, die Schnittgeschwindigkeit schrittweise erhöhen.
- Beurteilen Sie den Endzustand anhand von Kosten pro einwandfreiem Teil, nicht nur die Schnittgeschwindigkeit.
Diese Methode ist in der Regel zuverlässiger, als mit aggressiven Parametern zu beginnen und anschließend zu versuchen, Kantenfehler zu beheben.
Häufig gestellte Fragen
Kann CBN AISI 1045-Stahl bearbeiten?
Ja, insbesondere wenn AISI 1045 gehärtet wurde. Bei weichem oder normalisiertem 1045-Stahl ist Hartmetall in der Regel die wirtschaftlichere erste Wahl.
Ab welcher Härte sollte ich PCBN in Betracht ziehen?
Es gibt keinen einheitlichen verbindlichen Übergangspunkt. Kommerzielle PCBN-Sorten sind üblicherweise für gehärtete Stähle mit einer Härte von über etwa 45 HRC erhältlich, während viele herkömmliche Anwendungen im Bereich der Drehbearbeitung harter Werkstoffe im Härtebereich von 50–60+ HRC liegen.
Kann CBN Stahl der Sorte 1045 mit einer Härte von HRC 58–60 bearbeiten?
Ja. Wir haben einen Kunden, der ein Werkstück aus gehärtetem Stahl bei HRC 58–60, mit Vc 120 m/min und ca. 0,08–0,10 mm.
Da die konkrete Werkstoffsorte im vorliegenden Kundenprozessprotokoll nicht angegeben ist, sollte dieses Beispiel eher als konkrete Referenz für die Härte und die Zerspanungsbedingungen betrachtet werden und nicht als Nachweis für ein spezifisches Ergebnis für AISI 1045.
Mit welcher Schnittgeschwindigkeit sollte ich beginnen?
Für das kontinuierliche CBN-Drehen von gehärtetem Stahl gilt folgender praktischer Einstiegsbereich:
Vc: 120–180 m/min
Wir empfehlen, mit der niedrigsten Drehzahl zu beginnen und die Drehzahl erst dann zu erhöhen, nachdem Sie sich von der Stabilität der Schnittkante und der Oberflächenqualität überzeugt haben.
Welches Futter empfehlen Sie?
Für das kontinuierliche Drehen von gehärtetem Stahl gilt folgender praktischer Ausgangsbereich:
f: 0,10–0,12 mm/Umdrehung
Passen Sie die Einstellungen entsprechend den Anforderungen an die Oberflächengüte, der Einsatze-Geometrie, der Steifigkeit und der CBN-Sorte an.
Welche Schnitttiefe sollte ich einstellen?
Unsere übliche Empfehlung für den Einstieg lautet:
ap: 0,10–0,30 mm
Bei anspruchsvollen Oberflächenbearbeitungsbedingungen oder sehr hoher Härte kann eine geringere Einschnitttiefe angebracht sein. Eine Kundenanwendung bei HRC 58–60 läuft mit etwa 0,08–0,10 mm.
Welche Oberflächenqualität lässt sich mit CBN erzielen?
Mit einem stabilen PCBN-Hartdrehverfahren lassen sich Ra-Werte im Submikrometerbereich erzielen.
Ein realistisches Ziel von etwa Ra 0,4–0,8 μm Dies ist unter geeigneten Bearbeitungsbedingungen zwar möglich, das Ergebnis hängt jedoch stark vom Vorschub, der Spitzengeometrie, der Maschinensteifigkeit, dem Werkzeugverschleiß und dem Werkstück selbst ab.
Ohne einen Bearbeitungsversuch sollte dieser Wert nicht als garantierter Wert angesehen werden.
Hält CBN zehnmal länger als Hartmetall?
In manchen Anwendungsfällen ist das möglich, aber es gibt keine allgemeingültige 10×-Regel.
Die Standzeit muss unter Berücksichtigung derselben Härte, derselben Schnittbedingungen, derselben Produktionsanforderungen und derselben Ausfallkriterien verglichen werden.
Die aussagekräftigste Messgröße ist Zulässige Stückzahl pro Kante und Kosten pro fertigem Teil.
Sollte CBN trocken verwendet werden?
Das Trockenhartdrehen ist zwar üblich, aber keine absolute Regel.
Die richtige Wahl hängt von der PCBN-Sorte, den Schnittbedingungen, der Art der Bearbeitung (kontinuierlich oder unterbrochen) sowie der Stabilität des Kühlmittels ab.
Kann das Hartdrehen mit CBN das Schleifen ersetzen?
In geeigneten Anwendungsfällen, ja.
Bei der Entscheidung sollten jedoch Maßtoleranzen, Geometrie, Oberflächenbeschaffenheit und funktionale Anforderungen berücksichtigt werden – nicht nur die Oberflächenrauheit.
Schlussfolgerung
Die wichtigste Frage bei der Bearbeitung von gehärtetem AISI 1045 lautet nicht:
“Kann CBN Stahl der Güteklasse 1045 schneiden?”
Das ist möglich.
Die bessere Frage lautet:
“Ist PCBN bei dieser Härte, diesen Bearbeitungsbedingungen und diesen Produktionsanforderungen die stabilste und wirtschaftlichste Wahl?”
Bei relativ weichem 1045-Stahl ist Hartmetall in der Regel die naheliegende Lösung.
Mit zunehmender Härte in Richtung Hartdrehen In diesem Bereich gewinnt PCBN aufgrund seiner Verschleißfestigkeit, Maßhaltigkeit und Fähigkeit, eine feine Oberflächengüte zu gewährleisten, zunehmend an Attraktivität.
Für das kontinuierliche Drehen von gehärtetem Stahl gilt folgender praktischer Startbereich:
Schnittgeschwindigkeit: 120–180 m/min
Vorschub: 0,10–0,12 mm/Umdrehung
Schnitttiefe: 0,10–0,30 mm
Das sind jedoch nur Ausgangswerte – keine festen Regeln.
Fangen Sie vorsichtig an. Überprüfen Sie die Schneide. Überprüfen Sie die Oberflächenqualität. Vergewissern Sie sich der Maßhaltigkeit. Erhöhen Sie dann schrittweise die Schnittgeschwindigkeit.
Und wenn Sie PCBN mit Hartmetall vergleichen, sollten Sie nicht nur den Preis der Schneideinsätze betrachten.
Vergleiche:
Standzeit der Werkzeuge, Maschinenstillstandszeiten, Gleichmäßigkeit der Oberflächenqualität, Eingriffe durch das Bedienpersonal und Kosten pro einwandfreiem Teil.
Hier zeigt sich der wahre Wert des Hartdrehens mit PCBN.
Benötigen Sie Hilfe bei der Auswahl der CBN-Parameter für Ihre Anwendung?
Wenn Sie gehärteten 1045, C45, S45C, Lagerstahl, Werkzeugstahl oder einen anderen gehärteten Eisenwerkstoff bearbeiten, sind folgende Angaben am hilfreichsten:
Werkstoffgüte, Härte, kontinuierlicher oder unterbrochener Schnitt, Werkstückdurchmesser, Bearbeitungszugabe, erforderliche Oberflächengüte und aktuelle Schnittparameter.
Anhand dieser Angaben lassen sich die CBN-Güteklasse und die Startparameter wesentlich genauer auswählen als allein anhand der Materialbezeichnung.