Sert Tornalama için Katı CBN Uçları: Ne Zaman Kullanılmalı?
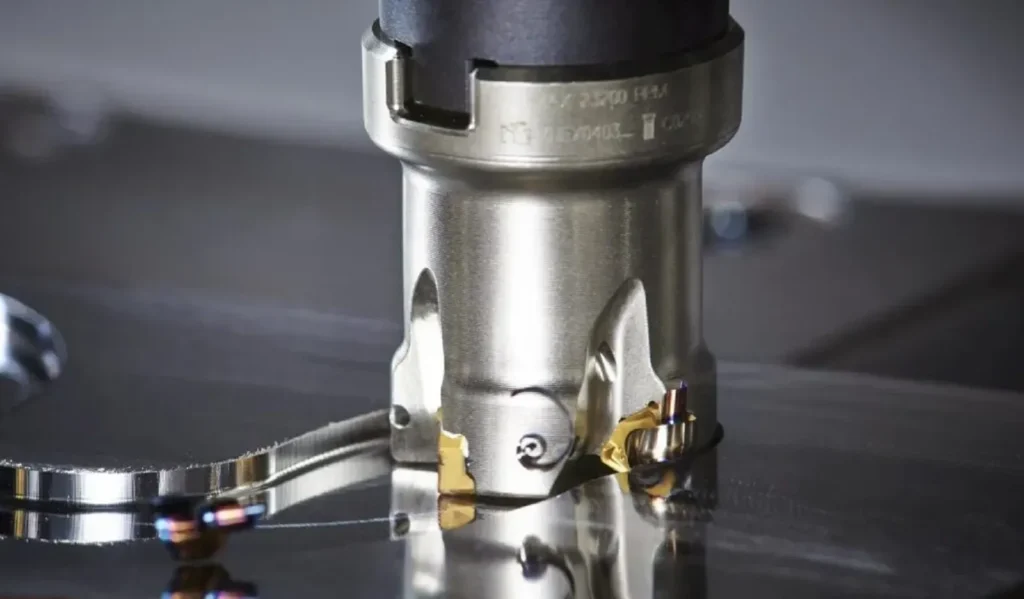
Katı CBN kesici uçlar, geleneksel uçlu kesici uçlar kullanıldığında sert tornalamanın işleme aralığını genişletebilir PCBN uç Gerekli kesme stratejisi için yeterli kullanışlı kesici kenar uzunluğu, kesme derinliği kapasitesi veya esneklik sağlamamaktadır.
Bununla birlikte, katı CBN her sertleştirilmiş çelik işleme işlemi için otomatik olarak daha iyi bir seçenek değildir.
Küçük kesme derinliğine sahip geleneksel son işlem tornalamada, lehimli veya köşe uçlu bir PCBN kesici uç genellikle daha ekonomik bir çözüm sunabilir. Katı CBN, işlemin daha fazla kesme kenarı teması, daha derin kesimler, çekme-kesme stratejileri veya farklı bir işleme geçiş dağılımı gerektirdiği durumlarda özellikle önem kazanır.
Belirli bir sertleştirilmiş çelik uygulaması için bir uç mu arıyorsunuz?
→ Göz at Sert Tornalama için CBN Uçları

Katı CBN Ucu Nedir?
CBN, yani kübik bor nitrür, metal işleme alanında kullanılan en sert kesici takım malzemelerinden biridir. Ticari kesici takımlarda CBN genellikle polikristalin formda kullanılır ve bu forma yaygın olarak PCBN adı verilir.
Geleneksel uçlu bir PCBN kesici uç genellikle bir karbür uç bir veya daha fazla köşesine nispeten küçük bir PCBN kesme segmenti takılmış gövde. Bu yapı, pahalı süper sert malzemeyi yalnızca ihtiyaç duyulan yerlere yerleştirdiği için yaygın olarak kullanılmaktadır.
Katı CBN kesici uç, çok daha fazla miktarda PCBN malzemesi içerir ve tasarımına bağlı olarak, uçlu kesici uçlarda kullanılan geleneksel karbür arka tabaka olmadan üretilebilir.
En önemli avantaj, sadece daha fazla CBN malzemesinin bulunması değildir. Daha geniş PCBN kesiti, daha fazla kullanılabilir kesme kenarı uzunluğu ve kesme kenarının nasıl uygulanacağı konusunda daha fazla esneklik sağlayabilir.
Bu durum, daha derin kesme derinliği, daha uzun aktif kesme kenarları veya küçük lehimli PCBN uçlarla elde edilmesi zor olan kesme yolları gerektiren işleme stratejilerinde önem kazanabilir.
Katı CBN ile Uçlu PCBN Kesici Uçların Karşılaştırılması
Bu iki yapı, her uygulamada birbirinin yerine doğrudan kullanılamaz.
| Seçim Faktörü | Katı CBN | Uçlu / Lehimli PCBN |
|---|---|---|
| Ekleme yapısı | Büyük veya tam PCBN kesici gövde | Karbür gövdeli PCBN kesme segmenti |
| Kullanılabilir PCBN kesici kenarı | Uygun tasarımlarda daha geniş | PCBN uç geometrisiyle sınırlıdır |
| En son teknolojiye dayalı etkileşim | Belirli uygulamalarda daha esnek | Geleneksel küçük çaplı projeler için son derece uygundur |
| Daha büyük kesme derinliği | Uygun kaliteler ve tasarımlarla mümkündür | Genellikle uç boyutuyla daha fazla sınırlandırılır |
| Çizim-kesim stratejileri | Daha fazla esneklik sağlayabilir | Genellikle daha az esnek |
| Geleneksel son işlemli sert tornalama | Gerekli olduğu durumlarda uygun | Genellikle oldukça kullanışlıdır |
| Maliyet girin | Genel olarak daha yüksek | Genellikle daha düşük |
| Temel seçim kriteri | Üretim yeteneği ve verimlilik | Maliyet etkin geleneksel sert tornalama |
Dolayısıyla doğru karşılaştırma sadece şu şekilde değildir:
Hangi uç daha sert?
Her ikisi de kesici malzeme olarak PCBN kullanır.
Asıl önemli olan soru şudur:
İşleme işlemi, monoblok yapı sayesinde elde edilen ek kullanılabilir PCBN kesme kenarından fayda sağlıyor mu?
Katı CBN Ne Zaman Tercih Edilmelidir?
Daha İleri Teknoloji Gerektiğinde
Geleneksel uçlu bir PCBN kesici uç, kesme köşesinde sınırlı miktarda PCBN segmenti içerir.
Sıradan son işlemlerde bu genellikle fazlasıyla yeterlidir. Ancak bazı işleme stratejileri, kesici kenarın iş parçasına temas etmesi için daha uzun bir kesici kenar uzunluğu gerektirir.
Katı bir CBN kesici uç, bu uygulamalarda daha fazla esneklik sağlayabilir; çünkü kullanılabilir PCBN bölümü küçük bir köşe ucu ile sınırlı değildir.
Kesme yolu kenarın daha geniş bir bölümü boyunca ilerlediğinde veya parça geometrisi kesici kenarın daha fazla temas etmesini gerektirdiğinde bu durum faydalı olabilir.
Daha Fazla Kesme Derinliği Gerektiğinde
Bazı katı CBN kesici uç sistemleri, geleneksel uçlu PCBN tasarımlarına kıyasla daha büyük kesme derinliklerinde çalışabilir.
Bu durum, özellikle işleme payının ekonomik bir son işlem sert tornalama geçişi için fazla büyük olduğu zamanlarda veya amaç işlem sayısını azaltmak olduğu zamanlarda önem kazanır.
Ancak, sağlam yapı tek başına bir uçun ağır kaba işleme için otomatik olarak kullanılabileceği anlamına gelmez.
Pratik kesme derinliği hâlâ şu faktörlere bağlıdır:
iş parçasının sertliği, PCBN kalitesi, kenar hazırlığı, kesici uç geometrisi, kesme hızı, ilerleme hızı, makine rijitliği ve işlemin kesintisiz mi yoksa aralıklı mı olduğu.
Bu nedenle, izin verilen kesme derinliği her zaman ilgili CBN kalitesi ve uygulama için teyit edilmelidir.
Farklı Bir İşleme Stratejisiyle Geçiş Sayısını Azaltmak Mümkün Olduğunda
Katı CBN’yi tercih etmenin en önemli nedenlerinden biri, sadece bir kesici ucu başka biriyle değiştirmek yerine işleme stratejisini değiştirme imkânıdır.
Parçaya ve takım sistemine bağlı olarak, katı CBN, çekme kesme, uzun kenar teması veya kaba ve ince işleme geçişlerinin farklı dağılımları gibi işleme yöntemlerini destekleyebilir.
Örneğin, daha önce küçük bir PCBN uçla birkaç ayrı kesim gerektiren bir işlem, bazen daha büyük bir kesme kenarının daha az geçişte daha fazla iş yapması için yeniden düzenlenebilir.
Bu nedenle, katı CBN’nin değeri genellikle şunlarla bağlantılıdır: süreç tasarımı, sadece hayat vermekle kalmaz.
Daha yüksek bir fiyat ekle Çevrim süresini kısaltıyorsa, bir işlemi ortadan kaldırıyorsa veya süreç tutarlılığını artırıyorsa haklı görülebilir.
Fiyat ve Bileşen Başına Maliyet Karşılaştırması
Katı CBN kesici uçlar Genellikle uçlu PCBN kesici uçlarına göre daha fazla süper sert malzeme içerirler ve bu nedenle satın alma fiyatları daha yüksek olabilir.
Ancak sadece takma fiyatı tek başına en yararlı karşılaştırma kriteri değildir.
Asıl önemli olan hesaplama şudur:
bitmiş bileşen başına maliyet.
Aşağıdakileri sağlaması durumunda, katı CBN kesici uç kullanımı faydalı olabilir:
- daha az işleme geçişi;
- daha fazla kesme temas alanı;
- kullanılabilir kesici kenar uzunluğu;
- daha istikrarlı bir işleme stratejisi;
- daha kısa döngü süresi;
- daha az takım değişimi veya işlem.
Öte yandan, eğimli bir PCBN kesici uç, parça başına düşük bir maliyetle zaten istenen yüzey kalitesini ve takım ömrünü sağlıyorsa, katı CBN tasarımına geçmek için ekonomik bir neden olmayabilir.
Uçlu PCBN Ne Zaman Daha Pratik Bir Seçenek Olur?

Katı CBN, uçlu PCBN’den otomatik bir yükseltme olarak değerlendirilmemelidir.
Birçok zorlu tornalama işlemi için, geleneksel uçlu kesici uç hâlâ daha pratik bir çözüm olmaya devam etmektedir.
Bu durum, özellikle işleme işlemi esas olarak son rötuş tornalaması olduğunda, kesme derinliği az olduğunda, kesme kenarının sadece kısa bir kısmı işleme dahil olduğunda ve standart bir ISO kesici uç zaten güvenilir bir performans gösterdiğinde geçerlidir.
Uçlu PCBN, kesici uç maliyetinin üretim ekonomisi üzerinde önemli bir etkiye sahip olduğu durumlarda da cazip bir seçenek olabilir.
Katı bir kesici uçtaki ilave kullanılabilir CBN malzemesi, işlem süresini, takım ömrünü veya proses kabiliyetini iyileştirmezse, bu fazladan malzemenin pratikte pek bir faydası olmaz.
Dolayısıyla amaç, kesici uçtaki CBN miktarını en üst düzeye çıkarmak değildir.
Amaç, işleme gereksinimine en uygun ve en ekonomik kesici uç yapısını seçmektir.
Sertleştirilmiş Çelik: Başlıca Sert Tornalama Uygulaması
Sert tornalama, CBN kesici takımların en önemli uygulama alanlarından biridir.
Tipik bileşenler arasında rulman parçaları, sertleştirilmiş şaftlar, dişliler, şanzıman bileşenleri, kalıplar, kalıp çelikleri ve yüzey sertleştirilmiş bileşenler yer alır.
Katı veya uçlu PCBN’nin uygunluğu, iş parçasının sadece “sertleştirilmiş çelik” olarak tanımlanmasından çok daha fazla faktöre bağlıdır.”
Aşağıdaki bilgiler normalde bir bütün olarak değerlendirilmelidir:
İş parçası malzemesi → sertlik → işleme payı → kesintisiz veya kesintili kesme → yüzey gereksinimi → kenar hazırlığı → makine rijitliği
Sertleştirilmiş ve sabit bir şafttaki küçük bir son işlem payı, daha büyük bir paya ve kesintili özelliklere sahip bir parçaya kıyasla tamamen farklı bir CBN çözümü gerektirebilir.
Peki ya dökme demir?
Katı CBN, belirli dökme demir işleme uygulamalarında da kullanılmaktadır.
Yüksek aşınma direnci ve daha geniş bir PCBN kesme yüzeyinin mevcut olması, aşındırıcı dökme demirlerin işlenmesinde veya daha fazla kesme temasının gerekli olduğu durumlarda faydalı olabilir.
Bununla birlikte, “dökme demir” tek bir işleme koşulu olarak değerlendirilmemelidir.
Gri dökme demir, sert dökme demir, soğutulmuş dökme demir ve kesintili veya aşındırıcı yüzeylere sahip bileşenler, farklı CBN kaliteleri ve kesici kenar hazırlıkları gerektirebilir.
Bu nedenle uygun çözüm, dökme demirin gerçek kalitesine, sertliğine, işleme payına ve kesme koşullarına bağlıdır.
Sürekli ve Kesintili Sert Tornalama
Kesme sürekliliği, CBN uç seçimi üzerinde büyük bir etkiye sahiptir.
Sürekli sert tornalama işleminde, kesici kenar iş parçasıyla sürekli temas halindedir. Bu nedenle aşınma direnci, ısıl davranış ve yüzey tutarlılığı en önemli hususlardır.
Kesme kesintisi arttıkça, kesici kenar iş parçasına tekrar tekrar girip çıkar. Mekanik darbe daha önemli hale gelir; bu da kenar dayanıklılığı ve uygun kenar hazırlığı ihtiyacını artırır.
Hafif kesintili bir kesim, yoğun kesintili bir kesimle aynı şey değildir.
Anahtar yuvaları, çapraz delikler, dişler, kesik omuzlar veya düzensiz sertleştirilmiş yüzeyler gibi özellikler, kesici kenar üzerindeki yükü önemli ölçüde değiştirebilir.
Şunu anlamak önemlidir:
Sadece katı CBN yapısı, kesintili kesme kabiliyetini tek başına belirlemez.
PCBN kalitesi, CBN içeriği, bağlayıcı sistemi, kenar hazırlığı, kesici uç geometrisi ve kesme koşulları bir bütün olarak değerlendirilmelidir.
Kenar Hazırlığı, Kesici Uç Yapısı Kadar Önemlidir
Aynı ISO şekline sahip iki CBN uç, kesici kenar hazırlıkları farklıysa çok farklı performans gösterebilir.
Sert tornalamada, kesme kuvvetleri ile yüzey kalitesi gereksinimleri arasında bir denge sağlamak amacıyla genellikle özenle kontrol edilen pahlar, honlar veya her ikisinin birleşimi kullanılır.
Daha sağlam bir kesici kenar, kesintili veya zorlu koşullarda güvenilirliği artırabilir, ancak aynı zamanda kesme kuvvetini de artırabilir.
Daha keskin bir hazırlık, kesme kuvvetini azaltabilir ve ince son işlemlere yardımcı olabilir; ancak zorlu kesme koşullarında kenar koruması daha az olabilir.
Bu nedenle, seçim sürecinde aşağıdaki hususlar dikkate alınmalıdır:
PCBN kalitesi + kenar hazırlığı + uç yarıçapı + kesici uç yapısı + işleme koşulları
sadece ISO koduna göre bir uç seçmek yerine.
Makinenin rijitliği hayati önem taşır
CBN, istikrarlı bir işleme sisteminde en iyi performansı gösterir.
İş parçasının yüksek sertliği ve nispeten dar son işlem toleransları, titreşim, yetersiz sıkıştırma veya aşırı takım çıkıntısının işlem kararlılığını hızla azaltabileceği anlamına gelir.
CBN kalitesini veya kesici uç yapısını değiştirmeden önce, işleme kurulumunun tamamını kontrol edin.
Önemli faktörler arasında iş parçasının sabitlenmesi, iş mili durumu, takım tutucunun rijitliği, kesici uç oturması, takım çıkıntısı, bileşen eksantrikliği ve kesintili özelliklerin niteliği sayılabilir.
Yonga oluşumu, CBN malzemesinin otomatik olarak çok kırılgan olduğu anlamına gelmez.
Bazı durumlarda asıl sorun, işleme sisteminin başka bir yerinde meydana gelen dengesizliktir.
Kuru mu, Islak mı Sert Tornalama?
Kuru işleme, sert tornalamada yaygın olarak kullanılır; zira CBN yüksek kesme sıcaklıklarında çalışabilir ve uygun uygulamalarda soğutma sıvısının kullanılmaması işlemi basitleştirebilir.
Ancak bu, CBN’nin her zaman kuru olarak kullanılması gerektiği anlamına gelmez.
Belirli kaliteler, iş parçası malzemeleri ve işleme koşullarında ıslak işleme de uygun olabilir.
Bu nedenle, doğru soğutma sıvısı stratejisi, ilgili CBN kalitesi ve uygulaması için verilen önerilere uygun olmalıdır.
Aşağıdaki ifadelerden hiçbirini genel bir kural olarak kabul etmeyin:
“CBN her zaman kuruyup kalmalıdır.”
veya
“CBN için soğutma sıvısı gereklidir.”
Her iki seçenek de her uygulama için doğru değildir.
İşlem istikrarı ve soğutma sıvısının tutarlı bir şekilde uygulanması, genel bir kurala uymaktan daha önemlidir.
Katı CBN her zaman daha uzun takım ömrü sağlar mı?
Hayır.
Takım ömrü, işleme koşullarının tamamına bağlıdır.
Katı bir kesici uç daha fazla PCBN malzemesi içerir; ancak bu, aktif kesme kenarının, doğru seçilmiş uçlu bir PCBN kesici uca kıyasla daha yavaş aşınacağı anlamına gelmez.
Takım ömrü, PCBN kalitesi, iş parçası sertliği, kesme hızı, ilerleme hızı, kesme derinliği, kesme kesintisi, kenar hazırlığı, makine rijitliği ve yüzey gereksinimlerinden etkilenir.
Bu nedenle, katı CBN'yi tercih etmenin temel nedeni, yapısının işleme açısından bir avantaj sağlaması olmalıdır.
Eğer uçlu bir kesici uç gerekli işlemi zaten verimli bir şekilde gerçekleştiriyorsa, sadece tek parça yapı tek başına ekonomik verimliliği artırmayabilir.
Katı CBN Seçim Kontrol Listesi
Katı CBN'yi seçmeden önce, söz konusu uygulamanın bu yapının sunduğu avantajlardan gerçekten faydalanıp faydalanmayacağını değerlendirin.
İşlemde daha geniş bir kullanılabilir PCBN kesme kenarı, daha fazla kesme temas alanı veya kesme derinliği, çekme-kesme veya ön tornalama stratejisi, daha az işleme geçişi ya da geleneksel küçük bir PCBN ucu ile verimli bir şekilde gerçekleştirilemeyen bir süreç gerektiğinde, katı CBN’nin değerlendirilmesi faydalı olabilir.
İşlem geleneksel sert son işlem tornalama olduğunda, kesme derinliği az olduğunda, sadece kısa bir kesici kenar bölümü kullanıldığında ve mevcut ISO uçlu kesici uç zaten istikrarlı bir takım ömrü ve yüzey kalitesi sağladığında, uçlu PCBN daha pratik bir seçenek olmaya devam edebilir.
Bu nedenle nihai karar, aşağıdakilerin birleşimine dayandırılmalıdır:
kesici uç yapısı, PCBN kalitesi, kesici kenar hazırlığı, iş parçası ve işleme koşulları.
Sert tornalama uygulaması için bir CBN kesici uca mı ihtiyacınız var?
Katı CBN ile uçlu PCBN arasında seçim yapmak, yalnızca kesici uç yapısından ziyade, gerçek işleme koşullarına göre belirlenir.
Kesici uç önerisi talep ederken, iş parçası malzemesini ve sertliğini, mevcut kesici uç kodunu, yaklaşık kesme derinliğini, kesmenin kesintisiz mi yoksa kesintili mi yapıldığını, mevcut kesme verilerini, yüzey kalitesi gereksinimini ve istenen miktarı belirtin.
Bu ayrıntılar, katı bir CBN çözümünün gerçek bir işleme avantajı sağlayıp sağlamadığını ya da uçlu bir PCBN kesici uçun daha ekonomik bir seçenek olup olmadığını belirlemeyi çok daha kolay hale getirir.