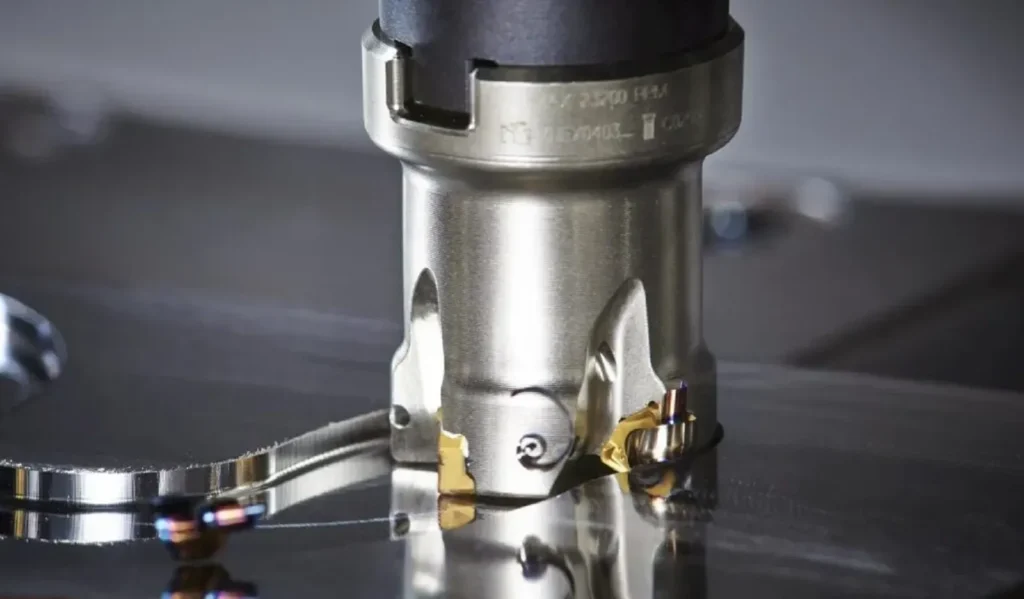
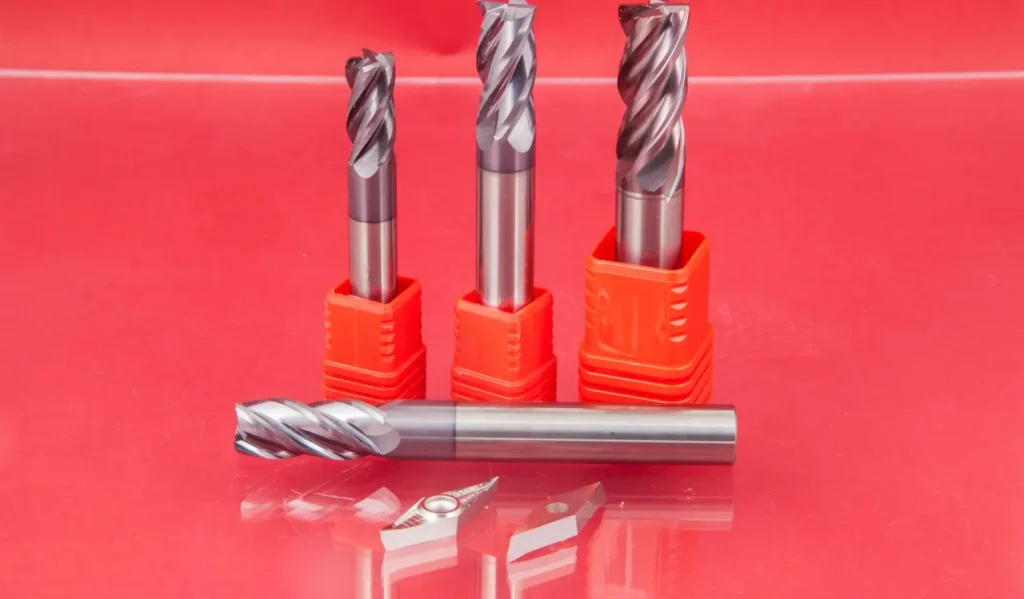
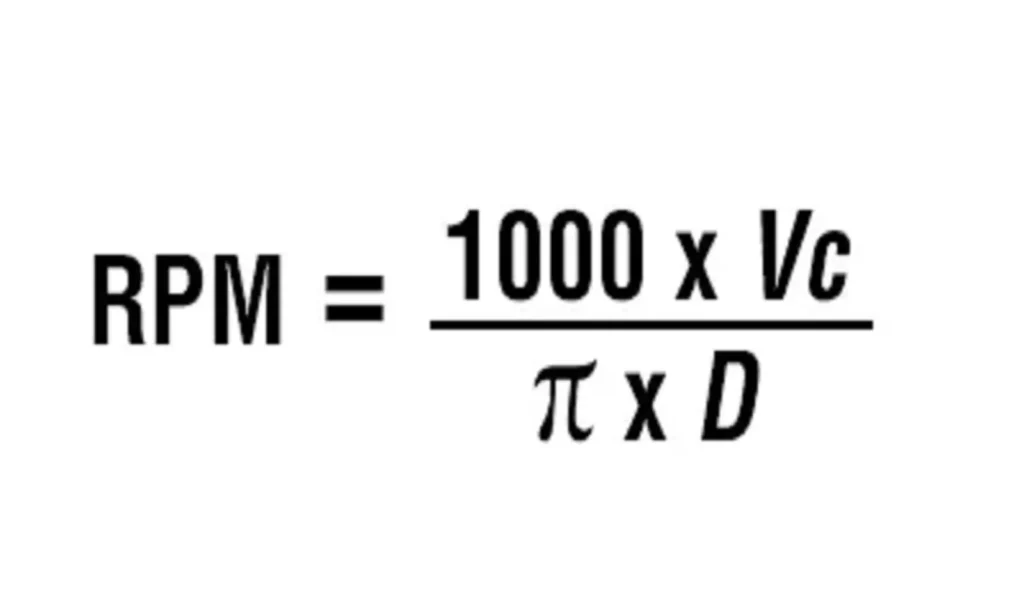Hartmetall-Schaftfräser sind unverzichtbare Rotationsschneidwerkzeuge in der Präzisionsbearbeitung, die für ihre Langlebigkeit und Effizienz bei Fräsarbeiten wie Nutenfräsen, Profilfräsen, Planbearbeitung und Konturfräsen geschätzt werden. Hergestellt aus Wolframcarbid - einem Verbundwerkstoff aus Wolfram und Kohlenstoff mit Kobaltbinder - bieten sie im Vergleich zu Werkzeugen aus Schnellarbeitsstahl (HSS) eine überragende Härte (bis zu 90+ HRA), Verschleißfestigkeit und Wärmetoleranz. Dies ermöglicht höhere Drehzahlen und Vorschübe, wodurch die Zykluszeiten reduziert werden und die scharfen Kanten länger erhalten bleiben. Die Optimierung von Parametern wie Spindeldrehzahl, Vorschub und Schnitttiefe ist entscheidend für das Gleichgewicht zwischen Produktivität, Oberflächenqualität, Werkzeugstandzeit und Maschinensicherheit. Schlechte Einstellungen können bis übermäßigem Verschleiß, Bruch oder suboptimalen Ergebnissen führen; ideale Einstellungen maximieren die Materialabtragsrate (MRR) und minimieren die Kosten. Dieser Leitfaden stützt sich auf bewährte Verfahren der Branche und enthält Formeln, Tabellen und Tipps, die auf verschiedene Werkstoffe und Szenarien zugeschnitten sind.
Arten von Hartmetall-Schaftfräsern
Die Auswahl des richtigen Typs beeinflusst die Wahl der Parameter:
- Walzenstirnfräser: Für allgemeine Schnitte mit flachem Boden; vielseitig einsetzbar zum Schruppen und Schlichten.
- Schaftfräser mit Kugelkopf: Für 3D-Konturfräsen und Formen; erfordern angepasste Vorschübe aufgrund der gekrümmten Geometrie.
- Eckenradius-Schaftfräser: Verstärkung der Kanten für schwere Schrupparbeiten; ermöglicht höhere Vorschübe.
- Schrupp-Schaftfräser: Grobe Zähne für die Abtragung von Massenmaterial; niedrigere Drehzahlen zur Bewältigung der Spänebelastung.
- Kegelige Schaftfräser: Für abgewinkelte Merkmale; Parameter skalieren mit dem effektiven Durchmesser.
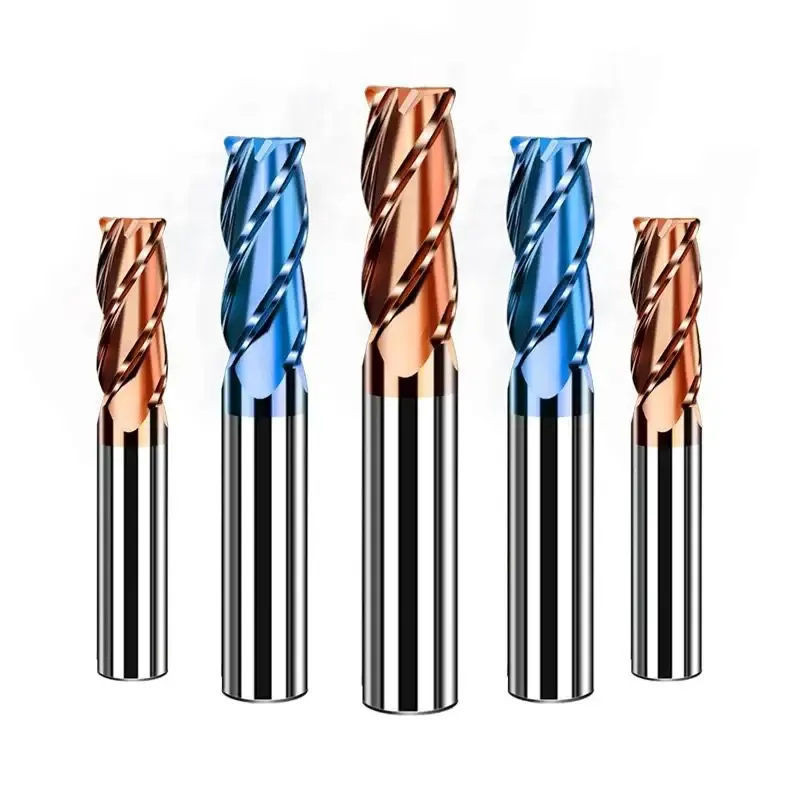
Beschichtungen wie TiAlN oder AlTiN optimieren den Schutz vor Hitze und Verschleiß und ermöglichen oft 20-50% höhere Geschwindigkeiten auf Eisenwerkstoffen.
Parameter für das Schneiden von Schlüsseln
Beherrschen Sie diese, um eine optimale Leistung zu erzielen:
| Parameter | Beschreibung | Einheiten (imperial/metrisch) | Typischer Bereich für Hartmetall-Schaftfräser |
|---|---|---|---|
| Spindeldrehzahl (RPM) | Umdrehungen pro Minute des Werkzeugs; steuert die Schnittgeschwindigkeit und die Wärmeentwicklung. | DREHZAHL / RPM | 5.000-10.000 (variiert je nach Durchmesser und Material) |
| Vorschub | Vorschub in das Werkstück; beeinflusst Spandicke und MRR. | IPM (Zoll/min) / mm/min | 10-100 IPM (Einstellung pro Zahn) |
| Span-Last (IPT) | Abgetragenes Material pro Nut und Umdrehung; Schlüssel für die Lebensdauer des Werkzeugs. | IPT (Zoll/Zahn) / mm/Zahn | 0,001-0,010 IPT |
| Axiale Schnitttiefe (ADOC) | Eindringtiefe entlang der Werkzeugachse; Aufprallkräfte und Durchbiegung. | Zentimeter / mm | 0,5-2,5 × Werkzeugdurchmesser |
| Radiale Schnitttiefe (RDOC) | Eingriff senkrecht zur Achse (Stepover %); niedriger für die Endbearbeitung. | % von Durchmesser / mm | 10-50% zum Schruppen; 5-10% zum Schlichten |
| Kühlmittel | Flüssigkeit zur Wärme-/Spänekontrolle; je nach Material überflutet, vernebelt oder trocken. | K.A. | Unerlässlich für Stahl/Titan; optional für Aluminium |
Berechnungsmethoden
Beginnen Sie mit den Herstellerangaben und verfeinern Sie diese dann mit Hilfe von Formeln. Dabei wird von unbeschichteten Werkzeugen ausgegangen; Beschichtungen können die SFM um 10-30% erhöhen. Verwenden Sie eine Software wie G-Wizard, um die Präzision bis erhöhen, aber für die Grundlagen reichen auch manuelle Berechnungen aus.
Spindeldrehzahl (RPM)

- Kaiserlich: RPM = (SFM × 3,82) / Werkzeugdurchmesser (Zoll)
- Metrisch: RPM = (Vc × 1.000) / (π × Werkzeugdurchmesser in mm) SFM (Surface Feet per Minute) oder Vc (m/min) ist materialspezifisch (siehe Tabellen unten). Beispiel: Für ein 1/2″-Werkzeug in Aluminium (SFM=800), RPM = (800 × 3,82) / 0,5 = 6.112.
2. Vorschub (IPM)
- Kaiserlich: IPM = RPM × IPT × Anzahl der Spannuten (T)
- Metrisch: mm/min = Drehzahl × mm/Zahn × T IPT (Span Load) stellt ein Gleichgewicht zwischen MRR und Verschleiß her - ein bis niedriger Wert führt bis Reibung/Hitze; ein bis hoher Wert birgt die Gefahr von Brüchen. Beispiel: Bei 6.112 U/min, 0,004 IPT, 4 Schneiden: IPM = 6.112 × 0,004 × 4 = 98 IPM.
3. Materialabtragsrate (MRR)
- MRR = ADOC × RDOC × IPM (Kubikzoll/min) Maximierung durch Erhöhung der Tiefen/Vorschübe, ohne die Maschinenleistung bis überschreiten (Ziel ist eine Spindellast von 80%).
Faktoren, die die Optimierung beeinflussen
- Werkstoff: Härtere/abrasive Werkstoffe (z. B. Titan) benötigen eine niedrigere SFM/höhere Kühlmittelmenge; weiche Werkstoffe (z. B. Aluminium) erlauben aggressive Vorschübe.
- Werkzeug-Geometrie: Mehr Spannuten (3-6) für Schlichten/hohe Drehzahlen; weniger (2-3) für Schruppen/Spanabfuhr. Kleinere Durchmesser drehen sich schneller, lenken aber stärker ab.
- Steifigkeit der Maschine: Steife Aufbauten lassen tiefere Schnitte bis; Schwingungen erfordern Reduzierungen.
- Art der Operation: Beim Schruppen liegt der Schwerpunkt auf der MRR (höhere Vorschübe), beim Schlichten auf der Endbearbeitung (niedrigerer RDOC).
- Kühlmittel/Umwelt: Verringert die Reibung um 30-50%; der hohe Druck unterstützt das Brechen von Titanspänen.
Materialspezifische Empfehlungen
Verwenden Sie diese Ausgangspunkte aus den zusammengefassten Richtlinien; testen und passen Sie 10-20% je nach Einrichtung an. Für einen 1/4″-Schaftfräser mit 4 Schneiden.
Nichteisenwerkstoffe (z. B. Aluminium, Kupfer)
Hohe Drehzahlen, mäßige Späne; neigt ohne Kühlmittel bis Aufbauschneiden.
| Material | SFM-Reihe | IPT (1/4″ Werkzeug) | RPM Beispiel | Futtermittel (IPM) Beispiel | Tipps |
|---|---|---|---|---|---|
| Aluminium (6061) | 800-1,500 | 0.002-0.004 | 9,664-18,120 | 77-145 | Hohe Vorschübe, um Gummierung zu vermeiden; MMS bevorzugt. |
| Messing/Kupfer | 600-1,000 | 0.001-0.002 | 7,248-12,080 | 29-49 | Gleichlauffräsen; wenn möglich trocken. |
| Kunststoffe | 200-600 | 0.003-0.005 | 3,048-9,144 | 37-61 | Scharfe Werkzeuge; geringe Hitze, um Schmelzen zu vermeiden. |
Eisenhaltige Werkstoffe (z. B. Stahl, Edelstahl)
Mäßige Geschwindigkeiten; Fokus auf Spankontrolle, um Kaltverfestigung zu vermeiden.
| Material | SFM-Reihe | IPT (1/4″ Werkzeug) | RPM Beispiel | Futtermittel (IPM) Beispiel | Tipps |
|---|---|---|---|---|---|
| Unlegierter Stahl (1018) | 100-300 | 0.001-0.002 | 1,216-3,648 | 5-15 | Kühlmittel fluten; 40-60% Umstellung. |
| Rostfrei (304) | 100-250 | 0.0005-0.001 | 1,216-3,024 | 2-5 | Niedriger RDOC (20%); Hochdruck-Kühlmittel. |
| Werkzeugstahl (A2) | 100-250 | 0.001-0.0015 | 1,216-3,024 | 5-7 | Beschichtete Werkzeuge; Monitor für Aufbauschneiden. |
Hochtemperatur-Legierungen und Titan
Niedrige Geschwindigkeiten, leichte Schnitte; Wärmemanagement ist der Schlüssel.
| Material | SFM-Reihe | IPT (1/4″ Werkzeug) | RPM Beispiel | Futtermittel (IPM) Beispiel | Tipps |
|---|---|---|---|---|---|
| Titan (6Al-4V) | 50-250 | 0.0005-0.001 | 608-3,024 | 1-5 | Reichlich Kühlmittel; trochoidale Pfade für geringes Engagement. |
| Inconel 718 | 40-60 | 0.001-0.0015 | 486-728 | 2-4 | Starrer Aufbau; Werkzeuge mit variabler Drallwinkel zur Reduzierung von Ratterern. |
RPM Beispiel: (SFM × 3,82) / 0,25. Vorschub: RPM × IPT × 4 Schneiden. Skalieren Sie IPT auf 20-50% für größere Durchmesser.
Optimierungsstrategien
- Start konservativ: Verwenden Sie 70-80% der maximal empfohlenen SFM/IPT; erhöhen Sie diese während der Überwachung.
- Monitor-Feedback: Auf Rattergeräusche achten (Drehzahl reduzieren 10%); Späne prüfen (kurz/kurz = gut; strähnig = Vorschub erhöhen).
- Fortgeschrittene Techniken:
- Hochgeschwindigkeits-Bearbeitung (HSM): 1.500+ SFM mit leichter RDOC (5-10%); erhöht die MRR um das 2-3-fache.
- Trochoidales Fräsen: Kreisförmige Bahnen mit 5-15% Eingriff; ideal für Schlitze, verlängert die Lebensdauer 2x.
- Klettern vs. Konventionell: Steigen für bessere Oberflächenqualität (Vorschub/Werkzeugdrehung in die gleiche Richtung); konventionell für Einlaufschnitte.
- Iterieren: In 10%-Schritten einstellen; Ergebnisse zur Wiederholbarkeit protokollieren.
Typische Störungen beheben
| Ausgabe | Verursacht | Lösungen |
|---|---|---|
| Bruch des Werkzeugs | Übermäßiger ADOC/RDOC, hohe IPT | Tiefen 20% reduzieren; Steifigkeit prüfen. |
| Rattern/Schwingung | Resonanz, Ablenkung | Variieren Sie die Drehzahl; verwenden Sie kürzere Werkzeuge; fügen Sie Dämpfer hinzu. |
| Schlechtes Finish | Niedrige Drehzahl, hohem Vorschub | Geschwindigkeit erhöhen; IPT senken; Kühlmittel sicherstellen. |
| Span-Aufbau | Unzureichende Evakuierung | Zufuhr verstärken; Kühlmitteldruck optimieren. |
| Schnelle Abnutzung | Wärme aus Trockenübungen, falsche SFM | Flüssigkeit auftragen; Materialempfehlungen beachten. |
Bewährte Vorgehensweisen für die Lebensdauer von Werkzeugen
- Wählen Sie die richtige Beschichtung: Wählen Sie eine Beschichtung (z. B. TiAlN, AlCrN, TiCN), die speziell für Ihr Werkstückmaterial optimiert ist. Beschichtungen erhöhen die Härte, die Hitzebeständigkeit und die Schmierfähigkeit, was die Standzeit der Werkzeuge erheblich verlängert, insbesondere bei Hochgeschwindigkeits- oder Trockenbearbeitung.
- Stimmen Sie die Schneidenzahl auf das Material ab:
- Untere Schneidenzahl (2-3): Ideal für nicht eisenhaltige, gummiartige oder weichere Werkstoffe (wie Aluminium), da sie Folgendes bieten größere Spänetäler für einen effizienten Spanabtransport, der ein Nachschneiden der Späne und das Packen verhindert.
- Höhere Schneidenzahl (5+): Besser für härtere, eisenhaltige Werkstoffe (wie Stahl, Edelstahl), da sie eine dickerer, steiferer Kern für Stärke und Stabilität.
- Minimieren Sie die Schnittlänge (LOC): Verwenden Sie die kürzestmögliche LOC-/Schneidenlänge, die für die Arbeit erforderlich ist. Ein kürzeres Werkzeug ist steifer und weniger anfällig für Durchbiegung, wodurch Schwingungen und Werkzeugbrüche reduziert werden.
- Verwendung der variablen Drallwinkel-/Pitch-Geometrie: Werkzeuge mit variabler Drallwinkel Hilfe Oberschwingungen (Rattern) auflösen, Dies führt bis einem glatteren Schnitt, einer besseren Oberfläche und einer längeren Lebensdauer der Werkzeuge.
- Verwenden Sie Eckenradiuswerkzeuge (Bullnose): A Bullnose-Schaftfräser (mit einem kleinen Radius an der Ecke) ist typischerweise langlebiger als ein scharfkantiges Ende, da der Radius die Schnittkräfte gleichmäßiger verteilt und ein Ausbrechen verhindert.