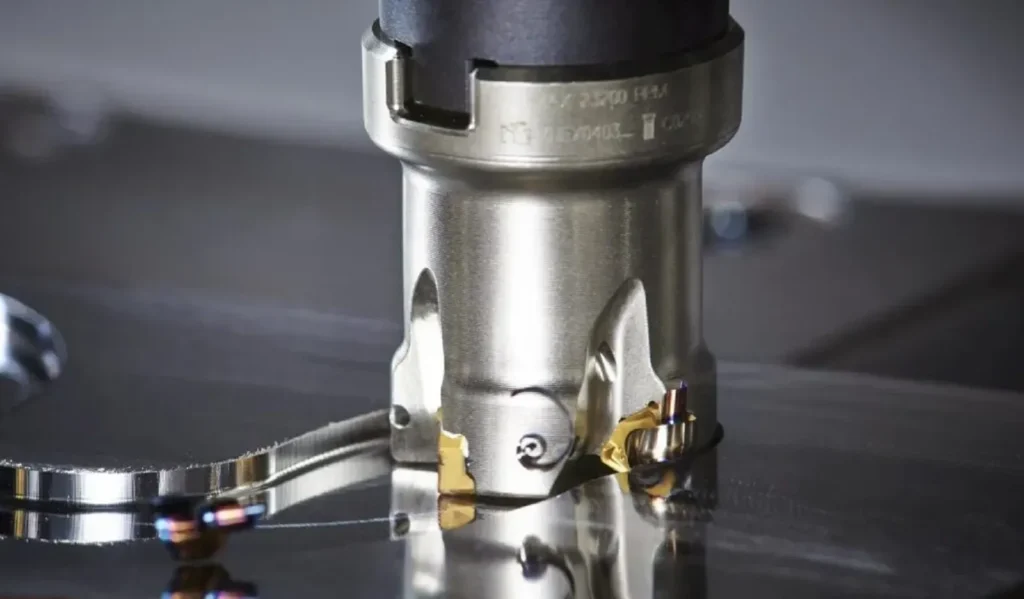
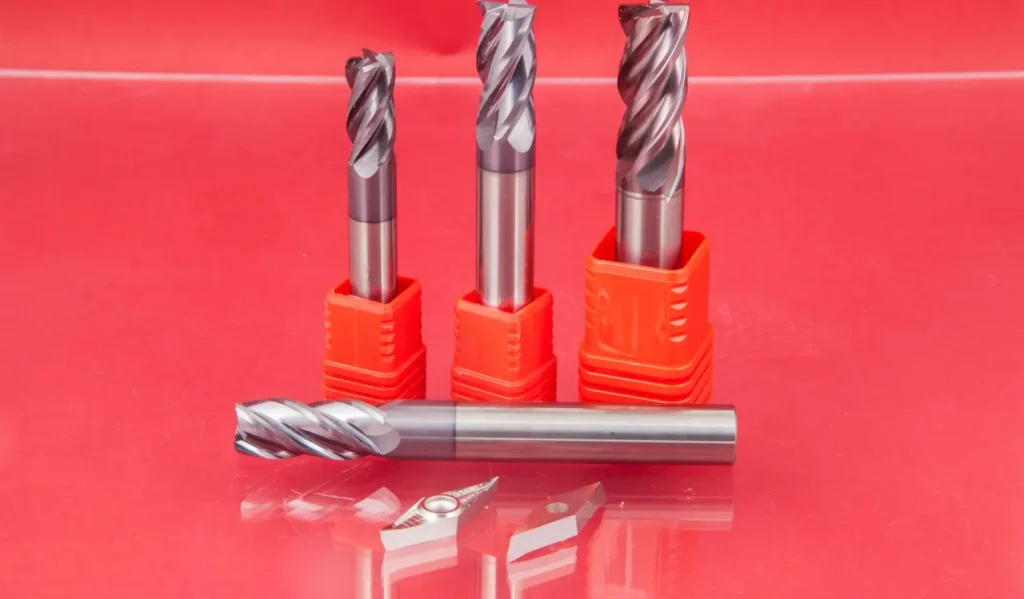
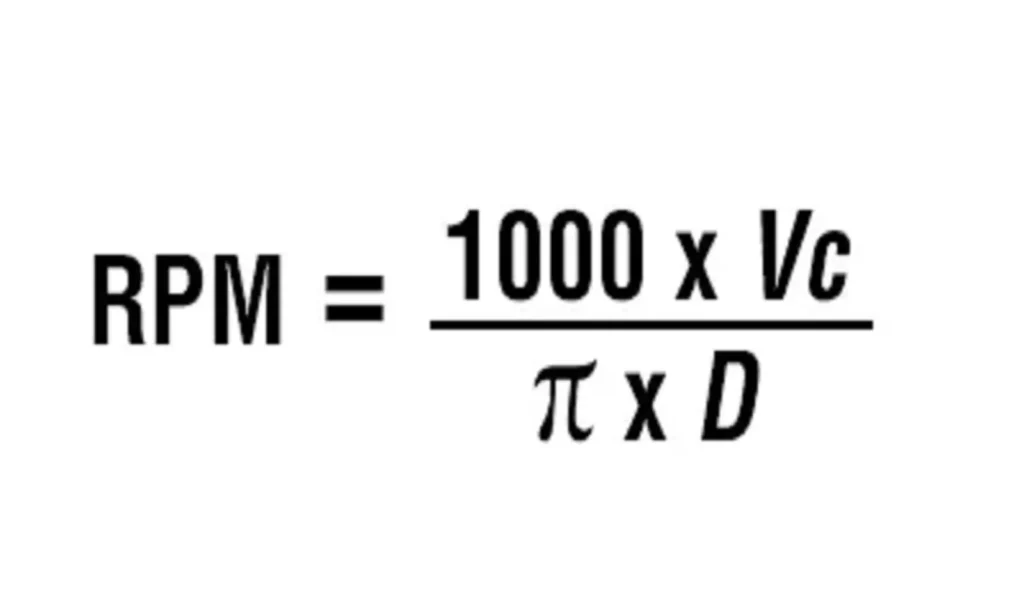Frese in metallo duro sono utensili da taglio rotanti essenziali nella lavorazione di precisione, apprezzati per la loro durata ed efficienza nelle operazioni di fresatura, come scanalatura, profilatura, lavorazione planare e contornatura. Realizzati in carburo di tungsteno - un composito di tungsteno e carbonio con legante di cobalto - offrono una durezza superiore (fino a 90+ HRA), resistenza all'usura e tolleranza al calore rispetto agli utensili in acciaio rapido (HSS). Ciò consente velocità e avanzamenti più elevati, riducendo i tempi di ciclo e mantenendo più a lungo i bordi taglienti. L'ottimizzazione di parametri come la velocità del mandrino, l'avanzamento e la profondità di taglio è fondamentale per bilanciare produttività, finitura superficiale, durata dell'utensile e sicurezza della macchina. Impostazioni sbagliate possono portare a un'usura eccessiva, a rotture o a risultati non ottimali; quelle ideali massimizzano il tasso di rimozione del materiale (MRR) e minimizzano i costi. Questa guida si basa sulle migliori pratiche del settore per fornire formule, tabelle e suggerimenti adatti a vari materiali e scenari.
Tipi di frese in metallo duro
La selezione del tipo giusto influenza le scelte dei parametri:
- Frese a codolo piatte: Per tagli generici a fondo piatto; versatile per la sgrossatura e la finitura.
- Frese a sfera: Per la contornatura e gli stampi 3D; richiedono avanzamenti regolati a causa della geometria curva.
- Frese a raggio d'angolo: Rafforzano i bordi per la sgrossatura pesante; consentono avanzamenti più elevati.
- Frese per sgrossatura: Denti grossi per la rimozione di materiale sfuso; velocità ridotte per gestire il carico di trucioli.
- Frese coniche: Per elementi angolati; i parametri sono in scala con il diametro effettivo.
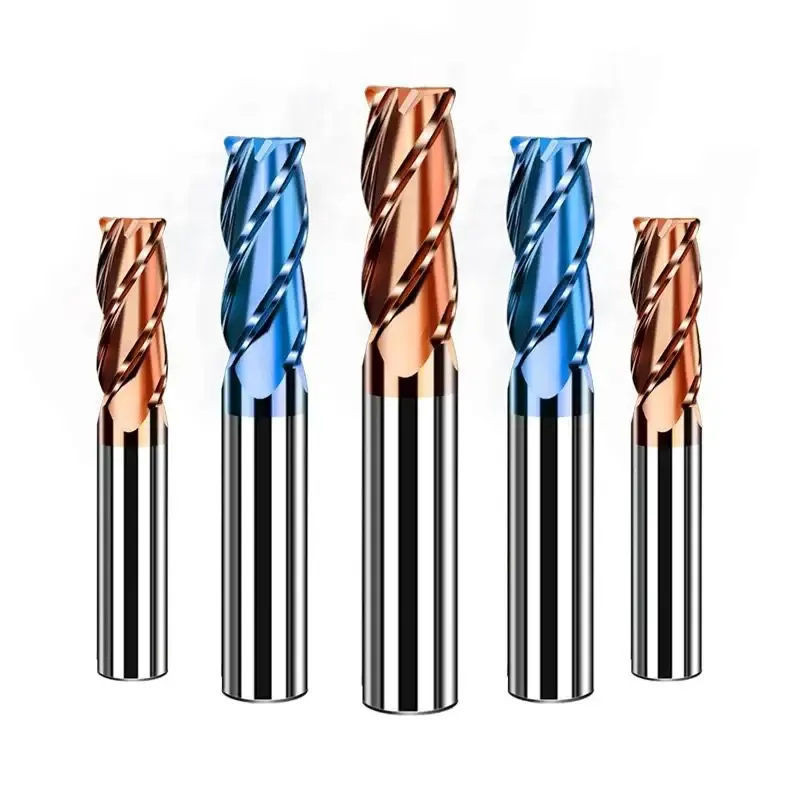
Rivestimenti come il TiAlN o l'AlTiN ottimizzano ulteriormente la resistenza al calore e all'usura, consentendo spesso velocità 20-50% più elevate sui materiali ferrosi.
Parametri di taglio chiave
Padroneggiateli per ottenere prestazioni ottimali:
| Parametro | Descrizione | Unità (imperiale/metrica) | Gamma tipica per le frese in metallo duro |
|---|---|---|---|
| Velocità del mandrino (RPM) | Rotazioni al minuto dell'utensile; controlla la velocità di taglio e la generazione di calore. | RPM / RPM | 5.000-10.000 (varia in base al diametro e al materiale) |
| Velocità di alimentazione | Velocità di avanzamento nel pezzo; influisce sullo spessore del truciolo e sul MRR. | IPM (pollici/min) / mm/min | 10-100 IPM (regolazione per dente) |
| Carico del chip (IPT) | Materiale asportato per ogni flauto e per ogni giro; fondamentale per la durata dell'utensile. | IPT (pollici/dente) / mm/dente | 0,001-0,010 IPT |
| Profondità di taglio assiale (ADOC) | Penetrazione lungo l'asse dell'utensile; forze d'impatto e deflessione. | Pollici / mm | 0,5-2,5 × diametro dell'utensile |
| Profondità di taglio radiale (RDOC) | Ingaggio perpendicolare all'asse (stepover %); più basso per la finitura. | % di diametro / mm | 10-50% per sgrossatura; 5-10% per finitura |
| Liquido di raffreddamento | Fluido per il controllo del calore/dei trucioli; a diluvio, a nebbia o a secco in base al materiale. | N/D | Indispensabile per gli acciai/titanio; opzionale per l'alluminio |
Metodi di calcolo
Iniziare con i dati del produttore, quindi perfezionare con le formule. Questi dati presuppongono utensili non rivestiti; i rivestimenti possono aumentare l'SFM di 10-30%. Utilizzare software come G-Wizard per la precisione, ma i calcoli manuali funzionano per le basi.
Velocità del mandrino (RPM)

- Imperiale: RPM = (SFM × 3,82) / Diametro utensile (pollici)
- Metrico: RPM = (Vc × 1.000) / (π × Diametro utensile in mm) SFM (Surface Feet per Minute) o Vc (m/min) è specifico del materiale (vedere le tabelle sotto). Esempio: Per un utensile da 1/2″ in alluminio (SFM=800), RPM = (800 × 3,82) / 0,5 = 6.112.
2. Velocità di avanzamento (IPM)
- Imperiale: IPM = RPM × IPT × Numero di lamelle (T)
- Metricomm/min = RPM × mm/dente × T L'IPT (Chip Load) bilancia MRR e usura: un valore troppo basso provoca sfregamento/riscaldamento; un valore troppo alto rischia la rottura. Esempio: A 6.112 giri/min, 0,004 IPT, 4 scanalature: IPM = 6.112 × 0,004 × 4 = 98 IPM.
3. Tasso di rimozione del materiale (MRR)
- MRR = ADOC × RDOC × IPM (pollici cubi/min) Massimizzare aumentando le profondità/alimentazioni senza superare la potenza della macchina (puntare al carico del mandrino 80%).
Fattori che influenzano l'ottimizzazione
- Materiale del pezzo da lavorare: I materiali più duri/abrasivi (ad esempio, il titanio) necessitano di un SFM più basso/un refrigerante più elevato; quelli morbidi (ad esempio, l'alluminio) consentono avanzamenti aggressivi.
- Geometria dello strumento: Più scanalature (3-6) per la finitura/alto numero di giri; meno (2-3) per la sgrossatura/evacuazione dei trucioli. I diametri più piccoli girano più velocemente ma deviano di più.
- Rigidità della macchina: Gli assetti rigidi tollerano tagli più profondi; le vibrazioni richiedono riduzioni.
- Tipo di operazione: La sgrossatura privilegia il MRR (avanzamenti più elevati); la finitura privilegia la finitura (RDOC più basso).
- Refrigerante/Ambiente: Riduce l'attrito di 30-50%; l'alto pressione favorisce la rottura dei trucioli di titanio.
Raccomandazioni specifiche per i materiali
Utilizzare questi punti di partenza dalle linee guida aggregate; testare e regolare 10-20% in base alla configurazione. Per una fresa a 4 eliche da 1/4″.
Materiali non ferrosi (ad es. alluminio, rame)
Velocità elevate, trucioli moderati; tendenza all'accumulo di bordi senza refrigerante.
| Materiale | Gamma SFM | IPT (utensile da 1/4″) | Esempio di RPM | Esempio di alimentazione (IPM) | Suggerimenti |
|---|---|---|---|---|---|
| Alluminio (6061) | 800-1,500 | 0.002-0.004 | 9,664-18,120 | 77-145 | Avanzamenti elevati per evitare la formazione di gomma; preferibile MQL. |
| Ottone/Rame | 600-1,000 | 0.001-0.002 | 7,248-12,080 | 29-49 | Fresatura a scalare; possibilmente a secco. |
| Plastica | 200-600 | 0.003-0.005 | 3,048-9,144 | 37-61 | Strumenti affilati; calore basso per evitare che si sciolga. |
Materiali ferrosi (ad es. acciaio, acciaio inossidabile)
Velocità moderate; concentrarsi sul controllo dei trucioli per evitare l'indurimento del lavoro.
| Materiale | Gamma SFM | IPT (utensile da 1/4″) | Esempio di RPM | Esempio di alimentazione (IPM) | Suggerimenti |
|---|---|---|---|---|---|
| Acciaio dolce (1018) | 100-300 | 0.001-0.002 | 1,216-3,648 | 5-15 | Liquido di raffreddamento alluvionale; 40-60% stepover. |
| Inossidabile (304) | 100-250 | 0.0005-0.001 | 1,216-3,024 | 2-5 | RDOC inferiore (20%); refrigerante ad alto pressione. |
| Acciaio per utensili (A2) | 100-250 | 0.001-0.0015 | 1,216-3,024 | 5-7 | Utensili rivestiti; monitorare il bordo costruito. |
Leghe ad alto temperatura e titanio
Basse velocità, tagli leggeri; la gestione del calore è fondamentale.
| Materiale | Gamma SFM | IPT (utensile da 1/4″) | Esempio di RPM | Esempio di alimentazione (IPM) | Suggerimenti |
|---|---|---|---|---|---|
| Titanio (6Al-4V) | 50-250 | 0.0005-0.001 | 608-3,024 | 1-5 | Liquido di raffreddamento abbondante; percorsi trocoidali per un impegno ridotto. |
| Inconel 718 | 40-60 | 0.001-0.0015 | 486-728 | 2-4 | Impostazione rigida; utensili ad elica variabile per ridurre le vibrazioni. |
Esempio di numero di giri: (SFM × 3,82) / 0,25. Avanzamento: RPM × IPT × 4 scanalature. Aumentare l'IPT di 20-50% per i diametri più grandi.
Strategie di ottimizzazione
- Inizio conservatore: Utilizzare 70-80% del massimo SFM/IPT consigliato; aumentare durante il monitoraggio.
- Feedback del monitor: Ascoltare le vibrazioni (ridurre il numero di giri 10%); controllare i trucioli (corti/corti = buoni; filanti = aumentare l'avanzamento).
- Tecniche avanzate:
- Lavorazione ad alto velocità (HSM): 1.500+ SFM con RDOC leggero (5-10%); aumenta l'MRR di 2-3 volte.
- Fresatura trocoidale: Percorsi circolari con innesto 5-15%; ideale per le scanalature, prolunga la durata di 2 volte.
- Arrampicata vs. Convenzionale: Salita per una migliore finitura (avanzamento/rotazione dell'utensile nella stessa direzione); convenzionale per i tagli di entrata.
- Iterare: Regolare con incrementi di 10%; registrare i risultati per la ripetibilità.
Risoluzione dei problemi comuni
| Problema | Cause | Soluzioni |
|---|---|---|
| Rottura dello strumento | ADOC/RDOC eccessivo, IPT elevato | Ridurre le profondità 20%; controllare la rigidità. |
| Vibrazioni/scricchiolii | Risonanza, deflessione | Variare il numero di giri, utilizzare utensili più corti, aggiungere smorzatori. |
| Finitura scadente | Basso numero di giri, alimentazione elevata | Aumentare la velocità; abbassare l'IPT; assicurare il refrigerante. |
| Formazione di trucioli | Evacuazione inadeguata | Aumentare l'alimentazione; ottimizzare la pressione del refrigerante. |
| Usura rapida | Calore da corse a secco, SFM errato | Applicare il fluido; abbinare i materiali richiesti. |
Le migliori pratiche per la durata degli utensili
- Scegliere il rivestimento giusto: Scegliere un rivestimento (ad esempio, TiAlN, AlCrN, TiCN) specificamente ottimizzato per il materiale del pezzo. I rivestimenti aumentano la durezza, la resistenza al calore e la lubrificazione, prolungando notevolmente la durata dell'utensile, soprattutto nelle lavorazioni ad alto velocità o a secco.
- Abbinare il numero di flauti al materiale:
- Conta dei flauti inferiori (2-3): Ideali per materiali non ferrosi, gommosi o più morbidi (come l'alluminio), in quanto offrono valli di trucioli più grandi per un'efficiente evacuazione dei trucioli, evitando il taglio e l'impaccamento dei trucioli.
- Conta dei flauti più alti (5+): Meglio per i materiali ferrosi più duri (come l'acciaio, l'acciaio inossidabile), in quanto forniscono una nucleo più spesso e più rigido per la resistenza e la stabilità.
- Ridurre al minimo la lunghezza di taglio (LOC): Utilizzare la lunghezza LOC/flute più corta possibile, necessaria per il lavoro. Un utensile più corto è più rigido e meno soggetto a deviazioni, riducendo le vibrazioni e la rottura dell'utensile.
- Utilizza una geometria a elica/passo variabile: Strumenti con variabile angoli dell'elica aiuto interrompere le vibrazioni armoniche (chatter), per ottenere un taglio più regolare, una finitura migliore e una maggiore durata dell'utensile.
- Utilizzare utensili a raggio d'angolo (Bullnose): A fresa a spianare (con un piccolo raggio sull'angolo) è tipicamente più durevole rispetto a un'estremità quadrata affilata, poiché il raggio distribuisce le forze di taglio in modo più uniforme e resiste alle scheggiature.