Haben Sie schon einmal versucht, einen teuren Hartmetall-Schaftfräser bis “schonen”, indem Sie Ihren radiale Zustellung (ae) reduziert haben, nur um dann die Spindel quietschen bis hören? Sie überprüfen das Werkzeug und stellen fest, dass es vorzeitig verbrannt oder abgesplittert ist.
Das erscheint widersprüchlich. Sie haben die Last reduziert, warum hat das Werkzeug dann versagt?
Die Antwort liegt in einem Phänomen namens radiale Spanverdünnung. Wenn Sie dieses Phänomen nicht verstehen, könnten Sie Ihre Werkzeuge unbeabsichtigt mit falschen Parametern “ruinieren”. Dabei geht es nicht nur um Effizienz, sondern auch um die Lebensdauer der Werkzeuge.
In diesem Leitfaden erläutern wir die physikalischen Grundlagen dieses Phänomens, die Logik hinter der Formel für die radiale Spanverdünnung und wie Sie mit modernen CAM-Strategien Ihren Bearbeitungsprozess revolutionieren können.
Das große Missverständnis: programmierter Vorschub und tatsächliche Spandicke
Die meisten Maschinenbediener haben ein mentales Modell, bei dem die programmierte Vorschub (fz oder IPT) der Spanstärke entspricht.
- Das ist WAHR: Wenn Ihre radiale Schnitttiefe (RDOC / ae) 50% des Werkzeugdurchmessers oder mehr beträgt.
- Das ist FALSCH: Wenn Sie leichte Schlichtschnitte ausführen oder HEM-Fräspfade (Hochvorschubfräsen) verwenden.
Der Vergleich mit der Salamischeibe
Stellen Sie sich vor, Sie schneiden eine Salami in Scheiben.
- Der Mittelschnitt: Wenn Sie genau in der Mitte durchschneiden (50%-Eingriff), entspricht die Dicke der Scheibe der Strecke, die das Messer zurückgelegt hat.
- Der Kantenschnitt: Wenn Sie nur ganz leicht über den Rand der Salami streichen (10%-Einsatz) und das Messer um denselben Abstand bewegen, ergibt sich folgende Scheibe extrem dünn und kommaförmig.
Dies ist eine radiale Spanverdünnung. Wenn Ihr radiale Zustellung unter 50% des Fräserdurchmessers fällt, wird der physische Span deutlich dünner als Ihre programmierte Vorschub.

Warum „bis dünn“ fatal ist – die Physik des Reibens
Sie fragen sich vielleicht: “Ist ein dünnerer Span nicht schonender für das Werkzeug?”
Nein. Tatsächlich ist eine bis geringe Dicke gefährlich. Hartmetallschneidkanten sind nicht unendlich scharf. Sie haben einen mikroskopisch kleinen Honradius (oder Kantenvorbereitung), der typischerweise zwischen 0,01 mm und 0,05 mm liegt.
Hier ist die entscheidende Regel: Sie müssen tiefer schneiden als der Schleifradius.
- Die Schneidezone: Wenn die Spandicke größer Wenn der Spanradius größer ist als der Schleifradius, schneidet das Werkzeug das Metall sauber ab. Die Wärme wird mit dem Span abgeführt.
- Die Reibungszone: Wenn der radiale Spanverdünnungseffekt die Dicke verringert unten Der Honradius, das Werkzeug hört auf bis schneiden. Stattdessen pflügt, reibt und poliert es das Material.
Die Folgen:
- Wärmeerzeugung: Reibung erzeugt enorme Hitze, die im Werkzeug verbleibt, anstatt mit dem Span abgeführt zu werden.
- Kaltverfestigung: Bei Werkstoffe wie Edelstahl oder Titan führt Reiben bis einer sofortigen Verhärtung der Oberfläche, wodurch die nächste Schneide beim Aufprall abbricht.
- Vorzeitiger Verschleiß: Die Flanke des Werkzeugs nutzt sich schnell ab.
Praxisbeispiel: die Eckfräs-Falle
Die häufigste Anwendung, bei der Zerspanungsmechaniker diesem Phänomen zum Opfer fallen, ist bei Eckfräsen.
Sie fragen sich vielleicht: Warum klingt mein Schaftfräser beim schweren Schruppfräsen ruhig, aber beim leichten Schlichtfräsen an der Wand quietscht er?
Die Antwort liegt in der drastischen Veränderung der Spandicke:
- Während der Schruppbearbeitung: In der Regel wird eine hohe radiale Schnitttiefe (>50%) verwendet. Die Späne sind dick und die Wärme wird effizient abgeführt.
- Während der Endbearbeitung: Sie nehmen einen sehr leichten Schnitt vor (oft <2% des Durchmessers). Hier kommt es bis einer starken radialen Spanverdünnung. Wenn Sie für die Endbearbeitung dieselbe Vorschub wie für die Schruppbearbeitung verwenden (oder schlimmer noch, sie für die “Schlichtbearbeitung” verlangsamen), reiben Sie im Wesentlichen an der Wand, anstatt sie bis schneiden.
Um eine spiegelglatte Oberfläche an einer Schulterwand zu erzielen, müssen Sie die Ausdünnung durch eine deutliche Erhöhung der Vorschub ausgleichen.
Für einen tieferen Einblick in die Prozessstrategien für Operationen an eckigen Ecken (einschließlich axiale und radiale Zustellung) lesen Sie unseren vollständigen Leitfaden unter Eckfräsen.
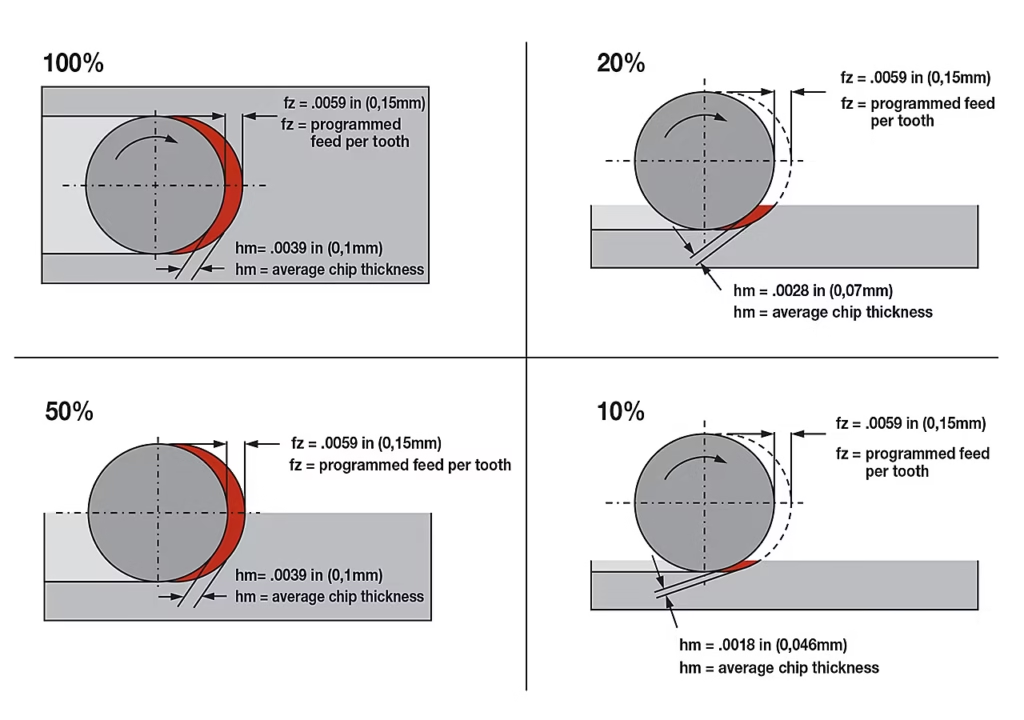
Bild von Widia.
Die Formel: radiale Spanausdünnung und Korrekturfaktoren
Für Ingenieure, die die Mathematik verstehen möchten, berechnen wir die tatsächliche Dicke anhand der Formel für die radiale Spanverdünnung.
Tatsächliche Dicke = Programmierter Vorschub (fz) * radialer Spanausdünnungsfaktor.
Sie können auch unser Taschenfräsenrechner um den Fz bis berechnen.
Sie müssen zwar nicht für jeden Schnitt die Formel manuell lösen, können jedoch diesen Spickzettel mit radialen Spanausdünnungsfaktoren verwenden, um Ihre Vorschübe manuell anzupassen:
| radiale Zustellung (ae) in % des Durchmessers | Radialer Spanverflachungsfaktor (Reduktion) | Vorschub multiplizieren mit… |
| 50% | 1,0 (Keine Reduzierung) | 1,0 (keine Änderung) |
| 30% | ~0.91 | 1,1-fach |
| 10% | ~0.60 | 1,6-fach |
| 5% | ~0.43 | 2,3-fach |
| 2% | ~0.28 | 3,6-fach |
| 1% | ~0.20 | 5,0-fach |
Beispiel: Wenn Ihre Standarddaten 1000 mm/min vorschlagen, Sie jedoch einen leichten Endbearbeitungsdurchgang mit 2% durchführen, müssen Sie 3600 mm/min programmieren, damit das Werkzeug tatsächlich in das Material eindringt!
Rechner ade: wie moderne CAM-Strategien die Spanausdünnung zähmen
In einer Produktionsumgebung, insbesondere bei komplexen 3D-Oberflächen, ist es unmöglich, eine Tabelle manuell zu überprüfen und jede Zeile des G-Codes bis ändern. Hier kommen moderne CAM-Strategien zum Einsatz.
Moderne CAM-Software (wie Mastercam, Fusion 360 oder UG NX) ist nicht mehr nur ein Bahngenerator, sondern ein Physiksimulator, der die Prinzipien der radialen Spanverjüngung perfekt anwendet.
1. Traditionelle vs. dynamische Werkzeugwege
- Traditionelle Offsets: Diese Bahnen versetzen lediglich die Geometrie. In Ecken steigt der Werkzeugangriffswinkel (TEA) auf 180 Grad (vollständige Einstichlänge). Um Werkzeugbruch zu vermeiden, müssen Programmierer die Vorschub auf der Grundlage dieses “Worst-Case-Szenarios” begrenzen, was dazu führt, dass das Werkzeug auf geraden Strecken reibt und an Effizienz verliert.
- Dynamische Werkzeugwege (HEM): Der Kernalgorithmus kümmert sich um eine Sache: die Aufrechterhaltung eines konstanten Werkzeug-Eingriffswinkels. Er passt den radiale Zustellung dynamisch an und verwendet eine trochoidale Bewegung, um sicherzustellen, dass das Werkzeug niemals überlastet wird.
2. Die drei Säulen moderner CAM-Strategien
Moderne Strategien erzielen “hohe Vorschub, geringen Radiale Zustellung und lange Lebensdauer” mithilfe von drei spezifischen Mechanismen:
- Optimierung der Vorschub: Dies ist das “Gehirn”. Die Software verwendet die Formel zur radialen Spanverdünnung in Echtzeit. Bei leichten Schnitten (gerade Linien) erhöht sie automatisch die Vorschub um das 3- bis 5-fache. Wenn das Werkzeug in eine Ecke eintritt, verlangsamt es sich. Dadurch bleibt die Spindellastmessung vollkommen konstant.
- Trochoidales Fräsen / Schälfräsen: Dies ist der “Tanz”. Das Werkzeug bewegt sich in kreisförmigen oder spiralförmigen Bewegungen und “schält” das Material schichtweise ab. Es sorgt für einen konstanten, leichten radialen Eingriff (typischerweise 10-20%) und verhindert so Stoßbelastungen.
- Mikroaufzüge: Dies ist der “Kühlungstrick”. Wenn sich das Werkzeug zurückzieht, um sich für den nächsten Schnitt neu bis positionieren, hebt die Software das Werkzeug leicht (z. B. 0,2 mm) vom Boden ab und bewegt es mit hoher Geschwindigkeit. Dadurch wird verhindert, dass die Unterseite des Werkzeugs am fertigen Boden reibt, wodurch die Wärmeentwicklung bei wärmeempfindlichen Werkstoffe erheblich reduziert wird.
3. Das CAM-Strategie-Wörterbuch
Verschiedene Softwareanbieter verwenden unterschiedliche Bezeichnungen, aber die physikalischen Grundlagen sind identisch:
| Software | Strategiename |
| Mastercam | Dynamische Bewegung |
| Fusion 360 / HSM | Adaptive Verrechnung |
| SolidCAM | iMachining |
| Siemens NX | Adaptives Fräsen |
| VoluMill | VoluMill (Plugin) |
Profi-Tipp: Bei der Einrichtung stellen Sie Ihren Radiale Zustellung auf 7% – 20% des Fräserdurchmessers und nutzen Sie die volle Schnitttiefe (2xD oder 3xD). Vertrauen Sie den “verrückten” Vorschübe, die die Software berechnet – das ist Wissenschaft, kein Fehler.
Materialspezifische Strategien
Nachdem Sie nun über die Werkzeuge und die Theorie verfügen, erfahren Sie hier, wie Sie diese auf bestimmte Werkstoffe anwenden können:
1. Aluminium (Die Geschwindigkeitsstrategie)
Aluminium weist eine geringe Kaltverfestigungstendenz auf. Nutzen Sie die radiale Spanverjüngung bis Ihrem Vorteil. Erhöhen Sie die Vorschübe auf die maximalen Grenzwerte der Maschine. Hier hilft Ihnen die Verjüngung dabei, enorme Materialabtragsraten (MRR) zu erzielen, indem Späne mühelos abgeführt werden.
2. Edelstahl und Titan (Die Überlebensstrategie)
Hier ist das Ziel das Wärmemanagement.
- Vermeiden Sie bis dünne Späne, um eine Verfestigung zu verhindern.
- Stellen Sie sicher, dass jeder Zahn einen ausreichend “dicken” Biss hat, um die harte Außenhaut des Materials bis durchdringen.
- Wenn Sie einen hohen Schrei hören, erhöhen Sie die Vorschub. Dies ist oft effektiver als eine Verringerung der Drehzahl.
Zusammenfassung: Keine Angst vor dem Feed
Das Verständnis der radialen Spanverjüngung unterscheidet einen Knopfdrücker von einem Meister-Maschinisten.
- Leichte Schnitte ≠ Schonend für das Werkzeug. Bis leicht führt bis Reibung.
- Verwenden Sie die Tools: Verwenden Sie die Tabelle mit den radialen Spanabtragungsfaktoren für manuelle Korrekturen oder setzen Sie vollständig auf moderne dynamische/adaptive CAM-Strategien.
- Vertrauen Sie der Mathematik: Wenn Ihr radiale Zustellung klein ist, erhöhen Sie aggressiv Ihre Vorschub. Sie arbeiten nicht nur schneller, sondern stellen auch die richtige Spanstärke wieder her, um die Lebensdauer Ihres Werkzeugs bis verlängern.