
Kundenspezifische Hartmetallfräser sind präzisionsgefertigte Zerspanungswerkzeuge, die auf spezifische Bearbeitungsanforderungen zugeschnitten sind und eine unübertroffene Vielseitigkeit für Branchen wie die Luft- und Raumfahrt, die Automobilindustrie, die Medizintechnik und den Werkzeug- und Formenbau bieten. Im Gegensatz bis Standardfräsern sind diese von Grund auf für die Bearbeitung einzigartiger Geometrien, Werkstoffe und Leistungsanforderungen konzipiert, wie z. B. komplexe Konturen in Titanlegierungen oder Schruppen von gehärteten Stählen in großen Mengen. Durch die Anpassung von Faktoren wie Nutenzahl, Drallwinkel und Beschichtungen können Hersteller eine höhere Präzision, eine längere Werkzeugstandzeit (bis zu 2 bis 3 Mal länger als bei Standardausführungen), flexiblere Produktions- und Lieferpläne und niedrigere Gesamtkosten durch optimierte Materialabtragsraten (MRR) erreichen. Dieser Leitfaden behandelt Typen, Konstruktionsüberlegungen, den Anpassungsprozess, wichtige Hersteller und praktische Tipps, die Ihnen helfen, kundenspezifische Werkzeuge in Ihren Arbeitsablauf bis integrieren.
Wann sollten Sie sich für kundenspezifische Schaftfräser entscheiden?
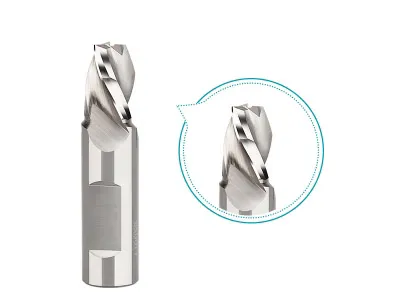
1. Einzigartige Geometrie oder komplexes Teiledesign
- Wenn Ihr Teil Folgendes erfordert Nicht-Standard-Profile, wie z.B. spezielle Radien, Fasen, konische Winkel oder Formwerkzeuge.
- Komplexe 3D-Konturen oder Merkmale, die mit Standard-Schaftfräsern nicht effizient oder präzise bearbeitet werden können.
2. Großserienproduktion - Verbesserung der Effizienz
- In der Massenproduktion kann ein kundenspezifischer Schaftfräser:
- Kombinieren Sie mehrere Bearbeitungsschritte in einem Werkzeug.
- Reduzieren Sie Bearbeitungszeit und Werkzeugwechsel.
- Erhöhung der Wiederholbarkeit und Konsistenz.
- Die geringere Zykluszeit kann die höheren Anschaffungskosten ausgleichen.
3. Bearbeitung schwieriger Werkstoffe
- Für Werkstoffe wie Titan, Inconel, gehärtete Stähle, Verbundwerkstoffe, oder Superlegierungen.
- Kundenspezifische Werkzeuge können mit entworfen werden:
- Spezialisierte Beschichtungen,
- Kante vorbereiten,
- Wellengeometrie zur Reduzierung von Schwingungen und Hitze.
- Spezialisierte Beschichtungen,
4. Längere Anforderungen an die Lebensdauer der Werkzeuge
- Wenn die Werkzeugkosten hoch sind oder die Ausfallzeiten teuer sind.
- Kundenspezifische Schaftfräser können optimiert werden für:
- Besserer Abtransport der Späne,
- Spezifische Spindeldrehzahlen und Vorschübe,
- Erhöhte Haltbarkeit.
5. Enge Toleranzen oder überlegene Oberflächenqualität
- Präzisionskomponenten in der Luft- und Raumfahrt, Medizintechnik, Optik oder im Formenbau.
- Kundenspezifische Geometrien bieten höhere Genauigkeit und glattere Oberflächen ohne Nachbearbeitung.
6. Spezielle Maschinen- oder Einrichtungsbeschränkungen
- Wenn Sie eine einzigartige CNC-Einrichtung, begrenzte Werkzeughalter oder Spindeln mit kurzer Auskragung.
- Benutzerdefinierte Tools können maßgeschneidert werden für:
- Spezifische Längen,
- Schaftgrößen,
- Längere Auskragung bei geringerem Ratterverhalten.
⚖️ Kundenspezifische vs. Standard-Schaftfräser - Schnellvergleich
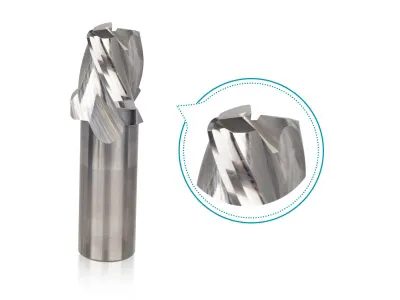
| Kriterien | Standard-Schaftfräser | Kundenspezifischer Schaftfräser |
|---|---|---|
| Verfügbarkeit | Vorrätig, sofort einsatzbereit | Auf Bestellung gefertigt, Vorlaufzeit erforderlich |
| Kosten | Geringere Erstinvestition | Höhere Anfangskosten |
| Flexibilität bei der Gestaltung | Begrenzt auf Kataloggeometrie | Vollständig auf die Anwendung zugeschnitten |
| Optimierung der Leistung | Allgemeiner Zweck | Optimiert für Material und Prozess |
| Am besten für | Prototypen, geringe Produktion | Hochvolumige, komplexe Präzisionsarbeit |
Arten von kundenspezifischen Schaftfräsern
Die kundenspezifische Anpassung ermöglicht hybride Designs, die Funktionen für bestimmte Anwendungen kombinieren. Zu den gängigen Typen gehören:
| Typ des kundenspezifischen Schaftfräsers | Wesentliche Merkmale | Typische Anwendungen |
|---|---|---|
| Kundenspezifische Profil-/Formfräser | Benutzerdefinierte Geometrie für spezifische Formen (Verrundungen, Hinterschneidungen, Nuten) | Werkzeug- und Formenbau, komplexe Konturen in einem Arbeitsgang |
| Kegelige Schaftfräser | Kundenspezifische Konuswinkel, wahlweise Kugel- oder Flachspitzen | Gravur, Gussformen, tiefe schräge Wände |
| Eckenradius-Schaftfräser | Abgerundete Eckkante statt scharfer | Höhere Werkzeugfestigkeit, längere Standzeit, Formendbearbeitung |
| Eckfasen-Schaftfräser | Kundenspezifischer Fasenwinkel an den Kanten | Entgraten, Kantenbearbeitung, verbesserte Haltbarkeit |
| Radiusfräser (Bull Nose) | Flachboden mit Teilradius | 3D-Konturfräsen, Vorschlichten-Oberflächen |
| Stufen-/Multidurchmesser-Schaftfräser | Mehrere Schneiddurchmesser in einem Werkzeug | Kombinieren Sie Bohren + Fräsen, reduzieren Sie den Werkzeugwechsel |
| Schaftfräser mit Kugelkopf | Halbkugelförmige Spitze, anpassbarer Radius | 3D-Oberflächen, Luft- und Raumfahrt, Turbinenschaufeln, Matrizen-/Formhohlräume |
| Kegelige Schaftfräser mit Kugelkopf | Kombination aus Kegel und Kugelkopf | Tiefe 3D-Formbearbeitung, Gravur mit Stärke |
| Fräser mit verlängerter Auskragung / reduziertem Schaft | Langer Hals/Auskragung, kleinerer Schaft, zur Reduzierung von Schwingungen | Tiefe Kavitäten, Interferenzvermeidung, Taschenfräsen |
| Werkstoffspezifische Schaftfräser | Geometrien und Beschichtungen für bestimmte Werkstoffe | Aluminium: hohe Spirale und Politur; Titan/Inconel: variable Spirale und Beschichtung; gehärteter Stahl: Eckenradius und Hartmetall |
| Schaftfräser mit Kühlmitteldurchgang | Innere Kühlmittelbohrungen für direkte Kühlung der Schneidzone | Hochgeschwindigkeitsbearbeitung, tiefes Einstechen, wärmeempfindliche Werkstoffe |
| Schrupp-Schlicht-Hybridfräser | Gezackte Kanten + glatter Abschluss in einem Werkzeug | Hohe Abtragsleistung + feine Oberflächenqualität in einem Durchgang |
| Gewindefräsen / Spiralförmige Sonderwerkzeuge | Kundenspezifische Gewindesteigung, Durchmesser, Einzel-/Mehrzahn | Innen-/Außengewinde, spiralförmige Schneiden, Rohrgewinde |
Wichtige Designüberlegungen
Die Entwicklung eines kundenspezifischen Schaftfräsers erfordert ein ausgewogenes Verhältnis zwischen Leistung, Haltbarkeit und Herstellbarkeit. Konzentrieren Sie sich auf diese fünf kritischen Faktoren:
- Auswahl der Hartmetallsorte: Passen Sie den Kobaltbindemittelgehalt an das Werkstück an - höheres Kobalt (8-12%) für Zähigkeit bei Superlegierungen wie Inconel; niedrigeres (4-6%) für Härte bei Gusseisen. Dies gewährleistet eine optimale Verschleißfestigkeit ohne Versprödung.
- Drallwinkel: Steilere Winkel (35-45°) für Nichteisenwerkstoffe wie Aluminium, um die Kräfte bis verringern und die Oberflächenqualität bis verbessern; flachere Winkel (30-35°) für Stähle, um schwerere Späne bis bewältigen und die Durchbiegung zu verhindern.
- Kantenvorbereitung (Honen): Wenden Sie leichte Fasen oder Radien an, um Mikrobrüche durch das Schleifen zu beseitigen, aber vermeiden Sie ein übermäßiges Honen von Edelstahl, um Wärmestau und Härten zu vermeiden.
- Differenzielle Teilung: Ungleichmäßiger Nutenabstand (z.B. 4-Nuten mit Steigungen von 85°/95°) zur Unterbrechung der harmonischen Schwingungen und zur Verringerung des Ratterns bei Werkzeugen mit großer Auskragung.
- Kern-Durchmesser: Dickere Kerne (60-70% des Fräserdurchmessers) für das Schruppen von Eisenwerkstoffen zur Erhöhung der Steifigkeit; schlankere Kerne für Nichteisenwerkstoffe, um tiefere Spannuten und höhere Vorschübe bis ermöglichen.

Zu den weiteren Parametern gehören die Länge der Spannuten (bis zu 12″ (300 mm) für das Tieffräsen), der Halsdurchmesser für den Freigang und Beschichtungen wie AlTiN für eisenhaltige oder DLC für gummiartige Werkstoffe.
Der Anpassungsprozess für Schaftfräser
| Schritt | Was passiert | Details und wichtige Überlegungen |
|---|---|---|
| 1. Anforderungsanalyse | Erfassen von Bearbeitungsanforderungen und Anwendungsdetails | - Teilzeichnung, 3D-Modell oder Muster- Bis bearbeitendes Material (Stahl, Titan, Aluminium usw.)- Produktionsvolumen und Toleranzanforderungen |
| 2. Werkzeugdesign und Geometrieauswahl | Ingenieure entwickeln eine auf Ihre Bedürfnisse zugeschnittene Werkzeuggeometrie | - Werkzeugtyp (Form, Kugelkopf, Stufe, Kegel usw.) - Durchmesser, Nutenzahl, Drallwinkel - Eckenradius/Fase, Schnittlänge, Schaftgröße |
| 3. Auswahl von Material und Beschichtung | Auswahl des Werkzeuggrundmaterials und der Oberflächenbeschichtung | - Werkzeugmaterial (Hartmetall, HSS, Kobalt, PKD, CBN)- Beschichtungsoptionen (TiAlN, AlCrN, DLC, Diamant usw.) je nach Werkstückmaterial und Geschwindigkeit- Kantenvorbereitung (Honen, Polieren, Spanbrecher) |
| 4. CAD/CAM-Modellierung und Simulation | 3D-Modell erstellen und virtuell testen | - In CAD-Software (SolidWorks, AutoCAD) gezeichnete Werkzeuge - Simulierte Schneidpfade in CAM, um Werkzeugfestigkeit, Spanabfuhr und Wärmeverhalten bis prüfen |
| 5. Herstellung des Werkzeugs | Präzisionsschleif- und Werkzeugherstellungsprozess | - CNC-Schleifmaschinen erstellen die Werkzeuggeometrie- Verwendung von Qualitätsstahl/Karbidstäben- Hinzufügen von Kühlmittelbohrungen, wenn eine innere Kühlung erforderlich ist |
| 6. Auftragen der Beschichtung (optional) | Auftragen einer schützenden und leistungssteigernden Schicht | - PVD-, CVD- oder CBN-Beschichtung, je nach Temperatur und Materialanforderungen |
| 7. Inspektion und Qualitätsprüfung | Überprüfung von Abmessungen und Leistung | - 3D-Lasermessung, digitale Mikroskopinspektion - Rundlauf, Konzentrizität, Nutgeometrie, Kontrolle der Durchmessergenauigkeit |
| 8. Prototypentest (optional) | Probeschneiden am tatsächlichen Material | - Leistungsbewertung: Oberflächenqualität, Werkzeugverschleiß, Rattern, Schnittkräfte - bei Bedarf Anpassung der Konstruktion |
| 9. Massenproduktion und Lieferung | Herstellung der letzten Charge und Versand | - Seriennummern/Etiketten der Werkzeuge - Verpackung mit technischem Datenblatt oder Anwendungsempfehlungen |
| 10. Feedback & Optimierung | Verbesserung auf der Grundlage von Nutzerfeedback | - Überprüfung der Leistungsdaten beim Schneiden - ggf. Anpassungen für zukünftige Aufträge |
Führende Hersteller und Lieferanten
| Hersteller | Spezialitäten | Vorlaufzeit/Merkmale | Kontakt |
|---|---|---|---|
| Harvey Werkzeug | Vollhartmetall-Profile, Schnelldreh-Schlüsselsitze. | Sofortige Kostenvoranschläge; bis zu 6 Schneiden. | harveytool.com |
| Fullerton-Werkzeug | Hochleistungsfräser mit Beschichtungen. | Online erstellen; Toleranzen im Nanometerbereich. | fullertontool.com |
| Schneller Tiger | Trochoidale Ausführungen für HRC 65+ Stähle. | Aus Skizzen; AlTiBN-Beschichtungen. | speedtigertools.de |
| Baucor | Kegel-/Schwalbenschwanzfräser aus HSS/Hartmetall. | 1-12″ Längen; FEA-Validierung. | baucor.com |
| Exactaform | Differenzierte Teilung für ratterfreie Schnitte. | Luft- und Raumfahrttauglich; kundenspezifische Spirale. | exactaform.de |
| Kodiak Fräser | Vielseitige Hartmetallauswahl für alle Werkstoffe. | Hybride aus Standard und kundenspezifisch. | kodiakcuttingtools.com |
Optimierungstipps und Bewährte Vorgehensweisen
- Mit Daten beginnen: Protokollierung der Ausgangsleistung von Standardwerkzeugen zur Quantifizierung von Verbesserungen (z. B. Steigerung der MRR um 20%).
- Materialanpassung: Verwenden Sie die P/M/K/N/S/H-Gruppen für Stähle/Nichteisenmetalle/Superlegierungen zur Orientierung.
- Prüfprotokoll: Rampenparameter konservativ - beginnen Sie mit den von 70% empfohlenen Vorschüben/Geschwindigkeiten; überwachen Sie mit Hilfe von Dynamometern auf Kraftspitzen.
- Wartung: Bei 60%-Verschleiß nachschleifen; in Korrosionsschutzhüllen aufbewahren.
- Bis beobachtende Trends: KI-gesteuerte Designs für vorausschauende Abnutzung und 3D-gedruckte Prototypen für schnelle Iteration.
Kundenspezifische Schaftfräser können ineffiziente Prozesse in hochpräzise Operationen verwandeln, aber der Erfolg hängt von klaren Spezifikationen und dem Fachwissen des Herstellers ab. Beginnen Sie für Ihr Projekt mit einer detaillierten Anfrage an einen vertrauenswürdigen Lieferanten - viele bieten kostenlose Beratungsgespräche an. Wenn Sie konkrete Angaben machen (z. B. bis Material oder Geometrie), kann ich diese Empfehlungen weiter verfeinern.


Der Hartmetall-Fräser-Shop für hochwertige Werkzeuge
Der Hartmetall-Schaftfräser-Shop ist Ihre zentrale Anlaufstelle für hochwertige Zerspanungswerkzeuge. CGS Tool bietet eine große Auswahl an Hartmetall-Schaftfräsern, die auf Langlebigkeit, Präzision und Leistung ausgelegt sind, sodass Fachleute leichter die richtigen Werkzeuge für ihre Projekte finden können.
Vorschübe und Drehzahlen bei der Fräsbearbeitung für eine bessere Bearbeitung
Das Verständnis der Vorschübe und Schnittgeschwindigkeiten bei Schaftfräsern ist entscheidend für die Maximierung der Standzeit und der Effizienz. CGS Tool bietet fachkundige Beratung und leistungsstarke Werkzeuge, mit denen Sie die Schnittbedingungen optimieren, die Oberflächenqualität verbessern und gleichbleibende Bearbeitungsergebnisse erzielen können.