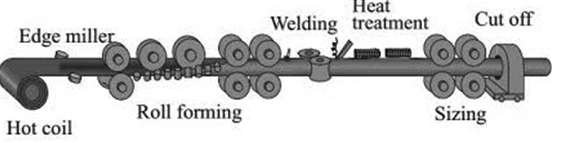
Bei der Herstellung von ERW-Rohren (Electric Resistance Welded) gibt es einen kritischen, aber oft übersehenen Prozess: Rohrschleifen.
Wenn ein Metallstreifen bis einem Rohr gewalzt und geschweißt wird, entstehen durch die intensive Hitze und den hohen Druck überschüssiges geschmolzenes Metall an der Nahtstelle. Dieser Überstand wird als Schweißraupen oder Schweißgrat bezeichnet. Wird dieser Überstand nicht präzise entfernt, erfüllt das fertige Rohr nicht die für präzise industrielle Anwendungen erforderlichen Standards.
Dieser Artikel untersucht Entgratwerkzeuge, wie sie funktionieren und wie man die richtigen Werkzeuge auswählt, um eine hervorragende Rohrqualität zu gewährleisten.
1. Was ist ein Nahtentgratwerkzeug?
A Entgratwerkzeug ist ein spezielles Fräser, das in einer Rohrmühle zum Einsatz kommt. Seine Kernfunktion besteht darin, wie eine Hobelmaschine bis wirken und die hervorstehende Schweißnaht abzutragen, während die Naht noch glühend heiß ist (in der Regel unmittelbar nach dem Schweißen und vor dem Abkühlen).
Das Ziel besteht darin, die Oberfläche des Rohrs glatt und bündig mit dem Grundmetall bis machen. Dieser Prozess gliedert sich in zwei spezifische Anwendungen:
OD-Entgratverfahren: Entfernen der Schweißnaht von der Außendurchmesser.
ID-Schleifen: Entfernen der Schweißnaht von der Innendurchmesser.
2. Außen- und Innenbearbeitung: die Verfahren im Vergleich
Das Ziel ist zwar dasselbe, doch unterscheiden sich die Komplexität und die erforderliche Ausrüstung für die Behandlung der Außenseite und der Innenseite des Rohrs erheblich.
Außenbearbeitung (Außendurchmesser)
Dies ist der einfachere Prozess. Das Werkzeug wird extern montiert, sodass der Bediener den Schnitt leicht überwachen kann.
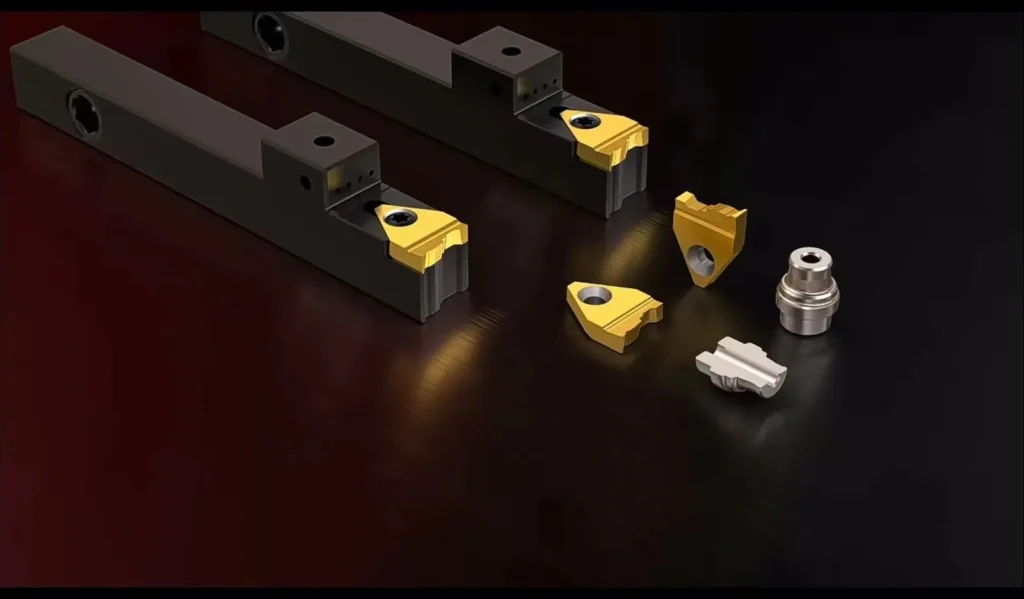
Struktur: Besteht in der Regel aus einem starren Werkzeughalter und einem austauschbaren Hartmetall-Wendeschneidplatten.
Schlüsselfaktor: Der Einsatz weist in der Regel einen bestimmten Radius (R) an der Schneidkante auf. Diese Krümmung muss perfekt zum Außendurchmesser des Rohrs passen.
Wenn der Radius bis groß ist: Der Einsatz schneidet nur die Oberseite der Wulst ab und hinterlässt eine flache Stelle.
Wenn der Radius bis klein ist: Der Einsatz wird das Grundmetall aushöhlen und bis einer Wandverdünnung führen.
Innenbearbeitung (Innendurchmesser)
Dies ist der technische Engpass bei der Rohrherstellung, da das Schneiden innerhalb des Rohrs auf engstem Raum erfolgt.
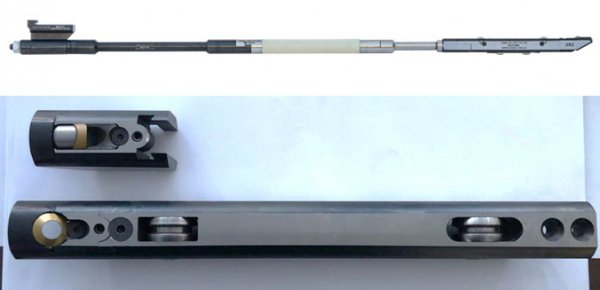
Struktur: Verwendet ein Zugstangensystem (oder Dornsystem). Diese lange Stange wird stromaufwärts (vor der Schweißstelle) verankert und erstreckt sich freitragend innerhalb des Rohrs durch die Schweißzone.
Der Schnitt: Ein spezielles ringförmiges Werkzeug, bekannt als Schneidring, ist am Ende der Anhängerkupplung angebracht.
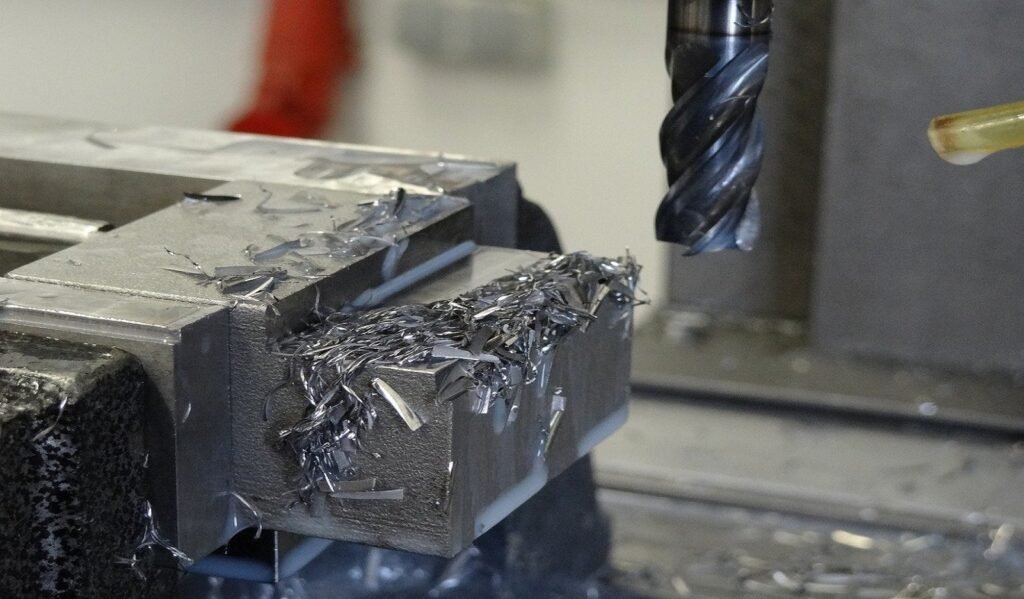
Spanabfuhr: Die entfernte innere Sicke bildet einen langen, gewellten Metallstreifen (den “Schal”). Wenn dieser nicht sofort entfernt wird, kann das heiße Metall das Rohr verstopfen oder das Werkzeug beschädigen.
3. Kernkomponenten: Warum Wolframcarbid?
Das Abtragen ist ein äußerst anspruchsvoller Schneidvorgang. Die Werkzeuge müssen unter hoher Hitze kontinuierlich arbeiten und intermittierenden Stößen durch harte Stellen in der Schweißnaht standhalten. Daher ist die Materialauswahl der Schlüssel zum Erfolg.
Material: Die große Mehrheit der Entgratplatten werden aus Wolframcarbid hergestellt. Dieses Material bietet eine außergewöhnliche “Warmhärte” (die Fähigkeit, die Härte bei hohen Temperaturen bis behalten).
Beschichtungstechnologie: Um die Standzeit weiter bis verlängern, werden bei Premium-Wendeschneidplatten häufig CVD- oder PVD-Beschichtungen (wie TiN oder Al2O3) verwendet. Diese Beschichtungen erhöhen die Oberflächenhärte und wirken als thermische Barriere, die die Wendeschneidplatte vor Thermoschock schützt.
Geometrie: Beim OD-Entgraten werden häufig Standard-ISO-Einsätze verwendet (wie SNMX, SOUB, SPUBund SNG) mit benutzerdefinierten Radien, während das ID-Entgraten in der Regel proprietäre Ring-Werkzeuge erfordert.
4. Typische Probleme beheben
Selbst mit den besten Werkzeugen können Produktionsprobleme auftreten. Nachfolgend finden Sie häufige Probleme und deren Lösungen:
Ausgabe
Mögliche Ursache
Lösung
Rattern (Schwingung)
Die Anhängerkupplung ist bis lang/dünn (mangelnde Steifigkeit); der Einsatz ist stumpf.
Überprüfen Sie die Steifigkeit der Anhängerkupplung; Ersetzen Sie den Einsatz; Fügen Sie eine Dämpfung hinzu.
Abplatzen
Falsche Hartmetallqualität gewählt (bis spröde); Verunreinigungen in der Schweißnaht.
Wechseln Sie bis einer härteren Hartmetallsorte; überprüfen Sie die Schweißqualität.
Stufen / Flache Stellen
Der Radius des Einsatzes stimmt nicht mit dem Außendurchmesser des Rohrs überein.
Außen-Durchmesser des Rohrs erneut messen und auf den richtigen Wert umstellen. Radiuseinsatz.
Unvollständige Entfernung (ID)
Die Höhe des Schneidrings ist bis gering; unzureichender hydraulischer/pneumatischer Druck.
Die Höhe der Zugstange so einstellen, dass der Ring gegen die Innenwand drückt.
5. Warum ist hochwertiges Entgraten wichtig?
Während bei einigen Strukturrohren auf das ID-Entgratschleifen verzichtet werden kann, ist es für High-End-Anwendungen unverzichtbar.
Strömungslehre: Bei Rohrleitungen, die Öl, Gas oder Wasser transportieren, verursacht eine innere Schweißnaht Turbulenzen, wodurch die Durchflussrate eingeschränkt und die Pumpenergiekosten erhöht werden.
Nachbearbeitung: Wenn das Rohr gebogen oder aufgeweitet werden muss, stört eine hervorstehende Innenwulst den Dorn, wodurch das Rohr blockiert oder gespalten wird.
Korrosion und Hygiene: In der Lebensmittelverarbeitung oder in chemischen Rohrleitungen sind raue Schweißnähte Brutstätten für Bakterien und Ausgangspunkt für Spannungsrisskorrosion. Eine glatte Oberfläche verlängert die Lebensdauer der Rohrleitungen erheblich.
Bildunterschrift: Links: Unbearbeitete Schweißnaht mit sichtbarer Ausbuchtung. Rechts: Abgeschrägte Schweißnaht, die perfekt mit dem Rohrprofil abschließt.
6. Kaufberatung: So wählen Sie das richtige Entgratwerkzeug aus
Wenn Sie Platten oder Halter beschaffen, stellen Sie sicher, dass Sie die folgenden Parameter bereit haben:
Rohr-Außendurchmesserbereich: Bestimmt den erforderlichen Radius (R) für Außendurchmesser-Einsätze.
Rohr-ID-Größe: Legt den maximalen Durchmesser und die maximale Festigkeit des Abschleppstangensystems fest.
Materialtyp: Edelstahlschweißnähte sind härter und “klebriger” als Kohlenstoffstahl und erfordern spezielle Spanbrecher und Beschichtungen.
Leitungsgeschwindigkeit: Hochgeschwindigkeitsmühlen erfordern Einsätze mit besonders verschleißfesten Beschichtungen, um Ausfallzeiten zu reduzieren.
Fazit
Das Entgratwerkzeug mag wie ein kleines Verbrauchsmaterial erscheinen, ist jedoch der “Wächter” der Rohrqualität. Von der Auswahl hochwertiger Hartmetall-Wendeschneidplatten bis hin zur präzisen Kalibrierung des Schleppstangensystems – jedes Detail wirkt sich auf die Marktfähigkeit des Endprodukts aus. Für Rohrhersteller, die nach Spitzenleistungen streben, ist die Investition in ein leistungsstarkes Entgratsystem unerlässlich.
Was Sie brauchen, ist ein echter Veteran in der CNC-Werkzeugindustrie. Lassen Sie sich von ONMY-Werkzeugen dabei helfen, die Nr. 1 in diesem Bereich zu werden.