
Frese in metallo duro personalizzate sono utensili da taglio di precisione progettati su misura per sfide di lavorazione specifiche, offrendo una versatilità senza pari per settori come l'aerospaziale, l'automobilistico, i dispositivi medici e la produzione di stampi. A differenza delle frese standard, queste sono progettate da zero per gestire geometrie, materiali e prestazioni uniche, come contorni complessi nelle leghe di titanio o sgrossature ad alto volume negli acciai temprati. Grazie alla personalizzazione di fattori quali il numero di scanalature, gli angoli d'elica e i rivestimenti, i produttori possono ottenere una precisione superiore, una durata maggiore (fino a 2-3 volte più lunga rispetto alle opzioni standard), programmi di produzione e consegna più flessibili e costi complessivi inferiori grazie all'ottimizzazione dei tassi di rimozione del materiale (MRR). Questa guida illustra le tipologie, le considerazioni sulla progettazione, il processo di personalizzazione, i principali produttori e i consigli pratici per aiutarvi a integrare gli utensili personalizzati nel vostro flusso di lavoro.
Quando scegliere le frese a codolo personalizzate
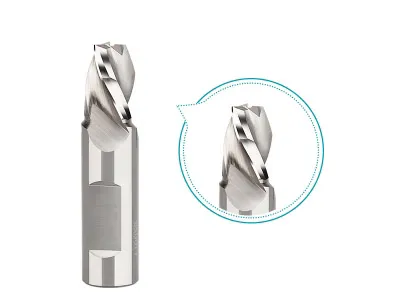
1. Geometria unica o design di parti complesse
- Quando il vostro pezzo richiede profili non standard, come raggi speciali, smussi, angoli conici o utensili di forma.
- Contorni o caratteristiche 3D complesse che le frese standard non possono realizzare in modo efficiente e preciso.
2. Produzione di grandi volumi - Migliorare l'efficienza
- Nella produzione di massa, una fresa a spianare personalizzata può essere utilizzata:
- Combinare più fasi di lavorazione in un unico strumento.
- Riduzione dei tempi di lavorazione e dei cambi utensile.
- Aumentare la ripetibilità e la coerenza.
- La riduzione del tempo di ciclo può compensare il maggior costo iniziale.
3. Lavorazione di materiali difficili
- Per materiali come titanio, Inconel, acciai temprati, compositi, o superleghe.
- È possibile progettare strumenti personalizzati con:
- Rivestimenti specializzati,
- Preparazione dei bordi,
- Geometria della scanalatura per ridurre le vibrazioni e il calore.
- Rivestimenti specializzati,
4. Requisiti di durata dell'utensile più lunghi
- Quando i costi degli utensili sono elevati o i tempi di inattività sono costosi.
- Le frese a codolo personalizzate possono essere ottimizzate per la lavorazione:
- Migliore evacuazione dei trucioli,
- Velocità del mandrino e velocità di avanzamento specifiche,
- Maggiore durata.
5. Tolleranze strette o finitura superficiale superiore
- Componenti di precisione nei settori aerospaziale, medico, ottico o della costruzione di stampi.
- Le geometrie personalizzate garantiscono una maggiore precisione e finiture più uniformi senza operazioni secondarie.
6. Vincoli speciali della macchina o dell'impostazione
- Se si utilizza un configurazione CNC unica, portautensili limitati o mandrini a corsa breve.
- Gli strumenti personalizzati possono essere adattati per:
- Lunghezze specifiche,
- Dimensioni del gambo,
- Portata estesa con riduzione delle vibrazioni.
⚖️ Frese a codolo standard e personalizzate - confronto rapido
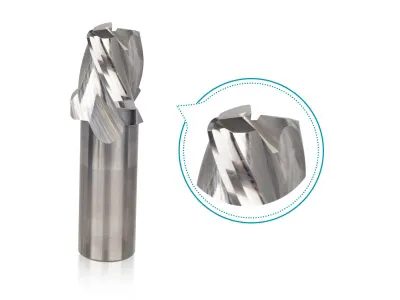
| Criteri | Fresa standard | Fresa a spianare personalizzata |
|---|---|---|
| Disponibilità | In stock, pronto all'uso | Realizzato su ordinazione, con tempi di consegna necessari |
| Costo | Investimento iniziale più basso | Costo iniziale più elevato |
| Flessibilità del design | Limitato alla geometria del catalogo | Completamente su misura per l'applicazione |
| Ottimizzazione delle prestazioni | Uso generale | Ottimizzato per materiale e processo |
| Il migliore per | Prototipi, bassa produzione | Lavori di precisione, complessi e ad alto volume |
Tipi di frese a codolo personalizzate
La personalizzazione consente di realizzare progetti ibridi che combinano funzioni per applicazioni mirate. I tipi più comuni includono:
| Tipo di fresa personalizzata | Caratteristiche principali | Applicazioni tipiche |
|---|---|---|
| Frese a codolo a profilo/forma personalizzati | Geometria personalizzata per forme specifiche (filetti, sottosquadri, scanalature) | Costruzione di stampi e matrici, contorni complessi in un solo passaggio |
| Frese coniche | Angoli conici personalizzati, punte piatte o a sfera opzionali | Incisione, stampi, pareti ad angolo profondo |
| Frese a raggio d'angolo | Bordo arrotondato anziché affilato | Maggiore resistenza dell'utensile, durata prolungata, finitura dello stampo |
| Frese per smussare gli angoli | Angolo di smussatura personalizzato sui bordi | Sbavatura, preparazione dei bordi, miglioramento della durata |
| Frese con naso a toro | Fondo piatto con raggio parziale | Sagomatura 3D, semi-finitura delle superfici |
| Frese a gradino / multidiametro | Più diametri di taglio in un unico utensile | Combinazione di foratura e fresatura, riduzione dei cambi utensile |
| Frese a sfera | Punta emisferica, raggio personalizzabile | Superfici 3D, settore aerospaziale, pale di turbine, cavità di stampi e di matrici |
| Frese a sfera coniche | Combinazione di punta conica + punta a sfera | Lavorazione profonda degli stampi 3D, incisione con forza |
| Frese a raggio esteso / a gambo ridotto | Collo/braccio lungo, gambo più piccolo, progettato per ridurre le vibrazioni | Cavità profonde, prevenzione delle interferenze, fresatura delle tasche |
| Frese per materiali specifici | Geometria e rivestimenti progettati per materiali specifici | Alluminio: elica alto e lucidatura; Titanio/Inconel: elica variabile e rivestimento; Acciaio temprato: raggio d'angolo e metallo duro |
| Frese a codolo con passaggio di refrigerante | Fori interni per il raffreddamento diretto della zona di taglio | Lavorazione ad alto velocità, tasche profonde, materiali termosensibili |
| Mulini ibridi di sgrossatura e finitura | Bordi seghettati + sezione di finitura liscia in un unico utensile | Elevata asportazione di materiale + finitura superficiale fine in una sola passata |
| Fresatura della filettatura / Utensili elicoidali personalizzati | Passo e diametro della filettatura personalizzati, a dente singolo/multiplo | Filettature interne/esterne, scanalature elicoidali, filettature per tubi |
Considerazioni chiave sulla progettazione
La progettazione di una fresa personalizzata richiede un equilibrio tra prestazioni, durata e producibilità. Concentratevi su questi cinque fattori critici:
- Selezione del grado di carburo: Adattare il contenuto di legante di cobalto al pezzo da lavorare: cobalto più alto (8-12%) per la tenacità nelle superleghe come l'Inconel; più basso (4-6%) per la durezza nelle ghise. Questo garantisce una resistenza ottimale all'usura senza fragilità.
- Angolo dell'elica: Angoli più ripidi (35-45°) per materiali non ferrosi come l'alluminio, per ridurre le forze e migliorare le finiture; più bassi (30-35°) per gli acciai, per gestire i trucioli più pesanti e resistere alla deflessione.
- Preparazione dei bordi (levigatura): Applicare leggeri smussi o raggi per eliminare le microfratture causate dalla rettifica, ma evitare l'eccessiva levigatura degli acciai inossidabili per evitare l'accumulo di calore e l'indurimento.
- Passo differenziale: Spaziatura irregolare delle scanalature (ad esempio, 4 scanalature con passi di 85°/95°) per interrompere le vibrazioni armoniche, riducendo le vibrazioni negli utensili a lunga portata.
- Diametro del nucleo: Anime più spesse (60-70% di diametro della fresa) per la sgrossatura di materiali ferrosi per aumentare la rigidità; più sottili per i materiali non ferrosi per consentire scanalature più profonde e avanzamenti più elevati.

Altri parametri includono la lunghezza della scanalatura (fino a 12″(300 mm) per la fresatura profonda), il diametro del collo per il gioco e i rivestimenti come AlTiN per i materiali ferrosi o DLC per i materiali gommosi.
Il processo di personalizzazione delle frese a codolo
| Passo | Cosa succede | Dettagli e considerazioni chiave |
|---|---|---|
| 1. Analisi dei requisiti | Raccogliere le esigenze di lavorazione e i dettagli dell'applicazione | - Disegno del pezzo, modello 3D o campione fornito - Materiale da lavorare (acciaio, titanio, alluminio, ecc.) - Volume di produzione e requisiti di tolleranza |
| 2. Progettazione degli utensili e selezione della geometria | Gli ingegneri sviluppano la geometria degli utensili su misura per le vostre esigenze | - Tipo di utensile (a forma, a punta sferica, a gradino, conico, ecc.) - Diametro, numero di scanalature, angolo d'elica - Raggio d'angolo/ smusso, lunghezza di taglio, dimensione del gambo |
| 3. Selezione del materiale e del rivestimento | Scegliere il materiale di base dell'utensile e il rivestimento superficiale | - Materiale dell'utensile (carburo, HSS, cobalto, PCD, CBN) - Opzioni di rivestimento (TiAlN, AlCrN, DLC, diamante, ecc.) in base al materiale di lavoro e alla velocità - Preparazione del bordo (levigatura, lucidatura, rompitruciolo) |
| 4. Modellazione e simulazione CAD/CAM | Creare un modello 3D e testare virtualmente | - Disegno dell'utensile in software CAD (SolidWorks, AutoCAD) - Simulazione dei percorsi di taglio in CAM per verificare la resistenza dell'utensile, l'evacuazione del truciolo e il comportamento termico. |
| 5. Produzione dello strumento | Processo di affilatura e costruzione di utensili di precisione | - Le rettificatrici a controllo numerico creano la geometria dell'utensile - Vengono utilizzate aste in acciaio/carburo di qualità - Vengono aggiunti fori per il refrigerante se è richiesto un sistema di raffreddamento interno |
| 6. Applicazione del rivestimento (opzionale) | Applicare uno strato protettivo e migliorativo delle prestazioni | - Rivestimento PVD, CVD o CBN applicato in base alla temperatura e ai requisiti del materiale |
| 7. Ispezione e test di qualità | Verifica delle dimensioni e delle prestazioni | - Misurazione laser 3D, ispezione al microscopio digitale: runout, concentricità, geometria della scanalatura, controlli di precisione del diametro. |
| 8. Test del prototipo (facoltativo) | Prova di taglio sul materiale reale | - Valutazione delle prestazioni: finitura della superficie, usura dell'utensile, chatter, forze di taglio - Adattare il progetto se necessario |
| 9. Produzione e consegna di massa | Produzione e spedizione del lotto finale | - Numeri di serie/etichette degli utensili - Imballaggio con scheda tecnica o raccomandazioni d'uso |
| 10. Feedback e ottimizzazione | Miglioramento basato sul feedback degli utenti | - Esame dei dati sulle prestazioni di taglio - Eventuali adeguamenti per gli ordini futuri |
Produttori e fornitori leader
| Produttore | Specialità | Tempi di consegna/Caratteristiche | Contatto |
|---|---|---|---|
| Strumento Harvey | Profili in carburo massiccio, sedi per chiavi a rotazione rapida. | Preventivi immediati; fino a 6 flauti. | harveytool.com |
| Utensile Fullerton | Frese ad alte prestazioni con rivestimenti. | Costruire online; tolleranze nanometriche. | fullertontool.com |
| Velocità della tigre | Modelli trocoidali per acciai HRC 65+. | Da schizzi; rivestimenti in AlTiBN. | speedtigertools.com |
| Baucor | Frese a cono/dovetail in HSS/carburo. | Lunghezze da 1 a 12″; convalida FEA. | baucor.com |
| Exactaform | Passo differenziato per tagli privi di vibrazioni. | Di tipo aerospaziale; elica personalizzata. | exactaform.com |
| Utensili da taglio Kodiak | Selezione versatile di carburo per tutti i materiali. | Ibridi standard-custom. | kodiakcuttingtools.com |
Suggerimenti e buone pratiche di ottimizzazione
- Iniziare con i dati: Registrare le prestazioni di base degli strumenti standard per quantificare i miglioramenti (ad esempio, puntare a un aumento del MRR di 20%).
- Abbinamento dei materiali: Utilizzare i gruppi P/M/K/N/S/H per acciai/non ferrosi/superleghe per guidare i gradi.
- Protocollo di test: I parametri di rampa sono conservativi: iniziare con gli avanzamenti/le velocità raccomandati da 70%; monitorare tramite dinamometri i picchi di forza.
- Manutenzione: Riavvolgere a 60% usura; conservare in maniche anticorrosione.
- Tendenze da tenere d'occhio: Progetti guidati dall'intelligenza artificiale per un'usura predittiva e prototipi stampati in 3D per una rapida iterazione.
Le frese a codolo personalizzate possono trasformare processi inefficienti in operazioni di alto precisione, ma il successo dipende da specifiche chiare e dalla competenza del produttore. Per il vostro progetto, iniziate con una richiesta dettagliata a un fornitore di fiducia - molti offrono consulenze gratuite. Se mi fornite specifiche (ad esempio, materiale o geometria), posso perfezionare ulteriormente queste raccomandazioni.


Il negozio di frese in carburo per utensili di qualità
Il negozio di frese in metallo duro è il punto di riferimento unico per utensili di lavorazione di alto qualità. CGS Tool offre un’ampia selezione di frese in metallo duro progettate per garantire durata, precisione e prestazioni, aiutando i professionisti a trovare più facilmente gli utensili giusti per i propri progetti.
Avanzamenti e velocità delle frese a codolo per una lavorazione ottimale
Comprendere i parametri di avanzamento e velocità delle frese è fondamentale per massimizzare la durata e l'efficienza degli utensili. CGS Tool offre consulenza specialistica e utensili ad alte prestazioni per aiutarti a ottimizzare le condizioni di taglio, migliorare la finitura superficiale e ottenere risultati di lavorazione costanti.