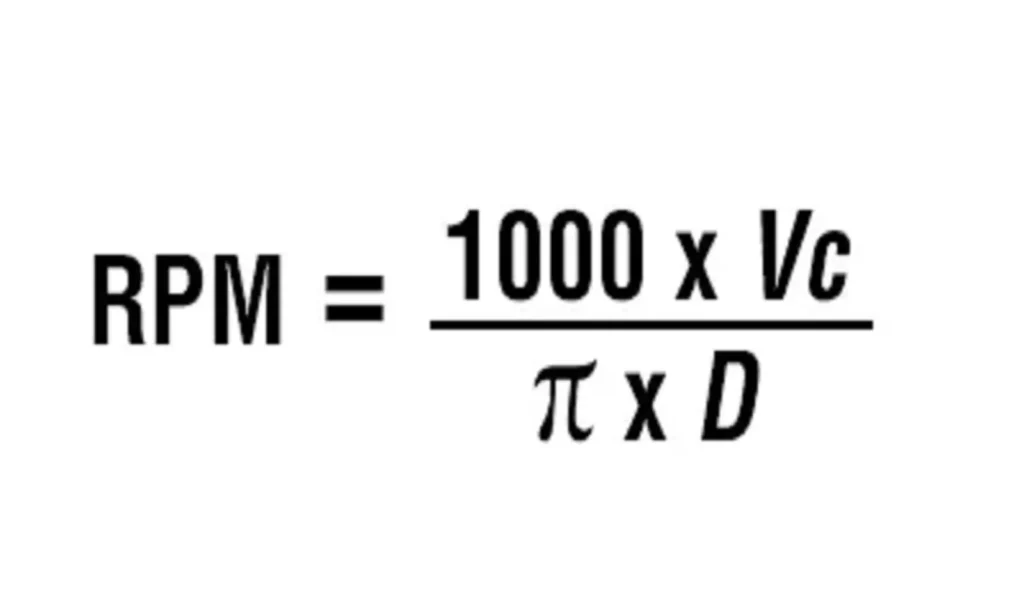Warum es bei Multi-V-Riemenscheiben-Nutenwerkzeugen zu Spanbildung kommt: Behebung von Rattern bei dünnwandigen Werkstücken und Oberflächenfehlern
Wenn ein Hartmetalleinsatz beim Einfräsen von Rillen in Mehrfach-Keilriemenscheiben bricht, wird in der Fertigung oft zunächst die Werkzeugsorte oder die Beschichtungsqualität dafür verantwortlich gemacht. Die praktische Bearbeitungsdynamik zeigt jedoch, dass Werkzeugbruch bei diesen Anwendungen selten allein auf die Hartmetallqualität zurückzuführen ist. Vielmehr liegt die eigentliche Ursache fast immer in einem dünnwandigen harmonischen Rattern, das durch übermäßigen radialen Schnittwiderstand und strukturelle Durchbiegung hervorgerufen wird.
In dieser technischen Analyse untersuchen wir eine Fallstudie aus der Praxis, bei der es um starke Vibrationsspuren auf der Riemenscheibenoberfläche und Ausbrüche an den Schneidkanten geht, und bieten umsetzbare Lösungen für die Aufspannung sowie präzise Schnittparameter zur Stabilisierung Ihres Bearbeitungsprozesses..
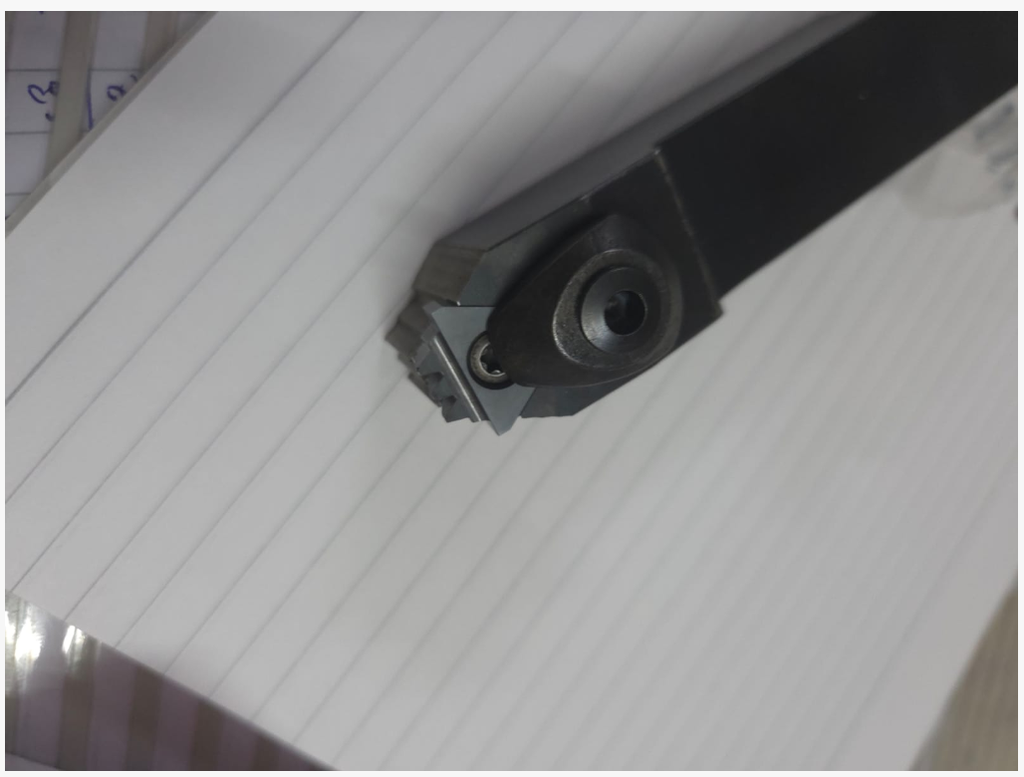
1. Die Herausforderung bei der Zerspanung: Vibrationsspuren und Ausbrüche
Bei einem kürzlich durchgeführten Kundenprojekt zur Bearbeitung von Riemenscheiben mit mehreren Rippen traten gleichzeitig zwei schwerwiegende Ausfälle auf:
- Starke, regelmäßige Ratter Spuren zeigten sich entlang des gerillten Profils und am Außendurchmesser.
- Katastrophales Ausbrechen der Kanten hat die Schneidezähne des Profileinsatzes abgebrochen.
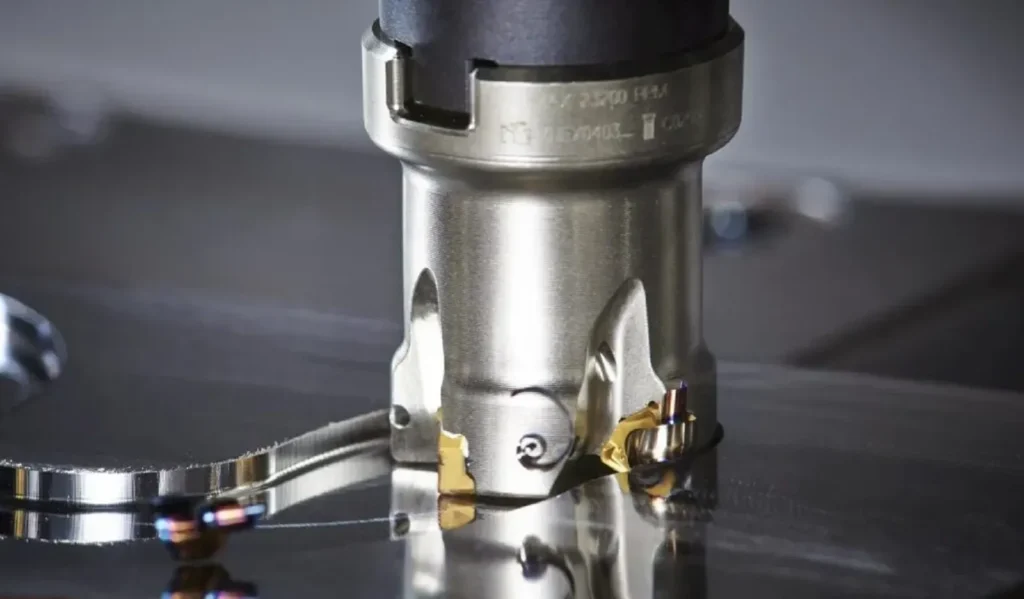
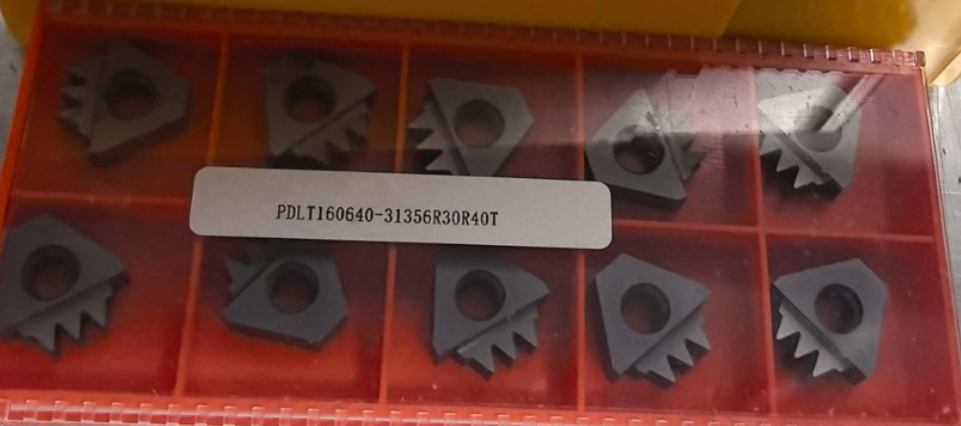
(Bild einfügen: Nahaufnahme eines Bruchs Mehrzahn-Poly-V-Nut-Wendeschneidplatten und eine von Riefen geprägte Riemenscheibenoberfläche)
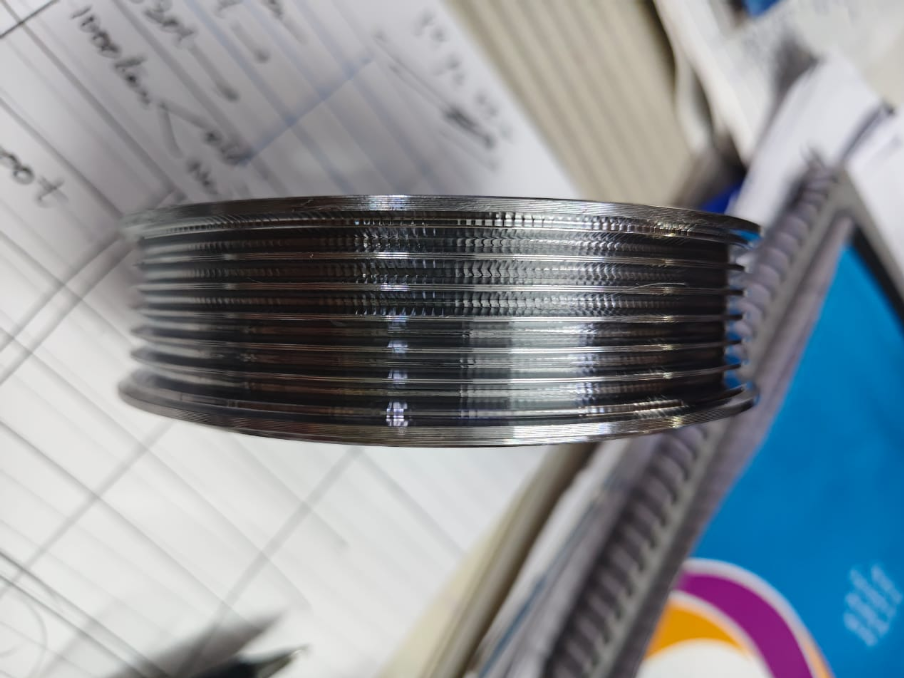
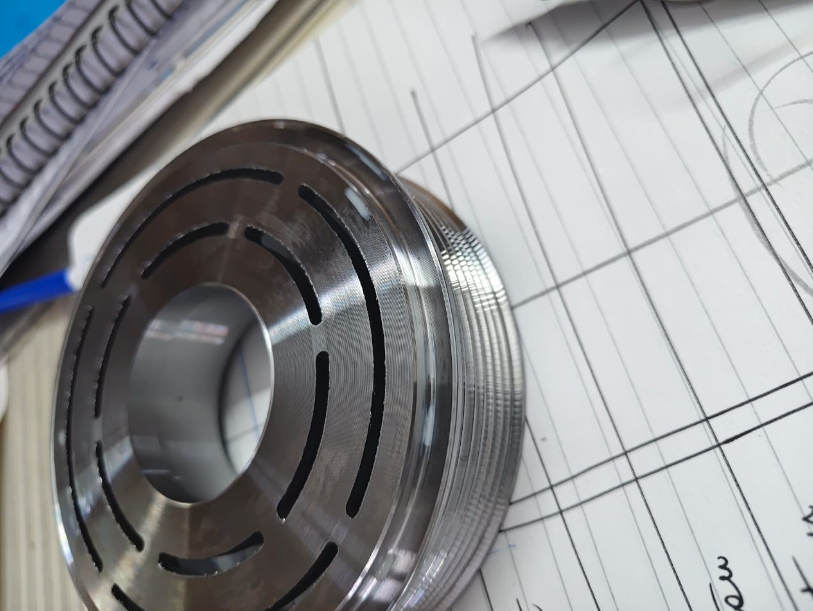
Die Konstruktion der Riemenscheibe zeichnet sich durch einen tiefen Hohlraum zur Gewichtsreduzierung im Inneren aus, wodurch der äußere, gerillte Rand als nicht abgestützte, dünnwandige Auslegerkonstruktion verbleibt..
2. Ursachenanalyse
Hohe momentane Radialbelastung (Fp)
Formwerkzeuge mit mehrrippigen Riemenscheiben greifen gleichzeitig in mehrere Keilnuten ein. Wenn der Einsatz radial in das Werkstück eintaucht, steigt die Gesamtkontaktlänge zwischen den Schneidkanten und dem Werkstück sprunghaft an. Dadurch entsteht eine enorme radiale Schubkraft, die senkrecht zur schwächsten Achse des Bauteils wirkt.
Durchbiegung und Resonanz von Auslegern
Da der Außenrand dünn und nicht abgestützt ist, führt diese starke Radialkraft dazu, dass sich die Wand beim Einschnitt elastisch verformt.. Wenn das Material zurückfedert, löst dies regeneratives Flattern und hochfrequente Resonanz aus.
Dynamische Einwirkung auf die Hartmetallkante
Wolframkarbid zeichnet sich durch außergewöhnliche Härte und Verschleißfestigkeit aus, seine Querbruchfestigkeit ist jedoch anfällig für wechselnde dynamische Stöße. Durch die hochfrequenten Schlagwirkungen der vibrierenden dünnen Wand wird die Kantenzähigkeitsgrenze schnell überschritten, was zu Mikroausbrüchen führt, die rasch zu einem vollständigen Zahnbruch eskalieren..
3. Technische Gegenmaßnahmen und praktische Parameter
Um dieses Problem zu lösen, ist ein zweigleisiger Ansatz erforderlich: die Dämpfung der Werkstückdurchbiegung durch mechanische Abstützung und die Entlastung der Schneidkräfte durch reduzierte Vorschubparameter.
Strategie A: Befestigung und strukturelle Abstützung (unverzichtbar)
- Für Kleinserien / Auftragsfertigung (Reitstockauflage):Setzen Sie eine Drehspitze mit großem Durchmesser oder eine speziell angefertigte Stufenspitze in den Reitstock der Drehmaschine ein. Durch festes Andrücken an die Innenkante der Aussparung oder an die Fase wird eine axiale und radiale Vorspannung erzeugt, wodurch das Flattern des Auslegers sofort unterbunden wird.
- Für die Großserienfertigung (ausdehnbare Dorne):Eine sich nach innen ausdehnende Spannhülse einsetzen. Wenn sich die Hülse gegen die Innenwand ausdehnt, arretiert sie den freitragenden Rand, verhindert Schwingungsfreiheit und sorgt während des gesamten Nutenzyklus für eine strukturelle Dämpfung.
(Diagramm einfügen: Schematische Darstellungen der antriebsgetriebenen Zentrierspitze des Reitstocks und der inneren Spreizhülse)
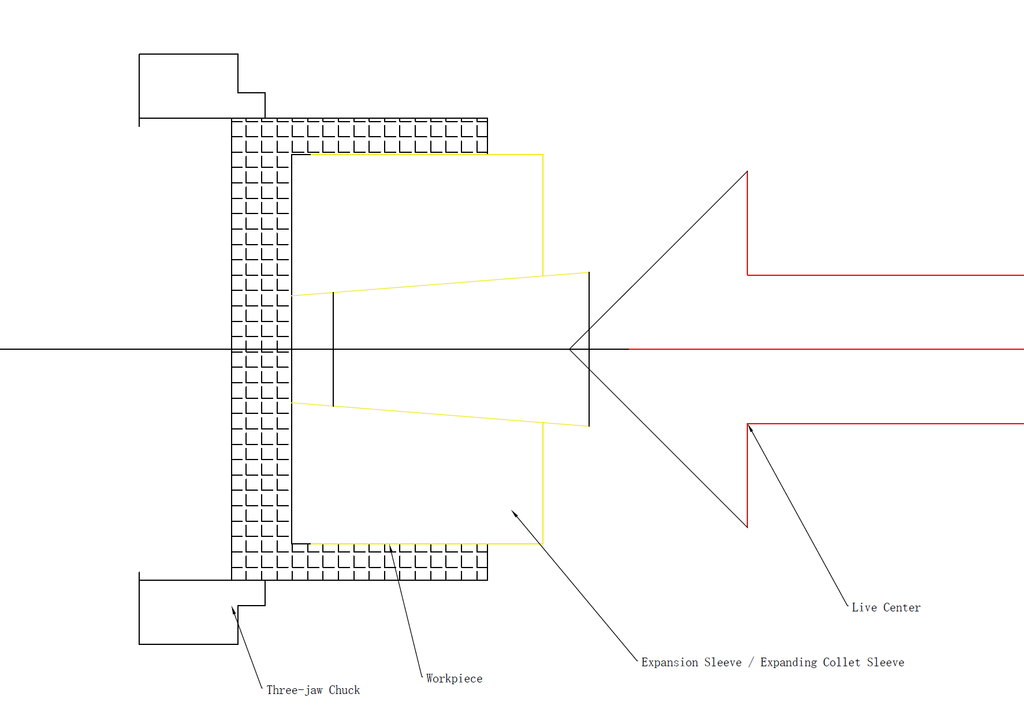
Strategie B: Stufenweise Zuzuführung und optimierte Schnittparameter
Um eine Überlastung der Werkzeugschneide und die Anregung von dünnwandigen Schwingungen zu vermeiden, passen Sie den Vorschub pro Durchgang und die Schnittgeschwindigkeit wie folgt an:
- Schnittgeschwindigkeit (Vc): Halten Sie die linearen Schnittgeschwindigkeiten strikt im Bereich zwischen 100 m/min – 130 m/min. Dieser ausgewogene Drehzahlbereich verhindert eine thermische Erweichung im Hochfrequenzbereich und liegt gleichzeitig deutlich außerhalb des primären harmonischen Schwingungsbereichs des Werkstücks.
- Abwärtswandler Radiale Schnitttiefe(ap):
- Schruppphase: Stellen Sie die radiale Schnitttiefe pro Durchgang auf 0,07 mm. Dies dämpft den momentanen radialen Schnittwiderstand und gewährleistet gleichzeitig eine effiziente Spanbildung.
- Abschlussphase: Verringern Sie die Schnitttiefe pro Durchgang auf 0,05 mm für die abschließenden Maßbearbeitungsdurchgänge. Durch die Reduzierung der Schnitttiefe auf 0,05 mm wird der Schnittdruck auf das fertige Profil minimiert, wodurch Oberflächenmikroschwingungen vermieden werden und eine spiegelglatte Oberflächenqualität der Nut gewährleistet wird.
- Schruppstrategie: Bei Riemenscheiben mit tiefen Rillen ist ein Standard-Einpunkt- Nutenstein um zunächst die Hauptnuten grob auszuschneiden. Verwenden Sie das mehrrippige Formwerkzeug ausschließlich für die abschließenden 0,07 mm → 0,05 mm-Schritt-Abtrag-Schlichtdurchgänge.
4. Zusammenfassung und bewährte Vorgehensweisen
Wenn Formwerkzeuge bei dünnwandigen Riemenscheiben ausbrechen, liegt die Ursache selten in der Qualität des Werkzeugmaterials. Eine erfolgreiche Bearbeitung hängt vom Zusammenspiel zwischen Maschinensteifigkeit, Werkstückspannung und Schnittdaten ab.
Durch den Einsatz interner Abstützvorrichtungen (wie z. B. Mitlaufspitzen oder Spannhülsen) und die strenge Einhaltung der Vorschubparameter (130 – 100 m/min Lineargeschwindigkeit bei einer Verringerung der Schnitttiefe von 0,07 mm auf 0,05 mm)), können Werkstätten Ratternspuren vollständig beseitigen und eine lange, vorhersehbare Standzeit der Schneideinsätze erzielen.
Benötigen Sie maßgeschneiderte Werkzeuge oder eine Prozessoptimierung für Ihre Produktion?
Die Bearbeitung dünnwandiger Riemenscheiben und spezieller Profile erfordert eine maßgeschneiderte Schneidwerkzeuggeometrie in Verbindung mit einer zuverlässigen Prozessunterstützung.
Wir entwickeln leistungsstarke Lösungen für das Nutenfräsen mit Hartmetall:
- Maßgefertigte Multi-V-Riemenscheibeneinsätze: Präzisionsgeschliffene Profile mit Kantenausformungen, die für unterbrochene Schnitte und dünnwandige Anwendungen optimiert sind.
- Werkzeughalter mit hoher Steifigkeit: ISO-konforme und maßgeschneiderte Klemmblöcke, die darauf ausgelegt sind, die Durchbiegung bei Auskragungen unter hohen Radialbelastungen zu minimieren.
- Technischer Support für Anwendungsfragen: Teilen Sie unseren Ingenieuren Ihre Bauteilzeichnungen und Maschinenspezifikationen mit, damit wir Ihnen maßgeschneiderte Empfehlungen zur Zuführung, zur Wahl der Güteklasse und zur Spannvorrichtung geben können.
👉 Kontaktieren Sie unser Ingenieurteam Nutzen Sie noch heute die Gelegenheit, um Ihre Engpässe bei der Bearbeitung in der Fertigung zu beseitigen.