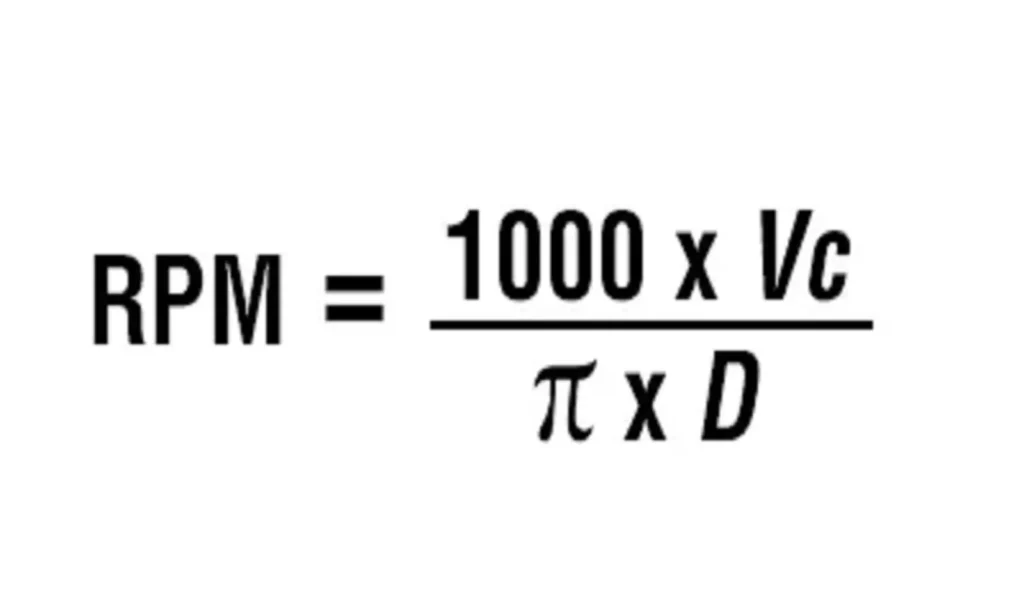Почему на вставках для рифления шкивов Multi-V образуются стружки: устранение вибрации при обработке тонкостенных деталей и дефектов поверхности
Когда при нарезании канавок на шкивах с несколькими V-образными ремнями происходит поломка твердосплавной вставки, первая реакция на производстве часто заключается в том, чтобы возложить вину на марку инструмента или качество покрытия. Однако практический опыт обработки показывает, что поломка инструмента в таких условиях редко обусловлена исключительно качеством твердого сплава. Напротив, первопричиной почти всегда является гармоническое дребезжание тонкостенных деталей, вызванное чрезмерным радиальным сопротивлением резанию и прогибом конструкции.
В данном техническом разборе мы анализируем реальный пример из практики, связанный с сильными следами вибрации на поверхности шкива и сколами по краям вставки, и предлагаем практические решения по закреплению заготовки, а также точные параметры резания, которые позволят стабилизировать процесс обработки.
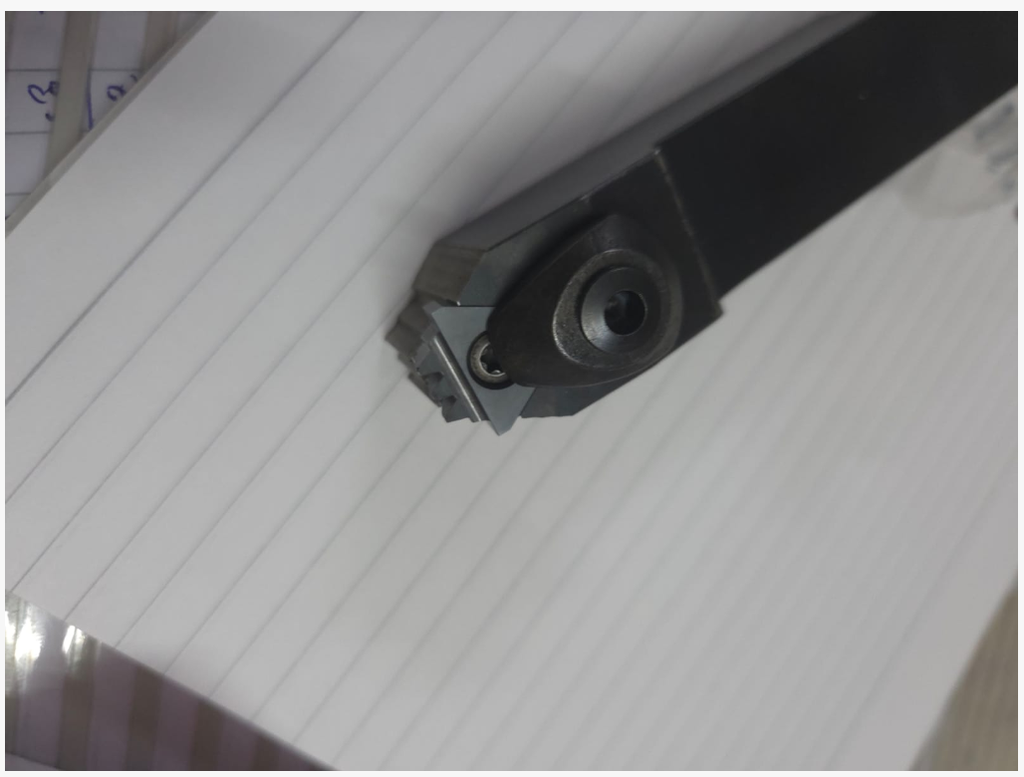
1. Проблемы при механической обработке: следы вибрации и сколы
В ходе недавнего выполнения заказа для клиента, связанного с обработкой многореберных шкивов, одновременно произошли два критических сбоя:
- Выраженные, регулярные следы вибрации появились по всему рифлёному профилю и по внешнему диаметру.
- Катастрофическое сколы по краям привело к поломке режущих зубьев профильной пластины.
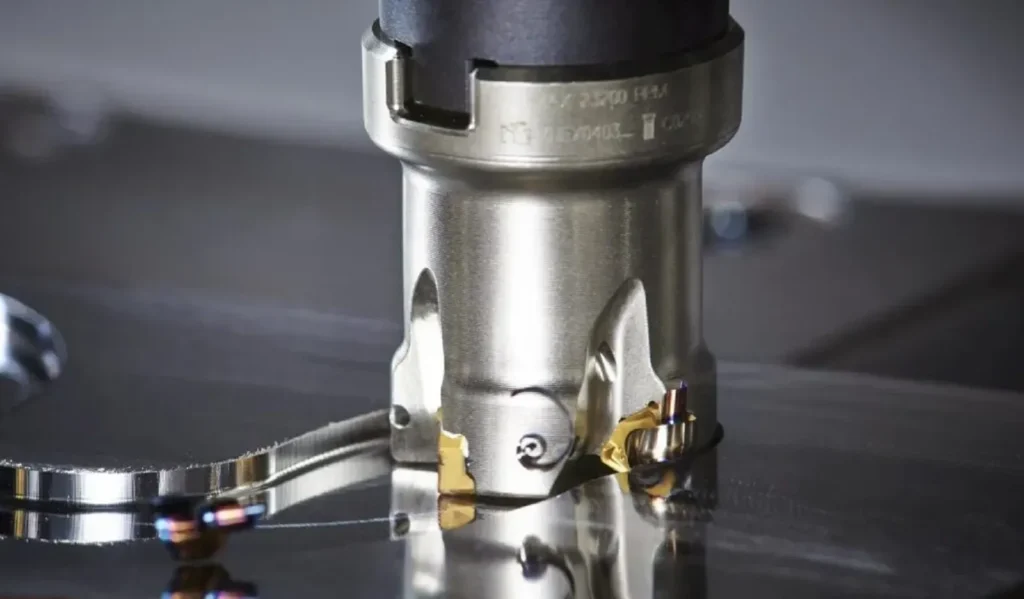
(Вставить изображение: крупный план трещины в многозубчатые вставки для нарезки канавок на поли-V-ременях и поверхность шкива с следами от трения)
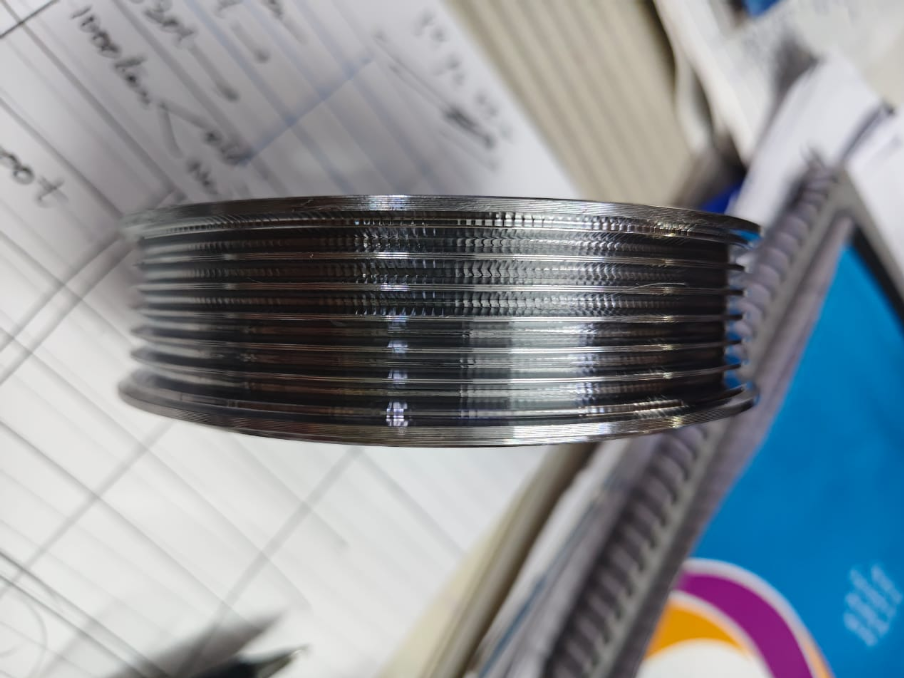
Конструкция шкива отличается наличием глубокой внутренней полости, предназначенной для снижения веса, в результате чего внешний рифлёный обод представляет собой неопорную тонкостенную консольную конструкцию.
2. Анализ первопричин
Высокая мгновенная радиальная нагрузка (Fp)
Инструменты для формовки шкивов с несколькими ребрами захватывают сразу несколько V-образных канавок. Когда пластина врезается в заготовку в радиальном направлении, общая длина контакта между режущими кромками и заготовкой резко увеличивается. Это приводит к возникновению огромной радиальной силы тяги, действующей перпендикулярно самой слабой оси детали.
Прогиб и резонанс консольной конструкции
Поскольку наружный обод тонкий и не имеет опоры, эта значительная радиальная сила вызывает упругое отклонение стенки при входе резака в заготовку. При восстановлении формы материал вызывает регенеративную вибрацию и высокочастотный резонанс.
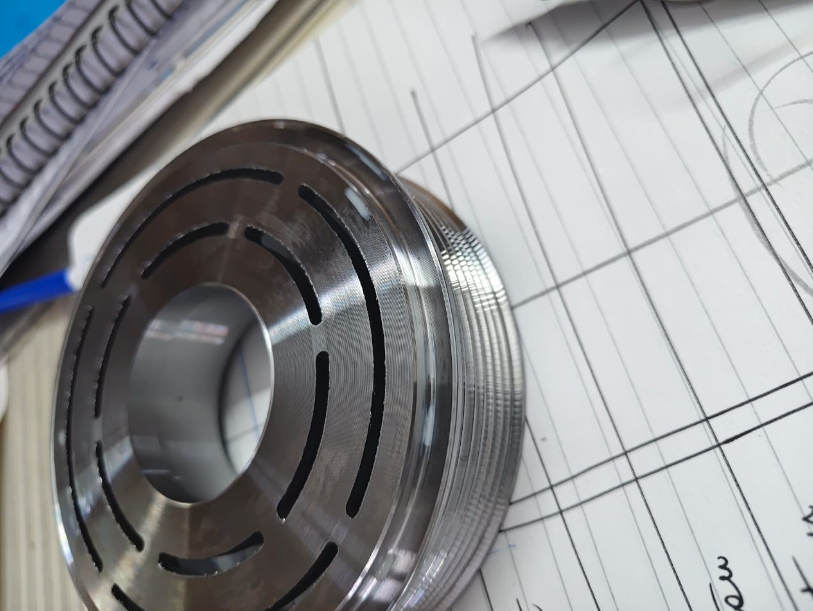
Динамическое воздействие на кромку из карбида
Карбид вольфрама обладает исключительной твердостью и износостойкостью, однако его прочность на поперечное разрушение уступает при воздействии переменных динамических ударов. Воздействие высокочастотных ударов, возникающих при вибрации тонкой стенки, быстро превышает предел вязкости кромки, что приводит к образованию микроскопических сколов, которые вскоре перерастают в полный излом зубца.
3. Технические меры противодействия и практические параметры
Для решения этой проблемы необходим двусторонний подход: снижение прогиба заготовки с помощью механической опоры и уменьшение режущей нагрузки за счет снижения параметров подачи.
Стратегия А: Крепление и конструктивная опора (обязательно)
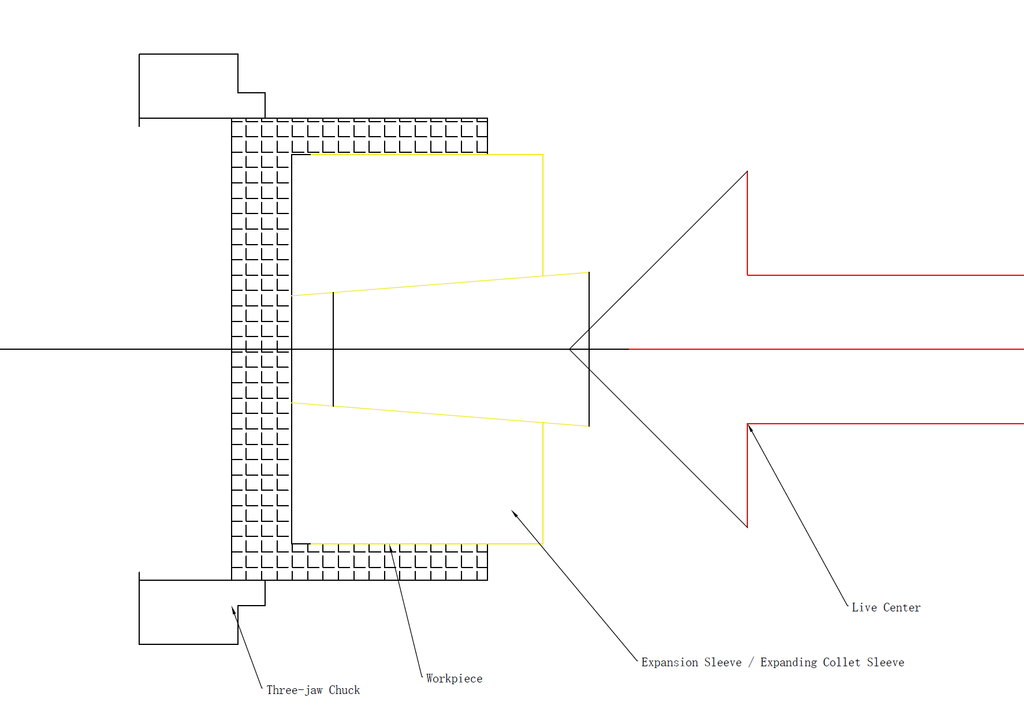
- Для мелких партий / заказов (опора на задней бабке):Установите в задней бабке токарного станка живой центр большого диаметра или специальный ступенчатый центр. Плотное прижатие к кромке внутренней полости или фаске создает осевую и радиальную предварительную нагрузку, что позволяет мгновенно подавить колебания консоли.
- Для крупносерийного производства (растягивающиеся оправки):Установите внутреннюю расширяющуюся цанговую втулку. Расширяясь и прижимаясь к внутренней стенке, втулка фиксирует консольный обод, устраняет свободу колебаний и обеспечивает демпфирование конструкции на протяжении всего цикла нарезания канавки.
(Вставить схему: схемы приводного центра задней бабки и внутренней растягивающейся втулки)
Стратегия B: Постепенная подача и оптимизированные параметры резания
Чтобы избежать перегрузки режущей кромки инструмента и возникновения гармоник в тонкостенных деталях, настройте подачу за проход и скорость резания следующим образом:
- Скорость резания (Vc): Следите за тем, чтобы скорость линейной резки строго находилась в пределах 100 м/мин – 130 м/мин. Такой сбалансированный диапазон скоростей позволяет избежать высокочастотного термического размягчения, оставаясь при этом значительно за пределами зоны возникновения первичных гармонических вибраций заготовки.
- Понижающий Радиальная глубина реза(AP):
- Этап черновой обработки: Установите радиальную глубину реза за один проход равной 0,07 мм. Это позволяет снизить мгновенное радиальное сопротивление резанию, сохраняя при этом эффективное образование стружки.
- Заключительный этап: Уменьшите глубину реза за один проход до 0,05 мм для заключительных операций доводки. Уменьшение глубины резания до 0,05 мм сводит к минимуму давление резания на готовый профиль, устраняя микровибрации поверхности и обеспечивая зеркальную гладкость паза.
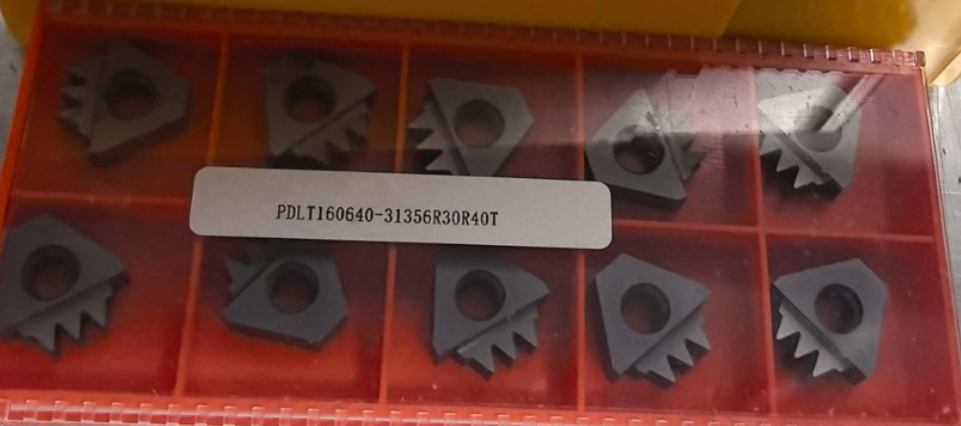
- Стратегия черновой обработки: Для шкивов с глубокими канавками следует использовать стандартный одноточечный пазовая вставка Сначала черновой обработки основных пазов. Многореберный формующий инструмент следует использовать исключительно для заключительных чистовых проходов с уменьшением размера с 0,07 мм до 0,05 мм.
4. Подведение итогов и передовой опыт
Когда инструменты для формовки оставляют сколы на тонкостенных шкивах, винить в этом качество материала инструмента — редко правильное решение. Успех обработки зависит от согласованности между жесткостью станка, зажимом заготовки и параметрами резания.
Путем применения внутренних опор (таких как подвижные центры или раздвижные втулки) и строгого контроля параметров подачи (Линейная скорость 100–130 м/мин при пошаговом уменьшении глубины резания с 0,07 мм до 0,05 мм)), что позволяет полностью устранить следы вибрации и обеспечить длительный и предсказуемый срок службы режущих пластин.
Вам требуется изготовление нестандартного оборудования или оптимизация технологического процесса для вашего производства?
Обработка тонкостенных шкивов и специальных профилей требует применения режущего инструмента с индивидуально подобранной геометрией в сочетании с надежной технологической поддержкой.
Мы разрабатываем высокоэффективные решения для рифления из твердого сплава:
- Индивидуальные вставки для шкивов Multi-V: Профили с прецизионной шлифовкой и обработкой кромок, оптимизированные для прерывистой резки и работы с тонкостенными изделиями.
- Инструментальные держатели повышенной жесткости: Зажимные блоки, соответствующие стандартам ISO и изготовленные по индивидуальному заказу, предназначенные для минимизации прогиба выступов при значительных радиальных нагрузках.
- Техническая поддержка по применению: Предоставьте нашим инженерам чертежи ваших деталей и технические характеристики оборудования, чтобы получить индивидуальные рекомендации по подаче заготовки, выбору марки стали и креплению деталей.
👉 Свяжитесь с нашей инженерной командой Уже сегодня устраните узкие места в процессе обработки на производстве.