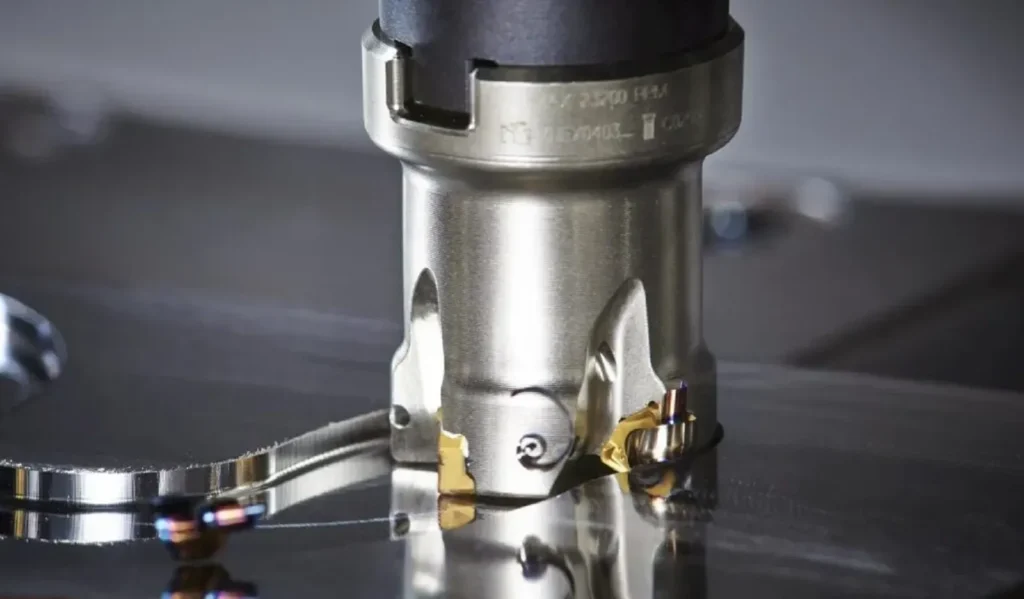
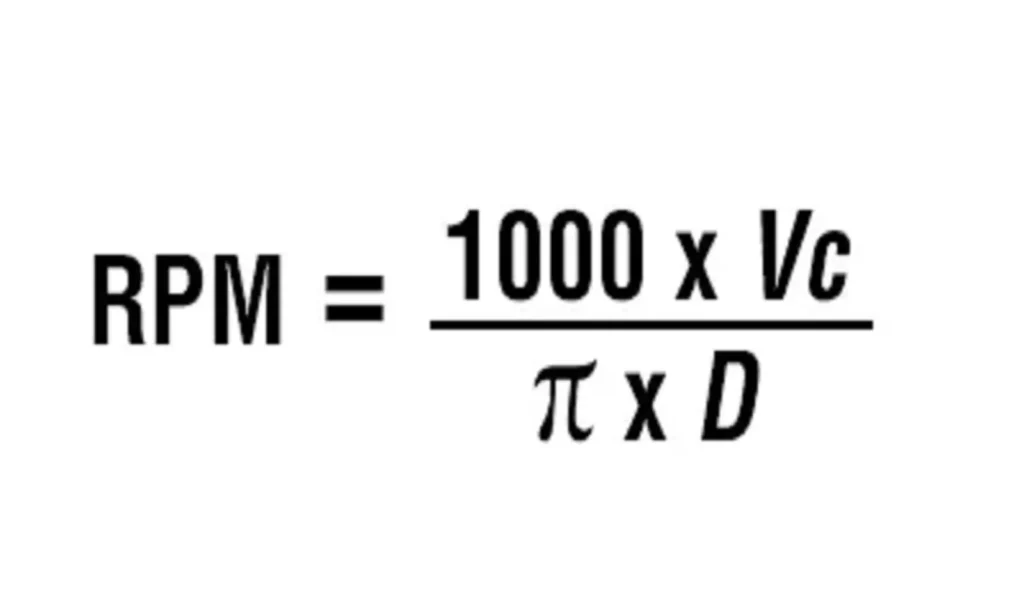Pourquoi les inserts de rainurage pour poulies Multi-V produisent-ils des copeaux ? : Résoudre les vibrations sur les parois minces et les défauts de surface
Lorsqu’une plaquette en carbure se fracture lors du rainurage d’une poulie à courroies poly-V, la première réaction sur le chantier est souvent d’imputer la faute à la nuance de l’outil ou à la qualité du revêtement. Cependant, l’analyse pratique de la dynamique d’usinage révèle que la rupture de l’outil dans ces applications est rarement due à la seule qualité du carbure. Au contraire, la cause première est presque toujours un vibratio harmonique des parois minces, induit par une résistance de coupe radiale excessive et une déformation structurelle.
Dans cette analyse technique, nous examinons une étude de cas réelle portant sur des marques de vibration importantes à la surface d'une poulie et des ébréchures sur les arêtes des inserts. Nous proposons des solutions concrètes en matière de fixation ainsi que des paramètres de coupe précis afin de stabiliser votre processus d'usinage..
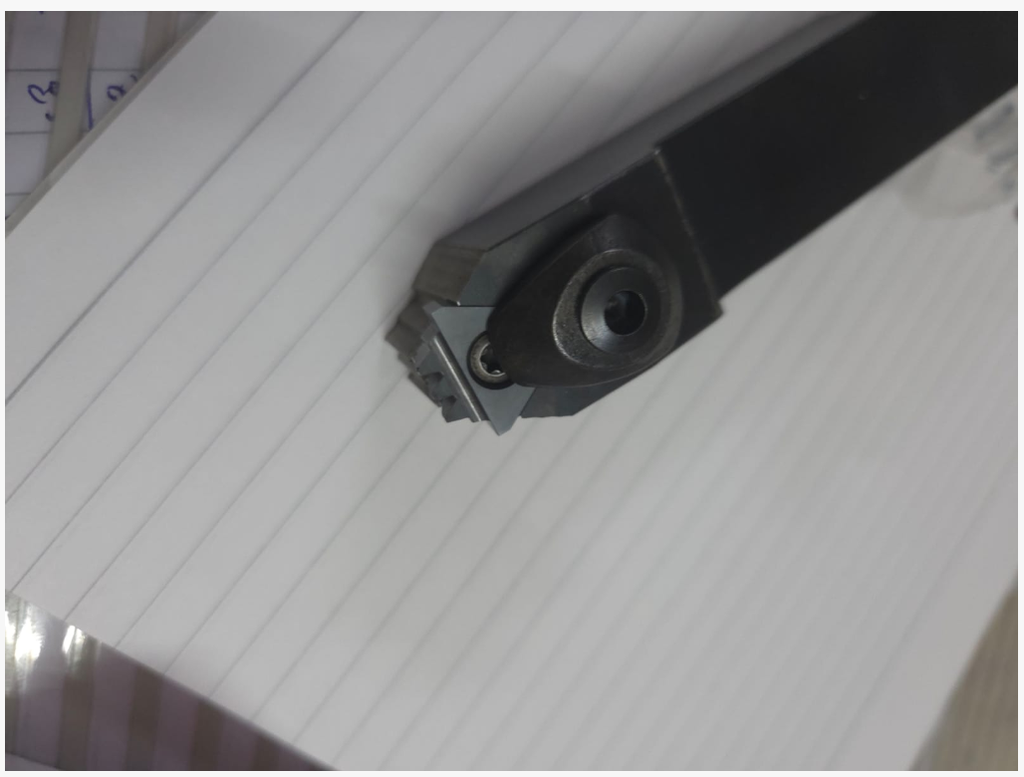
1. Les défis de l'usinage : traces de vibrations et ébréchures
Dans le cadre d'une récente application client portant sur l'usinage de poulies à nervures multiples, deux défaillances critiques se sont produites simultanément :
- Marques de vibration importantes et régulières apparaissaient sur le profil rainuré et le diamètre extérieur.
- Ébréchage catastrophique des arêtes a cassé les dents de coupe de la plaquette profilée.
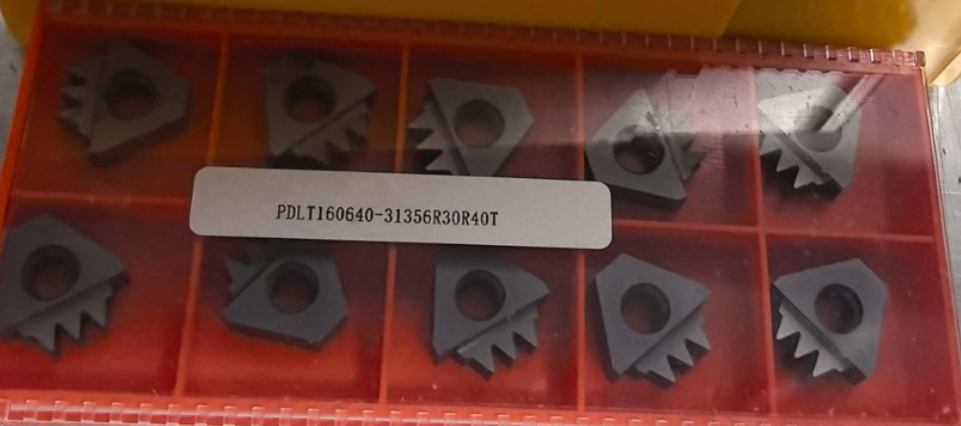
(Insérer une image : gros plan sur une fracture plaquettes de rainurage Poly-V à plusieurs dents et surface de poulie présentant des traces de rayures)
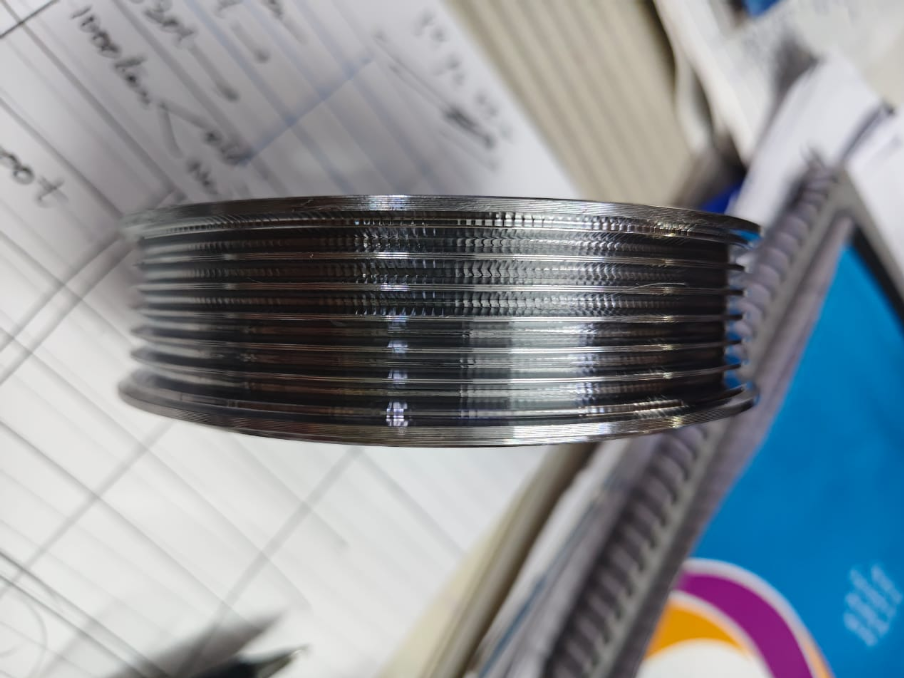
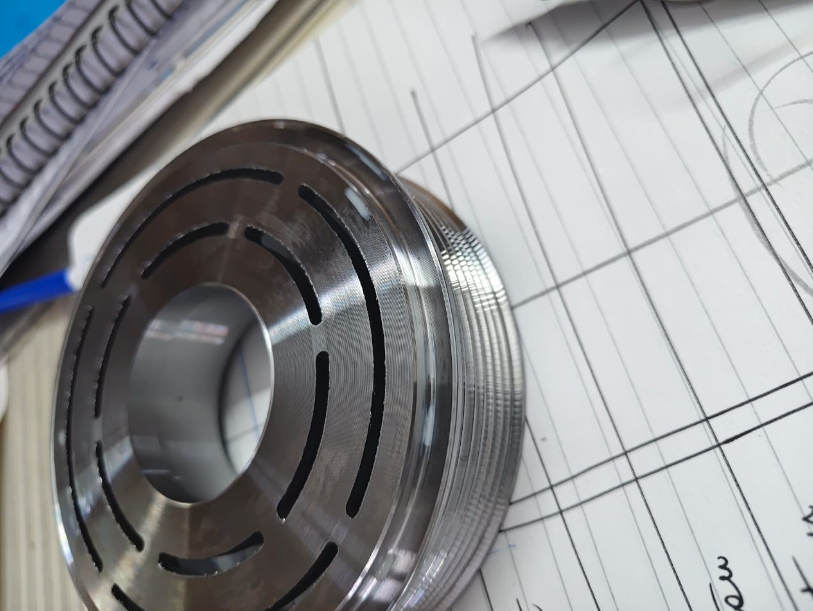
La conception de la poulie comporte une cavité interne profonde destinée à réduire son poids, ce qui fait du rebord extérieur rainuré une structure en porte-à-faux à paroi mince et non soutenue..
2. Analyse des causes profondes
Charge radiale instantanée élevée (Fp)
Les outils de formage de poulies à nervures multiples engagent plusieurs rainures en V simultanément. Lorsque l'insert s'enfonce radialement dans la pièce, la longueur totale de contact entre les arêtes de coupe et la pièce augmente considérablement. Cela génère une force de poussée radiale considérable agissant perpendiculairement à l'axe le plus fragile de la pièce.
Déformation et résonance du bras de lecture
La jante extérieure étant fine et non renforcée, cette forte force radiale provoque une déformation élastique de la paroi lors de l’entrée de la coupe.. Lorsque le matériau reprend sa forme initiale, cela provoque des vibrations régénératives et une résonance à haute fréquence.
Impact dynamique sur l'arête en carbure
Le carbure de tungstène offre une dureté et une résistance à l'usure exceptionnelles, mais sa résistance à la rupture transversale est sensible aux chocs dynamiques alternés. L'effet de martèlement à haute fréquence provoqué par la vibration de la paroi mince dépasse rapidement la limite de ténacité des arêtes, entraînant des micro-ébréchures qui dégénèrent rapidement en une rupture complète de la dent..
3. Mesures techniques et paramètres pratiques
Pour résoudre ce problème, il faut adopter une double approche : limiter la déformation de la pièce à usiner grâce à un soutien mécanique et alléger la charge de coupe en réduisant les paramètres d'avance..
Stratégie A : Fixation et soutien structurel (indispensable)
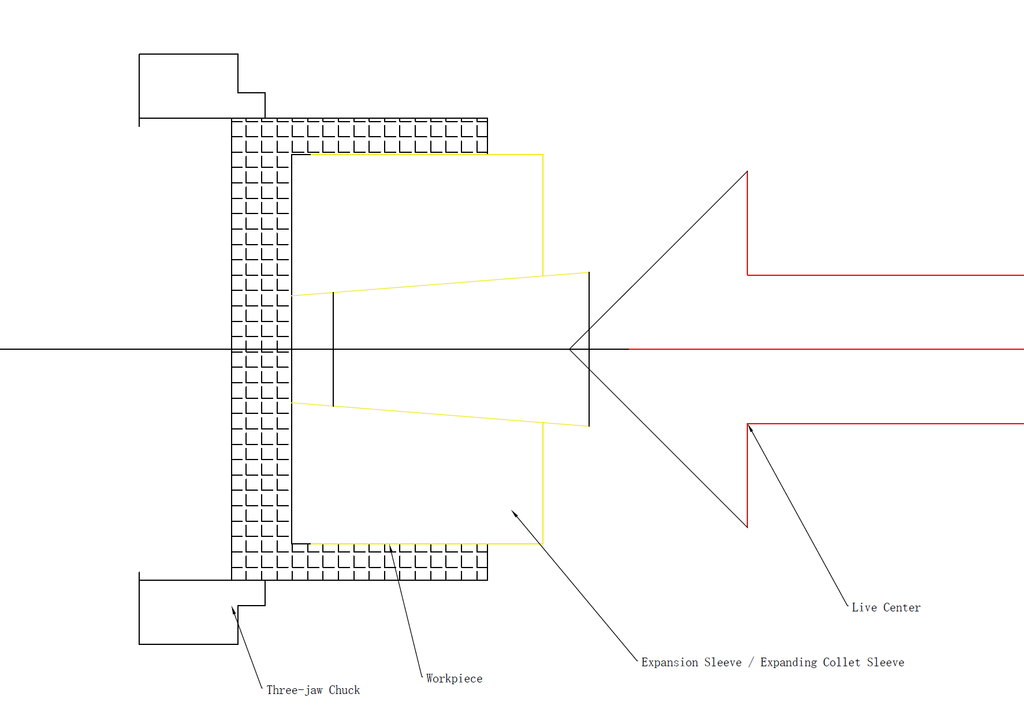
- Pour les petites séries / les ateliers de sous-traitance (support de contre-poupée) :Fixez un centre tournant de grand diamètre ou un centre étagé sur mesure dans la poupée mobile du tour. En appuyant fermement contre le rebord intérieur de la cavité ou le chanfrein, on ajoute une précontrainte axiale et radiale, ce qui élimine immédiatement le flottement en porte-à-faux.
- Pour la production en grande série (mandrins expansibles) :Mettre en place un manchon de serrage à expansion interne. À mesure que le manchon se dilate contre la paroi interne, il bloque le rebord en porte-à-faux, élimine les vibrations et assure un amortissement structurel tout au long du cycle de rainurage.
(Insérer le schéma : schémas du centre moteur de la poupée mobile et du manchon d'expansion interne)
Stratégie B : Avance par paliers et paramètres de coupe optimisés
Pour éviter de surcharger le tranchant de l'outil et de provoquer des harmoniques dans les parois minces, réglez l'avance par passe et la vitesse de coupe comme suit :
- Vitesse de coupe (Vc) : Veillez à maintenir les vitesses de coupe linéaires strictement comprises entre 100 m/min – 130 m/min. Cette plage de vitesses équilibrée permet d'éviter le ramollissement thermique dû aux hautes fréquences tout en restant bien en dehors de la plage de vibrations harmoniques primaires de la pièce.
- Réducteur de tension Profondeur de coupe radiale(ap) :
- Phase d'ébauche : Définissez la profondeur de coupe radiale par passe à 0,07 mm. Cela permet de modérer la résistance radiale instantanée à la coupe tout en garantissant une formation efficace des copeaux.
- Phase de finition : Réduisez la profondeur de coupe par passe à 0,05 mm pour les dernières passes de finition. La réduction de la profondeur de coupe à 0,05 mm minimise la pression exercée sur le profilé fini, ce qui élimine les micro-vibrations en surface et garantit une finition miroir de la rainure.
- Stratégie d'ébauche : Pour les poulies à rainures profondes, utilisez un point d'ancrage simple standard insert de rainurage pour réaliser d'abord les rainures principales. Réservez l'outil de formage à nervures multiples exclusivement aux dernières passes de finition, avec une réduction de 0,07 mm à 0,05 mm.
4. Synthèse et bonnes pratiques
Lorsque les outils de formage s’ébrèchent sur des poulies à parois minces, il est rare que la qualité du matériau de l’outil soit en cause.. La réussite de l'usinage repose sur l'équilibre entre la rigidité de la machine, le serrage de la pièce et les paramètres d'usinage.
En utilisant des dispositifs de soutien internes (tels que des pointes tournantes ou des manchons expansibles) et en contrôlant rigoureusement les paramètres d'alimentation (vitesse linéaire de 100 à 130 m/min avec des profondeurs de passe décroissantes de 0,07 mm à 0,05 mm)), les ateliers peuvent éliminer totalement les traces de vibration et bénéficier d'une durée de vie longue et prévisible des plaquettes.
Vous avez besoin d'outillage sur mesure ou d'une optimisation des processus pour votre production ?
L'usinage de poulies à parois minces et de profils spécialisés nécessite une géométrie d'outils de coupe sur mesure, associée à un accompagnement technique solide.
Nous concevons des solutions de rainurage en carbure hautement performantes :
- Inserts de poulie Multi-V sur mesure : Profils rectifiés avec précision, dotés de préparations de bords optimisées pour les coupes en interruption et les applications sur parois minces.
- Porte-outils à haute rigidité : Blocs de serrage conformes aux normes ISO et sur mesure, conçus pour réduire au minimum la déformation due au porte-à-faux sous des charges radiales importantes.
- Assistance technique en matière d'applications : Partagez vos plans de pièces et les caractéristiques de vos machines avec nos ingénieurs afin d'obtenir des recommandations personnalisées concernant les outils d'alimentation, le choix de la nuance d'acier et les dispositifs de fixation.
👉 Contactez notre équipe d'ingénieurs dès aujourd'hui pour résoudre les goulots d'étranglement liés à l'usinage dans votre atelier.