Perché gli inserti per la scanalatura delle pulegge Multi-V producono trucioli: come risolvere il problema delle vibrazioni nelle pareti sottili e dei difetti superficiali
Quando un inserto in carburo si rompe durante la scanalatura di pulegge per cinghie multi-V, la reazione iniziale in officina è spesso quella di attribuire la colpa alla qualità del materiale dell’utensile o del rivestimento. Tuttavia, l’analisi pratica delle dinamiche di lavorazione rivela che la rottura dell’utensile in queste applicazioni è raramente causata esclusivamente dalla qualità del carburo. La causa principale è invece quasi sempre il vibrazione armonica da pareti sottili, indotta da un’eccessiva resistenza di taglio radiale e dalla deflessione strutturale.
In questa analisi tecnica, esaminiamo un caso di studio reale che presenta gravi segni di vibrazione sulla superficie della puleggia e scheggiature sui bordi degli inserti, fornendo soluzioni pratiche per il fissaggio e parametri di taglio precisi per stabilizzare il processo di lavorazione.
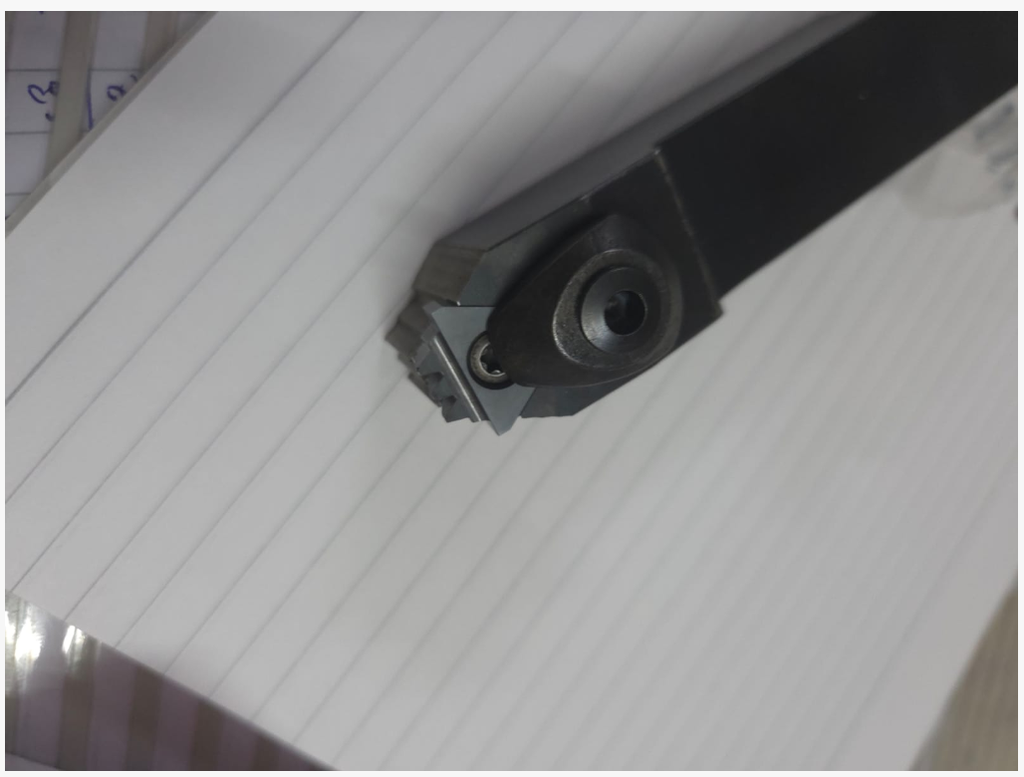
1. La sfida della lavorazione meccanica: segni di vibrazione e scheggiature
In una recente applicazione per un cliente relativa alla lavorazione di pulegge a più nervature, si sono verificati contemporaneamente due guasti critici:
- Segni di vibrazione intensi e regolari era visibile lungo il profilo scanalato e sul diametro esterno.
- Scheggiatura catastrofica dei bordi ha rotto i denti da taglio dell’inserto profilato.
(Inserisci immagine: primo piano di una frattura inserti per scanalatura Poly-V a più denti e superficie della puleggia con segni di sfregamento)
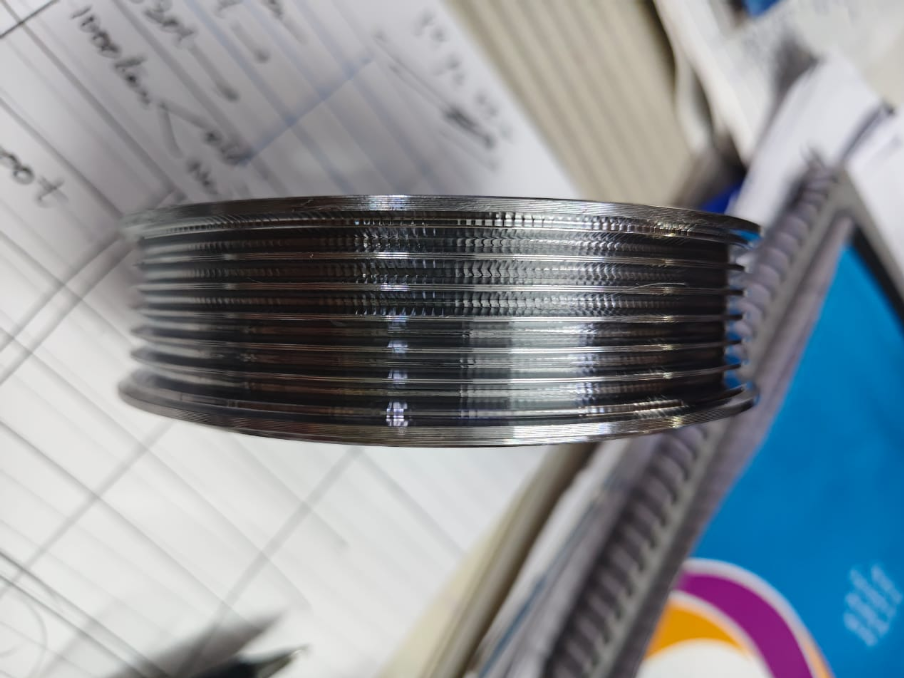
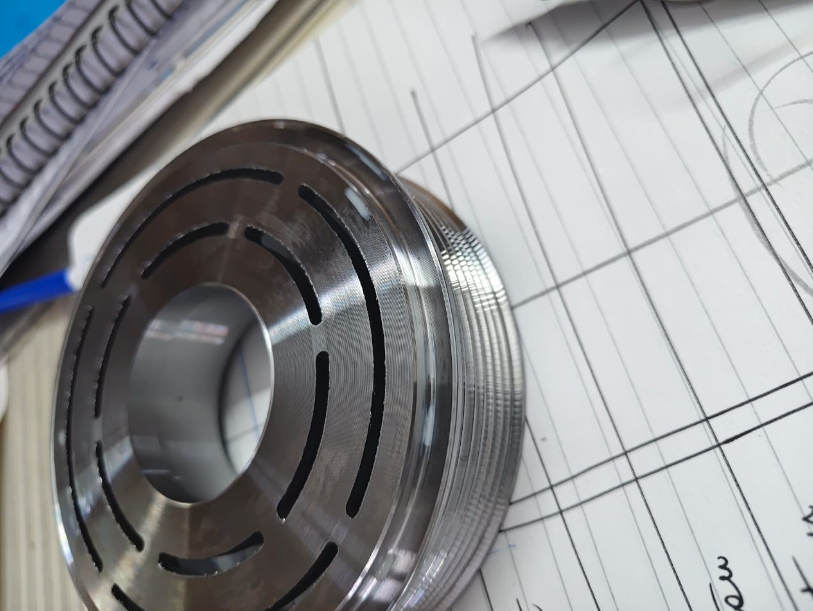
Il design della puleggia presenta una profonda cavità interna volta alla riduzione del peso, lasciando il bordo esterno scanalato come una struttura a sbalzo non sostenuta e a pareti sottili.
2. Analisi delle cause alla radice
Carico radiale istantaneo elevato (Fp)
Gli utensili per la formatura di pulegge a più nervature agiscono contemporaneamente su diverse scanalature a V. Quando l'inserto penetra radialmente nel pezzo, la lunghezza totale di contatto tra i taglienti e il pezzo aumenta drasticamente. Ciò genera un’enorme forza di spinta radiale che agisce perpendicolarmente all’asse più debole del pezzo.
Deformazione e risonanza dei bracci a sbalzo
Poiché il bordo esterno è sottile e privo di supporto, questa forte forza radiale provoca una deformazione elastica della parete durante l’inizio del taglio. Quando il materiale ritorna alla sua forma originale, provoca una vibrazione rigenerativa e una risonanza ad alta frequenza.
Impatto dinamico sul bordo in carburo
Il carburo di tungsteno offre una durezza e una resistenza all’usura eccezionali, ma la sua resistenza alla rottura trasversale è vulnerabile agli impatti dinamici alternati. L’effetto di martellamento ad alta frequenza causato dalla vibrazione della parete sottile supera rapidamente il limite di tenacità del bordo, provocando microfratture che degenerano rapidamente in una rottura completa del dente.
3. Contromisure ingegneristiche e parametri pratici
Per risolvere questo problema è necessario un duplice approccio: ridurre la deflessione del pezzo tramite un supporto meccanico e alleggerire il carico di taglio riducendo i parametri di avanzamento..
Strategia A: Alloggiamenti e supporto strutturale (indispensabili)
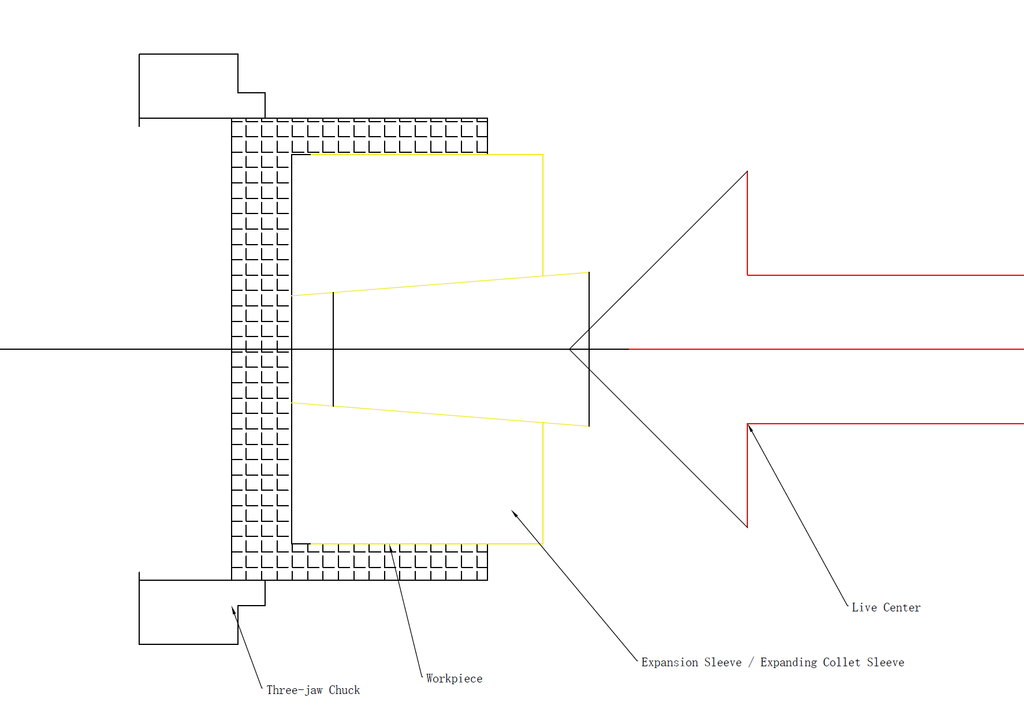
- Per piccoli lotti / officine di lavorazione su commessa (supporto per contropunta):Inserire nel contropunta del tornio un centro vivo di grande diametro o un centro a gradini personalizzato. Premendo con forza contro il bordo interno della cavità o lo smusso, si applica un precarico assiale e radiale che elimina immediatamente il flutter a sbalzo.
- Per la produzione su larga scala (mandrini espandibili):Installare un manicotto di serraggio a espansione interna. Man mano che il manicotto si espande a contatto con la parete interna, blocca il bordo a sbalzo, elimina la libertà di vibrazione e garantisce lo smorzamento strutturale durante l’intero ciclo di scanalatura.
(Inserire diagramma: schemi del centro motorizzato della contropunta e del manicotto espansibile interno)
Strategia B: Avanzamento decrescente e parametri di taglio ottimizzati
Per evitare di sovraccaricare il tagliente dell'utensile e di provocare armoniche nelle pareti sottili, regolare l'avanzamento per passata e la velocità di taglio come segue:
- Velocità di taglio (Vc): Mantenere le velocità di taglio lineari rigorosamente comprese tra 100 m/min – 130 m/min. Questa gamma di velocità bilanciata impedisce l’ammorbidimento termico alle alte frequenze, rimanendo al contempo ben al di fuori della fascia di vibrazioni armoniche primarie del pezzo.
- Riduttore di tensione Profondità di taglio radiale(ap):
- Fase di sgrossatura: Impostare la profondità di taglio radiale per passata su 0,07 mm. Ciò modera la resistenza radiale istantanea al taglio, garantendo al contempo un'efficiente formazione dei trucioli.
- Fase di completamento: Ridurre la profondità di taglio per passata a 0,05 mm per le passate finali di rifinitura. Riducendo la profondità di taglio a 0,05 mm si riduce al minimo la pressione di taglio sul profilo finito, eliminando le microvibrazioni superficiali e garantendo una finitura a specchio della scanalatura.
- Strategia di sgrossatura: Per le pulegge con scanalature profonde, utilizzare un punto di fissaggio standard a un solo punto inserto per scanalatura per sgrossare prima le scanalature principali. Riservare l’utensile a nervature multiple esclusivamente per le passate finali di finitura con riduzione da 0,07 mm a 0,05 mm.
4. Riepilogo e migliori pratiche
Quando gli utensili di sagomatura si scheggiano sulle pulegge a pareti sottili, dare la colpa alla qualità del materiale dell’utensile raramente è la soluzione giusta. Il successo della lavorazione dipende dall'armonia tra la rigidità della macchina, il serraggio del pezzo e i parametri di taglio.
Applicando un supporto interno (come centri vivi o manicotti espansibili) e gestendo con rigore i parametri di avanzamento (velocità lineare di 100–130 m/min con profondità di lavorazione decrescenti da 0,07 mm a 0,05 mm)), le aziende possono eliminare completamente i segni di vibrazione e garantire una durata degli inserti lunga e prevedibile.
Hai bisogno di attrezzature su misura o di un'ottimizzazione dei processi per la tua produzione?
La lavorazione di pulegge a pareti sottili e di profili speciali richiede una geometria degli utensili da taglio su misura, abbinata a un solido supporto di processo.
Progettiamo soluzioni ad alte prestazioni per la scanalatura in carburo:
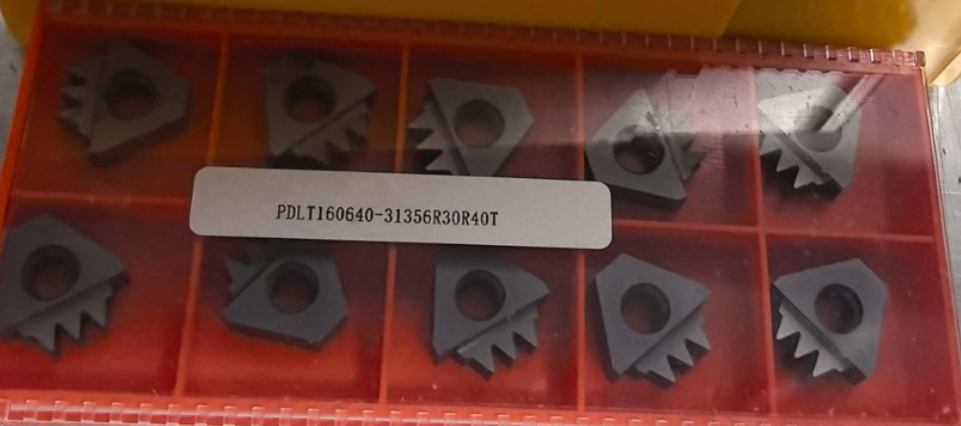
- Inserti personalizzati per pulegge Multi-V: Profili rettificati con precisione, con preparazioni dei bordi ottimizzate per tagli interrotti e applicazioni su pareti sottili.
- Portautensili ad alta rigidità: Blocchi di serraggio conformi alle norme ISO e personalizzati, progettati per ridurre al minimo la deflessione a sbalzo in presenza di carichi radiali elevati.
- Assistenza tecnica alle applicazioni: Condividi i disegni dei tuoi componenti e le specifiche delle macchine con i nostri ingegneri per ricevere consigli personalizzati sull’alimentazione, sulla scelta del grado e sui dispositivi di fissaggio.
👉 Contatta il nostro team di ingegneri oggi stesso per risolvere i colli di bottiglia nella lavorazione in officina.