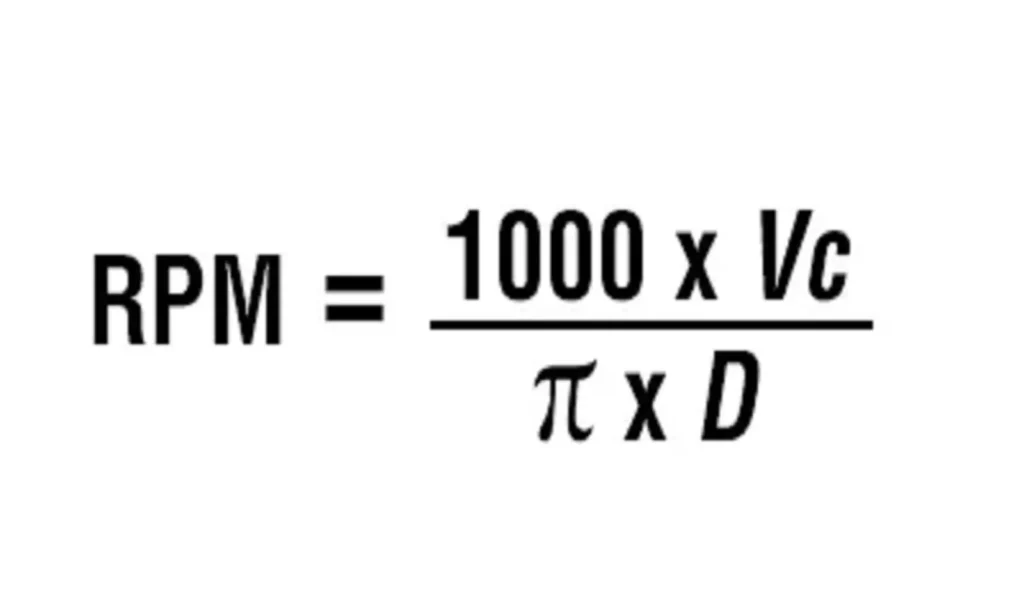マルチVプーリー用溝切りインサートで切りくずが発生する理由:薄肉部でのチャタリングと表面欠陥の解決策
マルチVベルトプーリーの溝切り加工中に超硬インサートが破損した場合、現場ではまず工具の材質やコーティングの品質を原因として疑うことがよくあります。しかし、実際の加工ダイナミクスを分析すると、こうした用途における工具の破損は、超硬の品質だけが原因であることはほとんどないことがわかります。 むしろ、根本的な原因は、過度な半径方向の切削抵抗と構造的なたわみによって引き起こされる、薄肉部におけるハーモニックチャタリングである場合がほとんどです。.
この技術解説では、プーリー表面に深刻な振動痕が生じ、インサートのエッジに欠けが発生した実際の事例を分析し、加工プロセスを安定させるための実用的な治具ソリューションと正確な切削パラメータをご紹介します。.
1. 加工上の課題:振動による跡とチッピング
最近、マルチリブプーリーの加工に関する顧客のアプリケーションにおいて、2つの重大な不具合が同時に発生しました:
- 深刻で、規則的なチャッター痕 溝の入った断面および外径全体に現れた。.
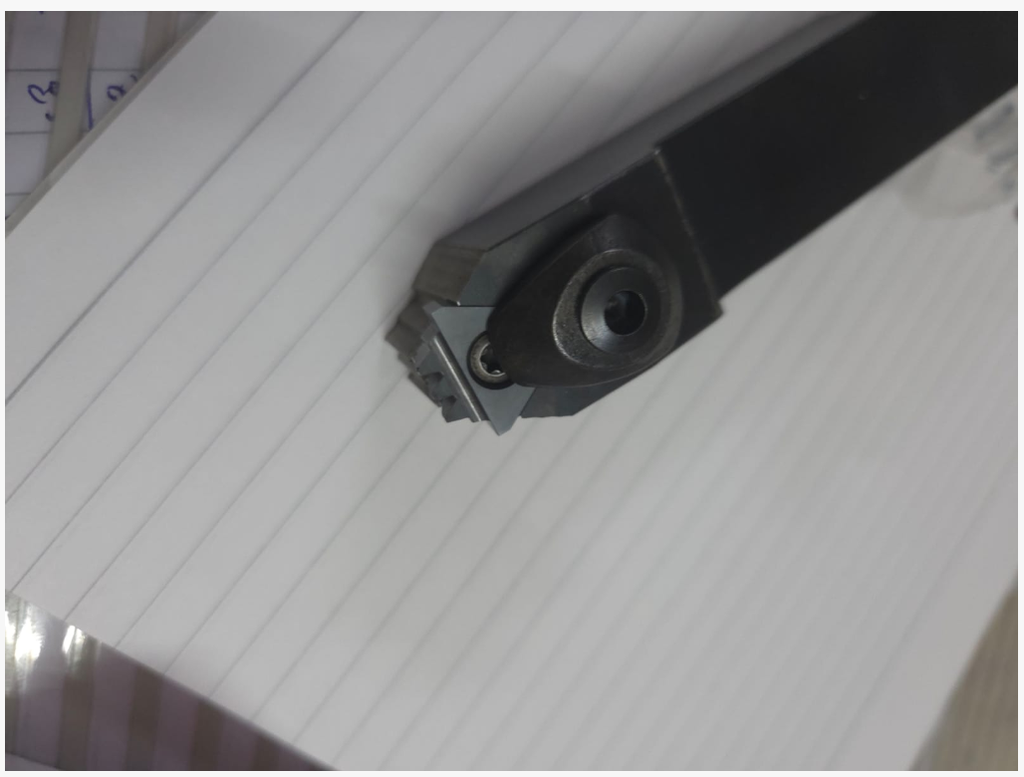
- 深刻なエッジの欠け プロファイルインサートの切削歯を破損させた。.
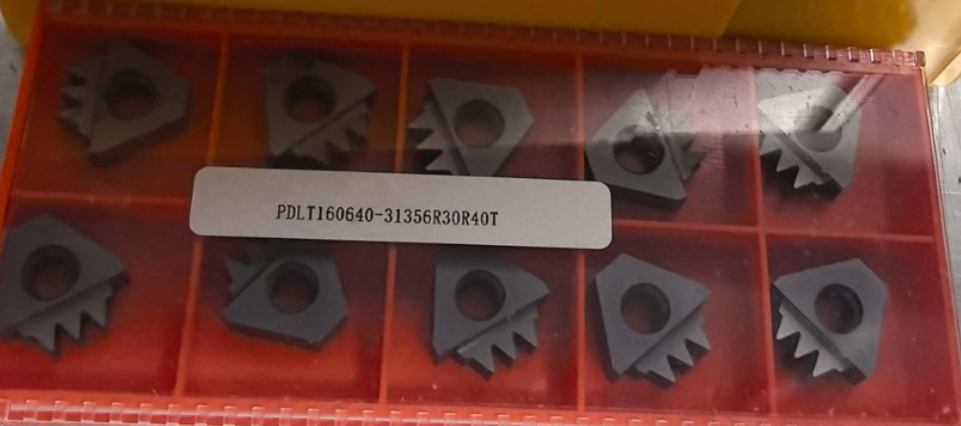
(画像挿入:破損箇所のクローズアップ) マルチトゥース・ポリV溝加工用インサート (および、擦り傷のあるプーリーの表面)
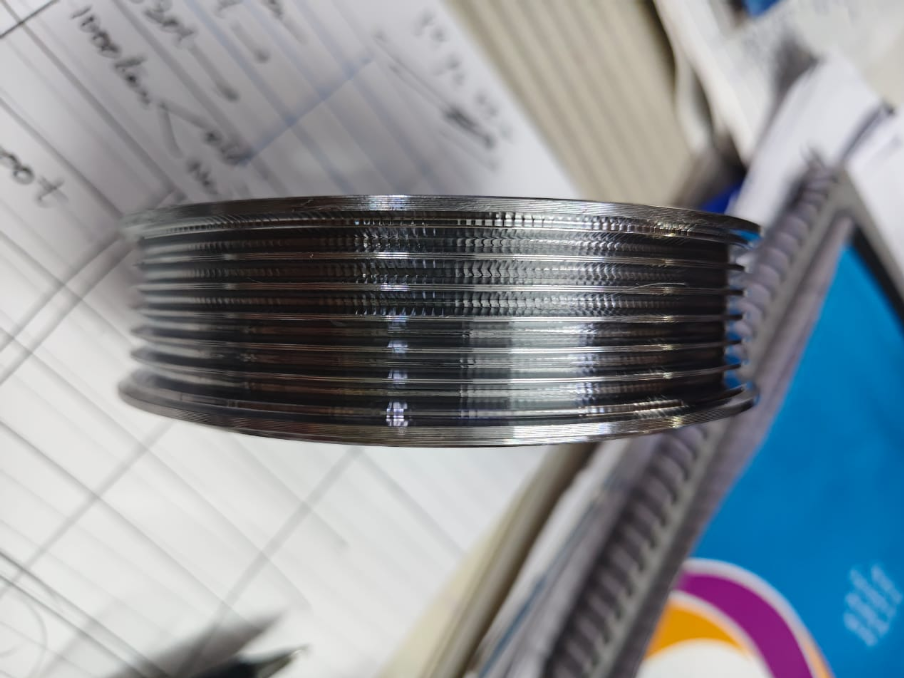
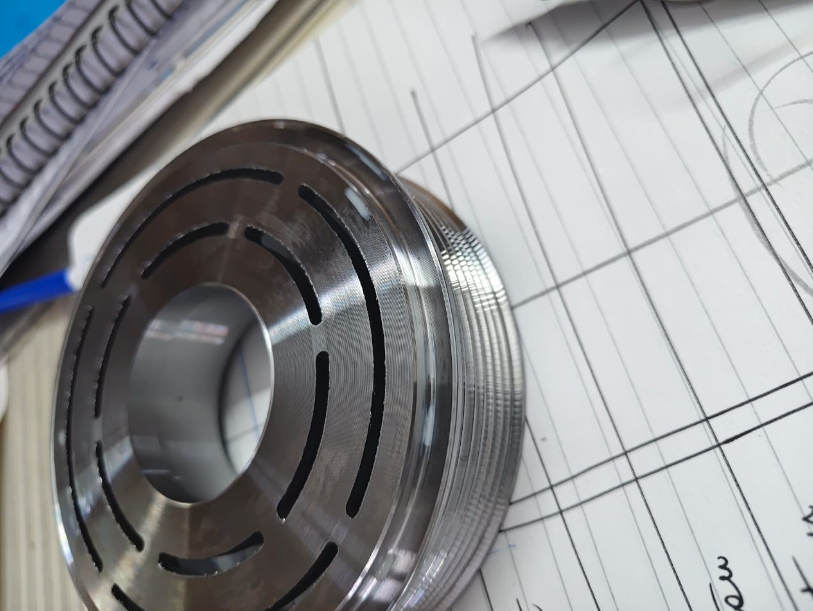
このプーリーの設計では、内部に深い軽量化用空洞が設けられており、外側の溝付きリムは支持のない薄肉片持ち構造となっている。.
2. 根本原因分析
高い瞬間半径荷重(Fp)
マルチリブ付きプーリー成形工具は、複数のV溝に同時に噛み合う. インサートが被削材に半径方向に突き刺さると、切削刃と被削材との総接触長が急激に増加する. これにより、部品の最も弱い軸に対して垂直に作用する巨大な放射状の推力が生じる.
カンチレバーのたわみと共振
外周部は薄く、支持されていないため、この大きな半径方向の力により、切削開始時に壁面が弾性変形を起こします. 材料が元に戻る際に、再生チャタリングと高周波共振を引き起こす.
超硬刃先への動的衝撃
炭化タングステンは卓越した硬度と耐摩耗性を備えていますが、その横方向の破断強度は、繰り返される動的衝撃に対して脆弱です。振動する薄肉部による高周波の打撃作用により、エッジの靭性限界が急速に超えられ、微細な欠けが生じ、それが瞬く間に歯全体の破断へと発展します。.
3. 技術的対策と実用的なパラメータ
この問題を解決するには、機械的な支持によって被削材のたわみを抑制すると同時に、送り速度を段階的に下げることで切削負荷を軽減するという、2つのアプローチが必要です。.
戦略A:治具および構造的サポート(必須)
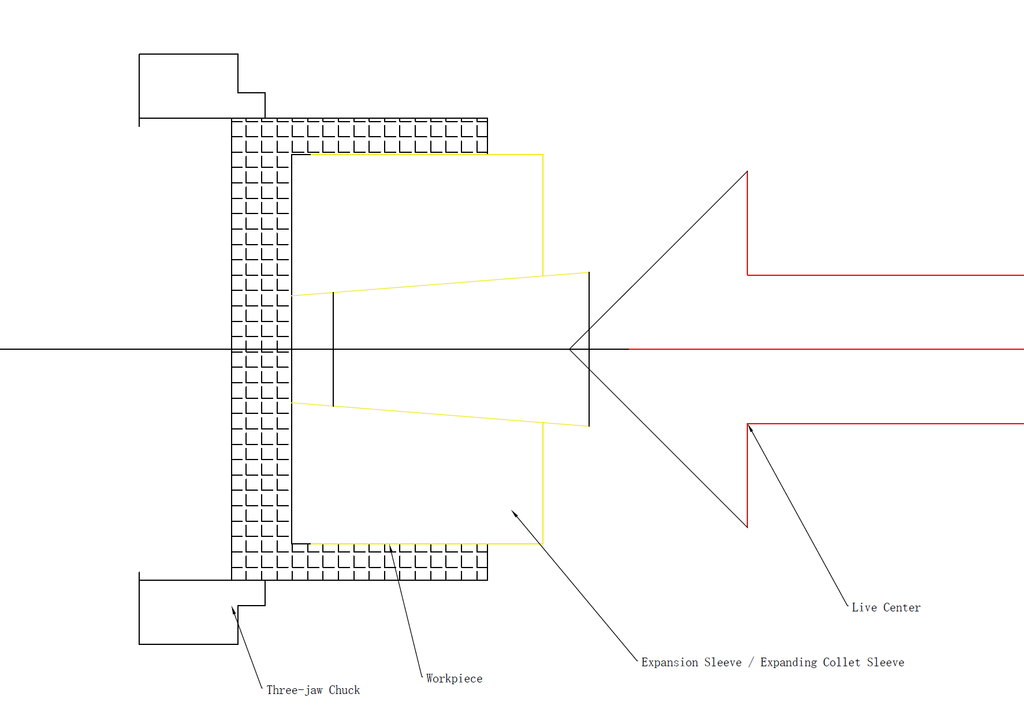
- 小ロット生産/受注生産(テールストックサポート)向け:旋盤のテールストックに、大径のライブセンターまたは特注の段付きセンターを取り付けます。内側のキャビティのリップまたは面取り部分にしっかりと押し当てることで、軸方向および半径方向の予圧がかかり、カンチレバーのフラッターが即座に抑制されます。.
- 大量生産用(拡張マンドレル):内部拡張式コレットスリーブを採用する。スリーブが内壁に押し当てられて拡張するにつれて、カンチレバーリムを固定し、振動の自由度を排除するとともに、溝切りサイクル全体を通じて構造的な減衰効果をもたらす。.
(図の挿入:テールストックの駆動センターおよび内径拡張スリーブの概略図)
戦略 B:ステップダウン送りと最適化された切削パラメータ
工具の刃先への過度な負荷や薄肉部の共振を防ぐため、1パスあたりの送り量と切削速度を次のように調整してください:
- 切削速度(Vc): 直線切削速度を厳密に以下の範囲内に維持すること 100 m/min – 130 m/min. このバランスのとれた回転数範囲により、高周波による熱軟化を防ぎつつ、ワークの主要な高調波チャタリング発生域を十分に回避することができます。.
- ステップダウン ラジアル切削深さ(AP通信):
- 荒加工段階: 1回のパスあたりの半径方向の切削深さを、 0.07mm. これにより、効率的な切りくず形成を維持しつつ、瞬間的な半径方向の切削抵抗を緩和する。.
- 仕上げ段階: 1回のパスあたりの切削深さを 0.05mm 最終仕上げ加工において。切削深さを0.05mmに抑えることで、完成したプロファイルにかかる切削圧力を最小限に抑え、表面の微振動を排除し、鏡面のような溝仕上げを実現します。.
- 荒加工の戦略: 溝が深いプーリーには、標準的なシングルポイントを使用してください。 グルーブインサート まず、主要な溝を大まかに切り出す。マルチリブ付き成形工具は、最後の0.07mm→0.05mmへのステップダウン仕上げ加工にのみ使用するようにする。.
4. まとめとベストプラクティス
薄肉プーリーの加工中に切削工具が欠けたりした場合、工具の材質の質を原因とするのは、ほとんど正解とは言えません. 加工を成功させるには、機械の剛性、ワークの固定、および切削条件のバランスが重要です。.
内部支持(ライブセンターや拡張スリーブなど)を適用し、送りパラメータを厳密に管理することで (直線速度 100~130m/min、切削深さを 0.07mm から 0.05mm に段階的に浅くした場合))、これにより、加工時のチャタリング痕を完全に排除し、長くて安定したインサートの寿命を実現できます。.
生産において、特注の金型や工程の最適化をお考えですか?
薄肉プーリーや特殊な形状の加工には、堅牢なプロセスサポートと相まって、その用途に合わせた切削工具の形状が求められます。.
当社は、高性能な超硬材用溝切りソリューションを開発・提供しています:
- 特注マルチVプーリーインサート: 断続切削や薄肉加工に最適化されたエッジ形状を備えた、精密研磨プロファイル。.
- 高剛性ツールホルダー: ISO規格に準拠した、および特注のクランプブロックで、大きなラジアル荷重下でのオーバーハングたわみを最小限に抑えるように設計されています。.
- アプリケーション・エンジニアリング・サポート: お客様の部品図面や機械仕様を当社のエンジニアにお送りいただければ、カスタマイズされた送り方式の提案、材質の選定、および治具に関するアドバイスをご提供いたします。.
👉 当社のエンジニアリングチームへのお問い合わせ 今すぐ、現場の機械加工におけるボトルネックを解消しましょう。.