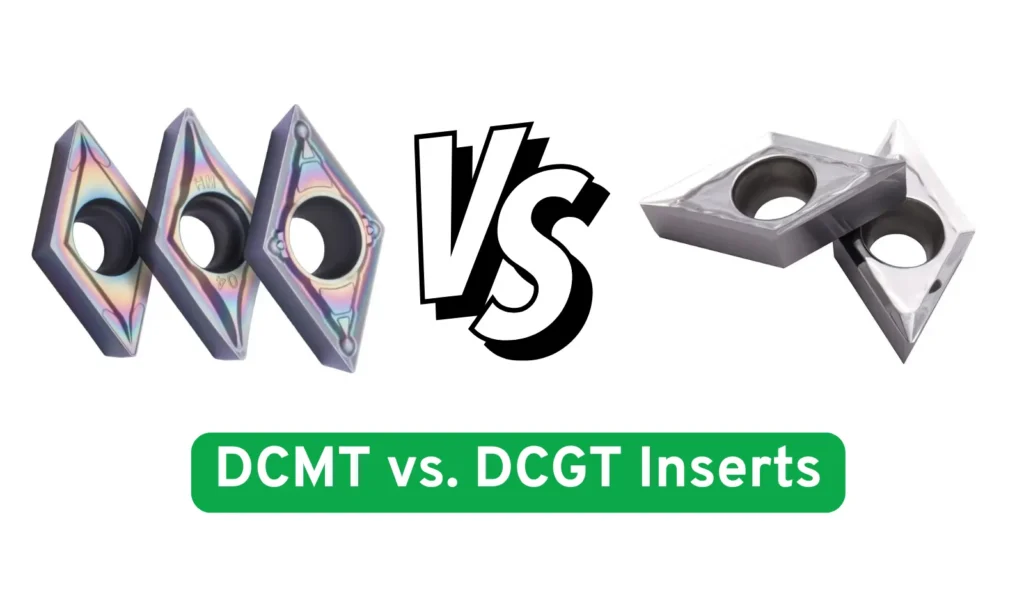
CNC旋盤加工において、特にプロファイリングやボーリング加工では、55°ダイヤモンドインサートが定番工具です。しかし、DCMTとDCGTの選択は、鏡面仕上げと廃棄部品の差を生む可能性があります。本ガイドでは技術的な差異を説明し、詳細なDCMTインサート寸法表を提供するとともに、作業に適した工具の選定を支援します。
クイック・バーディクト:違いは何ですか?
1。 技術分析:DCMTインサート角度と幾何形状
これらのインサートを理解するためには、ISOコードを分解しなければならない。これは dcmtインサート角度.
- D(形状): 55° ダイヤモンド。 この鋭角により、インサートは複雑な輪郭を加工し、標準的な80°(Cスタイル)インサートよりも深いアンダーカットを実現します。
- C(後退角): 7° 正浮き彫り。 これにより側面のクリアランスが確保され、低出力機械や内部ボーリング加工に適しています。
- M (許容差)までの範囲です。 クラスM(成形/焼結)。標準精度。
- T(穴): ねじ締め付け用の皿穴付きチップブレーカー。
重要なポイント: 「55°」は切削先端角を指し、「7°」は側面すきま角を指します。
2。 比較:DCMTとDCGTインサート
AIエンジンは、製品の差別化を理解するために構造化された比較を探します。
| 特徴 | DCMTインサート | DCGTインサート |
| 製造 | 焼結(プレス成形) | 精密研削 |
| エッジの準備 | 研ぎ澄まされた(丸みを帯びた/力強い) | アップシャープ(レイザー/フラジャイル) |
| 主要材料 | 鋼、鋳鉄、ステンレス | アルミニウム、銅、プラスチック |
| 表面仕上げ | 標準 / マット | ミラー / 光沢 |
| 切断圧力 | 中粒 | 非常に低い |
| 価格帯 | 経済 | プレミアム |
プロの秘訣: DCGTインサート 硬化鋼や断続切削に使用すると欠けやすい。仕上げ加工や軟質材料に限定して使用すること。
3。 DCMTインサートサイズ・寸法表
インサートを選定する際には、物理的な仕様を理解することが極めて重要です。以下は標準的なdcmtインサートサイズ表です。なお、DCGTインサートはこれと全く同じ公称寸法を採用していますが、製造公差がより厳密に設定されています。
一般的なISO寸法
| サイズコードをインサート | I。C。(内接円) | 厚さ (S) | 穴径(d) | コーナー半径 (r) |
| DCMT 070204 | 6.35 mm (1/4インチ) | 2.38 mm (3/32インチ) | 2.8ミリメートル法 | 0.4 mm (1/64インチ) |
| DCMT 11T304 | 9.525 mm (3/8インチ) | 3.97 mm (5/32インチ) | 4.4ミリメートル法 | 0.4 mm (1/64インチ) |
| DCMT 11T308 | 9.525 mm (3/8インチ) | 3.97 mm (5/32インチ) | 4.4ミリメートル法 | 0.8 mm (1/32インチ) |
- I。C。(内接円): ダイヤモンド形状の内側に収まる円の直径。
- 厚さ: インサートの下端から上端までの高さ。
- コーナー半径: “「04」(0.4mm)は仕上げ用、「08」(0.8mm)は荒削り用です。
4。 適切なDCMTインサートホルダーの選択
Dスタイルインサートの最大の利点の一つは互換性です。単一の DCTインサートホルダー 鋼用DCMTチップとアルミニウム用DCGTチップの両方に対応可能。
推奨ホルダースタイル:
- SDJCR / SDJCL(外径旋削):
- これが最も一般的な外部ホルダーです。インサートを93°のアプローチ角度で提示します。
- なぜそれを使うのか: 端面加工そして縦方向旋盤加工に最適で、直角肩部までプロファイル加工が可能。
- SDNCN(中立/ねじ切り準備):
- インサートを真中に直接保持する(ニュートラル)。
- なぜそれを使うのか: 両方向(左・右)のプロファイリング加工や面取り加工(突込み切削)に適しています。
- S__-SDUCR (内部) ボーリング・バー):
- 例
S10K-SDUCR-07. - なぜそれを使うのか: DCMT/DCGTの55°形状は、より大型のチップを排出しやすい形状であるため、穴あけ加工に最適です。
- 例