APKTそしてAPMTのフライス刃は、基本的な形状、11°のリーフ角指定、そして穴・切りくず形状コードが共通しています。これらの主な指定上の違いは、3文字目の「K」または「M」であり、これは公差クラスを示しています。
ただし、公差表だけでは、そのインサートがアルミニウム用か、鋼用か、荒加工用か、仕上げ加工用かといったことは分かりません。また、APKTインサートがAPMTカッターのポケットに適合することを保証するものでもありません。
実用的な答えは簡単です: エーピーケーティー また、APMTインサートは自動的に互換性があるわけではありません。 一方を他方に交換する前に、インサートの完全な型番、公称寸法、取付穴、カッターポケット、ネジ、コーナー半径、チップブレーカー、そして超硬合金グレードを確認してください。
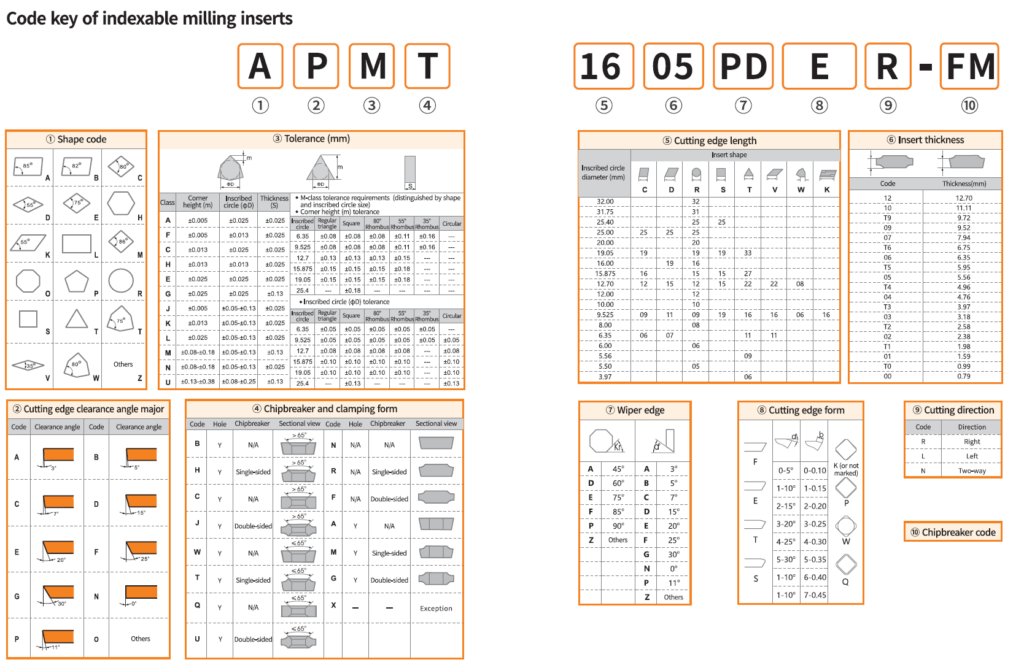
ISO 1832の指定体系では、3文字目を公差等級に割り当て、関連する寸法を内接円の直径、ノーズ高さ、そしてインサートの厚さとして定義しています。
APKT 対 APMT:簡単な比較
| 特徴 | エーピーケーティー | APMT |
|---|---|---|
| 基本的な形状 | Aまでの範囲です。 平行四辺形型のインサート | Aまでの範囲です。 平行四辺形型のインサート |
| 逃げ角 | P:11°の正のレリーフ | P:11°の正のレリーフ |
| 許容範囲クラス | Kクラス | Mクラス |
| 穴・欠け型コード | T | T |
| 内接円の許容差 | サイズに依存し、概ね±0.05~±0.15 mm | サイズに依存し、概ね±0.05~±0.15 mm |
| ノーズ高さの許容差 | ±0.013 mm | サイズに依存し、概ね±0.08~±0.20 mm |
| 厚さの公差 | ±0.025 mm | ±0.13 mm |
| エッジの鮮明さ | 「K」という文字だけで定義されるものではない | 「M」という文字だけで定義されるものではない |
| 被削材 | 形状、グレード、そしてコーティングによって決まる | 形状、グレード、そしてコーティングによって決まる |
| 荒加工または仕上げ加工 | 完全モデルによって決定される | 完全モデルによって決定される |
| 自動的に交換可能 | いいえ | いいえ |
最も重要な公差の差異は、内接円の公差ではありません。というのも、この寸法について公表されているK級そしてM級の公差範囲は同一だからです。より大きな差異が見られるのは、ノーズ高さと厚さの公差です。また、正確な公差はインサートのサイズによっても異なる場合があります。
要点: KそしてMは公差クラスを示すものです。これらは、それ自体では、超硬合金グレード、コーティング、チップブレーカー、刃先形状、または推奨される被削材を定義するものではありません。
APKTとAPMTとはどういう意味ですか?
4文字のインサートファミリーコードは、そのインサートに関する基本情報を示しています。
A — 基本のインサート形状
最初の文字は基本的な形状を示します。ISO 1832の指定体系では、, Aは、内角が85°の平行四辺形形状のインサートを表す.
P — リリーフ角
2番目の文字は、標準的なリリーフ角を示しています。
P は 11° の逃げ角を表す, これにより、APKTそしてAPMTは「ポジティブ型」のインサートファミリーとなる。
ポジティブクリアランスのインサートは、ゼロクリアランスのインサート設計と比較して切削力を低減できますが、実際の切削性能は、依然としてカッター本体、前角形状、チップブレーカー、そして刃先仕上げに依存します。
K または M — 公差等級
3番目の文字が、APKTとAPMTの主な違いです:
- APKTでは、K許容度クラスが使用されています。
- APMTでは、M許容度クラスが使用されています。
公差クラスは、指定されたインサートの寸法における許容変動範囲を規定するものです。これは、材料や用途のコードとして解釈してはなりません。
T — 穴とチップ形状の構成
これらのインサート・ファミリーで使用されるISO形式のフライス加工コードガイドでは、, Tは、片面に切りくず形成機能を備えたネジ穴用インサートを示す.
この4文字は、基本的なファミリーを特定するにすぎません。完全なインサートを特定するには、その後に続く数字や接尾辞も依然として必要です。
真の違い:KクラスとMクラスの公差
ISO 1832では、これらの公差クラスを記述する際に、3つの主要な寸法を用いています:
- dまでの範囲です。 名目上の内接円の直径;
- mまでの範囲です。 切削角のノーズ高または寸法上の位置;
- sまでの範囲です。 厚さを指定してください。
一般的に公表されている許容値は以下の通りです:
| ディメンション | APKT—Kクラス | APMT—Mクラス |
|---|---|---|
| 内接円の直径、d | サイズに応じて、±0.05~±0.15 mm | サイズに応じて、±0.05~±0.15 mm |
| ノーズの高さ(m) | ±0.013 mm | サイズに応じて、±0.08~±0.20 mm |
| 厚さ、s | ±0.025 mm | ±0.13 mm |
これらの数値は、Kクラスのインサートが、特に先端の高さや厚さといった特定の寸法に対して、より厳密な制御を可能にする理由を説明しています。
マルチインサートフライスでは、寸法の一貫性を確保することで、有効切削刃の高さやフライスの振れを制御しやすくなります。ただし、最終的な表面仕上げは、フライスのポケット精度、スピンドルの振れ、ポケットの状態、インサートの嵌合状態、刃先形状、そして切削条件にも左右されます。
について ミリングインサート, 、サイズや厚さの数値は、すべてのメーカーに共通する寸法として扱うべきではありません。YG-1ミリングコードガイドには、ミリングインサートのサイズや厚さは、すべての製品システムにおいて同じように統一的に標準化されているわけではないことが明記されています。必ず、該当するメーカーの図面を参照し、完全な型番を確認してください。
KとMの文字が教えてくれないこと
よくある間違いは、次のように思い込んでしまうことです:
- APKTとは、常に完全に研磨され、切れ味の鋭いアルミニウム製インサートを指します。;
- APMTとは、常にプレス成形された丸型の鋼用荒加工用インサートを指します。
この3通目の手紙だけからは、そのような結論を導き出すことはできない。
KまたはMの公差等級では、以下については個別に規定されていません:
- すべてのインサート面が研削されているかどうか;
- 刃先が鋭いのか、研がれているのか、あるいは面取りされているのか;
- インサートが研磨されているかどうか;
- コーティングされているか、されていないかに関わらず;
- それが鋼、ステンレス鋼、鋳鉄、あるいはアルミニウムのいずれを対象とするものであっても;
- 荒加工、半仕上げ、仕上げのいずれの形状であっても。
これらの特徴は、以下の要因によって決まります。 完全な品名、チップブレーカー、刃先形状、超硬合金グレード、コーティング、そしてメーカーの用途データ.
例えば、研磨仕上げされたアルミニウム形状のAPKT1604インサートは、非鉄金属の加工に適している場合があります。一方、形状や材質が異なる別のAPKT1604モデルは、鋼やステンレス鋼の加工を目的としている場合があります。「APKT」という名称だけでは、適切な製品を選定するには不十分です。
[内部リンク:アンカーテキストを使用してください APKTインサートの寸法、グレード、そしてモデル [APKT製品ガイドからリンク]
[内部リンク:アンカーテキストを使用してください APMTインサートの寸法そして対応カッター [APMT製品ガイドからリンク]
APKTとAPMTのインサートは互換性がありますか?
必ずしもそうとは限りません。
一部のAPKTそしてAPMTモデルは、公称寸法が一致する場合がありますが、それだけでは、それらが同一のカッター本体に対して承認されていることを証明するものではありません。
一見ほとんど同じに見える2つのインサートであっても、以下の点で異なる場合があります:
- 厚さまたはノーズ高さの許容差;
- 底面座席の形状;
- 取付穴の直径;
- 皿穴の形状または深さ;
- ネジの位置;
- コーナー半径;
- 最先端の形態;
- 右向きまたは左向き;
- チップブレーカー;
- 効果的な最先端の地位;
- カッターポケットとの互換性。
インサートは、カッターメーカーが代替可能と認めている場合、または検証済みの寸法比較によって代替が可能であることが確認された場合にのみ、互換性があるものとみなすべきです。
互換性チェックリスト
APMTインサートの代わりにAPKTインサートを取り付ける場合、あるいはその逆の場合、以下のすべてを確認してください:
- インサートの完全な型番
すべての文字、数字、接尾辞を記録してください。「APKT1604」と「APMT1604」だけを比較しないでください。“ - カッター本体モデル
フライスやツールホルダーに刻印されている表示をすべて確認してください。 - 全長そしてインサートの幅
写真から推測するのではなく、メーカーの図面と照らし合わせて確認してください。 - インサート厚さ
わずかな厚みの違いでも、座り具合、ねじの噛み合わせ、そして刃先の高さが変化する可能性があります。 - 取付穴の直径と皿穴
ネジの接触面の穴のサイズと形状の両方を確認してください。 - コーナー半径
04、08、12、16などの完全なラジウスコードを確認してください。 - ポケット接触面
インサートは、底面そして側面の位置決め面に完全に密着していなければなりません。 - ねじそしてクランプシステム
ネジの直径、頭部の形状、長さ、そしてねじ山を確認してください。 - 切削方向と刃先形状
PDER、PEER、PDFR などの接尾辞や、その他のメーカー固有の構造を確認してください。 - 研削とチップブレーカー
寸法的に適合するインサートであっても、被削材や加工条件によっては不適切な場合があります。
インサートをカッターのポケットに無理に押し込んだり、ネジを使って正しく装着されていないインサートを所定の位置に引き込んだりしないでください。
APKT1604 と APMT1604 の外形寸法
その 1604 「size」ブロックは広く使用されていますが、これによって唯一の普遍的な寸法セットが保証されるわけではありません。
現在、OnMyToolingsのAPKTそしてAPMTシリーズで使用されている製品カタログにおいて、以下の2つの完全なモデルは、記載されている公称寸法が同一となっています:
| 完全モデル | L | W | T/S | Dホール | コーナー半径 |
|---|---|---|---|---|---|
| APKT1604PDER | 17.42ミリメートル法 | 9.33 mm | 5.20 mm | 4.50 mm | 0.80 mm |
| apmt1604pder-zl | 17.42ミリメートル法 | 9.33 mm | 5.20 mm | 4.50 mm | 0.80 mm |
これは カタログ固有の公称値の比較, 、これは普遍的な互換性を示すものではありません。各モデルでは、依然として異なる公差クラスそして異なる完全な型番が使用されています。カッター・ポケットの適合性については、別途確認する必要があります。
このAPMT製品群には、以下に挙げられている他のAPMT1604モデルも含まれています:
- 全長 17.25 mm;
- 幅9.25 mm;
- 厚さ4.76 mm;
- 4.40 mmの取り付け穴;
- いくつかの異なるコーナー半径。
このことから、「APMT1604」や「APKT1604」という単語だけを使ってインサートを注文するのはリスクを伴うことがわかります。完全なコードと図面が必要です。
APKT1135 と APMT1135 の外形寸法
現在のAPKTそしてAPMTのカタログページにも、一見して類似していると思われる1135点の例が掲載されています:
| 完全モデル | L | W | T/S | Dホール | コーナー半径 |
|---|---|---|---|---|---|
| APKT1135PDER | 11.30 mm | 6.25 mm | 3.60 mm | 2.80 mm | 0.80 mm |
| apmt1135pder-zl | 11.30 mm | 6.25 mm | 3.60 mm | 2.80 mm | 0.80 mm |
繰り返しになりますが、公称寸法が一致しているからといって、必ずしもカッターの互換性が保証されるわけではありません。
APMT1135シリーズの全ラインナップには、幅や厚さが若干異なるモデルも含まれています。ご注文の際は、正確なサフィックス、寸法、そしてカッターポケットをご確認ください。
APKT1705とAPMT1705についてはどうでしょうか?
APKT1705 と APMT1705 が、同じインサートの別名であるとは考えないでください。
現在のOnMyToolingsカタログでは、APKT1705-EMは、いくつかのコーナー半径のオプションを備えた独立したAPKT製品ファミリーとして扱われています。掲載されているモデルには、半径が異なるものが含まれており、1つのモデルについては全長も異なります。
サプライヤーは、関連するメーカーの文書において以下の点が確認された場合に限り、APKT1705モデルをAPMT1705の代替品として記載すべきです:
- 完全な相互参照;
- すべての重要寸法;
- ポケットの形状;
- ネジの互換性;
- 最先端の立場;
- 推奨されるカッター本体。
サイズが類似していることや、見た目が似ていることだけでは、十分な証拠とはなりません。
APKTとAPMT、どちらを選ぶべきか?
まずカッター本体から始めましょう――あるシリーズが「優れている」といった一般的な主張から始めるのではなく。“
1。 カッターポケットを特定する
カッターのメーカーが指定したインサートファミリーを使用してください。カッターに特定のAPKTモデルのマークが付いている場合は、そのモデルから始めてください。APMTについても同様に処理してください。
2。 コードのインサートが完了したことを確認する
以下を含める:
- サイズ;
- 厚さまたはモデルコード;
- コーナー半径;
- 最先端の形態;
- 切削方向;
- チップブレーカー;
- 超硬合金グレード。
3。 操作に使用する形状を選択する
操作の種類に応じて、図形を選択してください:
メーカーが推奨する幾何学的仕様を、公差記号「K」や「M」で代用しないでください。
4。 ワークピースの材質に応じたグレードを選択する
実際の材料に合わせて、超硬基板とコーティングを選択してください:
- 鋼;
- ステンレス鋼;
- 鋳鉄;
- アルミニウムそして非鉄合金;
- 耐熱合金;
- 硬化材。
適切な材料方向は、グレードと形状の組み合わせによって決まるものであり、「APKT」や「APMT」のいずれか単独によって決まるものではない。
5。 機械そしてセットアップの安定性を考慮する
また、以下も提供してください:
- 機械の出力;
- スピンドルのテーパー;
- カッターの直径;
- 工具のオーバーハング;
- 半径方向そして軸方向の切削深さ;
- 冷却液の状態;
- 断続的または継続的な関与;
- 現在の故障モード。
これらの詳細情報をもとに、より鋭く低負荷な形状が必要か、それともより強靭な切削刃が必要かを判断するのに役立ちます。
APKTやAPMTのインサートがカッターに合わないのはなぜですか?
いくつかの要因が、一見すると互換性の問題のように見える状況を引き起こす可能性があります。
インサートが平らに収まらない
考えられる原因としては、次のようなものがあります:
- 不正なインサート・ファミリー;
- 異なる底面の形状;
- ポケット内の欠けや損傷;
- 穴の位置や皿穴の加工が不正確である;
- インサートの厚さが間違っている。
ネジを締め付ける前に、ポケットを清掃し、インサートの正確な図面と照らし合わせてください。
ネジが正しく中央に位置しない
インサートの取り付け穴の直径、皿穴、またはネジの接触位置が異なる場合があります。穴を拡大したり、検証済みのネジ以外のものを代用したりしないでください。
インサートを1つインサートすると、目に見える線が残る
確認:
- 座席をインサート;
- ポケットからダメージ;
- カッター本体の振れ;
- 混合インサートモデル;
- 高さの変動をインサート;
- スピンドルの状態。
公差クラスは寸法の一貫性に影響を与える可能性がありますが、それは考えられる原因の一つにすぎません。
インサート交換後のカッターの異音
交換用工具は、物理的に適合していても、すくい角、刃先形状、切りくず破断装置、あるいは材質が異なる場合があります。
モデル全体を確認し、用途が検証されるまで切削負荷を低減してください。
よくある質問
APKTとAPMTの主な違いは何ですか?
主な指定上の違いは、公差クラスです。APKTではKクラスが、APMTではMクラスが採用されています。公表されている公差表では、Kクラスの値の方が、ノーズの高さと厚みをより厳密に管理できるようになっています。
APKTとはどういう意味ですか?
APKT は、ISO 形式のインサートファミリー指定です:
- Aまでの範囲です。 平行四辺形形状のインサート;
- P:11°の離角;
- K:K耐性クラス;
- T:穴とチップ形状の構成。
APKTの後の数字そして接尾辞は、製品を完全に特定するために必要です。
APMTとはどういう意味ですか?
APMTでは、基本的なA、P、Tのコードは同じですが、3文字目はMとなっており、Mの許容度クラスを示しています。
APKTはAPMTの代わりになるのでしょうか?
完全な寸法、カッターポケット、穴、ネジ、半径、そして切削刃の位置がすべて確認された後にのみ使用してください。外観が似ている、あるいはサイズ番号が一致しているからといって、互換性が保証されるわけではありません。
APKT1604はAPMT1604と同じサイズですか?
カタログに掲載されているモデルの中には、公称寸法が一致するものもあれば、異なるものもあります。必ず完全な型番とメーカーの図面を照らし合わせて確認してください。
アルミニウムにはAPKTの方が適しているのでしょうか?
必ずしもそうとは限りません。適切な非鉄金属用グレードを用いた、仕上げが良く鋭利なAPKT形状はアルミニウム加工に適している可能性がありますが、APKTという製品群名だけでは、必ずしもアルミニウム用形状であることを保証するものではありません。
APMTは鋼材に適しているのでしょうか?
必ずしもそうとは限りません。鋼材用には多くのAPMTグレードとチップブレーカーの組み合わせがありますが、選択にあたっては、モデル、グレード、コーティング、そして切削条件を総合的に考慮する必要があります。
Kという表記は、インサート全体が精密研削されていることを意味するのでしょうか?
Kは公差クラスを示す。これは、すべての表面が研磨されていることや、切削刃が特定の仕上げ処理が施されていることの証拠として用いるべきではない。
インサートの交換を依頼する際、どのような情報を送ればよいですか?
- インサートコード全体;
- カッター本体モデル;
- インサートとポケットの鮮明な写真;
- コードが判読できない場合は、寸法をインサートしてください;
- ネジの情報;
- 被加工物の材質;
- フライス加工;
- 必要数量。
最終的な提言
APKTそしてAPMTインサートは、密接に関連する正のミリングインサートファミリーに属しますが、KとMの文字はそれぞれ異なる公差クラスを表しています。
次のような一般的なルールに基づいて、これらの中から選択しないでください:
- APKTは常にアルミニウム用です;
- APMTは常に鋼材用です;
- APKTは常に終了しています;
- APMTは常に荒加工を行っています。
その代わりに、次の順序に従ってください:
- カッター本体を特定する;
- インサート指定をすべて記録する;
- すべての重要寸法を比較する;
- ポケットの位置を確認し、ネジを締めてください;
- チップブレーカーと刃先形状を選択してください;
- ワークピースの材質に応じたグレードを選択してください;
- 本番環境での本格運用前に、アプリケーションの検証を行う。
既存のインサートとの適合確認をご希望ですか?互換性確認のため、インサートの完全なコード、カッター本体の型番、ポケットの写真、そして被削材の情報を弊社までお送りください。