I. Einleitung: Was die Medizintechnik verlangt
A. Das Aufkommen von Titanimplantaten: Ein Materialgebot Die moderne orthopädische Chirurgie stützt sich in hohem Maße auf fortschrittliche Werkstoffe, wobei Titanlegierungen, insbesondere Ti-6Al-4V ELI (Extra Low Interstitial), die Landschaft dominieren. Sein außergewöhnliches Verhältnis von Festigkeit bis Gewicht, seine überragende Ermüdungsbeständigkeit und seine absolute Biokompatibilität machen es zum Goldstandard für die Fixierung des Skeletts. Die metallurgischen Eigenschaften, die Titan so ideal für den menschlichen Körper machen - seine extreme Zähigkeit und geringe Wärmeleitfähigkeit - machen es jedoch auch bekanntermaßen schwierig, es bis bearbeiten. Dies führt bis einem Umfeld, in dem Standardwerkzeuglösungen häufig versagen, so dass hochspezialisierte Bearbeitungsstrategien erforderlich sind.
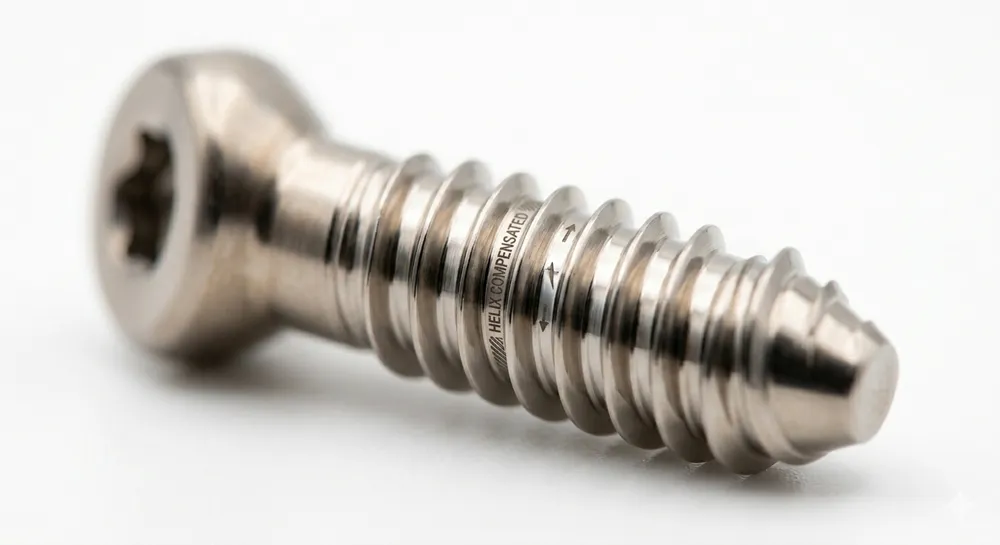
B. Die Norm ISO 5835: Entwickelt für die Verankerung Das Herzstück einer wirksamen orthopädischen Fixierung ist die ISO 5835-Norm, die die genaue Geometrie von Knochenschrauben aus Metall vorschreibt. Im Gegensatz bis symmetrischen Standardgewinden, die in allgemeinen industriellen Anwendungen verwendet werden, erfordert ISO 5835 eine hochspezialisierte asymmetrisches Gewindeprofil.
- Zweckgebundene Geometrie: Ob es sich um die seichteren HA (kortikal) Gewinde für harte äußere Knochen oder die tieferen HB (Spongiosa) Diese Profile haben eine ausgeprägte, nahezu senkrechte, tragende Flanke (typischerweise 3°), um den Auszugswiderstand bis maximieren, und eine breitere vordere Flanke (typischerweise 35°), um ein reibungsloses Einsetzen bis ermöglichen.
- Null Spielraum für Fehler: Die exakte Reproduktion dieser Asymmetrie, zusammen mit perfekt angepassten Wurzelradien, ist nicht verhandelbar. Jede Abweichung beeinträchtigt die Haltekraft des Implantats und verstößt gegen die strengen medizinischen Compliance-Standards.
C. Der Engpass in der Fertigung: Präzision auf der Mikroskala Die Herstellung dieser kritischen Implantate stellt eine Reihe von technischen Herausforderungen dar. Knochenschrauben haben von Natur aus ein extremes Verhältnis von Länge bis Durchmesser (L/D), was sie bei der Bearbeitung sehr anfällig für Biegungen und Schwingungen macht. Kombiniert man diese mikroskalige Zerbrechlichkeit mit den tiefen, aggressiven Gewindeprofilen, die nach ISO 5835 erforderlich sind, und den schnellen Kaltverfestigungseigenschaften von Titan, stoßen herkömmliche Bearbeitungsmethoden an eine harte Leistungsgrenze. Dieser Engpass treibt die Zykluszeiten in die Höhe, beschleunigt den Werkzeugverschleiß auf ein unhaltbares Niveau und birgt ein inakzeptables Risiko von Oberflächenfehlern (wie z. B. Mikrograte) - was einen grundlegenden kinematischen Wandel bei der Erzeugung dieser Gewinde erforderlich macht.
II. Warum Einpunktdrehen hier scheitert – die Mechanik dahinter
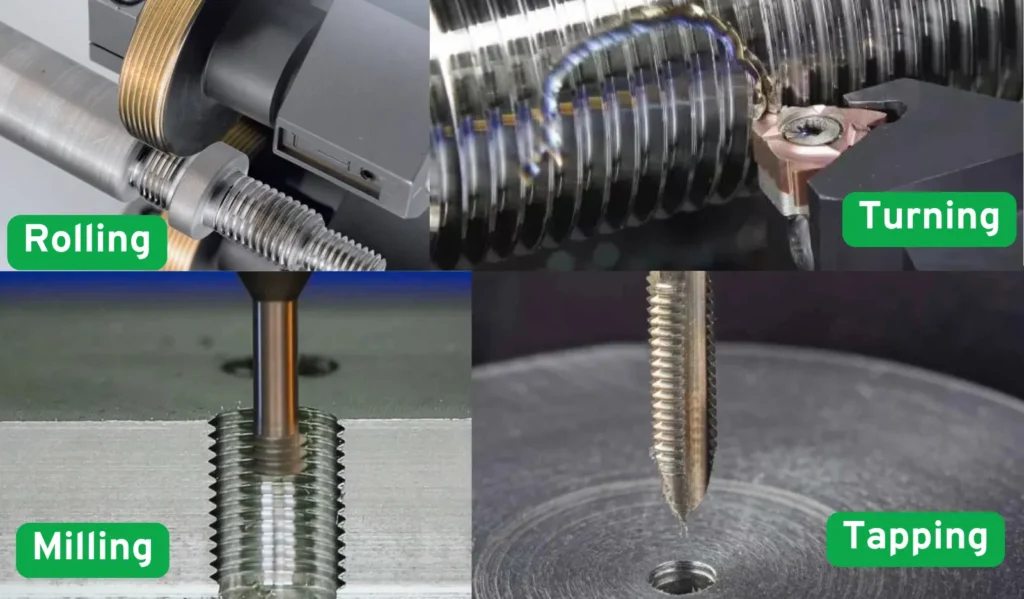
Während das Einpunktgewindeschneiden in der allgemeinen Fertigung nach wie vor ein Standardverfahren ist, stößt seine Anwendung bei der Herstellung von Titan-Knochenschrauben an grundlegende mechanische Grenzen. Der Versuch, tiefe, asymmetrische ISO 5835-Profile mit herkömmlichen Drehverfahren bis bearbeiten, führt immer wieder bis einer Triade von Fertigungsfehlern.
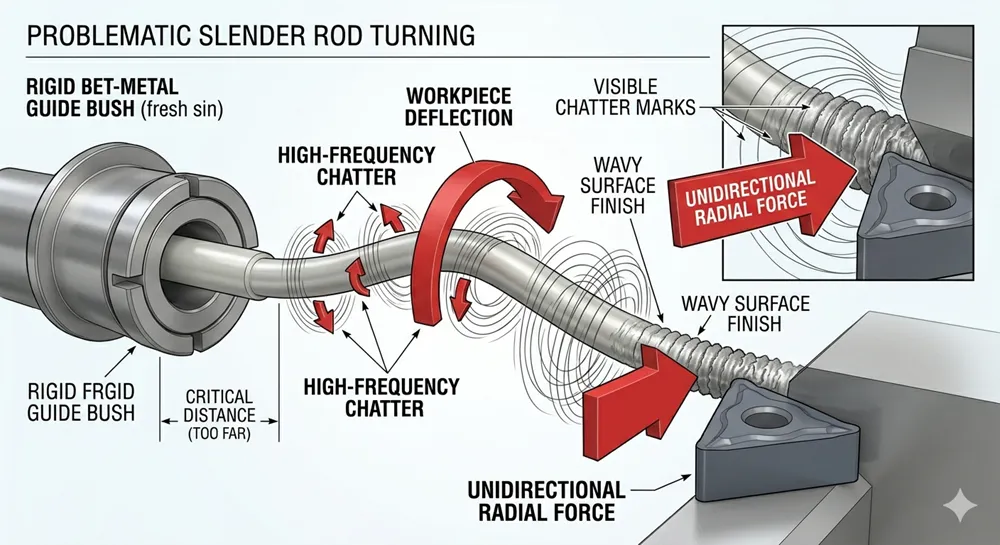
A. Das Dilemma der Durchbiegung (Radialkräfte und Steifigkeit) Knochenschrauben sind konstruktionsbedingt unglaublich schlank und weisen häufig ein extremes Verhältnis von Länge bis Durchmesser (L/D) auf. Beim herkömmlichen Einpunktdrehen greift der Wendeschneidplatte aus einer einzigen Richtung in das Werkstück ein. Dieser Vorgang erzeugt enorme unidirektionale radiale Schnittkräfte die direkt gegen die Seite des Titanstabs drücken. Aufgrund seines schlanken Profils verfügt das Werkstück nicht über die strukturelle Steifigkeit, um diesem Druck standzuhalten, und biegt sich natürlich vom Werkzeug weg. Diese Durchbiegung führt unweigerlich bis einem Maßkonus (bei dem die Gewindetiefe über die Länge der Schraube variiert), starken Rattermarken (Schwingungen) und im schlimmsten Fall bis einer dauerhaften Verbiegung des Implantats.
B. Die Titan-Arbeitshärtungsfalle Die metallurgischen Eigenschaften von Ti-6Al-4V ELI erschweren das Problem zusätzlich. Titan hat eine notorisch schlechte Wärmeleitfähigkeit, was bedeutet, dass sich die während der Bearbeitung erzeugte intensive Wärme direkt in der Schneidzone konzentriert, anstatt in die Späne abgeleitet zu werden. Da ein tiefes HA- oder HB-Gewindeprofil nicht in einem einzigen Drehdurchgang geformt werden kann, sind beim Einpunkt-Gewindeschneiden mehrere wiederholte Durchgänge - oft 10 bis 20 Zyklen - erforderlich, um die endgültige Fußtiefe zu erreichen. Hier liegt die Falle: Titan wird schnell arbeitshärter wenn sie verformt wird. Bei jedem weiteren Durchgang ist die Schneidplatte gezwungen, in eine neu gehärtete, hochabrasive Oberflächenschicht einzutauchen, die durch den vorherigen Schnitt entstanden ist. Dieser unerbittliche Zyklus beschleunigt den Werkzeugverschleiß drastisch, verursacht mikroskopische Kantenausbrüche und führt bis unvorhersehbaren, wirtschaftlich unrentablen Werkzeugstandzeiten.
C. Beeinträchtigte Oberflächenintegrität und Gratbildung In der Medizinprodukteindustrie ist die Oberflächenqualität keine kosmetische Vorliebe, sondern eine strikte biologische Notwendigkeit. Jeder mikroskopisch kleine Grat, Materialabrieb oder Riss an den Gewindeflanken kann nach der Implantation bis Gewebereizungen führen oder Bakterien beherbergen. Durch die wiederholte Schlepp- und Scherwirkung beim Einpunkt-Drehen in mehreren Durchgängen ist es fast unmöglich, Materialfalten und Gratbildung zu vermeiden, insbesondere an den empfindlichen Gewindekämmen. Die Beseitigung dieser mikroskopischen Defekte erfordert kostspielige, uneinheitliche und zeitaufwändige sekundäre Entgratungsvorgänge, die jedoch nicht die von den Aufsichtsbehörden geforderte makellose Oberflächenintegrität garantieren können.
III. Die Lösung: Gewindewirbeln als kinematischer Paradigmenwechsel
Um die inhärenten Grenzen des konventionellen Drehens bis überwinden, setzt der medizinische Fertigungssektor auf das Gewindewirbeln - ein Verfahren, das einen grundlegenden kinematischen Paradigmenwechsel darstellt. Integriert in CNC-Drehmaschinen vom Typ Swiss, Gewindewirbeln verwandelt die chaotischen und zerstörerischen Kräfte der Titanbearbeitung in einen hochgradig kontrollierten, ausgewogenen und effizienten Vorgang.
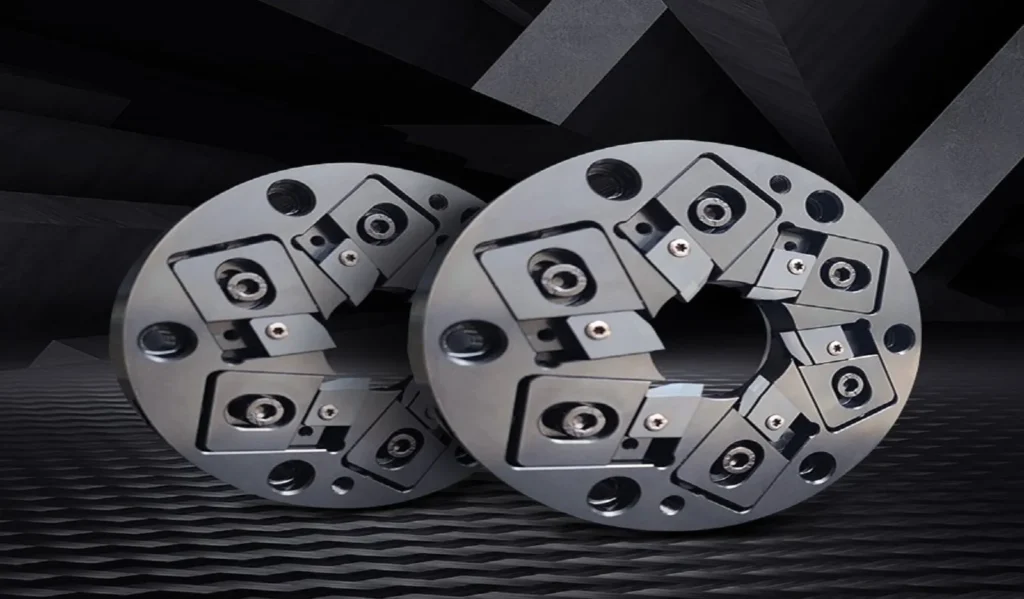
A. Die Mechanik des Wirbelns: Exzentrische Präzision Im Gegensatz zum Einpunktdrehen, bei dem das Werkstück schnell gegen ein feststehendes Werkzeug rotiert, wird beim Gewindewirbeln ein Hochgeschwindigkeits-Fräsring (der Wirbelkopf) verwendet, der mit mehreren speziell profilierten Einsätzen (in der Regel 3 bis 6) bestückt ist. Dieser Ring dreht sich exzentrisch um das sich langsam drehende und axial zustellende Werkstück. Die Schneidkanten schneiden den Titanstab in einem präzisen Winkel, der der Gewindespirale entspricht, und schneiden das exakte ISO 5835-Profil mit absoluter Genauigkeit heraus.
B. Ausgeglichene Schnittkräfte: Eliminierung der Durchbiegung Der entscheidende Vorteil des Gewindewirbelns liegt in seiner Kraftverteilung. Da der Wirbelring das schlanke Werkstück umgibt, werden die von den vielen Einsätzen erzeugten Schnittkräfte zentripetal (nach innen zur Mittelachse) gerichtet. Diese Kräfte heben sich gegenseitig auf. Außerdem erfolgt der Schnitt nur wenige Millimeter von der Führungsbuchse der Maschine entfernt. Dieser synchronisierte, ausgeglichene Druck nach innen wirkt wie ein dynamisches Stützsystem, das die radiale Durchbiegung vollständig eliminiert und die präzise Bearbeitung von extrem langen Knochenschrauben ohne Biegung oder Rattermarken ermöglicht.
C. Der “One-Pass”-Vorteil: Die Eroberung von Titan Das Gewindewirbeln umgeht vollständig die katastrophale Kaltverfestigung, die bei Titanlegierungen auftritt. Der Wirbelprozess ist mathematisch so konzipiert, dass die volle Gewindetiefe (APMX) in einem einzigen, ununterbrochenen Durchgang direkt vom Rohmaterial erreicht wird. Da das Gewinde sofort die volle Tiefe erreicht, greifen die Schneidkanten durchgängig in ungehärtetes Material ein. Diese echte “Ein-Durchgang”-Scherung bewahrt nicht nur die ultrascharfe Kante der Wendeschneidplatten - was die Lebensdauer des Werkzeugs exponentiell erhöht - sondern verkürzt auch die Zykluszeiten von mehreren Minuten auf nur wenige Sekunden.
IV. Die entscheidenden Vorteile des Gewindewirbelns bei ISO-5835-Profilen
Der Übergang vom Einpunkt-Drehen zum Gewindewirbeln ist nicht nur eine inkrementelle Verbesserung, sondern ein transformatives Aufrüstung. Für Hersteller, die Knochenschrauben nach ISO 5835 herstellen, bietet dieses spezielle Verfahren drei eindeutige, nicht verhandelbare Vorteile, die sich direkt auf die Implantatqualität und die Rentabilität auswirken.
A. Absolute Maßgenauigkeit (Profiltreue) Die asymmetrische Natur der ISO 5835-Norm lässt keinen Raum für Maßabweichungen. Das Gewindewirbeln garantiert absolute Profiltreue, da die Wendeschneidplatten als perfektes “Negativ” der gewünschten Gewindeform wirken. Wenn die Neigung des Wirbelrings genau auf den Drallwinkel der Schraube abgestimmt ist, bilden die Fräser die komplexe Geometrie - einschließlich der kritischen 35°-Vorderflanke, der 3°-Hinterflanke und der exakten Fußradien (z. B. R0,8 und R0,2) - direkt auf dem Titanstab ab. Da die Durchbiegung eliminiert wird, bleibt diese Genauigkeit von der ersten bis zur letzten Gewindesteigung vollkommen konstant und gewährleistet, dass der 100% die strengen medizinischen Toleranzen einhält.
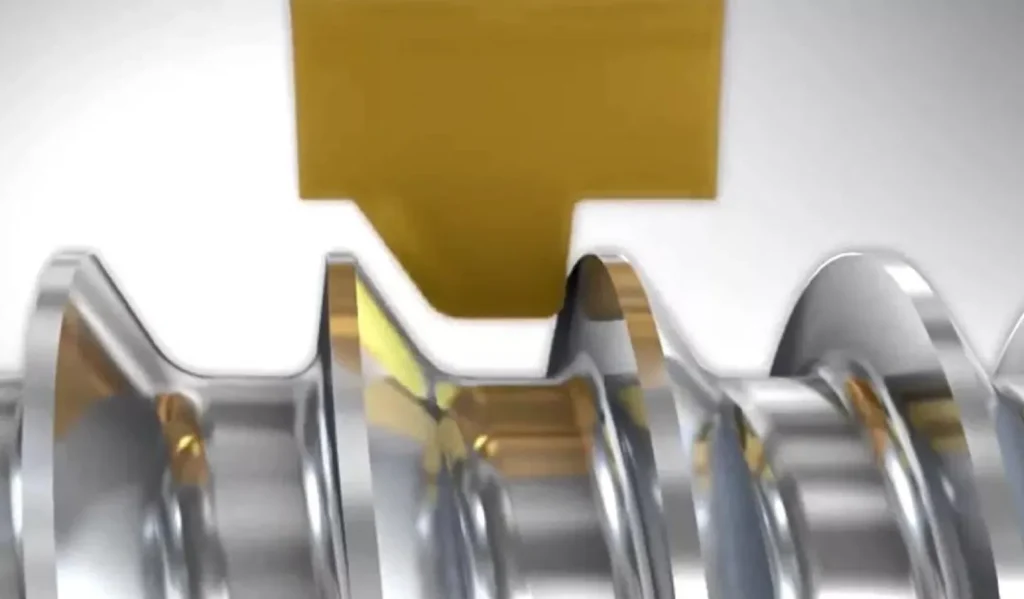
B. Hervorragende Oberflächenqualität (gratfreie Ausführung) Bei orthopädischen Anwendungen entscheidet die Oberflächenintegrität eines Implantats direkt über seinen klinischen Erfolg. Das Gewindewirbeln funktioniert nach dem Prinzip des “unterbrochenen Scherens”. Anstatt kontinuierlich durch das Metall bis schleifen, schneiden die Wirbeleinsätze schnell in das Titan und treten wieder aus, wobei winzige, kommaförmige Späne entstehen, die die Wärme effizient aus der Schneidzone ableiten. Diese saubere Hochgeschwindigkeits-Scherwirkung verhindert das Reißen, Verschmieren und die plastische Verformung des Materials, die beim Drehen üblich sind. Das Ergebnis ist eine makellose, gratfreie und spiegelglatte Oberfläche direkt auf der Maschine, wodurch gefährliche und teure sekundäre Entgratungsvorgänge überflüssig werden.
C. Exponentielle Produktivitätsgewinne (Der kommerzielle Vorteil) Über die technische Perfektion hinaus verändert das Gewindewirbeln die Wirtschaftlichkeit der medizinischen Bearbeitung grundlegend. Da die gesamte Tiefe des HA- oder HB-Gewindeprofils in einem einzigen Durchgang bearbeitet wird, werden die Zykluszeiten exponentiell verkürzt. Eine Titan-Knochenschraube, die bei herkömmlichem Drehen in mehreren Durchgängen mehrere Minuten für das Gewindeschneiden benötigen würde, kann in wenigen Sekunden vollständig gewirbelt werden. In Kombination mit der drastisch verlängerten Werkzeugstandzeit, die durch die Vermeidung von kaltverfestigtem Material und die Verwendung optimierter Mikrokorn-Hartmetallplatten erreicht wird, profitieren die Hersteller von einer massiven Reduzierung der Maschinenstillstandszeiten und deutlich niedrigeren Kosten pro Teil (CPP).
V. Worauf es bei kundenspezifischen Wendeschneidplatten ankommt (F&E)
Der Übergang von Standard-Katalogwerkzeugen bis kundenspezifischen Gewindewirbeleinsätzen erfordert ein tiefes Verständnis sowohl des ISO 5835-Gewindeprofils als auch der Metallurgie von Titan. Um eine optimale Leistung, Werkzeugstandzeit und Gewindequalität zu erreichen, konzentriert sich unser F&E-Ansatz auf vier entscheidende Konstruktionssäulen.
A. Auswahl des Substrats: Die Grundlage der Kantenfestigkeit
Bei der Bearbeitung von Titan kommt es an der Schnittkante bis starker, örtlich begrenzter Hitze und erheblichen mechanischen Belastungen. Standard Hartmetallsorten unzureichend sind. Unsere maßgefertigten Einsätze werden entwickelt unter Verwendung von ultrafeines Mikrokorn-Hartmetall (typischerweise im Korngrößenbereich von 0,5 µm bis 0,8 µm). Wir verwenden ausschließlich unlegierte WC-Co-Substrate (Wolframcarbid-Kobalt) und vermeiden ausdrücklich Zusätze von Titankarbid (TiC) oder Tantalkarbid (TaC), die die chemische Affinität erhöhen und beim Schneiden von Titan eine Aufbauschneide (BUE) verursachen.
B. Makro- und Mikrogeometrie: Die “Scher”-Strategie
Um der Elastizität und der geringen Wärmeleitfähigkeit von Titan entgegenzuwirken, muss die Schneidgeometrie einer sauberen Scherwirkung den Vorzug vor plastischer Verformung geben.
- Makro-Geometrie: Wir integrieren extreme hoch positiver Spanwinkel Winkeln (15° bis 25°) um die Schnittkräfte bis senken und die Wärme in den Span statt ins Werkstück bis leiten. Zugleich sorgen großzügig bemessene Freiwinkel (8° bis 15°) dafür, dass die starke Reibung durch die Rückfederung von Titan gar nicht erst entsteht.
- Mikrogeometrie (Kantenpräparation): Im Gegensatz bis Wendeschneidplatten für die Stahlbearbeitung, die oft stark geschliffene Kanten aufweisen, behalten unsere Titan-Wendeschneidplatten eine „Up-Sharp“-Schneidkantenpräparation. Eine streng kontrollierte, mikroskopische Kantenbehandlung verhindert frühzeitige Mikroausbrüche und wahrt das Gleichgewicht zwischen größtmöglicher Schärfe und Kantenstabilität.
C. Der mathematische Kern: Drallwinkel-Winkelkompensation
Hier entscheidet sich alles – und hier versagt Standardtechnik. Die 2D-Maße in den ISO 5835-Normzeichnungen (z. B. TP=1,5 mm, $\alpha$=35°, $\beta$=3° für ein HA4.0-Profil) stellen den perfekten axialen Querschnitt der Schraube dar. Während des Wirbelns wird der Schneidkopf jedoch so geneigt, dass er dem Drallwinkel des Gewindes entspricht.
Wird ein 2D-Profil ohne Ausgleich direkt auf eine Wendeplatte geschliffen, leidet das resultierende Gewinde unter starken Profilverzerrungen und Flankenstörungen. Unser Ingenieurteam nutzt fortschrittliche CAD/CAM-Modellierung zur Berechnung der genauen 3D-Projektionsverformung basierend auf dem Außendurchmesser und der Steigung der Schraube. Die Schneide wird vor dem Schleifen geometrisch kompensiert, um sicherzustellen, dass das endgültige gewirbelte Gewinde perfekt der ISO-Norm entspricht.
D. Strategie der Oberflächenbehandlung: Poliert vs. Beschichtet
Reibung ist der Feind der Titanbearbeitung. Unsere primäre Strategie für die Erstentwicklung und hochpräzise Anwendungen ist der Einsatz von hochglanzpolierte, unbeschichtete Einsätze. Eine spiegelglatte Spanfläche (Ra < 0,1 µm) senkt Reibung und Materialanhaftung drastisch. Für die Serienfertigung in sehr hohen Stückzahlen, wo Standzeit an erster Stelle steht, setzen wir extrem dünne, extrem glatte PVD Beschichtungen (etwa AlTiN) ein, die nach einer Droplet-Entfernung nachpoliert werden – speziell für Titanlegierungen optimiert.
VI. Fazit: Die Zukunft der Medizintechnik mitgestalten
Die Herstellung von Knochenschrauben aus Titan nach ISO 5835 ist eine anspruchsvolle Fertigungsaufgabe, die kompromisslose Präzision und Effizienz erfordert. Das Drehen an einer Stelle, das durch Durchbiegung, Kaltverfestigung und schlechte Werkzeugstandzeiten behindert wird, ist für diese Aufgabe strukturell ungeeignet.
Gewindewirbeln ist die kinematisch konsequente Lösung: Die Radialkräfte heben sich auf, ein einziger Durchgang genügt, es entstehen keine Grate – das sichert Maßhaltigkeit und Oberflächenintegrität bei exponentiell steigender Produktivität. Ihr volles Potenzial entfaltet diese Technik jedoch nur mit hochspezialisierten, eigens entwickelten Wendeschneidplatten. Mit konsequenter Kontrolle der Hartmetallsubstrate, exakt kompensierten Geometrien und optimierter Schneidkantenvorbereitung liefern wir Werkzeuglösungen, mit denen Medizinhersteller Spitzenqualität bis deutlich niedrigeren Stückkosten erreichen.
FAQ
Referenzen und weiterführende Literatur
- Internationale Organisation für Normung (ISO) Maße, Toleranzen und geometrische Anforderungen für asymmetrische Kortikalis- und Spongiosagewinde sind in der veröffentlichten Norm festgelegt: ISO 5835:1991 – Implantate für die Chirurgie – Metall-Knochenschrauben – Asymmetrisches Gewinde
- WTO-Präzisionswerkzeughalter Kinematik, Drehzahlen und Stabilitätsanforderungen der angetriebenen Werkzeughalter, die das Gewindewirbeln ermöglichen: WTO-Gewindewirbeltechnik
- Tornos: Schweizer Drehtechnik Moderne Langdrehautomaten und Führungsbuchsentechnik, ausgelegt auf die Mikropräzision der Medizintechnik: Tornos Medizintechnik Mikro-Bearbeitungslösungen