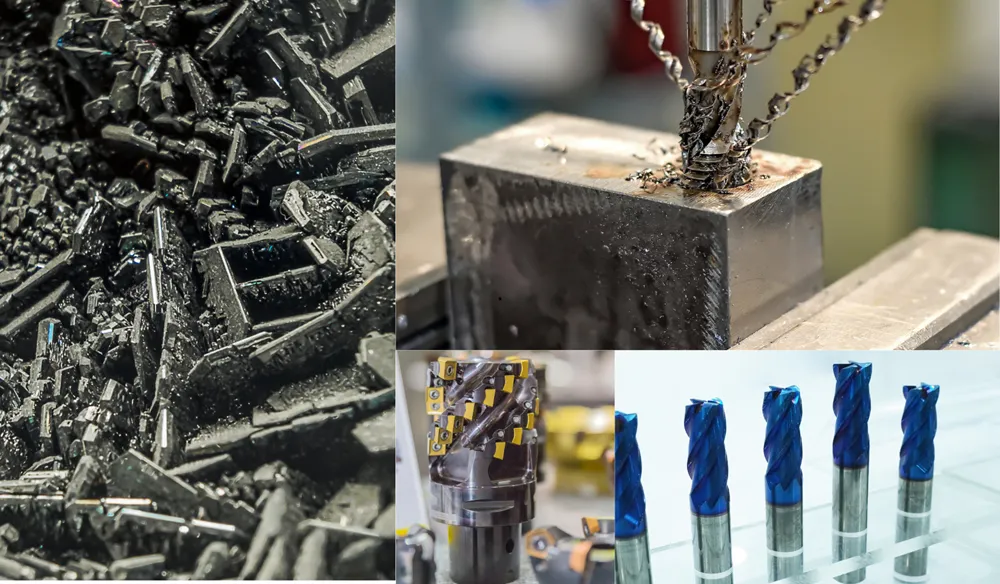
In der Welt der modernen Fertigung gibt es ein Material, das als unbesungener Held hinter fast jedem Metallprodukt steht, das wir heute verwenden: Hartmetall.
Hartmetall, oft als “die Zähne der Industrie” bezeichnet, hat die Bearbeitung, den Bergbau und den Verschleißschutz revolutioniert. Aber was genau macht dieses Material besser als herkömmlichen Stahl? Warum ist es die erste Wahl für die Hochgeschwindigkeits-Präzisionstechnik?
Wenn Sie nach Antworten suchen, sind Sie hier genau richtig.
Während Hochgeschwindigkeitsstahl (HSS) einst der Standard war, stieß die Nachfrage nach schnelleren Produktionszyklen und härteren Werkstoffe an die Grenzen dessen, was Stahl leisten konnte. Dann kam Wolframcarbid ins Spiel – ein Verbundwerkstoff, der die extreme Härte von Wolfram mit der Zähigkeit von Kobalt verbindet. Er bietet das, was Ingenieure als “Warmhärte” bezeichnen, also die Fähigkeit, auch bei Temperaturen, bei denen Stahl weich wie Butter würde, seine Schneidkraft bis behalten.
Ob Sie nun als Maschinenbediener die Standzeit Ihrer Werkzeuge optimieren möchten, als Einkaufsleiter komplexe ISO-Sortentabellen durchforsten oder als Ingenieur Werkstoffe für extreme Verschleißbedingungen auswählen – ein Verständnis von Hartmetall ist unerlässlich.
In diesem umfassenden Leitfaden erklären wir Ihnen alles, was Sie über Hartmetall wissen müssen:
Die Wissenschaft: Woraus besteht es und wie wird es hergestellt?
Die Eigenschaften: Verständnis von Härte (HRA) und Zähigkeit (TRS).
Die Auswahl: Entschlüsselung der ISO-Güteklassifizierung (P, M, K).
Die Anwendungen: Von Drehmeißeln bis hin bis massiven Bergbauknöpfen.
Tauchen wir ein in die mikroskopische Welt des härtesten Metallverbundstoffs, den die Menschheit kennt.
Was ist Hartmetall? Die Werkstoffkunde dahinter
Um zu verstehen, warum Hartmetall (technisch bekannt als Cemented Carbide oder Wolframcarbid) so gut funktioniert, müssen Sie zunächst verstehen, dass es sich nicht um ein “Metall” im herkömmlichen Sinne handelt, wie Stahl oder Eisen. Es ist ein Verbundwerkstoff.
Ähnlich wie Glasfaser oder Kohlefaser bezieht Karbid seine Festigkeit aus der Kombination zweier sehr unterschiedlicher Werkstoffe, wodurch ein Material entsteht, das beiden überlegen ist. Es ist ein Produkt der Pulvermetallurgie, das durch einen Prozess des Mischens, Pressens und Sinterns hergestellt wird.
Der Aufbau: ein Vergleich mit Beton
Am einfachsten lässt sich die Struktur von Hartmetall anhand einer Betonwand verstehen.
Das Aggregat (Steine): In Beton sorgen die Steine für die Härte und strukturelle Integrität. In Hartmetall übernehmen diese Rolle Wolframcarbidpartikel (WC). Diese bilden die “harte Phase”. Sie sind unglaublich hart (fast so hart wie Diamant) und verschleißfest.
Der Zement (Mörtel): In Beton hält der Zement die Steine zusammen. In Hartmetall ist dies das Kobalt (Co). Dies ist die “Bindemittelphase”. Kobalt ist ein weicheres, duktiles Metall, das die Wolframpartikel umgibt, sie miteinander verklebt und für Zähigkeit sorgt.
Ohne das Kobaltbindemittel wäre das Wolframcarbid bis spröde und würde bei einem Aufprall wie Glas zerbrechen. Ohne das Wolframcarbid wäre das Kobalt bis weich, um Metall bis schneiden. Zusammen bilden sie ein Material mit der perfekten Balance zwischen Härte und Zähigkeit.
Anmerkung des Experten: Während Wolfram und Kobalt die Hauptbestandteile sind, fügen Hersteller oft geringe Mengen anderer Karbide hinzu, wie beispielsweise Titankarbid (TiC) oder Tantalcarbid (TaC). Diese Zusatzstoffe verbessern die Beständigkeit des Materials gegenüber Hitze und Kraterverschleiß, insbesondere bei Stahlschneidanwendungen.
Die Mikrostruktur: warum die Korngröße zählt
Wenn Sie Hartmetall unter einem Hochleistungsmikroskop betrachten, sehen Sie keine gleichmäßige Oberfläche. Sie sehen eine Landschaft aus kantigen Körnern (WC), die in einem Fluss aus Metall (Co) schwimmen.
Dies bringt uns bis einem wichtigen Konzept in der Materialwissenschaft: der Korngröße.
Die Größe dieser Wolframcarbidkörner bestimmt die endgültigen Eigenschaften des Werkzeugs:
Feine Körnungen (Submikron / Nano): Stellen Sie sich diese wie feinen Sand vor. Sie verbinden sich sehr fest miteinander. Dadurch entsteht eine härtere, verschleißfestere Kante, die sich perfekt für Endbearbeitungen oder harte Werkstoffe eignet.
Grobkörnige Getreidearten: Stellen Sie sich diese als große Kieselsteine vor. Sie enthalten mehr Kobalt. Dadurch ist das Material widerstandsfähiger und stoßfester, ideal für den Abbau von Knöpfen oder schweren Schruppschnitte.
Durch die Manipulation des Verhältnisses von Kobalt (in der Regel 6% bis 25%) und der Größe der WC-Körner können Ingenieure eine spezifische Hartmetallsorte für jede Anwendung maßschneidern.
Die wichtigsten Eigenschaften von Hartmetall: die Checkliste
Warum sollte man Hartmetall gegenüber Werkzeugstahl oder Keramik bevorzugen? Die Antwort liegt in seiner einzigartigen Kombination physikalischer Eigenschaften. Bei der Auswahl einer Hartmetallsorte muss man jedoch eine grundlegende Regel beachten: den Kompromiss.
Der Zielkonflikt Härte und Zähigkeit
In der Materialwissenschaft sind Härte und Zähigkeit oft Gegensätze. Im Allgemeinen wird ein Material mit zunehmender Härte spröder (weniger zäh). Hartmetall bildet hier keine Ausnahme, aber es schafft diesen Kompromiss besser als fast jedes andere Material.
Härte (Verschleißfestigkeit): Dies ist die Fähigkeit des Materials, Kratzern und Abnutzung bis widerstehen.
Gemessen anhand von: Rockwell A (HRA) oder Vickers (HV). Im Gegensatz bis Stahl, für den Rockwell C (HRC) verwendet wird, ist Hartmetall für die C-Skala bis hart.
Der Fahrer: Ein niedrigerer Kobaltgehalt und feinere WC-Korngrößen erhöhen die Härte.
Zähigkeit (Biegebruchfestigkeit – TRS): Dies ist die Fähigkeit des Materials, bei Stößen nicht bis brechen oder abzubrechen.
Gemessen anhand von: Aufbringen einer Biegekraft, bis die Probe bricht (PSI oder N/mm²).
Der Fahrer: Ein höherer Kobaltgehalt und gröbere WC-Korngrößen erhöhen die Zähigkeit.
Die goldene Regel:
Müssen Sie harten Stahl kontinuierlich zerspanen? Dann brauchen Sie hohe Härte (niedriger Kobaltgehalt, feines Korn).
Müssen Sie in Gestein bohren oder unterbrochene Schnitte ausführen? Dann benötigen Sie hohe Zähigkeit (hoher Kobaltanteil, grobe Körnung).
Warmhärte: die „Geheimwaffe“
Wenn Härte der Schutzschild ist, dann ist Warmhärte die Ausdauer.
Beim Schneiden von Metall mit hohen Geschwindigkeiten entsteht durch Reibung intensive Hitze, die an der Schneidkante oft 800 °C (1472 °F) übersteigt.
Schnellarbeitsstahl (HSS): Bei etwa 500 °C wird Stahl weich und verliert seine Schärfe. Er versagt.
Hartmetall: Behält seine Härte und Schneideigenschaften bei Temperaturen bis zu 1000 °C.
Diese Eigenschaft, bekannt als „Hot Hardness“ oder „Red Hardness“, ermöglicht es Hartmetallwerkzeugen, mit 3- bis 10-mal höheren Schnittgeschwindigkeiten als HSS-Werkzeuge bis arbeiten. Dies führt direkt bis schnelleren Produktionszyklen und geringeren Kosten pro Teil.
Elastizitätsmodul (Steifigkeit) und Dichte
Zwei oft übersehene Eigenschaften, die Hartmetall auszeichnen:
Extreme Steifigkeit: Hartmetall hat einen Elastizitätsmodul, der etwa 2-3 Mal so hoch ist wie der von Stahl. Das bedeutet, dass sich eine Hartmetall-Bohrstange viel weniger verbiegt (verformt) als eine Stahlstange, was eine höhere Präzision und eine bessere Oberflächenqualität des Werkstücks gewährleistet.
Hohe Dichte: Hartmetall ist schwer. Seine Dichte (etwa 14–15 g/cm³) ist fast doppelt so hoch wie die von Stahl. Diese hohe Dichte trägt dazu bei, Schwingungen (Rattern) während der Bearbeitung bis absorbieren, was die Standzeit des Werkzeugs weiter verbessert.
Verständnis der Hartmetallqualitäten: Das ISO-Klassifizierungssystem
In der Welt der Karbide ist “One Size Fits All” ein Rezept für eine Katastrophe. Eine Sorte, die für das Schneiden von weichem Aluminium entwickelt wurde, versagt sofort, wenn sie für gehärteten Stahl verwendet wird.
Um dies bis standardisieren, verwendet die Industrie das ISO 513 Klassifizierungssystem. Dieses System kategorisiert Hartmetallsorten auf der Grundlage des Materials, das sie schneiden sollen, mit Hilfe eines universellen Farbcodes und Buchstabensystems.
Das Verständnis dieser Tabelle ist der erste Schritt zur Auswahl des richtigen Werkzeugs.
Die “großen drei” Hauptgruppen (P, M, K)
Diese drei Kategorien decken etwa 80% aller Bearbeitungsanwendungen ab.
Die Herausforderung: Stahl erzeugt lange, durchgehende Späne. Dadurch entsteht enorme Hitze und Druck auf die Werkzeugfläche (Kraterverschleiß).
Die Lösung: Hartmetall der P-Klasse weist in der Regel einen höheren Gehalt an Titankarbid (TiC) und Tantalcarbid (TaC) auf, um eine bessere Hitzebeständigkeit und einen besseren Schutz vor Kraterverschleiß zu gewährleisten.
Typische Anwendung: Hochgeschwindigkeitsdrehen und -fräsen von Stahlkomponenten.
2. ISO M – Edelstahl (Farbe: GELB)
Zielmaterial: Austenitischer, martensitischer und ferritischer Edelstahl.
Die Herausforderung: Edelstahl ist “klebrig” und neigt stark zur Kaltverfestigung. Er erzeugt Wärme und neigt dazu, sich an der Schneide anzusammeln (Aufbauschneide).
Die Lösung: M-Grad-Hartmetall erfordert ein empfindliches Gleichgewicht. Es muss robust genug sein, um den Schnittkräften standzuhalten, aber gleichzeitig eine scharfe positive Schneide haben, um sauber bis schneiden, anstatt sich durch das Material bis “pflügen”.
Typische Anwendung: Komponenten für die Lebensmittelindustrie, medizinische Implantate.
3. ISO K – Gusseisen (Farbe: ROT)
Zielmaterial: Grauguss, Sphäroguss.
Die Herausforderung: Gusseisen erzeugt kurze Späne (staubartig). Es ist abrasiv und weist oft eine harte “Haut” oder Sandverunreinigungen aus dem Gießprozess auf.
Die Lösung: K-Grad-Hartmetall konzentriert sich auf reine Abriebfestigkeit. Diese Sorten haben in der Regel einen geringen Kobaltgehalt und eine feine WC-Korngröße für maximale Härte.
ISO N (Grün): Nichteisenmetalle (Aluminium, Kupfer, Messing). Diese Sorten sind oft unbeschichtet und hochglanzpoliert, um ein Anhaften zu verhindern.
ISO S (Braun): Hitzebeständige Superlegierungen (HRSA) wie Inconel und Titan. Werden in der Luft- und Raumfahrt verwendet; erfordern extreme Hitzebeständigkeit.
ISO H (Grau): Gehärteter Stahl (45-65 HRC). Wird als Alternative zum Schleifen verwendet.
Die Zahlen entschlüsseln: Was bedeutet “P20”?
Häufig werden Sie die Bezeichnungen P10, P20 oder P40 sehen. Hier ist das Geheimnis zum Lesen dieser Zahlen:
Niedrige Zahlen (z. B. P05, P10):
Härter und verschleißfester.
Am besten geeignet für: Stabile Bedingungen, hohe Schnittgeschwindigkeiten, kontinuierliche Schnitte, Endbearbeitungsvorgänge.
Profi-Tipp: Wenn Sie ein Stahlschmiedeteil mit einem schweren unterbrochenen Schnitt schruppen, wählen Sie eine zähe Sorte wie P40. Wenn Sie einen letzten Hochgeschwindigkeits-Schlichtdurchgang an einer glatten Stahlwelle durchführen, wählen Sie eine harte Sorte wie P10.
Vom Pulver zum Produkt: Der Herstellungsprozess
Obwohl die Wissenschaft komplex ist, lässt sich die Herstellung eines Hartmetallwerkzeugs in vier entscheidende Phasen unterteilen. Das Verständnis dieses Prozesses hilft zu verstehen, warum hochwertiges Hartmetall einer strengen Qualitätskontrolle unterzogen werden muss.
1. Vorbereitung des Pulvers
Alles beginnt mit den Rohstoffen. Wolframcarbid (WC)-Pulver wird in einer Kugelmühle mit Kobalt (Co) und anderen Zusatzstoffen gemischt. Diese Mischung, oft als “Grade Powder” bezeichnet, ergibt eine präzise Rezeptur.
Schlüsselfaktor: Die Mischung muss vollkommen gleichmäßig sein, um Schwachstellen im Endprodukt zu vermeiden.
2. Drücken
Das Pulver wird in eine Form (Matrize) gepresst, um die Grundform des Werkzeugs zu erhalten. In diesem Stadium fühlt sich das Material wie ein Stück Kreide an. Es wird als “Green Compact” bezeichnet. Es ist sehr zerbrechlich und kann leicht mit der Hand zerbrochen werden.
3. Sintern – Der magische Moment
Der grüne Pressling wird in einen Ofen bei Temperaturen von etwa 1400 °C (2550 °F) gegeben. Hier schmilzt das Kobalt und wirkt als flüssiges Bindemittel, das die Wolframcarbidkörner zusammenhält.
Die Tatsache der “Schrumpfung”: Während des Sinterns schrumpft das Teil um etwa 18–20% in der linearen Abmessung (oder etwa 50% im Volumen). Sicherstellen, dass das Endprodukt auf die genau Die richtige Größe zu finden, ist die wahre Kunst des Karbidherstellung.
4. Schleifen und Honen
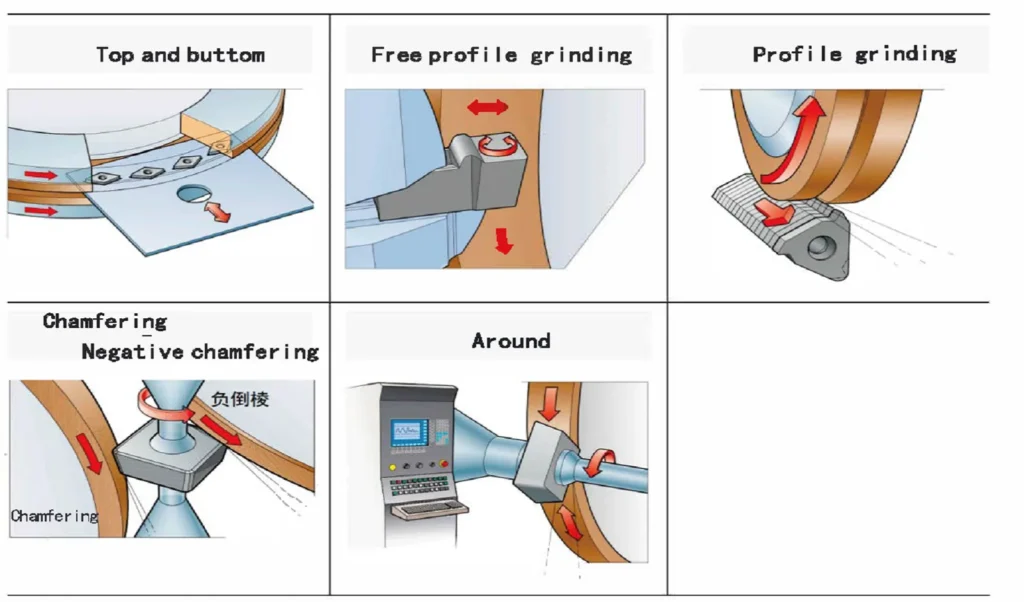
Nach dem Abkühlen ist das Karbid fast so hart wie Diamant. Um die endgültigen präzisen Abmessungen und scharfen Schneidkanten zu erzielen, muss es mit industriellen Diamantscheiben geschliffen werden.
Karbidbeschichtungstechnologien: Die “Haut” des Werkzeugs
Betreten Sie eine beliebige Maschinenwerkstatt, und Sie werden Einsätze in Gold, Schwarz, Grau oder Violett sehen. Diese dienen nicht der Dekoration – es handelt sich um hochentwickelte Beschichtungen.
Heute, über 80% Hartmetallwerkzeuge sind beschichtet. Warum? Weil eine Beschichtung als thermische Barriere wirkt, die Oberflächenhärte erhöht und die Reibung verringert. Sie kann die Standzeit von Werkzeugen um 300% bis 1000% im Vergleich zu unbeschichtetem Hartmetall.
Es gibt zwei wichtige Technologien, die Sie kennen müssen: CVD und PVD.
CVD (Chemische Gasphasenabscheidung) – Der Hitzeschild
Prozess: Entsteht durch chemische Reaktionen in einem Hochtemperaturreaktor (700 °C – 1050 °C).
Eigenschaften:
Dickere Beschichtung (5 – 20 Mikrometer).
Extrem starke Haftung auf dem Untergrund.
Hervorragende Hitzebeständigkeit (Wärmedämmung).
Beste Anwendung:
Drehen von Stählen und Gusseisen.
Schruppbearbeitungen, bei denen Hitze und Kraterverschleiß die größten Feinde sind.
Anmerkung: Da die Beschichtung dick ist, ist die Schneide leicht abgerundet (geschliffen), wodurch sie weniger scharf, aber sehr stabil ist.
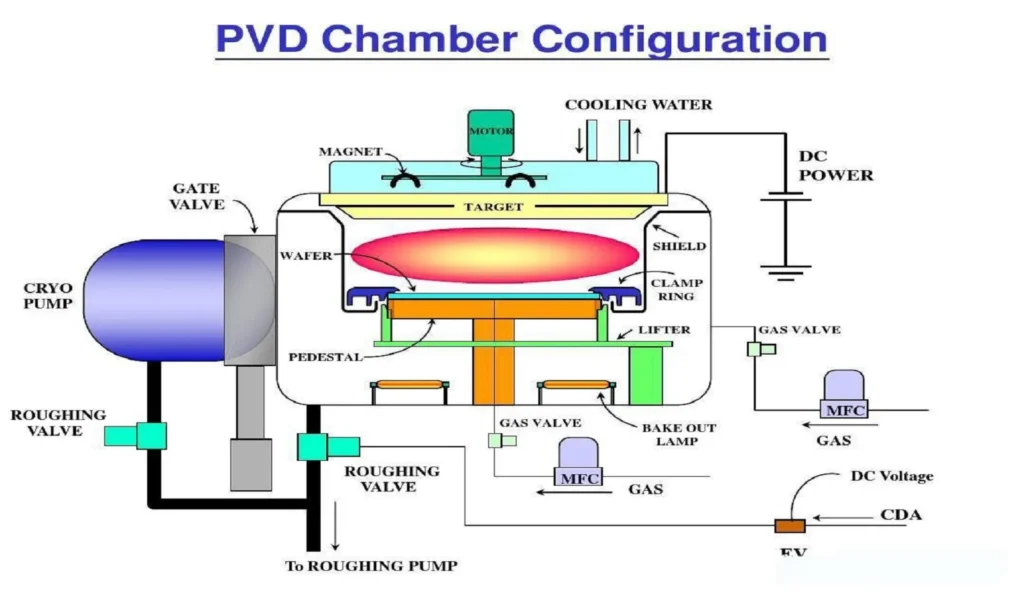
PVD (physikalische Gasphasenabscheidung) – der Schutz für scharfe Schneiden
Prozess: Erzeugt durch physikalische Beschussung (Verdampfung oder Sputtern) im Vakuum bei niedrigeren Temperaturen (400 °C – 600 °C).
Eigenschaften:
Dünnere Beschichtung (1 – 5 Mikrometer).
Druckspannung erhöht die Zähigkeit.
Ermöglicht eine schärfere Schneide.
Beste Anwendung:
Fräsen, Bohren und Gewindeschneiden.
Endbearbeitung.
Schwierige Werkstoffe wie Edelstahl und Superlegierungen, wo eine scharfe Kante erforderlich ist, um eine Verfestigung zu verhindern.
Die Farben entschlüsseln: Gängige Beschichtungsmaterialien
TiN (Titannitrid) – GOLD:
Die klassische Allzweckbeschichtung. Gute Schmierfähigkeit und Verschleißerkennung (Sie können leicht erkennen, wann sie abgenutzt ist).
TiAlN (Titanaluminiumnitrid) – VIOLETT/SCHWARZ:
Der moderne Standard. Bei Erwärmung bildet Aluminium eine Aluminiumoxidschicht, die Wärme reflektiert. Perfekt für die Hochgeschwindigkeitsbearbeitung.
Al2O3 (Aluminiumoxid) – SCHWARZ/GRAU:
Eine Keramikbeschichtung, die häufig in CVD verwendet wird. Sie ist der ultimative Hitzeschild, der das Hartmetallsubstrat vor hohen Temperaturen beim Drehen von Stahl schützt.
Industrielle Anwendungen: Antrieb für die moderne Welt
Von mikroskopisch kleinen Bohrern, die Zahnärzte verwenden, bis hin bis massiven Fräsköpfen an Tunnelbohrmaschinen – Hartmetall ist allgegenwärtig. Dank seiner einzigartigen Kombination aus Verschleißfestigkeit, Hitzebeständigkeit und Druckfestigkeit ist es das Material der Wahl in drei wichtigen Bereichen: Metallbearbeitung, Bergbau und Verschleißschutz.
1. Metallschneidwerkzeuge
Dies ist der größte Anwendungsbereich, der über 50% der weltweiten Hartmetallproduktion verbraucht. In der CNC-Bearbeitung ist Hartmetall der Standard für Präzision und Geschwindigkeit.
Das sind die kleinen, austauschbaren “Spitzen”, die auf die Werkzeughalter geklemmt werden. Es gibt sie in verschiedenen Formen (CNMG, DNMG, APKT).
Warum Karbid? Es ermöglicht Schnittgeschwindigkeiten, die 3- bis 5-mal höher sind als bei Schnellarbeitsstahl (HSS). Wenn eine Schneide abgenutzt ist, dreht der Bediener den Einsatz einfach um (indexiert ihn) und maximiert so die Maschinenverfügbarkeit.
Vollhartmetall-Schaftfräser:
Im Gegensatz bis Einsätzen werden diese Werkzeuge aus einem Vollhartmetallstange. Sie sind unverzichtbar für das Fräsen von Nuten, Taschenfräsen und Konturen in der Luft- und Raumfahrt sowie im Formenbau.
Der Vorteil: Ihre extreme Steifigkeit minimiert die Durchbiegung und ermöglicht hochpräzise Toleranzen und hervorragende Oberflächenqualität bei schwierigen Werkstoffen wie Titan und Inconel.
Bohrer:
Moderne Hartmetallbohrer verfügen häufig über interne Kühlmittelbohrungen (Kühlmittel-Durchgang).
Leistung: Sie können Stahl mit Vorschübe durchdringen, die einen herkömmlichen HSS-Bohrer sofort zerbrechen würden. Die Härte des Hartmetalls sorgt dafür, dass die Spitze länger scharf bleibt, wodurch die Genauigkeit des Lochdurchmessers über Tausende von Zyklen hinweg gewährleistet ist.
2. Bergbau- und Baugeräte
Wenn es beim Zerspanen von Metall um Präzision geht, dann geht es in diesem Bereich um Schlagkraft und rohe Gewalt. Hier ist die “Zähigkeit” der Hartmetallsorte von entscheidender Bedeutung.
Bohrknöpfe:
Dies sind die halbkugelförmigen oder ballistischen Einsätze, die in schwere Gesteinsbohrmeißel (DTH-Meißel, Top-Hammer-Meißel) eingepresst werden.
Anwendung: Sie fungieren als “Zähne”, die bei Ölbohrungen, Brunnenbohrungen und im Bergbau Gestein zerkleinern. Sie müssen hochfrequenten Stößen standhalten, ohne bis zerbrechen.
Schildschneider für TBM:
Tunnelbohrmaschinen (TBMs), die für den Bau von U-Bahnen und Tunneln eingesetzt werden, sind auf massive Hartmetallfräser angewiesen.
Die Herausforderung: Diese Werkzeuge zermahlen gemischte Bodenbedingungen – Erde, Sand und harten Granit. Hartmetall ist das einzige Material, das die erforderliche Abriebfestigkeit bietet, um häufige, kostspielige Werkzeugwechsel unter Tage zu vermeiden.
3. Verschleißteile
Hartmetall dient nicht nur zum Schneiden, sondern auch zum Schutz vor Zerstörung. In vielen Branchen werden Hartmetallkomponenten einfach deshalb verwendet, weil sie nicht verschleißen.
Stanzen:
Kaltstauchwerkzeuge: Wird zum Prägen von Schrauben, Bolzen und Muttern verwendet. Hartmetallstempel können Millionen von Teilen produzieren, bevor sie ihre Maßtoleranz verlieren, während Stahlstempel möglicherweise nur für Tausende von Teilen ausreichen.
Drahtziehmatrizen: Wird verwendet, um Kupfer- oder Stahldraht auf dünnere Durchmesser bis ziehen. Die ultraglatte, harte Oberfläche des Hartmetalls sorgt dafür, dass der Draht nicht zerkratzt wird.
Düsen:
Wird beim Sandstrahlen, Wasserstrahlschneiden und Sprühtrocknen verwendet.
Warum Karbid? Wenn abrasive Partikel (wie Sand oder Granat) unter hohem Druck durch eine Düse strömen, erodieren sie Stahl innerhalb weniger Minuten. Eine Düse aus Borcarbid oder Wolframcarbid kann Hunderte von Stunden lang halten.
Dichtungsringe:
Zu finden in Pumpen und Kompressoren in der Öl- und Gasindustrie sowie in der chemischen Industrie.
Kritische Rolle: Diese Ringe bilden eine leckagefreie Dichtung zwischen rotierenden Wellen. Sie müssen korrosiven Chemikalien, hohem Druck und abrasiven Schlämmen standhalten, wo andere Werkstoffe versagen würden.
Hartmetall im Vergleich zu anderen Werkstoffen: Die richtige Wahl treffen
In der Werkstofftechnik gibt es kein “bestes” Material – nur das richtige Material für die jeweilige Aufgabe. Obwohl Hartmetall in der modernen Fertigung eine dominierende Rolle spielt, ist es für die Optimierung Ihrer Produktionslinie entscheidend zu verstehen, wie es im Vergleich zu seinen Konkurrenten abschneidet.
Hartmetall vs. Schnellarbeitsstahl (HSS)
Dies ist die klassische Debatte. HSS gibt es seit über einem Jahrhundert, aber Carbide hat es in der Massenproduktion weitgehend ersetzt. Hier ist die Aufschlüsselung:
1. Geschwindigkeit und Hitze (der Effizienzfaktor):
Hartmetall: Hält Temperaturen von bis zu 1000 °C stand. Dadurch sind Schnittgeschwindigkeiten möglich, die 3- bis 10-mal höher sind als bei HSS.
HSS: Erweicht bei etwa 500 °C. Es muss langsamer laufen, um kühl bis bleiben.
Urteil: Wenn Sie die Zykluszeit verkürzen und die Leistung steigern möchten, ist Carbide die beste Wahl.
2. Robustheit und Schwingung:
HSS: Es ist unglaublich robust. Es kann sich vor dem Brechen deutlich verbiegen und hält Schwingungen gut stand. Dadurch eignet es sich ideal für ältere manuelle Maschinen oder instabile Aufstellungen.
Hartmetall: Es ist starr, aber spröde. Wenn die Maschine vibriert oder das Werkzeug abstürzt, bricht oder splittert Hartmetall.
Urteil: Verwenden Sie HSS für die manuelle Bearbeitung oder bei instabilen Bedingungen. Verwenden Sie Hartmetall für die starre CNC-Bearbeitung.
3. Kosten (vorab vs. langfristig):
HSS: Günstiger Anschaffungspreis.
Hartmetall: Teurer in der Anschaffung. Da es jedoch länger hält und schneller schneidet, sind die “Kosten pro Teil” bei Hartmetall in der Regel deutlich geringer.
Zusammenfassung: HSS ist die kostengünstige, robuste Wahl für allgemeine Wartungsarbeiten und manuelle Arbeiten. Hartmetall ist die leistungsstarke Wahl für Produktion und Gewinn.
Hartmetall vs. Cermet
Cermet (Keramik + Metall) wird oft mit Hartmetall verwechselt, aber sie haben unterschiedliche Funktionen. Cermet besteht in der Regel aus Titancarbonitrid (TiCN)-Partikeln, die mit Nickel oder Kobalt verbunden sind.
Der Vorteil der “Spiegelglanz-Oberfläche”:
Cermet weist eine extrem hohe chemische Stabilität auf. Im Gegensatz bis Hartmetall reagiert es nicht mit Stahl. Das bedeutet, dass die Metallspäne nicht am Werkzeug haften bleiben (keine Aufbauschneidenbildung), was bis einer glänzenden, spiegelartigen Oberflächenbeschaffenheit des Werkstücks führt.
Der Fragilitätsfaktor:
Cermet ist zwar härter und chemisch stabiler als herkömmliches Hartmetall, jedoch spröder und weniger temperaturwechselbeständig. Es eignet sich nicht so gut für schwere Schrupparbeiten oder unterbrochene Schnitte wie Hartmetall.
Zusammenfassung: Verwenden Sie Hartmetall für 90% Ihrer Bearbeitungsvorgänge (Schruppen, Schlichten und Schwerzerspanung). Wechseln Sie nur für den letzten Hochgeschwindigkeits-Schlichtdurchgang auf Stahl bis Cermet, um eine hervorragende Oberflächenqualität zu erzielen.
Recycling und Nachhaltigkeit: Der grüne Kreislauf
Wolfram ist eine endliche Ressource. Im Gegensatz bis Eisen oder Aluminium kommt es in der Erdkruste relativ selten vor. Daher ist das Recycling von Hartmetall nicht nur eine Entscheidung zugunsten der Umwelt, sondern auch eine strategische und wirtschaftliche Notwendigkeit.
Heute schätzen führende Hersteller, dass über 50% des in neuen Hartmetallwerkzeugen verwendeten Wolframs stammt aus recyceltem Schrott. Aber wie verwandeln wir einen gebrauchten, abgenutzten Einsatz wieder in ein brandneues Werkzeug?
Der Zinkrückgewinnungsprozess
Im Gegensatz zum Stahlrecycling, bei dem Schrott einfach eingeschmolzen wird, erfordert Hartmetall einen komplexeren Ansatz, um seine einzigartigen Eigenschaften zu erhalten. Die gängigste und energieeffizienteste Methode ist das Zinkverfahren (PRZ – Porous Recycle Zinc).
So funktioniert es:
Reaktion: Hartmetallschrott wird in etwa 900 °C heißes geschmolzenes Zink getaucht.
Erweiterung: Das flüssige Zink reagiert spezifisch mit dem Kobaltbindemittel. Es dringt in das Material ein und bewirkt eine Ausdehnung des Kobalts. Diese Ausdehnung bricht die physikalischen Bindungen, die die Wolframcarbidkörner (WC) zusammenhalten.
Destillation: Das Zink wird anschließend verdampft (vakuumdestilliert) und zur Wiederverwendung zurückgewonnen.
Ergebnis: Was übrig bleibt, ist ein lockeres, schwammiges Pulver aus Wolframcarbid und Kobalt.
Der entscheidende Vorteil: Dieser Prozess verändert die chemische Struktur der Wolframcarbidkörner nicht. Das Material erhält seine ursprüngliche Sorte zurück und kann ohne Leistungseinbußen erneut bis neuen Werkzeugen gepresst und gesintert werden.
Wolfram als strategische Ressource
Wolfram wird sowohl von der EU als auch von der US-Regierung als “kritischer Rohstoff” eingestuft.
Sicherheit in der Lieferkette: Der Großteil der weltweiten Wolframreserven konzentriert sich auf wenige Länder. Recycling bietet eine sichere, heimische Rohstoffquelle und schützt Hersteller vor geopolitischen Versorgungsschocks oder Preisschwankungen.
Energieeffizienz: Die Herstellung von Wolframpulver aus recyceltem Schrott verbraucht 70% weniger Energie und verursacht 40% weniger CO2-Emissionen als der Abbau und die Raffination von Wolframerz (APT) aus dem Boden.
Wirtschaftlicher Wert: Für Maschinenwerkstätten ist gebrauchtes Hartmetall kein Abfall, sondern Bargeld. Der “Schrottpreis” von Hartmetall ist deutlich höher als der von Stahl. Durch die Einführung eines Recyclingprogramms kann ein erheblicher Teil der Werkzeugkosten wieder hereingeholt werden.
Profi-Tipp: Werfen Sie niemals gebrauchte Hartmetall-Wendeschneidplatten in die allgemeine Metalltonne. Trennen Sie sie aus. Sie sind buchstäblich “Schwermetall”-Gold.
Neues vs. recyceltes Hartmetall: Gibt es Leistungseinbußen?
Jahrzehntelang galt in der Zerspanungsindustrie das Stigma, dass “recycelt” gleichbedeutend mit “zweitklassig” war. Käufer verlangten für kritische Werkzeuge oft “100% Virgin Material” (neues Material). Die moderne Metallurgie hat jedoch neue Maßstäbe gesetzt.
Um die Vor- und Nachteile zu verstehen, müssen wir zwischen den beiden wichtigsten Recyclingverfahren unterscheiden: dem chemischen Recycling und dem Zinkverfahren.
1. Die Realität der Leistung
Chemisch recyceltes Karbid:
Prozess: Der Schrott wird wieder in seine atomaren Bestandteile (Wolfram, Kohlenstoff, Kobalt) aufgelöst und bis Ammoniumparawolframat (APT) gereinigt.
Urteil: Dieses Material ist von jungfräulichem Erz nicht bis unterscheiden. Es weist dieselbe Reinheit und Kornstruktur auf. Es gibt keinerlei Leistungsunterschiede. Es kann für die anspruchsvollsten Anwendungen in der Luft- und Raumfahrt eingesetzt werden.
Zinkprozess (PRZ) Recyceltes Karbid:
Prozess: Das Kobaltbindemittel wird extrahiert, wobei die ursprünglichen Wolframcarbidkörner (WC) intakt bleiben.
Urteil: Die Sorte hängt stark von der Sortierung des Schrotts ab. Wenn Sie verschiedene Sorten mischen (z. B. Stahlschrott mit Bergbauabfällen), weist das resultierende Pulver Spuren von Verunreinigungen oder uneinheitliche Korngrößen auf.
2. Vergleich: Vor- und Nachteile
Hier sehen Sie, wie sie sich in praktischen Metallbearbeitungsanwendungen behaupten:
Merkmal
Neumaterial
Recyceltes Material (Zinkverfahren / PRZ)
Reinheit und Konsistenz
Hoch (Vorteil). Exakte Kontrolle über Korngrößenverteilung und Spurenelemente.
Variabel. Hängt von der Reinheit der Schrottquelle ab. Geringe Spurenelemente (wie Ta, Ti) aus früheren Sorten können zurückbleiben.
Leistungsgrenze
Unbegrenzt. Unverzichtbar für Mikrobohrer (PCB), hochbelastete Luft- und Raumfahrtteile und Nanokornqualitäten (<0,5 Mikrometer).
Gut bis ausgezeichnet. Perfekt für allgemeine Dreh-, Fräs- und Bergbau-Knöpfe. Die Leistung entspricht in der Regel 90-99% von Neuware.
Kosten
Hoch. Abhängig von den weltweiten Bergbaupreisen und geopolitischen Lieferketten.
Niedriger (Vorteil). In der Regel 15-30% günstiger in der Herstellung, bietet stabile Preise.
Energie-Fußabdruck
Hoch. Der Abbau und die Raffination von Wolfram sind energieintensiv.
Niedrig (Vorteil). Verbraucht ~70% weniger Energie. Entscheidend für Unternehmen mit “Green Procurement”-Zielen.
Wann man auf Virgin bestehen sollte: Wenn Sie Mikro-Schaftfräser (unter 1 mm) herstellen, mit PCB-Bohrern arbeiten oder Luft- und Raumfahrtkomponenten produzieren, bei denen ein Ausfall nicht in Frage kommt, bietet Neuware (oder chemisch recyceltes Äquivalent) die erforderliche Konsistenz auf Kornniveau.
Wann man sich für Recycling entscheiden sollte: Für den allgemeinen Maschinenbau, Schrupp-Wendeschneidplatten, Bergbau-Knöpfe und Verschleißteile bietet modernes recyceltes Hartmetall (insbesondere von renommierten Lieferanten) nahezu identische Leistung bis geringeren Kosten und mit einem geringeren CO2-Fußabdruck.
Zusammenfassung: Die Lücke schließt sich. Heute übertrifft eine hochwertige recycelte Sorte oft eine preisgünstige Neuware. Es geht nicht nur um “neu gegen alt”, sondern um die Sorte des pulvermetallurgischen Verfahrens.
FAQ
Rostet Wolframcarbid?
Im Allgemeinen nein. Wolframcarbid selbst ist extrem stabil. Das Kobaltbindemittel kann jedoch in Gegenwart von starken Säuren oder Salzwasser oxidieren oder korrodieren. Für korrosive Umgebungen (wie Chemiepumpen) empfehlen wir Karbidqualitäten mit einem Nickelbindemittel anstelle von Kobalt, da Nickel eine hervorragende Korrosionsbeständigkeit bietet.
Ist Hartmetall magnetisch?
Ja, in der Regel. Während Wolframcarbid (WC) nicht magnetisch ist, ist das Bindemittel Kobalt (Co) ferromagnetisch. Daher haftet ein Standardmagnet an den meisten Hartmetallwerkzeugen. Die magnetische Anziehungskraft ist jedoch schwächer als bei Stahl. “Nichtmagnetisches Hartmetall” gibt es zwar, dafür sind jedoch spezielle Bindemittel wie Nickel erforderlich.
Kann ich Hartmetallwerkzeuge mit einer Standard-Schleifscheibe schärfen?
Nein. Karbid ist härter als die Aluminiumoxid-Scheiben, die bei herkömmlichen Schleifmaschinen zum Einsatz kommen. Der Versuch, es bis schleifen, führt nur dazu, dass sich das Werkzeug erhitzt und die Scheibe sofort abnutzt. Um Wolframcarbid effektiv bis schleifen oder nachzuschärfen, müssen Sie Diamantscheiben (oder grüne Siliziumkarbid-Scheiben) verwenden.
Was ist der Unterschied zwischen “Wolfram” und “Wolframcarbid”?
Wolfram ist ein reines Metallelement (Symbol: W), das den höchsten Schmelzpunkt aller Metalle hat, aber schwer bis verarbeiten ist. Wolframcarbid ist eine chemische Verbindung (WC), die mit einem Bindemittel (wie Kobalt) gemischt wird, um das verwendbare, harte Industriematerial herzustellen, das wir für Werkzeuge verwenden. Stellen Sie sich Wolfram als die Zutat und Wolframcarbid als den fertigen Kuchen vor.
Fazit
Vom Mikrochip in Ihrem Smartphone bis hin zum Tunnel, durch den Sie fahren – Carbide macht das moderne Leben möglich. Es ist nicht nur ein hartes Material, sondern auch eine Lösung für den ewigen Bedarf der Industrie an Geschwindigkeit, Präzision und Langlebigkeit.
Wir haben die Wissenschaft seiner Mikrostruktur erforscht, die farbenfrohen ISO-Sortentabellen entschlüsselt und die Vor- und Nachteile von Neu- und Recyclingmaterialien analysiert.
Wichtige Erkenntnisse:
Der Kompromiss: Achten Sie stets auf ein ausgewogenes Verhältnis zwischen Härte (Verschleißfestigkeit) und Zähigkeit (Stoßfestigkeit).
Die Geschwindigkeit: Mit Hartmetall können Sie schneller und heißer bearbeiten als mit HSS jemals möglich wäre.
Die Note: Die Wahl der richtigen ISO-Sorte (P, M, K) ist entscheidend – die Verwendung einer Stahlsorte auf Aluminium führt nur zum Scheitern.
Sind Sie bereit, Ihre Produktion zu optimieren?
Die Wahl der richtigen Hartmetallsorte kann den Unterschied zwischen einem rentablen Auftrag und einem defekten Werkzeug ausmachen. Ob Sie Standard-ISO-Wendeschneidplatten, maßgeschneiderte Verschleißteile oder Beratung bis nachhaltigen Werkzeugen benötigen – unser Team aus Materialexperten steht Ihnen gerne zur Seite.
Referenz
1. Wolfram als strategische Ressource (für Abschnitt 7: Nachhaltigkeit)
Was bis zitieren ist: Die Tatsache, dass Wolfram von wichtigen Regierungen als “kritischer Rohstoff” (CRM) eingestuft wird.
Was Sie brauchen, ist ein echter Veteran in der CNC-Werkzeugindustrie. Lassen Sie sich von ONMY-Werkzeugen dabei helfen, die Nr. 1 in diesem Bereich zu werden.