Gli inserti in carburo vengono prodotti attraverso un processo di metallurgia delle polveri di precisione che trasforma la polvere di carburo di tungsteno (WC) su scala micrometrica e un legante metallico — in genere cobalto (Co) — in utensili da taglio densi e ultra-duri. Il processo di produzione industriale comprende la preparazione delle materie prime, la macinazione a umido in mulino a sfere, l’essiccazione a spruzzo, la pressatura, la rimozione del legante, la sinterizzazione in fase liquida, la rettifica di precisione con diamante, la preparazione del tagliente e il rivestimento superficiale CVD o PVD.
Ogni fase di produzione influisce direttamente sulla durezza finale dell’inserto, sulla resistenza alla rottura per flessione (TRS), sulla tenacità alla frattura, sulla tolleranza dimensionale e sulla durata dell’utensile. Questa guida tecnica illustra la composizione del carburo cementato, il processo di sintesi della polvere di carburo di tungsteno, il flusso di lavoro in 10 fasi per la produzione degli inserti e le modalità di controllo della qualità, dalla polvere grezza al tagliente finito.
1. Di cosa sono fatti gli inserti in carburo?
Prima di esaminare come inserti in carburo vengono prodotti, è fondamentale comprenderne la composizione metallurgica. Gli inserti da taglio in carburo cementato convenzionali sono materiali compositi costituiti da particelle di carburo duro legate tra loro da una fase legante metallica duttile.
1.1 Polvere di carburo di tungsteno (WC)
Il carburo di tungsteno costituisce la fase dura principale e, a seconda della qualità, rappresenta in genere dal 70% al 97% del peso totale. Esso offre:
- Durezza estrema e durezza a caldo (durezza a rosso)
- Elevata resistenza all'abrasione e all'usura da craterizzazione
- Eccezionale resistenza alla compressione e rigidità
- Stabilità termica alle temperature di taglio ad alto velocità
Sia la granulometria media del WC (che varia da submicronica e ultrafine 3,0 μm) sia la distribuzione granulometrica sono variabili fondamentali che determinano l'equilibrio finale tra resistenza all'usura e tenacità dei bordi.
1.2 Legante al cobalto (Co)
Il cobalto funge da coadiuvante di sinterizzazione in fase liquida e da matrice metallica che lega tra loro i grani di carburo di tungsteno. La sua percentuale determina il compromesso fondamentale tra durezza e tenacità:
- Contenuto di cobalto più elevato (ad es., 10%–15%+): Aumenta la tenacità alla frattura e la resistenza agli urti, rendendo questa qualità adatta a tagli pesanti a intermittenza, sgrossature o condizioni di lavorazione instabili.
- Contenuto di cobalto inferiore (ad es., 3%–8%): Aumenta la durezza e la resistenza all'abrasione, favorendo la finitura continua ad alto velocità e la lavorazione della ghisa o dei metalli non ferrosi.
Poiché i diversi materiali dei pezzi da lavorare e le diverse operazioni di taglio comportano carichi meccanici e termici diversi, i produttori definiscono composizioni specifiche del legante per ciascuna gamma di applicazioni ISO (P, M, K, N, S, H).
1.3 Carburi cubici e inibitori della crescita dei grani
Per ottimizzare le prestazioni nella lavorazione dell'acciaio ad alto temperatura o nelle microstrutture ultrafini, le formulazioni spesso includono componenti secondari carburi:
- Carburo di titanio (TiC): Migliora la resistenza all'usura da craterizzazione e la stabilità chimica a temperature di taglio elevate.
- Carburo di tantalio (TaC) e carburo di niobio (NbC): Migliorare la resistenza agli shock termici, la resistenza a caldo e la resistenza alla deformazione plastica.
- Carburo di vanadio (VC) e carburo di cromo (Cr₃C₂): Agiscono come potenti inibitori della crescita dei grani durante la sinterizzazione, mantenendo i grani di WC fini e uniformi e migliorando al contempo la resistenza alla corrosione e all’ossidazione.
2. Come viene prodotta la polvere di carburo di tungsteno?
Una domanda tecnica ricorrente riguarda il processo attraverso il quale il minerale grezzo di tungsteno viene trasformato in polvere di carburo di tungsteno prima della produzione degli inserti. La sintesi della polvere di carburo di tungsteno e inserto in carburo La produzione e la lavorazione sono due fasi industriali distinte; la maggior parte dei produttori di inserti si rifornisce di polvere di carburo di tungsteno certificata presso raffinerie metallurgiche specializzate.
La produzione industriale di detersivi in polvere per WC si basa in genere su un processo chimico ad alto temperatura in due fasi:
Fase 1: Riduzione con idrogeno dell'ossido di tungsteno
Il triossido di tungsteno (WO₃) di elevata purezza o i derivati del paratungstato di ammonio (APT) vengono ridotti in un’atmosfera di idrogeno in flusso a temperature controllate (in genere da 700 °C a 900 °C) per ottenere polvere di tungsteno metallico (W) puro:
WO₃ + 3H₂ → W + 3H₂O
Fase 2: Carburazione ad alto temperatura
La polvere di tungsteno metallico viene miscelata con nerofumo ad alto purezza e riscaldata in un forno di carburazione a una temperatura compresa tra 1.400 °C e 1.600 °C per formare carburo di tungsteno (WC) stechiometrico:
W + C → WC
Fase 3: Classificazione e controllo della polvere WC
Prima di procedere alla miscelazione del carburo cementato, la polvere di WC sintetizzata viene disagglomerata, setacciata e sottoposta a valutazione per verificare:
- Analizzatore di granulometria Fisher Sub-Sieve Sizer (FSSS) e distribuzione granulometrica mediante diffrazione laser
- Contenuto totale di carbonio (tipicamente ~6,13% in peso teorico) e livelli di carbonio libero
- Livelli di ossigeno, ferro e impurità in tracce
- Morfologia del polvere e densità apparente in massa
3. Come vengono realizzati gli inserti in carburo? Il processo di produzione
Una volta verificate le polveri grezze, gli inserti in carburo cementato vengono prodotti seguendo il seguente flusso di lavoro sequenziale:
Dalla polvere di carburo di tungsteno su scala micrometrica agli utensili da taglio rettificati con precisione e rivestiti
Formulazione di precisione della polvere di WC, del legante al cobalto e degli additivi a base di carburo cubico.
Macinazione in sospensione in solvente organico per rivestire uniformemente i grani di WC con Co e cera da pressatura.
Atomizzazione di una sospensione liquida in azoto riscaldato per ottenere granuli sferici e scorrevoli.
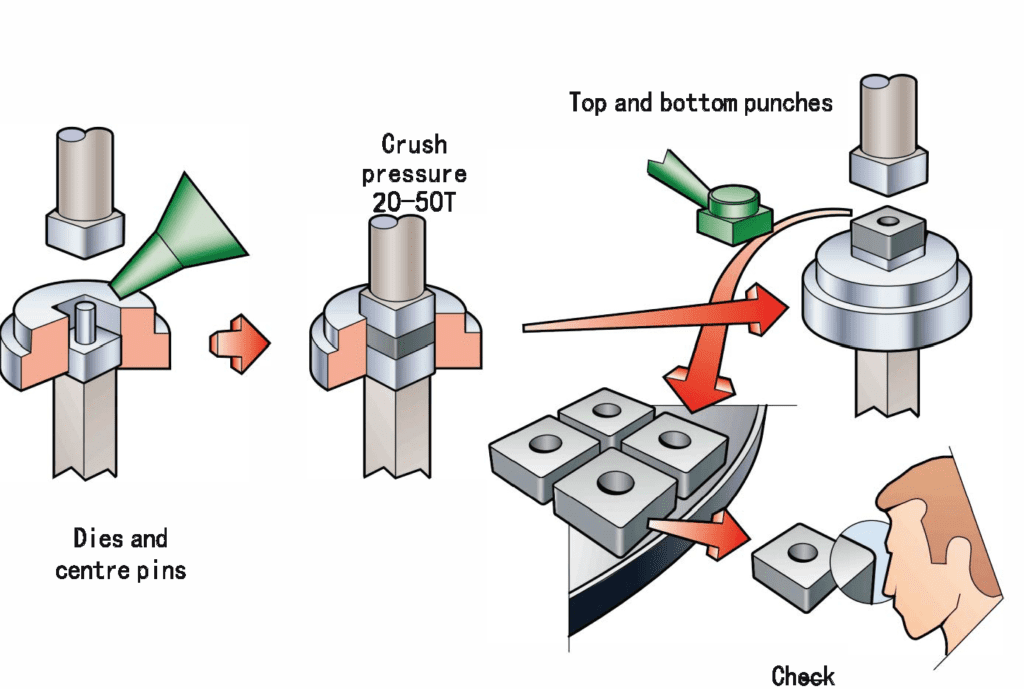
Compattazione dei granuli in stampi CNC per ottenere fragili compatti grezzi con rompitrucioli 3D.
Estrazione termica controllata dei lubrificanti a base di paraffina/PEG per preservare il bilancio del carbonio.
Sinterizzazione in fase liquida sotto vuoto con argon ad alto pressione per eliminare i pori interni.
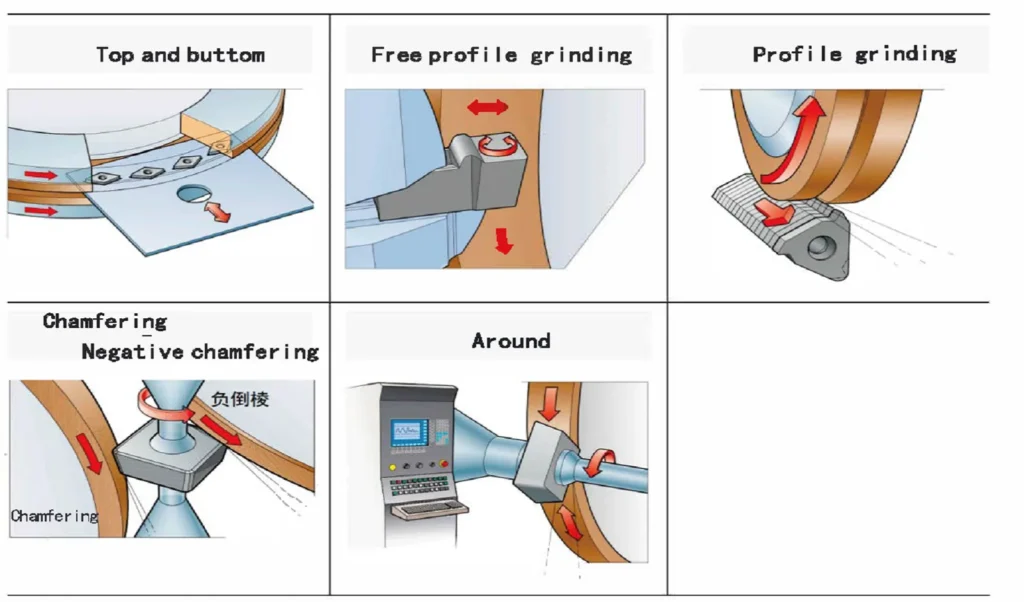
Rettifica con mola diamantata a controllo numerico multiasse per superfici di appoggio, periferia e raggi di smussatura.
Realizzazione di microgeometrie tramite levigatura a pennello o microsabbiatura per prevenire la scheggiatura.
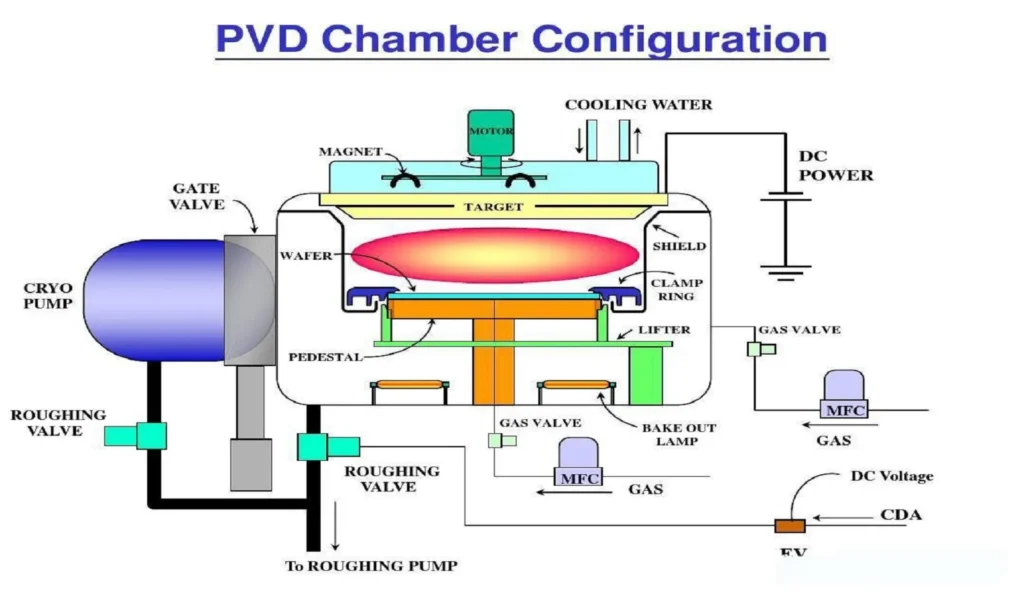
Deposizione di strati superficiali termoresistenti e resistenti all'usura dopo la pulizia ad ultrasuoni.
Verifica della durezza, della microstruttura, del profilo dei bordi e dell’adesione del rivestimento prima della marcatura laser.
3.1 Preparazione e dosaggio delle materie prime
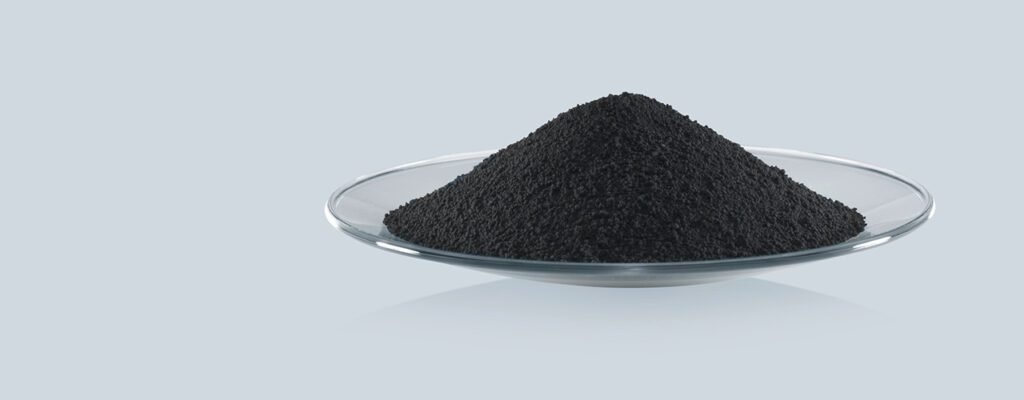
La produzione inizia con la pesatura della polvere di carburo di tungsteno, della polvere di cobalto, dei carburi cubici (TiC, TaC, NbC) e degli inibitori di crescita dei grani, secondo una ricetta proprietaria specifica per ogni grado. Poiché una deviazione del tenore di carbonio anche solo dello 0,05% può causare la formazione della fragile fase eta (fase η) o difetti di grafite libera durante la sinterizzazione, la pesatura delle materie prime è rigorosamente controllata tramite bilance di precisione automatizzate e con piena tracciabilità dei lotti.
3.2 Miscelazione a umido e macinazione a sfere
Le polveri pesate vengono caricate in mulini a sfere rotativi rivestiti in carburo o in mulini attritor verticali insieme a corpi macinanti in carburo cementato (sfere).
- Mezzo di macinazione liquido: Si aggiunge un solvente organico — come l'etanolo, l'acetone o l'eptano — per impedire l'ossidazione, dissipare il calore e garantire una dispersione omogenea.
- Aggiunta urgente di lubrificante: Coadiuvanti di pressatura biologici, in genere cera di paraffina o polietilenglicole (PEG) in una percentuale compresa tra l'1,5% e il 2,5% in peso, vengono disciolti nella sospensione per rivestire le particelle di polvere e facilitare la successiva compattazione in stampo.
- Controllo dei processi: La durata della macinazione (spesso da 12 a 48+ ore) e la velocità di rotazione vengono monitorate attentamente per disagglomerare le particelle, rivestire uniformemente ogni granello di WC con cobalto e ottenere la distribuzione granulometrica desiderata senza eccedere nella macinazione.
3.3 Essiccazione a spruzzo e granulazione
La polvere di carburo macinata allo stato grezzo è coesiva e presenta scarsa fluidità, il che rende impossibile riempire in modo uniforme gli stampi di pressatura dalla geometria complessa. Per risolvere questo problema, la sospensione liquida viene pompata in un circuito chiuso di azoto essiccatore a spruzzo.
- Gli ugelli dell'atomizzatore nebulizzano la sospensione in goccioline all'interno di una torre di essiccazione riscaldata.
- Il solvente organico evapora rapidamente e viene recuperato tramite condensazione.
- Le particelle di WC-Co residue e il legante a base di cera si agglomerano in granuli sferici e sciolti (di solito con un diametro compreso tra 50 e 200 μm).
Questi granuli sferici uniformi garantiscono un riempimento rapido e omogeneo dello stampo e una densità di pressatura ripetibile.
3.4 Pressatura e formatura (compattazione a umido)
La polvere granulata viene immessa in presse multiasse meccaniche, idrauliche o elettriche a controllo numerico (CNC) ad alto precisione, dotate di matrici in carburo di tungsteno/acciaio e anime.
- Pressione di compattazione: La polvere viene compressa a pressioni che in genere variano da da 100 a 300 MPa, formando un patto verde.
- Stampaggio di rompitrucioli complessi: I punzoni superiore e inferiore modellano direttamente nel compatto grezzo la geometria 3D del rompitruciolo, il foro di montaggio centrale e gli angoli di sfioro.
- Margine di restringimento: Poiché il compatto verde presenta una fragilità simile a quella del gesso e una porosità compresa tra il 45% e il 50% circa, lo stampo di pressatura deve essere progettato in modo tale che dal 20% al 25% più grande rispetto alle dimensioni finali dell'inserto, per compensare il ritiro da sinterizzazione.
3.5 Rimozione del legante (deceratura) e presinterizzazione
Prima della densificazione ad alto temperatura, è necessario rimuovere completamente l’1,5%–2,5% di paraffina o di lubrificante da pressatura a base di PEG.
- I compatti verdi vengono riscaldati lentamente in un'atmosfera controllata di idrogeno o sotto vuoto tra 200 °C e 500 °C.
- La cera vaporizza e viene espulsa dalla camera di combustione verso un condensatore-separatore.
- Qualora sia necessaria una lavorazione di semilavorato (lavorazione a grezzo) per utensili complessi e non standard, i pezzi pressati possono essere sottoposti a una pre-sinterizzazione trattamento termico a 700 °C–900 °C per conferire una resistenza meccanica sufficiente prima della sinterizzazione finale.
3.6 Sinterizzazione in fase liquida
La sinterizzazione è la trasformazione metallurgica fondamentale che trasforma un compatto grezzo, fragile, in un utensile da taglio denso e ultra-duro.
- Temperatura e ciclo: I compatti slegati vengono riscaldati in un forno a vuoto per 1.350 °C–1.500 °C (a seconda del contenuto di cobalto) per un ciclo completo del forno della durata compresa tra 12 e 24+ ore.
- Fase liquida e azione capillare: Al di sopra di circa 1.320 °C (la temperatura eutettica del WC-Co), il legante solido di cobalto fonde passando allo stato liquido. Sotto l’effetto della tensione superficiale e delle forze capillari, il cobalto liquido bagna e avvicina strettamente tra loro i grani solidi di WC, dissolvendo i bordi sottili dei carburi e farli riprecipitare in una struttura scheletrica ad incastro.
- Densificazione e restringimento: I pori interni collassano, portando la densità teorica a quasi il 100%. Durante questo processo, l'inserto subisce Restringimento lineare dal 18% al 25% (riduzione del volume compresa tra il 40% e il 50% circa).
3.7 Sinterizzazione-HIP / Pressatura isostatica a caldo (HIP)
Per eliminare le tracce di microporosità residua che potrebbero fungere da punti di inizio di frattura in condizioni di taglio pesante e intermittente, i produttori utilizzano Sinterizzazione HIP tecnologia.
- Durante la fase di mantenimento al picco della sinterizzazione in fase liquida, il forno viene pressurizzato con un gas inerte ad alto purezza Gas argon a una pressione compresa tra 30 e 100 bar (da 3 a 10 MPa).
- La pressione isotropa del gas comprime i vuoti interni, massimizzando la resistenza alla rottura per flessione (TRS) e l'uniformità tra i lotti senza richiedere un ciclo termico separato post-sinterizzazione.
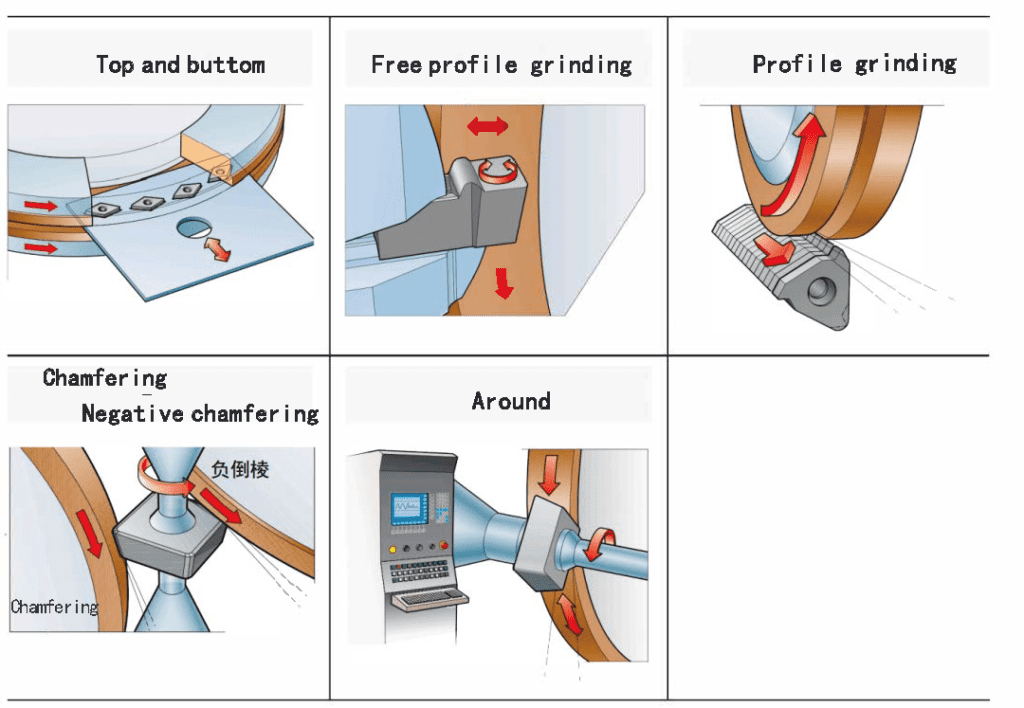
3.8 Rettifica e finitura di precisione con diamante
Poiché il carburo cementato sinterizzato presenta una durezza compresa tra 88 e 94 HRA (da 1.300 a oltre 2.000 HV), gli abrasivi convenzionali non sono in grado di lavorarlo. Le rettificatrici CNC multiasse dotate di mola diamantata con legante metallico o in resina vengono utilizzati per ottenere le tolleranze geometriche finali.
- Inserti di classe M (tagliati su misura): Gli inserti standard per utensili richiedono spesso solo la rettifica delle superfici di appoggio superiore e inferiore per garantire la planarità e la precisione dello spessore, preservando al contempo il bordo periferico e il rompitruciolo così come risultano dopo la sinterizzazione.
- Inserti per Classe G e Classe E (Precision Ground): Inserti per tornitura a tolleranza stretta, inserti per filettatura, utensili per scanalatura, e le geometrie dei raschiatori vengono sottoposte a rettifica completa del profilo periferico, a rettifica del raggio d’angolo (angolo R) e a finitura della superficie di appoggio per ottenere tolleranze che arrivano fino a ±0,025 mm o ±0,005 mm.
3.9 Preparazione del tagliente (levigatura e smussatura)
Un tagliente in carburo appena sinterizzato o levigato con diamante presenta una superficie microscopicamente frastagliata ed è eccessivamente fragile per la maggior parte delle operazioni di lavorazione. La preparazione del tagliente consiste nell’applicare una microgeometria controllata tramite levigatura a spazzola, sabbiatura o finitura a trascinamento, al fine di prevenire la formazione prematura di micro scheggiature:
- Up-Sharp (S-Edge): Filo non affilato, affilato come un rasoio, progettato per ridurre al minimo le forze di taglio e l’accumulo di materiale sul filo (BUE) durante la lavorazione di alluminio, materie plastiche o leghe forgiate viscose.
- Levigato / Arrotondato (E-Edge): Lima rotonda simmetrica (in genere Da R0,02 mm a R0,08 mm) o Pietra per levigare a cascata (ellittica) (ad es., rapporto 2:1) che rafforza il tagliente per la tornitura o la fresatura di acciaio comune, acciaio inossidabile e ghisa.
- Smussato / T-Land (T-Edge): Una superficie piana negativa (ad esempio, larga 0,10–0,30 mm con un’inclinazione di 15°–25°) che reindirizza le forze di taglio in sollecitazioni di compressione, utilizzata per la sgrossatura pesante, i tagli interrotti e la lavorazione dell’acciaio temprato.
- Smussato + levigato (S-Edge): Combina una superficie a T negativa con un raggio di transizione arrotondato per garantire un'estrema resistenza agli urti.
3.10 Rivestimento superficiale CVD e PVD – Opzionale
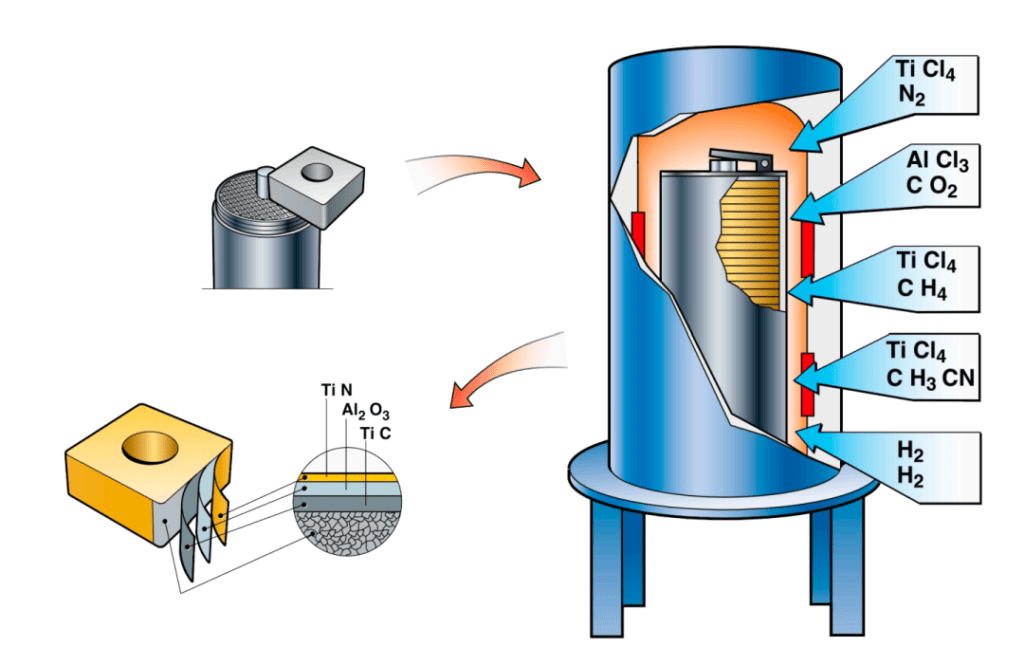
Prima del rivestimento, gli inserti vengono sottoposti a pulizia chimica ad ultrasuoni e a micro-sabbiatura per garantire una pulizia impeccabile del substrato. Oltre l’80% dei moderni inserti in carburo intercambiabili viene rivestito con la tecnica della deposizione chimica da vapore (CVD) o della deposizione fisica da vapore (PVD).
Rivestimento CVD (deposizione chimica da vapore)
- Temperatura di processo: da circa 800 °C a 1.050 °C
- Spessore tipico: da 5 a 20 μm
- Architettura multistrato comune: TiN + MT-TiCN (carbonitruro di titanio a media temperatura) + α-Al₂O₃ (ossido di alluminio alfa) + strato indicatore esterno (TiN o ZrCN).
- Vantaggio principale: Barriera termica spessa e chimicamente stabile, con eccellente resistenza all’usura dei crateri e dei fianchi; ideale per la tornitura continua ad alto velocità e la sgrossatura pesante di acciai e ghise.
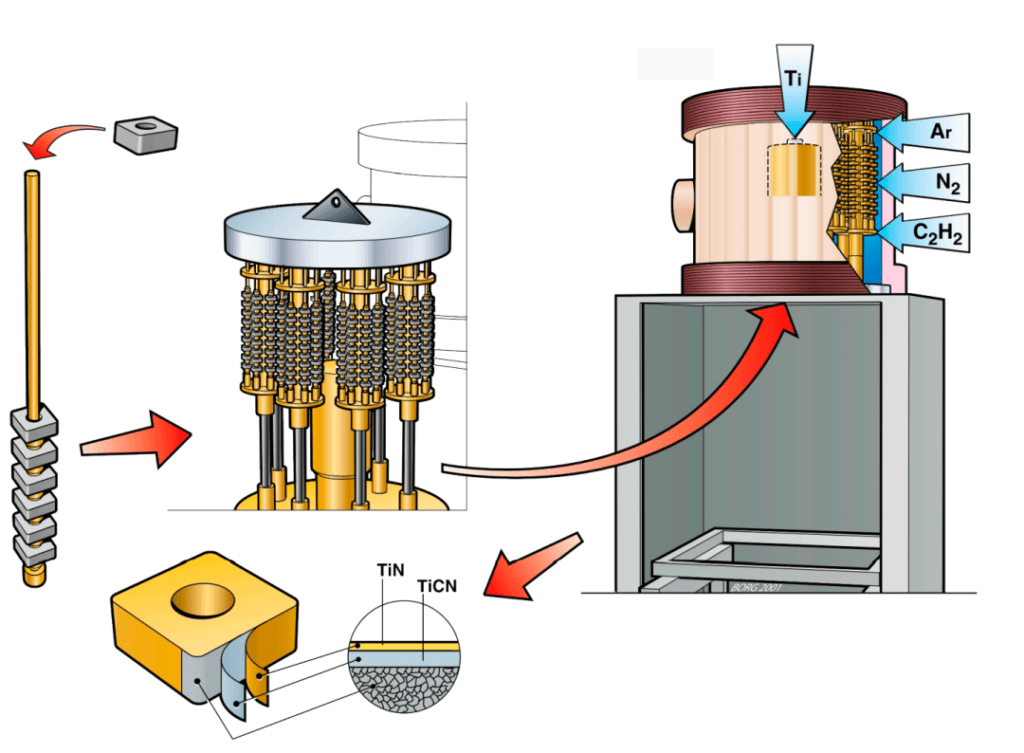
Rivestimento PVD (deposizione fisica da vapore)
- Temperatura di processo: da circa 400 °C a 600 °C (evaporazione ad arco o sputtering a magnetron)
- Spessore tipico: da 1 a 5 μm
- Materiali di rivestimento comuni: TiAlN, AlTiN, AlCrN, TiN, TiCN e multistrati nanocompositi.
- Vantaggio principale: Una temperatura di lavorazione più bassa evita il degrado termico (formazione della fase eta) del substrato, mantiene la sollecitazione di compressione benefica e preserva i bordi da taglio affilati, rendendo il PVD ideale per la fresatura, la foratura, la filettatura, la scanalatura e la lavorazione delle superleghe resistenti al calore (HRSA).
4. Controllo di qualità nella produzione di inserti in carburo
Un inserto in carburo con dimensioni esterne corrette può comunque subire un cedimento catastrofico in officina se la sua microstruttura interna, il contenuto di carbonio o la microgeometria dei bordi non rientrano nelle specifiche. Il controllo qualità completo comprende sia le prove di laboratorio metallurgico sia la metrologia dei pezzi finiti:
4.1 Verifica delle materie prime e dei lotti di polvere
Le polveri in entrata di WC e Co vengono sottoposte a test per verificarne la purezza chimica, il tenore di carbonio totale e libero, il tenore di ossigeno, la distribuzione granulometrica e la densità apparente prima della miscelazione.
4.2 Prove di densità e proprietà magnetiche
- Densità di Archimede: Verifica la completa densificazione dopo il processo Sinter-HIP (tipicamente da 11,0 a 15,2 g/cm³ a seconda del contenuto di Co e di carburo cubico).
- Saturazione magnetica (Co-Mag) e coercitività (Hc): Prove elettromagnetiche non distruttive che consentono di verificare rapidamente il bilancio del carbonio (rilevando eventuali carenze o eccessi di carbonio) e la granulometria media indiretta del WC in ogni carico del forno di sinterizzazione.
4.3 Prove di durezza (HRA / HV)
Verificato utilizzando Rockwell A (HRA) o Vickers (HV10 / HV30) durometri (secondo le norme ISO 3738 / ISO 3878) per verificare che il substrato rientri nell'intervallo di durezza previsto.
4.4 Prova di resistenza alla rottura per flessione (TRS)
Viene eseguita mediante prova di flessione a tre punti su barre di prova standardizzate (secondo la norma ISO 3327) per verificare la resistenza alla flessione (spesso compresa tra 2.000 e oltre 4.000 MPa). Sebbene il TRS confermi l’integrità strutturale e il controllo dei difetti, gli ingegneri lo valutano insieme alla tenacità alla frattura ($K_{Ic}$) e alle prove di taglio effettive.
4.5 Ispezione della microstruttura metallografica
Le sezioni trasversali lucidate e incise vengono esaminate al microscopio ottico e al microscopio elettronico a scansione (secondo ISO 4499 / ASTM B276) per verificare:
- Assenza di sostanze nocive fase eta (fase η) o non combinato carbonio libero
- Indice di porosità (obiettivo A02B00C00 o superiore)
- Uniformità della granulometria del WC e della distribuzione del legante al cobalto, senza accumuli di cobalto né crescita anomala dei grani
4.6 Metrologia dimensionale e del profilo dei bordi
Gli inserti finiti vengono sottoposti a un'ispezione visiva automatizzata al 100% o a un campionamento SPC mediante profilometri ottici 3D, proiettori di contorno e sistemi CMM per verificare:
- Cerchio inscritto (IC), spessore ($S$), diametro del foro e planarità
- Raggio di curva ($R_\varepsilon$) e angoli di via libera
- Raggio di levigatura dei bordi ($r_n$), simmetria del fattore K e angolo/larghezza dello smusso
4.7 Prove di spessore e adesione del rivestimento
I lotti rivestiti vengono valutati utilizzando Calotest (analisi tramite craterizzazione) o fluorescenza a raggi X (XRF) per determinare lo spessore dello strato, e Prova di indentazione Rockwell (VDI 3198) oppure prove di resistenza ai graffi per verificare l'adesione del rivestimento al substrato prima della marcatura laser e del confezionamento finale.
5. Quali fattori influenzano la qualità di produzione degli inserti in carburo?
Ogni fase del processo di metallurgia delle polveri è interdipendente. La tabella che segue illustra in che modo le principali variabili di produzione influenzano l'utensile da taglio finale:
| Fattore produttivo | Possibile effetto sulle prestazioni finali dell'inserto |
| Purezza e granulometria del WC in polvere | Regola la durezza iniziale, la resistenza all'abrasione e la stabilità microstrutturale. |
| Contenuto di legante al cobalto | Determina il compromesso fondamentale tra resistenza agli urti e resistenza all'usura. |
| Controllo del bilancio del carbonio | Previene la formazione della fase η fragile (basso tenore di carbonio) o di difetti porosi di grafite libera (alto tenore di carbonio). |
| Uniformità della macinazione a umido | Determina la dispersione del legante, impedisce l’accumulo di cobalto e garantisce l’omogeneità del grezzo. |
| Flusso dei granuli essiccati a spruzzo | Influisce direttamente sulla ripetibilità del riempimento dello stampo, sulla densità del grezzo e sull'uniformità del peso. |
| Compattazione mediante pressatura | Controlla i gradienti di densità, la resistenza alla deformazione durante il restringimento e la forma del rompitruciolo. |
| Profilo termico di rimozione del legante | Previene la formazione di bolle, la contaminazione da residui di carbonio e la delaminazione interna. |
| Parametri di sinterizzazione HIP | Garantisce una densificazione al 100%, elimina i microvuoti e controlla la crescita dei grani WC. |
| Precisione della rettifica con diamante | Definisce la classe di tolleranza ISO (M, G o E), la planarità di appoggio e la ripetibilità dell'indicizzazione. |
| Preparazione dei bordi (levigatura) | Garantisce un equilibrio tra la riduzione della forza di taglio e la resistenza alla microfrantumazione sotto carico. |
| Qualità dei rivestimenti CVD / PVD | Determina l'efficienza della barriera termica, la riduzione dell'attrito e la resistenza all'usura da craterizzazione e sui fianchi. |
6. Come scegliere un fornitore affidabile di inserti in carburo
Comprendere come vengono prodotti gli inserti in carburo consente agli acquirenti e ai progettisti di utensili di valutare i potenziali fornitori andando oltre l’aspetto esteriore. Quando si effettuano controlli o si effettuano acquisti da un produttore di inserti in carburo, valutare i seguenti cinque pilastri:
- Coerenza metallurgica: Il fornitore è in grado di fornire specifiche chiare relative alla qualità, che indichino in dettaglio la classe granulometrica WC, la percentuale di cobalto, la durezza (HRA/HV), il TRS e la mappatura delle applicazioni secondo la norma ISO 513?
- Ripetibilità dimensionale e dei bordi: Lo stabilimento utilizza rettificatrici a diamante CNC multiasse e sistemi automatizzati di ispezione ottica dei bordi per garantire tolleranze rigorose di classe G e raggi di levigatura costanti in tutti i lotti di produzione?
- Garanzia di qualità e tracciabilità: Sono in grado di fornire certificati di collaudo a lotti relativi ai valori di porosità (ISO 4499), allo spessore del rivestimento e alla verifica dimensionale?
- Rivestimenti e geometrie su misura per l’applicazione: Offrono rompitrucioli specifici e rivestimenti PVD/CVD su misura per materiali specifici (come l'acciaio inossidabile austenitico, l'acciaio legato, la ghisa o il titanio) anziché un unico tipo generico?
- Assistenza tecnica: Un produttore competente dovrebbe analizzare la durezza del pezzo, la rigidità della macchina e i parametri di taglio per individuare le cause dell'usura degli utensili e ottimizzare il costo per pezzo.
Per ulteriori indicazioni su come scegliere i substrati in carburo più adatti al tuo pezzo, consulta la nostra guida tecnica su Tungsteno Gradi di carburo.
7. Domande frequenti sulla produzione di inserti in carburo
Qual è il tasso di ritiro tipico degli inserti in carburo durante la sinterizzazione?
Durante la sinterizzazione in fase liquida a temperature comprese tra 1.350 °C e 1.500 °C, un inserto in carburo stampato subisce tipicamente Restringimento lineare dal 18% al 25%, che corrisponde all'incirca a Riduzione del volume dal 40% al 50%. Gli stampi di pressatura devono essere progettati con un sovrametallo preciso per tenere conto di questo restringimento, in modo che il pezzo sinterizzato raggiunga le dimensioni previste.
Qual è la differenza tra gli inserti stampati su misura (classe M) e quelli rettificati (classe G)?
Inserti della classe M vengono stampati e sinterizzati direttamente nelle loro dimensioni periferiche finali, subendo solitamente una rettifica solo sulle facce di appoggio superiore e inferiore; offrono un ottimo rapporto costo-prestazioni per la sgrossatura e la semifinitura generiche. Inserti per la Classe G (e la Classe E) Dopo la sinterizzazione, vengono sottoposti a una rettifica di precisione al diamante su tutto il perimetro, sui bordi taglienti e sui raggi degli angoli, garantendo una precisione di indicizzazione superiore per la tornitura di finitura, la filettatura e la scanalatura.
Gli inserti in carburo sono fusi o stampati?
Gli inserti in carburo sono stampato e sinterizzato mediante metallurgia delle polveri, mai mediante fusione da metallo fuso. Poiché il carburo di tungsteno ha un punto di fusione estremamente elevato (~2.870 °C) e si decompone durante la fusione, la fusione convenzionale non è in grado di produrre la struttura composita WC-Co a grana fine e uniforme necessaria per il taglio dei metalli.
Perché si ricorre al sinterizzazione HIP nella produzione di inserti in carburo?
Sinterizzazione HIP Durante la fase di sinterizzazione ad alto temperatura, viene applicata una pressione di argon ad alto pressione compresa tra 30 e 100 bar. Questa pressione isostatica chiude i pori interni microscopici mentre il legante al cobalto è fuso, migliorando significativamente la resistenza alla rottura per flessione (TRS) e prevenendo la rottura imprevista dell'utensile nei tagli interrotti.
Perché sono necessarie mole diamantate per gli inserti in carburo?
Il carburo cementato sinterizzato raggiunge livelli di durezza compresi tra 1.300 e oltre 2.000 HV (88–94 HRA), risultando più duro rispetto alle mole convenzionali in ossido di alluminio o carburo di silicio. Gli abrasivi a base di diamante industriale sono necessari per tagliare in modo netto i grani di carburo di tungsteno senza provocare microfessurazioni termiche.
Tutti gli inserti in carburo sono rivestiti?
No. Anche se CVD e PVD gli inserti rivestiti sono i protagonisti nella lavorazione dell'acciaio, dell'acciaio inossidabile e della ghisa, inserti in carburo lucidati non rivestiti sono ampiamente utilizzate per la lavorazione di leghe di alluminio, ottone, rame, materie plastiche non metalliche e per alcune operazioni di finitura di precisione in cui è richiesto un tagliente ultraaffilato e privo di accumuli di materiale.
Quanto tempo occorre per produrre un lotto di inserti in carburo?
Sebbene la stampaggio di un singolo inserto richieda pochi secondi, il ciclo completo di produzione in lotto, dall’inizio alla fine, richiede in genere Da 2 a 4 settimane. La macinazione a sfere a umido e l'essiccazione a spruzzo richiedono diversi giorni; i cicli di rimozione del legante e di sinterizzazione HIP durano da 18 a oltre 30 ore; infine, le successive operazioni di rettifica al diamante con macchine CNC, levigatura dei bordi, rivestimento CVD/PVD e controllo qualità richiedono ulteriori giorni di lavorazione.
Qual è la differenza tra “inserti in carburo” e “inserti in carburo cementato”?
Nel settore della lavorazione CNC, i due termini vengono utilizzati in modo intercambiabile. Tecnicamente, carburo cementato è il termine metallurgico preciso che descrive le particelle di carburo duro (WC) “legate” tra loro da un legante metallico (Co), mentre “inserto in carburo” è la dicitura abbreviata comunemente utilizzata in officina.
8. Siete alla ricerca di inserti in carburo ad alte prestazioni per le vostre applicazioni di lavorazione?
La scelta della giusta combinazione tra substrato in carburo, geometria del rompitruciolo, levigatura dei bordi e rivestimento superficiale è fondamentale per massimizzare le velocità di asportazione del metallo, stabilizzare la finitura superficiale e ridurre i costi degli utensili per pezzo.
ONMY produce e fornisce utensili da taglio in carburo di alto precisione per un'ampia gamma di applicazioni di tornitura, fresatura, filettatura e scanalatura CNC. Che abbiate bisogno di inserti intercambiabili standard ISO o di utensili profilati realizzati su misura, il nostro team di ingegneri è in grado di aiutarvi a individuare la qualità e la geometria ottimali per la vostra linea di produzione.
Quando richiedete una consulenza tecnica o un preventivo, vi preghiamo di fornirci le seguenti informazioni:
- Tipo di materiale del pezzo e durezza (HRC / HB)
- Operazione di lavorazione (sgrossatura, semifinitura, finitura, taglio continuo o interrotto)
- Designazione, forma e raggio d'angolo richiesti per l'inserto ISO
- Marca/grado dell'inserto attuale e tipo di usura o modalità di guasto principale (se si sta ottimizzando una configurazione esistente)
- Parametri di taglio: velocità di taglio ($v_c$), velocità di avanzamento ($f$) e profondità di taglio ($a_p$)
- Requisiti particolari relativi alle tolleranze, alla preparazione dei bordi o ai rivestimenti
Contatta ONMY oggi stesso per discutere delle vostre esigenze di lavorazione o per richiedere una valutazione del campione e un preventivo.
Scopri la nostra gamma di prodotti:
- Inserti in carburo
- Strumenti di tornitura
- Inserti di fresatura
Riferimenti tecnici
- ISO 513 – Classificazione e applicazione dei materiali da taglio duri per la asportazione di metallo con bordi da taglio definiti
- ISO 4499 – Metalli duri — Determinazione metallografica della microstruttura
- ISO 3327 / ISO 3738 – Metalli duri — Determinazione della resistenza alla rottura per flessione e della durezza Rockwell (scala A)
- Upadhyaya, G. S. – Carburi di tungsteno cementati: produzione, proprietà e prove
- Tipi di carburo di tungsteno e guida alla scelta – ONMY