Comment fabrique-t-on les plaquettes en carbure ? Un processus de fabrication étape par étape
Les plaquettes en carbure sont fabriquées selon un procédé de métallurgie des poudres de haute précision qui transforme de la poudre de carbure de tungstène (WC) à l'échelle du micron et un liant métallique — généralement du cobalt (Co) — en outils de coupe denses et ultra-durs. Le processus de production industrielle comprend la préparation des matières premières, le broyage humide en ball-mill, le séchage par atomisation, le pressage, le déliantage, le frittage en phase liquide, la rectification de précision au diamant, la préparation des arêtes de coupe et le revêtement de surface par CVD ou PVD.
Chaque étape de fabrication influe directement sur la dureté finale de la plaquette, sa résistance à la rupture par flexion (TRS), sa ténacité à la rupture, ses tolérances dimensionnelles et la durée de vie de l'outil. Ce guide technique explique la composition du carbure cémenté, le processus de synthèse de la poudre de carbure de tungstène, le processus de fabrication de la plaquette en 10 étapes, ainsi que les contrôles qualité mis en œuvre depuis la poudre brute jusqu’à l’arête de coupe finie.
1. De quoi sont composées les plaquettes en carbure ?
Avant d'examiner comment plaquettes en carbure sont fabriquées, il est essentiel de comprendre leur composition métallurgique. Les plaquettes de coupe en carbure cémenté classiques sont des matériaux composites constitués de particules de carbure dur liées entre elles par une phase liante métallique ductile.
1.1 Poudre de carbure de tungstène (WC)
Le carbure de tungstène constitue la phase dure principale, représentant généralement entre 70 % et 97 % du poids total selon la nuance. Il offre les avantages suivants :
- Dureté extrême et dureté à chaud (dureté rouge)
- Haute résistance à l'abrasion et à l'usure par cratérisation
- Résistance à la compression et rigidité exceptionnelles
- Stabilité thermique aux températures de coupe à grande vitesse
Tant la granulométrie moyenne du WC (allant des particules submicroniques et ultrafines 3,0 μm) que la distribution granulométrique constituent des variables essentielles qui déterminent l'équilibre final entre la résistance à l'usure et la ténacité des arêtes.
1.2 Liant au cobalt (Co)
Le cobalt sert d'adjuvant de frittage en phase liquide et de matrice métallique qui lie entre eux les grains de carbure de tungstène. Sa proportion détermine le compromis fondamental entre dureté et ténacité :
- Teneur en cobalt plus haut (par exemple, 10 % à 15 % ou plus) : Améliore la ténacité à la rupture et la résistance aux chocs, ce qui rend cette nuance adaptée aux coupes lourdes en intermittence, à l'ébauche ou aux conditions d'usinage instables.
- Teneur en cobalt plus faible (par exemple, 3 % à 8 %) : Augmente la dureté et la résistance à l'abrasion, ce qui facilite la finition en continu à grande vitesse ainsi que l'usinage de la fonte et des métaux non ferreux.
Étant donné que les différents matériaux des pièces à usiner et les différentes opérations d'usinage imposent des contraintes mécaniques et thermiques variées, les fabricants définissent des teneurs en liant spécifiques pour chaque gamme d'application ISO (P, M, K, N, S, H).
1.3 Carbures cubiques et inhibiteurs de croissance des grains
Afin d'optimiser les performances pour l'usinage d'aciers à haute température ou de microstructures ultra-fines, les formulations intègrent souvent des composants secondaires carbures:
- Carbure de titane (TiC) : Améliore la résistance à l'usure par cratérisation et la stabilité chimique à des températures de coupe élevées.
- Carbure de tantale (TaC) et carbure de niobium (NbC) : Améliorer la résistance aux chocs thermiques, la résistance à chaud et la résistance à la déformation plastique.
- Carbure de vanadium (VC) et carbure de chrome (Cr₃C₂) : Ils agissent comme de puissants inhibiteurs de croissance des grains lors du frittage, ce qui permet de conserver des grains de carbure de tungstène fins et uniformes tout en améliorant la résistance à la corrosion et à l'oxydation.
2. Comment fabrique-t-on la poudre de carbure de tungstène ?
Une question technique courante porte sur la manière dont le minerai de tungstène brut est transformé en poudre de carbure de tungstène avant la fabrication des plaquettes. La synthèse de la poudre de carbure de tungstène et plaquette en carbure La fabrication et la production constituent deux étapes industrielles distinctes ; la plupart des fabricants d'inserts s'approvisionnent en poudre de carbure de tungstène certifiée auprès de raffineries métallurgiques spécialisées.
La production industrielle de poudre de WC repose généralement sur un procédé chimique à haute température en deux étapes :
Étape 1 : Réduction de l'oxyde de tungstène par l'hydrogène
Des dérivés de trioxyde de tungstène (WO₃) ou de paratungstate d'ammonium (APT) de haute pureté sont réduits dans une atmosphère d'hydrogène en circulation à des températures contrôlées (généralement comprises entre 700 °C et 900 °C) afin d'obtenir de la poudre de tungstène métallique (W) pure :
WO₃ + 3H₂ → W + 3H₂O
Étape 2 : Carburation à haute température
La poudre de tungstène métallique est mélangée à du noir de carbone de haute pureté, puis chauffée dans un four de cémentation à une température comprise entre 1 400 °C et 1 600 °C afin de former du carbure de tungstène (WC) stœchiométrique :
W + C → WC
Étape 3 : Classification et contrôle de la poudre WC
Avant d'entrer dans le processus de dosage du carbure cémenté, la poudre de WC synthétisée est désagglomérée, tamisée et soumise à une évaluation visant à déterminer :
- Analyseur granulométrique Fisher Sub-Sieve Sizer (FSSS) et distribution granulométrique par diffraction laser
- Teneur totale en carbone (généralement environ 6,13 % en poids par rapport à la masse théorique) et teneur en carbone libre
- Teneurs en oxygène, en fer et en impuretés à l'état de traces
- Morphologie de la poudre et densité apparente en vrac
3. Comment fabrique-t-on les plaquettes en carbure ? Le processus de fabrication
Une fois les poudres brutes contrôlées, les plaquettes en carbure cémenté sont fabriquées selon le processus séquentiel suivant :
De la poudre de carbure de tungstène à l'échelle du micron aux outils de coupe rectifiés avec précision et revêtus
Formulation précise de la poudre de carbure de tungstène, du liant au cobalt et des additifs à base de carbure cubique.
Broyage en suspension dans un solvant organique afin de recouvrir uniformément les grains de carbure de tungstène (WC) de cobalt et de cire de pressage.
Atomisation d'une suspension humide dans de l'azote chauffé afin d'obtenir des granulés sphériques et s'écoulant librement.
Compactage de granulés dans des matrices à commande numérique pour former des compacts verts fragiles dotés de brise-copeaux 3D.
Extraction thermique contrôlée des lubrifiants à base de paraffine et de PEG afin de préserver le bilan carbone.
Frittage sous vide en phase liquide avec de l'argon à haute pression pour éliminer les pores internes.
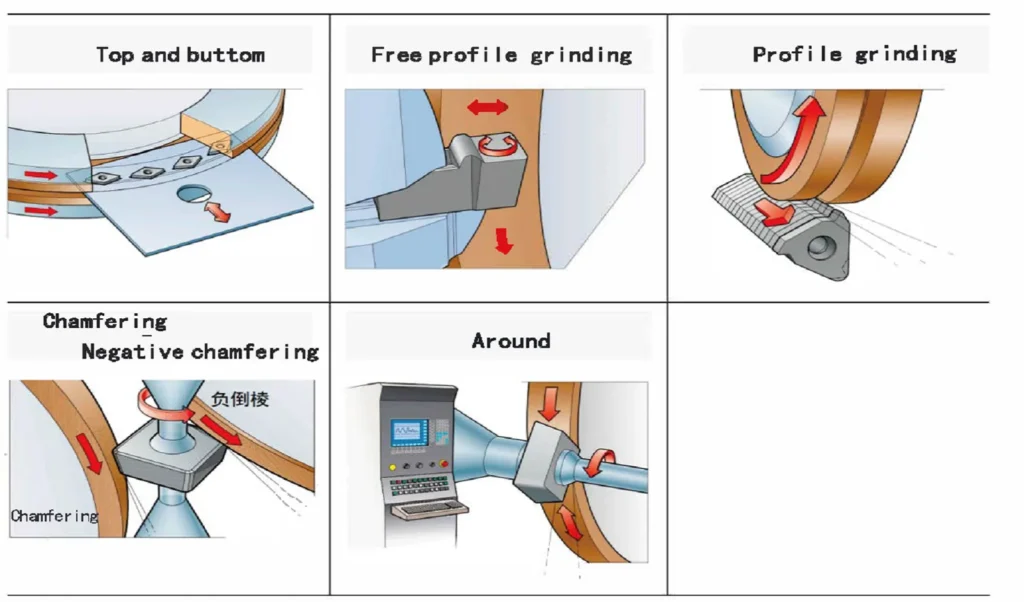
Rectification à la meule diamantée CNC multiaxiale des faces d'appui, de la périphérie et des rayons de raclage.
Conception de microgéométries par honage à la brosse ou micro-sablage afin d'éviter l'écaillage.
Dépôt de couches de surface thermiques et résistantes à l'usure après un nettoyage par ultrasons.
Vérification de la dureté, de la microstructure, du profil des arêtes et de l'adhérence du revêtement avant le marquage au laser.
3.1 Préparation et dosage des matières premières
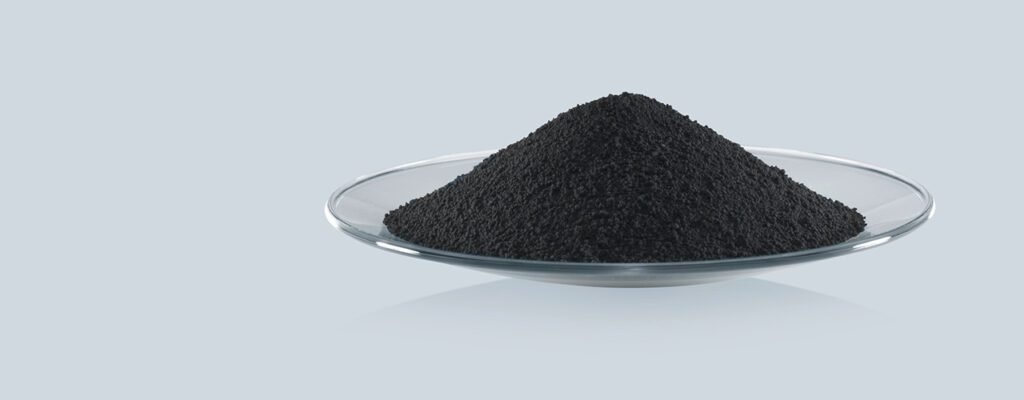
La production commence par le pesage de la poudre de carbure de tungstène, de la poudre de cobalt, des carbures cubiques (TiC, TaC, NbC) et des inhibiteurs de croissance des grains, selon une formule exclusive propre à chaque nuance. Étant donné qu’un écart de teneur en carbone de seulement 0,05 % peut entraîner l’apparition de défauts tels que la phase eta (phase η) ou la présence de graphite libre lors du frittage, le pesage des matières premières est strictement contrôlé à l’aide de balances de précision automatisées et d’un système de traçabilité complet des lots.
3.2 Mélange en milieu humide et broyage à billes
Les poudres pesées sont chargées dans des broyeurs à boulets rotatifs revêtus de carbure ou dans des broyeurs à attrition verticaux, en même temps que des corps de broyage en carbure cémenté (boulets).
- Milieu de broyage liquide : On ajoute un solvant organique — tel que l'éthanol, l'acétone ou l'heptane — afin d'empêcher l'oxydation, de dissiper la chaleur et d'assurer une dispersion homogène.
- Ajout de lubrifiant lors du pressage : Les adjuvants de pressage biologiques, généralement de la cire de paraffine ou du polyéthylène glycol (PEG) à raison de 1,5 % à 2,5 % en poids, sont dissous dans la suspension afin d'enrober les particules de poudre et de faciliter le compactage ultérieur à l'aide d'une matrice.
- Contrôle des processus : La durée de broyage (souvent comprise entre 12 et 48 heures ou plus) et la vitesse de rotation sont étroitement contrôlées afin de désagglomérer les particules, d'enrober uniformément chaque grain de carbure de tungstène (WC) de cobalt et d'obtenir la distribution granulométrique souhaitée sans sur-broyage.
3.3 Séchage par atomisation et granulation
La poudre de carbure broyée brute est cohésive et présente une faible fluidité, ce qui rend impossible le remplissage uniforme des matrices de pressage complexes. Pour remédier à ce problème, la boue humide est pompée dans un circuit fermé d'azote sécheur par atomisation.
- Les buses de l'atomiseur pulvérisent la boue en gouttelettes à l'intérieur d'une tour de séchage chauffée.
- Le solvant organique s'évapore rapidement et est récupéré par condensation.
- Les particules de WC-Co restantes et le liant à base de cire s'agglomèrent pour former granulés sphériques, s'écoulant librement (dont le diamètre est généralement compris entre 50 et 200 μm).
Ces granulés sphériques uniformes garantissent un remplissage rapide et homogène des moules ainsi qu'une densité de compression reproductible.
3.4 Pressage et mise en forme (compactage à l'état frais)
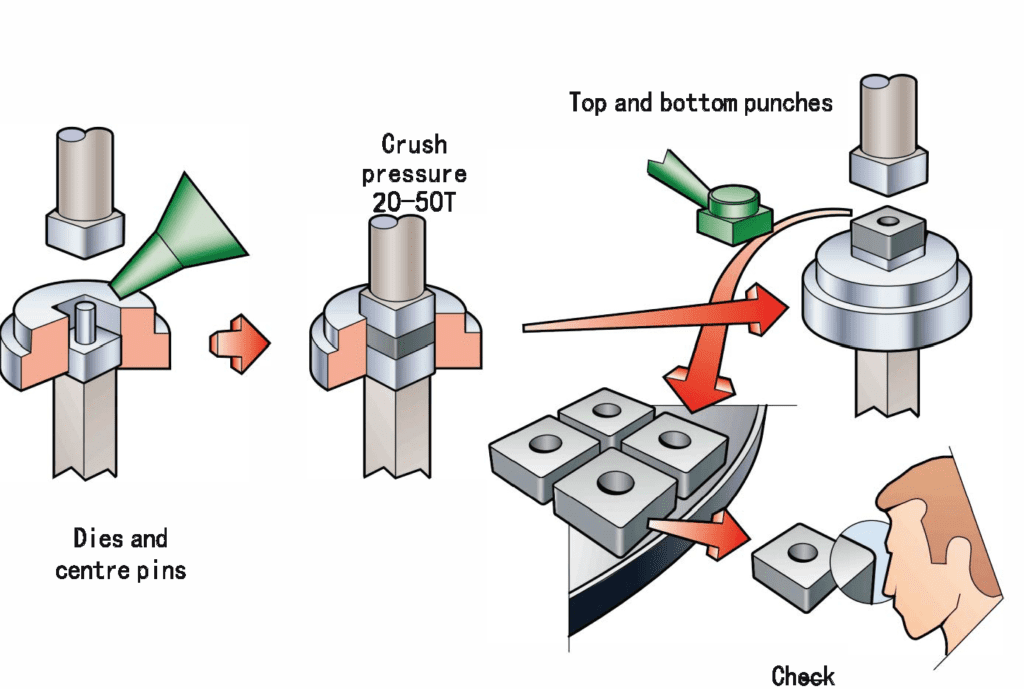
La poudre granulée est acheminée vers des presses multiaxes de haute précision, à commande numérique (CNC), hydrauliques ou électriques, équipées de matrices en carbure de tungstène ou en acier et de tiges de noyau.
- Pression de compactage : La poudre est comprimée sous des pressions allant généralement de 100 à 300 MPa, formant un pacte vert.
- Moulage de brise-copeaux complexes : Les poinçons supérieur et inférieur façonnent directement dans le compact brut la géométrie 3D du brise-copeaux, le trou de fixation central et les angles de dépouille.
- Marge de retrait : Étant donné que le compact vert présente une fragilité semblable à celle de la craie et une porosité comprise entre 45 % et 50 % environ, la matrice de compression doit être conçue pour de 20 % à 25 % plus grand que les dimensions finales de l'insert afin de compenser le retrait dû au frittage.
3.5 Déliantage (déparaffinage) et préfrittage
Avant la densification à haute température, il convient d'éliminer entièrement les 1,5 % à 2,5 % de cire de paraffine ou de lubrifiant de pressage à base de PEG.
- Les comprimés verts sont chauffés lentement dans une atmosphère contrôlée d'hydrogène ou sous vide entre 200 °C et 500 °C.
- La cire se vaporise et est évacuée de la chambre de combustion vers un condenseur-piège.
- Si un usinage de pré-finition (usinage à l'état brut) est nécessaire pour des outils complexes et hors norme, les pièces compactées peuvent subir un pré-frittage passer par une étape à une température comprise entre 700 °C et 900 °C afin de conférer une résistance suffisante à la manipulation avant le frittage final.
3.6 Frittage en phase liquide
Le frittage est la transformation métallurgique essentielle qui permet de transformer un compact vert fragile en un outil de coupe dense et ultra-dur.
- Température et cycle : Les compacts déliés sont chauffés dans un four sous vide afin de 1 350 °C – 1 500 °C (en fonction de la teneur en cobalt) pour un cycle complet du four d'une durée de 12 à 24 heures ou plus.
- Phase liquide et capillarité : Au-delà d’environ 1 320 °C (température eutectique du WC-Co), le liant solide à base de cobalt fond et se transforme en phase liquide. Sous l’effet de la tension superficielle et des forces capillaires, le cobalt liquide imprègne et resserre étroitement les grains solides de WC, dissolvant les arêtes fines des carbures et les faisant précipiter à nouveau pour former une structure squelettique entrecroisée.
- Densification et retrait : Les pores internes s'effondrent, ce qui porte la densité théorique à près de 100 %. Au cours de ce processus, l'insert subit Retrait linéaire de 18 % à 25 % (réduction du volume d'environ 40 % à 50 %).
3.7 Frittage-HIP / Pressage isostatique à chaud (HIP)
Afin d'éliminer les traces de microporosité résiduelle susceptibles de servir de points d'amorçage de fissures lors d'opérations de coupe intensive et intermittente, les fabricants ont recours à Frittage-HIP technologie.
- Au cours de la phase de maintien maximale du frittage en phase liquide, le four est mis sous pression avec un gaz inerte de haute pureté Argon sous une pression comprise entre 30 et 100 bars (3 à 10 MPa).
- La pression isotrope du gaz provoque l'effondrement des vides internes, ce qui optimise la résistance à la rupture par flexion (TRS) et la fiabilité d'un lot à l'autre, sans nécessiter de cycle thermique distinct après frittage.
3.8 Meulage et finition de précision au diamant
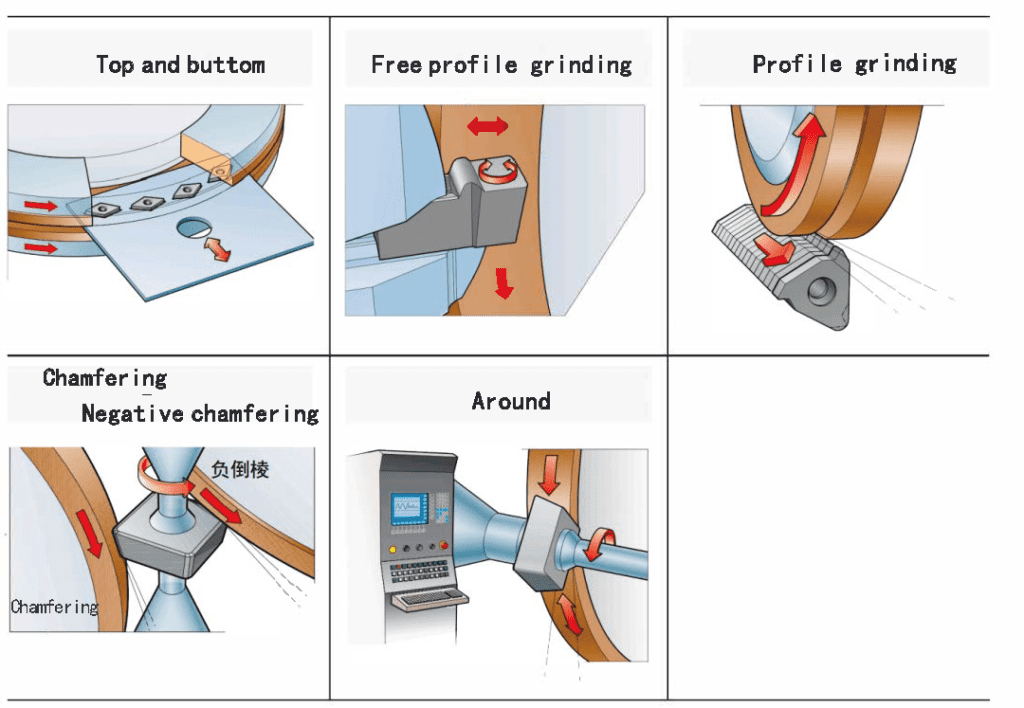
Le carbure cémenté fritté présentant une dureté comprise entre 88 et 94 HRA (1 300 à plus de 2 000 HV), les abrasifs classiques ne permettent pas de le usiner. Les rectifieuses CNC multiaxes équipées de meules diamantées à liant métallique ou en résine sont utilisées pour obtenir les tolérances géométriques finales.
- Inserts de classe M (découpés sur mesure) : Les inserts standard destinés aux outils universels ne nécessitent souvent qu’un meulage des faces d’appui supérieure et inférieure afin de garantir la planéité et la précision de l’épaisseur, tout en conservant le bord périphérique et le brise-copeaux tels qu’ils sont à la sortie du four de frittage.
- Inserts pour les classes G et E (Precision Ground) : Plaquettes de tournage à tolérance serrée, plaquettes de filetage, outils de rainurage, et les géométries des balais d'essuie-glace font l'objet d'une rectification complète du profil périphérique, d'une rectification du rayon d'angle (R-angle) et d'une finition de la surface d'appui afin d'atteindre des tolérances aussi strictes que ±0,025 mm ou ±0,005 mm.
3.9 Préparation des arêtes de coupe (rodage et chanfreinage)
Une arête en carbure fraîchement frittée ou rectifiée au diamant présente des irrégularités microscopiques et est trop fragile pour la plupart des opérations d'usinage. La préparation de l'arête de coupe consiste à lui conférer une microgéométrie contrôlée par honage à la brosse, sablage abrasif ou finition par traînage, afin d'éviter l'apparition prématurée de micro-ébréchures :
- Up-Sharp (S-Edge) : Arête non affûtée, tranchante comme une lame de rasoir, conçue pour réduire au minimum les efforts de coupe et l'accumulation de matière sur l'arête (BUE) lors de l'usinage de l'aluminium, des plastiques ou des alliages malléables.
- Adouci / Arrondi (E-Edge) : Pierre à polir ronde symétrique (généralement De R 0,02 mm à R 0,08 mm) ou Pierre à affûter « Waterfall » (elliptique) (par exemple, un rapport de 2:1) qui renforce l'arête de coupe pour le tournage ou le fraisage de l'acier ordinaire, de l'acier inoxydable et de la fonte.
- Chanfreiné / T-Land (T-Edge) : Une surface plane négative (par exemple, d'une largeur de 0,10 à 0,30 mm et d'un angle de 15° à 25°) qui transforme les forces de coupe en contraintes de compression, utilisée pour l'ébauche lourde, les coupes interrompues et l'usinage de l'acier trempé.
- Chanfreiné + poli (S-Edge) : Associe une zone en T concave à un rayon de transition arrondi pour une résistance extrême aux chocs.
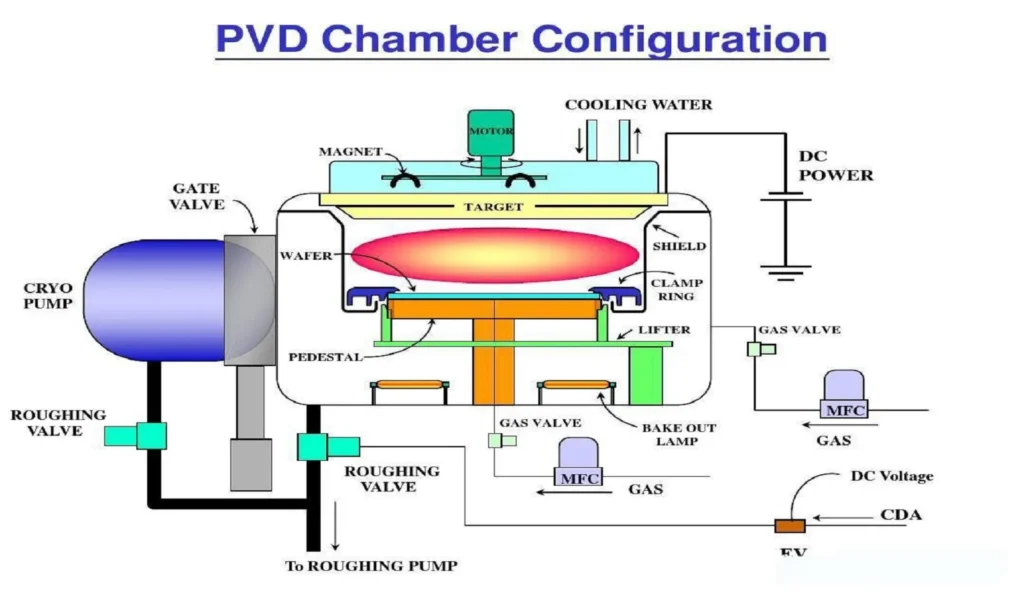
3.10 Revêtements de surface par CVD et PVD – En option
Avant le revêtement, les plaquettes sont soumises à un nettoyage chimique par ultrasons et à un micro-sablage afin de garantir une propreté irréprochable du substrat. Plus de 80 % des plaquettes en carbure à indexation modernes sont revêtues soit par dépôt chimique en phase vapeur (CVD), soit par dépôt physique en phase vapeur (PVD).
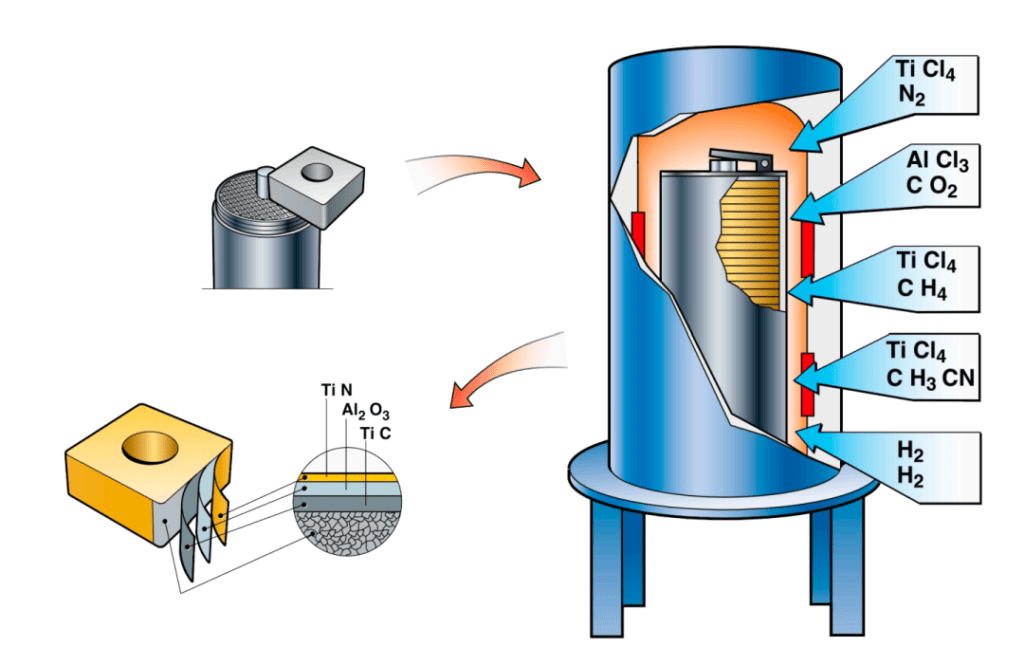
Revêtement par CVD (dépôt chimique en phase vapeur)
- Température de traitement : environ 800 °C à 1 050 °C
- Épaisseur habituelle : de 5 à 20 μm
- Architecture multicouche courante : TiN + MT-TiCN (carbonitrure de titane à température moyenne) + α-Al₂O₃ (oxyde d'aluminium alpha) + couche indicatrice externe (TiN ou ZrCN).
- Principal avantage : Barrière thermique épaisse et chimiquement stable, offrant une résistance supérieure à l'usure des cratères et des flancs ; idéale pour le tournage continu à grande vitesse et l'ébauche lourde des aciers et des fontes.
Revêtement PVD (dépôt physique en phase vapeur)
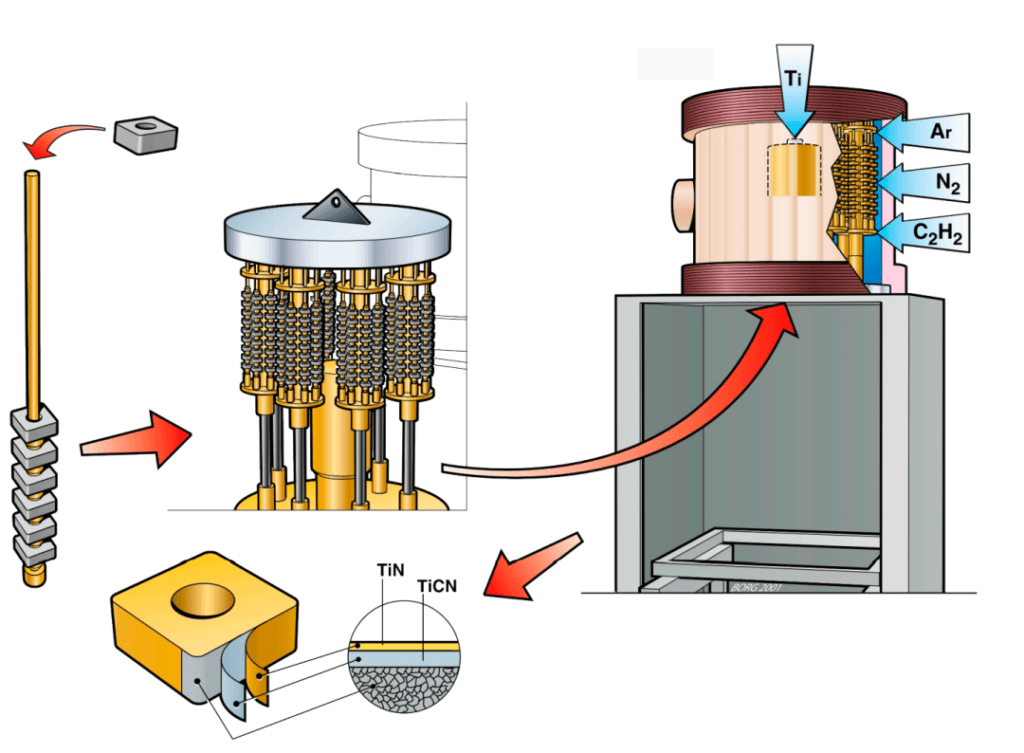
- Température de traitement : environ 400 °C à 600 °C (évaporation à arc ou pulvérisation magnétron)
- Épaisseur habituelle : 1 à 5 μm
- Matériaux de revêtement courants : TiAlN, AlTiN, AlCrN, TiN, TiCN et multicouches nanocomposites.
- Principal avantage : Une température de traitement plus basse permet d'éviter la dégradation thermique (formation de la phase eta) du substrat, de conserver les contraintes de compression bénéfiques et de préserver la netteté des arêtes de coupe, ce qui fait du PVD la technique idéale pour le fraisage, le perçage, le filetage, le rainurage et l'usinage des superalliages résistants à la chaleur (HRSA).
4. Contrôle qualité dans la fabrication des plaquettes en carbure
Une plaquette en carbure présentant des dimensions extérieures conformes peut tout de même subir une défaillance catastrophique en atelier si sa microstructure interne, sa teneur en carbone ou la microgéométrie de ses arêtes ne respectent pas les spécifications. Un contrôle qualité exhaustif englobe à la fois les essais en laboratoire métallurgique et la métrologie des pièces finies :
4.1 Vérification des lots de matières premières et de poudres
Avant leur incorporation, les poudres de WC et de Co entrantes font l'objet de contrôles portant sur leur pureté chimique, leur teneur en carbone total et libre, leur teneur en oxygène, la distribution granulométrique et la densité apparente.
4.2 Essais de densité et de propriétés magnétiques
- Densité d'Archimède : Permet de vérifier la densification complète après le processus de frittage-HIP (généralement entre 11,0 et 15,2 g/cm³, en fonction de la teneur en cobalt et en carbure cubique).
- Saturation magnétique (Co-Mag) et coercivité (Hc) : Contrôles électromagnétiques non destructifs permettant de vérifier rapidement le bilan en carbone (détection d'une carence ou d'un excès de carbone) et la granulométrie moyenne indirecte du WC pour chaque charge du four de frittage.
4.3 Essais de dureté (HRA / HV)
Vérifié à l'aide de Rockwell A (HRA) ou Vickers (HV10 / HV30) duromètres (conformes aux normes ISO 3738 et ISO 3878) afin de vérifier que le support respecte la plage de dureté cible.
4.4 Essai de résistance à la rupture par flexion (TRS)
Réalisé par flexion en trois points sur des barres d'essai normalisées (conformément à la norme ISO 3327) afin de vérifier la résistance à la flexion (souvent comprise entre 2 000 et plus de 4 000 MPa). Si le TRS permet de confirmer l'intégrité structurelle et le contrôle des défauts, les ingénieurs l'évaluent parallèlement à la ténacité à la rupture ($K_{Ic}$) et à des essais de découpe réels.
4.5 Contrôle de la microstructure métallographique
Les coupes transversales polies et gravées sont examinées au microscope optique et au microscope électronique à balayage (conformément à ISO 4499 / ASTM B276) pour vérifier :
- Absence de substances nocives phase eta (phase η) ou non combiné carbone libre
- Indice de porosité (cible A02B00C00 ou plus)
- Uniformité de la granulométrie du WC et de la répartition du liant au cobalt, sans accumulation de cobalt ni croissance anormale des grains
4.6 Métrologie dimensionnelle et métrologie des profils de bords
Les inserts finis font l'objet d'une inspection visuelle entièrement automatisée ou d'un échantillonnage SPC à l'aide de profilomètres optiques 3D, de projecteurs de contours et de systèmes de machines à mesurer tridimensionnelles (MMT) afin de vérifier :
- Cercle inscrit (IC), épaisseur ($S$), diamètre du trou et planéité
- Rayon de virage ($R_\varepsilon$) et angles de dégagement
- Rayon d'affûtage des arêtes ($r_n$), symétrie du facteur K et angle/largeur du chanfrein
4.7 Essais d'épaisseur et d'adhérence des revêtements
Les lots enduits sont évalués à l'aide de Calotest (méthode par impact de bille) ou par fluorescence X (XRF) pour déterminer l'épaisseur des couches, et Indentation Rockwell (VDI 3198) ou des essais de rayure visant à vérifier l'adhérence du revêtement au support avant le marquage au laser et le conditionnement final.
5. Quels sont les facteurs qui influent sur la qualité de fabrication des plaquettes en carbure ?
Toutes les étapes du processus de métallurgie des poudres sont interdépendantes. Le tableau ci-dessous présente l'influence des principales variables de fabrication sur l'outil de coupe final :
| Facteur de production « fabrication » | Incidence potentielle sur les performances finales de l'insert |
| Pureté et granulométrie de la poudre WC | Permet de contrôler la dureté initiale, la résistance à l'abrasion et la stabilité microstructurale. |
| Teneur en liant au cobalt | Détermine le compromis fondamental entre la résistance aux chocs et la résistance à l'usure. |
| Contrôle du bilan carbone | Empêche l'apparition d'une phase η fragile (faible teneur en carbone) ou de défauts poreux de graphite libre (forte teneur en carbone). |
| Uniformité du broyage humide | Permet de contrôler la dispersion du liant, d'éviter l'accumulation de cobalt et d'assurer l'homogénéité de la pièce crue. |
| Écoulement des granulés séchés par atomisation | Cela a une incidence directe sur la répétabilité du remplissage des moules, la densité à l'état brut et l'uniformité du poids. |
| Compactage par pressage | Permet de contrôler les gradients de densité, la résistance au gauchissement lors du retrait et la forme du brise-copeaux. |
| Profil thermique de déliantage | Empêche la formation de cloques, la contamination par des résidus de carbone et la délamination interne. |
| Paramètres de frittage HIP | Assure une densification à 100 %, élimine les microvides et contrôle la croissance des grains de WC. |
| Précision de meulage au diamant | Définit la classe de tolérance ISO (M, G ou E), la planéité d'appui et la répétabilité de l'indexation. |
| Préparation des arêtes (Honing) | Assure un équilibre entre la réduction de la force de coupe et la résistance à l'écaillage sous charge. |
| Qualité des revêtements CVD / PVD | Permet de déterminer l'efficacité de la barrière thermique, la réduction du frottement et la résistance à l'usure des cratères et des flancs. |
6. Comment choisir un fournisseur fiable de plaquettes en carbure
Comprendre le processus de fabrication des plaquettes en carbure permet aux acheteurs et aux ingénieurs en outillage d'évaluer les fournisseurs potentiels au-delà de l'aspect extérieur des produits. Lors d'un audit ou d'un appel d'offres auprès d'un fabricant de plaquettes en carbure, évaluez les cinq piliers suivants :
- Cohérence métallurgique : Le fournisseur est-il en mesure de fournir des spécifications claires concernant la qualité, précisant la classe granulométrique WC, le pourcentage de cobalt, la dureté (HRA/HV), le TRS et la correspondance des applications selon la norme ISO 513 ?
- Répétabilité dimensionnelle et des bords : L'usine utilise-t-elle des rectifieuses diamantées CNC multiaxes et un système d'inspection optique automatisée des arêtes afin de respecter des tolérances strictes de classe G et d'assurer des rayons de rodage homogènes d'un lot de production à l'autre ?
- Assurance qualité et traçabilité : Peuvent-ils fournir des certificats d'inspection par lot indiquant les indices de porosité (ISO 4499), l'épaisseur du revêtement et la vérification dimensionnelle ?
- Revêtements et géométries adaptés à l'application : Proposent-ils des brise-copeaux spécifiques et des revêtements PVD/CVD adaptés à des matériaux particuliers (tels que l'acier inoxydable austénitique, l'acier allié, la fonte ou le titane) plutôt qu'une seule qualité générique ?
- Assistance technique : Un fabricant compétent doit analyser la dureté de votre pièce, la rigidité de la machine et les paramètres de coupe afin d'identifier les causes de l'usure des outils et d'optimiser le coût unitaire.
Pour obtenir des conseils plus détaillés sur le choix des substrats en carbure adaptés à votre pièce, consultez notre guide technique consacré à Tungstène Nuances de carbure.
7. Foire aux questions sur la fabrication des plaquettes en carbure
Quel est le taux de retrait typique des plaquettes en carbure lors du frittage ?
Au cours du frittage en phase liquide à une température comprise entre 1 350 °C et 1 500 °C, une plaquette en carbure moulée subit généralement Retrait linéaire de 18 % à 25 %, ce qui correspond à peu près à Réduction du volume de 40 % à 50 %. Les matrices de pressage doivent être légèrement surdimensionnées pour tenir compte de ce retrait, afin que la pièce frittée atteigne les dimensions prévues.
Quelle est la différence entre les plaquettes « Pressed-to-Size » (classe M) et les plaquettes « Ground » (classe G) ?
Inserts de classe M sont pressées et frittées directement à leurs dimensions périphériques définitives ; elles ne font généralement l'objet d'une rectification que sur les faces d'appui supérieure et inférieure ; elles offrent un excellent rapport coût-efficacité pour l'ébauche et la semi-finition générales. Inserts pour la Classe G (et la Classe E) après le frittage, elles font l'objet d'une rectification au diamant de haute précision sur l'ensemble de leur périmètre, de leurs arêtes de coupe et de leurs rayons d'angle, ce qui garantit une précision d'indexation supérieure pour le tournage de finition, le filetage et le rainurage.
Les plaquettes en carbure sont-elles moulées ou embouties ?
Les plaquettes en carbure sont pressé et fritté par métallurgie des poudres, jamais par moulage à partir de métal en fusion. En effet, le carbure de tungstène ayant un point de fusion extrêmement élevé (~2 870 °C) et se décomposant lors de la fusion, le moulage classique ne permet pas d'obtenir la structure composite WC-Co à grain fin et homogène requise pour l'usinage des métaux.
Pourquoi utilise-t-on le procédé HIP (frittage sous haute pression) dans la fabrication des plaquettes en carbure ?
Frittage-HIP applique de l'argon sous haute pression (de 30 à 100 bars) pendant la phase de frittage à haute température. Cette pression isostatique obture les pores internes microscopiques pendant que le liant au cobalt est à l'état fondu, ce qui améliore considérablement la résistance à la rupture par flexion (TRS) et prévient toute rupture inattendue de l'outil lors de coupes interrompues.
Pourquoi faut-il utiliser des meules diamantées pour les plaquettes en carbure ?
Le carbure cémenté fritté atteint des niveaux de dureté compris entre 1 300 et plus de 2 000 HV (88–94 HRA), ce qui le rend plus dur que les meules conventionnelles en oxyde d'aluminium ou en carbure de silicium. Des abrasifs au diamant industriel sont nécessaires pour tailler proprement les grains de carbure de tungstène sans provoquer de microfissures thermiques.
Toutes les plaquettes en carbure sont-elles revêtues ?
Non. Fin que MCV et PVD Les plaquettes à revêtement dominent l'usinage de l'acier, de l'acier inoxydable et de la fonte, plaquettes en carbure polies non revêtues sont largement utilisées pour l'usinage des alliages d'aluminium, du laiton, du cuivre, des plastiques non métalliques, ainsi que pour certaines opérations de finition de précision nécessitant un tranchant ultra-affûté et sans accumulation de matière.
Combien de temps faut-il pour fabriquer un lot de plaquettes en carbure ?
Même si l'insertion d'un insert individuel ne prend que quelques secondes, le cycle complet de fabrication par lots, de bout en bout, dure généralement 2 à 4 semaines. Le broyage humide à billes et le séchage par atomisation nécessitent plusieurs jours ; les cycles de déliage et de frittage HIP durent entre 18 et plus de 30 heures ; enfin, les étapes suivantes – rectification au diamant sur machine CNC, rodage des arêtes, revêtement CVD/PVD et contrôle qualité – ajoutent plusieurs jours de traitement.
Quelle est la différence entre les “ plaquettes en carbure ” et les “ plaquettes en carbure cémenté ” ?
Dans le secteur de l'usinage CNC, ces deux termes sont utilisés de manière interchangeable. Techniquement, carbure cémenté Il s'agit du terme métallurgique précis désignant des particules de carbure dur (WC) “ liées ” entre elles par un liant métallique (Co), tandis que l'expression “ plaquette en carbure ” est l'abréviation couramment utilisée en atelier.
8. Vous recherchez des plaquettes en carbure haute performance pour vos applications d'usinage ?
Il est essentiel de choisir la bonne combinaison entre le substrat en carbure, la géométrie du brise-copeaux, l'affûtage des arêtes et le revêtement de surface afin d'optimiser les débits d'enlèvement de matière, de stabiliser l'état de surface et de réduire les coûts d'outillage par pièce.
ONMY fabrique et fournit des outils de coupe en carbure de haute précision destinés à un large éventail d'applications de tournage, de fraisage, de filetage et de rainurage sur machines à commande numérique. Que vous ayez besoin de plaquettes amovibles standard conformes à la norme ISO ou d'outils profilés sur mesure, notre équipe d'ingénieurs peut vous aider à choisir la nuance et la géométrie les mieux adaptées à votre chaîne de production.
Lorsque vous demandez un avis technique ou un devis, merci de nous communiquer les informations suivantes :
- Type de matériau et dureté de la pièce (HRC / HB)
- Opération d'usinage (ébauche, semi-finition, finition, coupe continue ou interrompue)
- Désignation, forme et rayon d'angle requis pour l'insert ISO
- Marque/nuance actuelle de l'insert et mode d'usure ou de défaillance principal (en cas d'optimisation d'une configuration existante)
- Paramètres d'usinage : vitesse de coupe ($v_c$), avance ($f$) et profondeur de coupe ($a_p$)
- Exigences particulières en matière de tolérances, de préparation des arêtes ou de revêtement
Contactez ONMY dès aujourd'hui pour discuter de vos défis en matière d'usinage ou pour demander une évaluation d'échantillon et un devis.
Découvrez notre gamme de produits :
- Plaquettes en carbure
- Outils de tournage
- Plaquettes de fraisage
Références techniques
- ISO 513 – Classification et utilisation des matériaux de coupe durs destinés à l'enlèvement de métal à l'aide d'arêtes de coupe définies
- ISO 4499 – Cérames dures — Détermination métallographique de la microstructure
- ISO 3327 / ISO 3738 – Cérames — Détermination de la résistance à la rupture par flexion et de la dureté Rockwell (échelle A)
- Upadhyaya, G. S. – Carbures de tungstène cémentés : production, propriétés et essais
- Nuances de carbure de tungstène et guide de sélection – ONMY