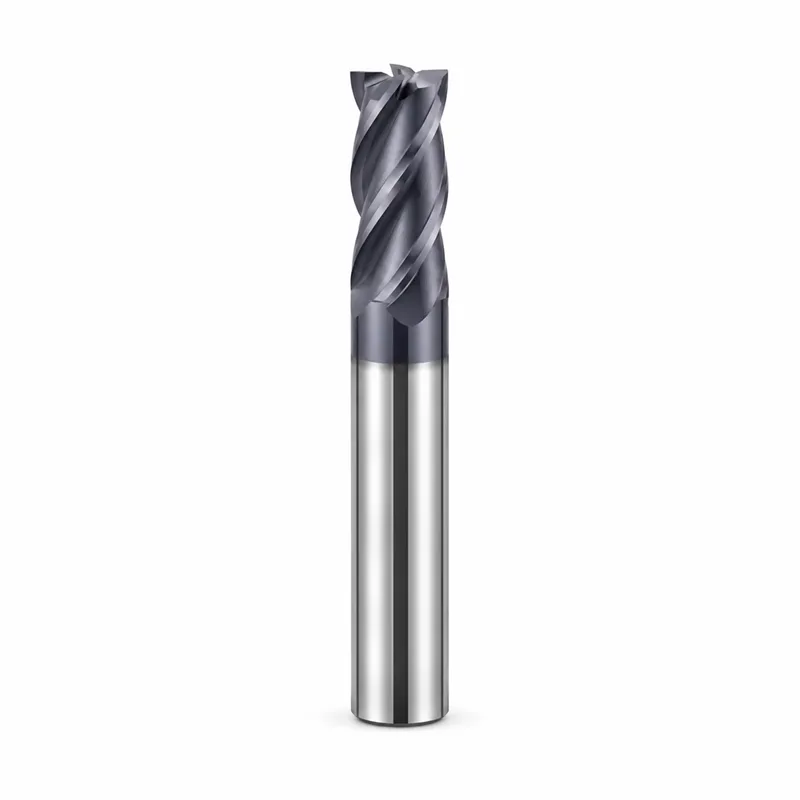
2、3 及 4 刃方頭銑刀
槽數會影響切屑空間與切削刃的接觸狀況。適當的選擇取決於材料、刀具路徑及加工條件。.
2 刃方頭銑刀
以 HMQ-2E 系列為例,其切屑排出設計與雙刃配置非常適合此類加工,包括特定鋁材加工及一般銑削作業。.
檢視雙刃刀具 →3 刃方頭銑刀
比較 HAL、HAS 和 HAX 鋁材系列。產品系列中,E 型槽與 U 型槽的變體均分別標示。.
檢視三刃刀具 →4 刃方形立銑刀
請根據工件材質及應用需求,比較 HMQ、HMP、HMM、HMT、HMV、HMH、HMS 及 HMX。.
瀏覽 4 刃刀具 →刀槽數較多並不一定代表性能較佳。請根據所選的刀具系列、材料及切削策略來做出最終決定。.
探索方形立銑刀系列
瀏覽 2 槽、3 槽及 4 槽產品系列,以及標準型、加長型和超長型款式。請選擇一個產品系列,以獲取合適的刀具配置及報價。.
HMQ-2E
經濟實惠 · 鋼材/鋁材
通用型雙刃方頭幾何形狀,適用於鋼材及特定鋁材的加工。.
HMQ-2E-D6.0*15*d6*50LHAL-3E
經濟實惠 · 鋁製
三刃平頭銑刀,適用於鋁材開槽、側銑及鏤空加工。.
HAL-3E-D6.0*18*d6*50LHAL-3U
經濟實惠 · 鋁製
適用於鋁材加工的三刃 U 型槽平端型號。.
HAS-3E
高性能 · 鋁
適用於鋁材加工的三刃平端刀具系列。.
HAS-3U
高性能 · 鋁
三刃 U 型槽變體,專為鋁材加工設計,著重切屑排出。.
HAS-3U-D6.0*18*d6*50LHAX-3E
高精度 · 鋁
三刃平端系列,適用於對零件幾何形狀與表面光潔度有要求的鋁材加工。.
HAX-3E-D6.0*18*d6*50LHMQ-4E
經濟實惠 · 鋼材/鋁材
通用型四刃方形立銑刀,適用於淺槽銑削、肩部銑削及側銑。.
HMQ-4E-D6.0*15*d6*50LHMP-4E
高性能 · 鋼材/不鏽鋼
適用於鋼材及不鏽鋼加工的四刃平底刀具系列。.
HMM-4E
通用型 · 多種材料
適用於碳鋼、合金鋼、不鏽鋼、鑄鐵,以及硬度低於 HRC 40 的淬火鋼。.
HMM-4E-D6.0*15*d6*50LHMT-4E
高效率 · 不鏽鋼/鈦
方形端面系列,專為不鏽鋼及鈦合金的加工而設計。.
HMV-4E
高效率 · 鋼材/不鏽鋼
適用於鋼材及不鏽鋼加工的四刃方頭系列。.
HMH-4E
高速/高硬度
適用於高速及硬質材料銑削的四刃系列;請確認刀具材質及硬度。.
HMS-4E
高溫合金/鈦
方形端銑刀系列,專為鈦合金及高溫合金的加工而設計。.
HMX-4E
超高硬度材料
適用於高硬度切削的四刃刀具系列;其應用限制需經確認。.
14 個產品系列
根據材料選擇方形立銑刀
請先選取材料組,然後針對特定刀具確認刀具直徑、溝長及加工工單。.
鋁合金
經濟實惠、高性能且高精度的鋁製品系列。請比較平端型與 U 型槽型兩種選項。.
鋁材用立銑刀 →鋼材與不鏽鋼
請根據鋼材等級、切削啮合度及表面處理要求,選擇合適的系列。.
不鏽鋼銑削 →多材料加工
適用於碳鋼、合金鋼、不鏽鋼、鑄鐵以及硬度低於 HRC 40 的淬火鋼。.
探索四刃系列 →高硬度鋼
比較高硬度與超高硬度系列。確認工件的 HRC 值及各型號的限制值。.
淬火鋼銑削 →鈦/高溫合金
檢視鈦合金與高溫合金的特定應用選項,包括刀具懸伸長度與熱管理。.
鈦與耐熱合金 →經濟實惠的方頭工具
適用於鋼材及特定鋁材加工作業的兩刃與四刃經濟型選項。.
比較 2 刃型選項 →方形立銑刀尺寸:D、d、H 及 L
下單前請先確認刀具尺寸。刀具端面為方形,而直徑、切削槽長度及總長度則因產品而異。.
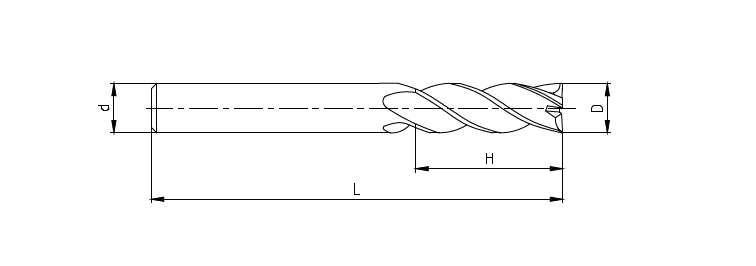
閱讀方形端頭工具的圖面
刀具切削刃處的直徑;決定刀具的名義尺寸。.
夾頭中夾持的直徑。此值可能與 D 不同。.
銑刀長度取自工具規格;並非自動即為最大可用深度。.
刀具總長度,而非可用加工範圍。.
標準型、長型及超長型方形端銑刀
在選擇操作所需的刀具長度時,請確認訂單編號及刀具的完整尺寸。.
標準長度
在刀具夾持間隙及所需切削長度允許的情況下,請選用標準長度選項。.
長篇版本
請一併檢視切割長度與總長度。僅憑後綴並無法定義可用的伸展長度。.
超長版
請確認懸伸長度、機台剛性及切屑排出狀況,特別是在加工較深的特徵時。.
索取方形立銑刀的報價與規格
請提供您的平端銑削需求,以便我們為您推薦合適的刀具並提供報價。.
- 產品系列或訂單編號(如已知)
- 切削直徑 D、刀柄直徑 d、切削長度 H 及總長度 L
- 工件材質、硬度與加工工序
- 數量,以及如有,請提供圖面或樣品
索取報價與規格
請盡可能提供您的機型、應用領域及數量。.