根據切削幾何形狀選擇立銑刀
首先從加工特徵的形狀著手。每種幾何形狀在 HMT 和 HMS 兩大刀具系列中均有提供。.
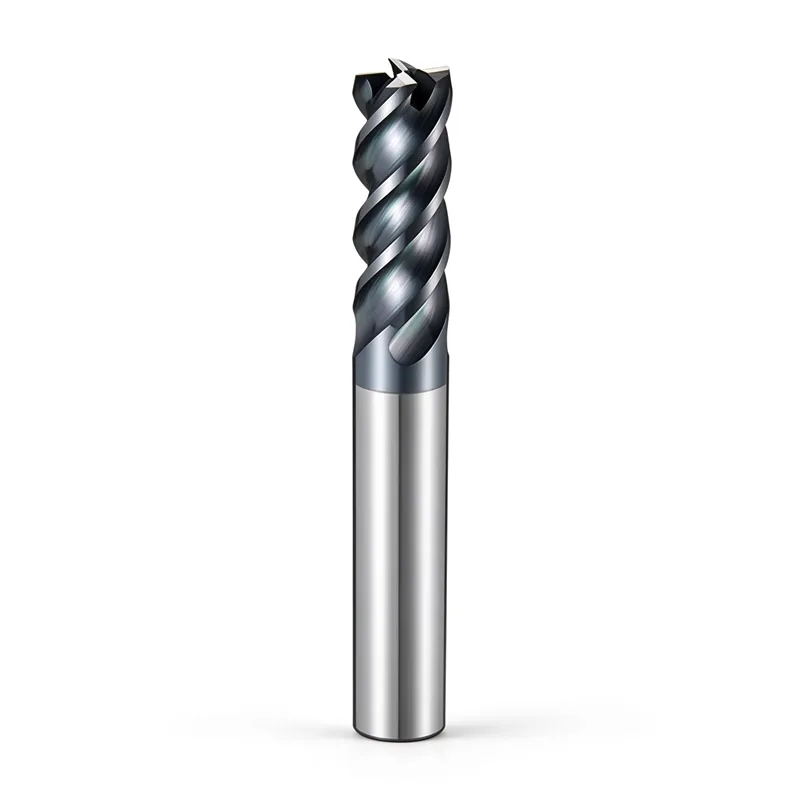
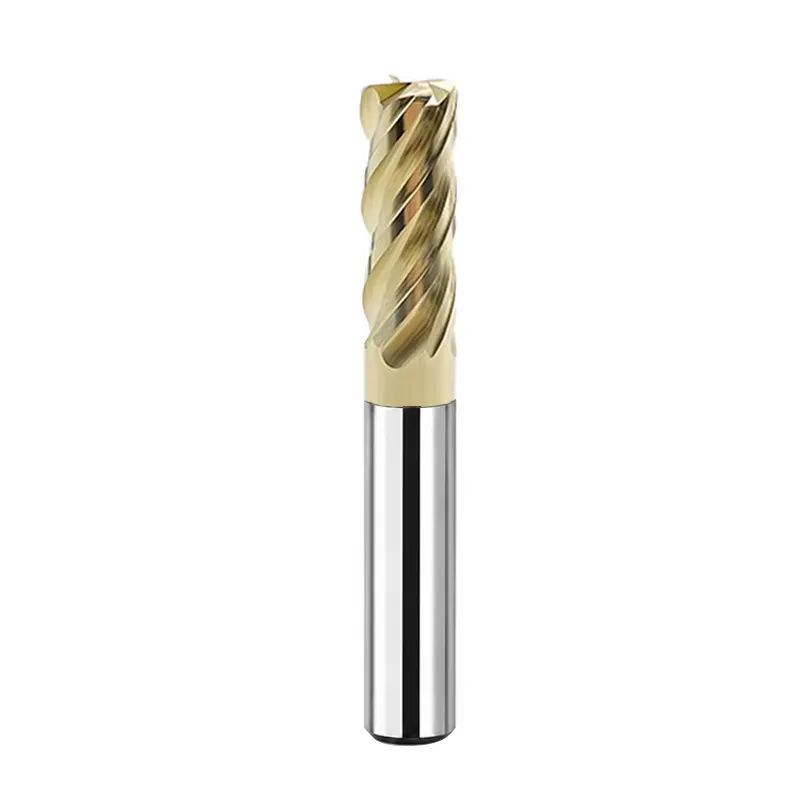
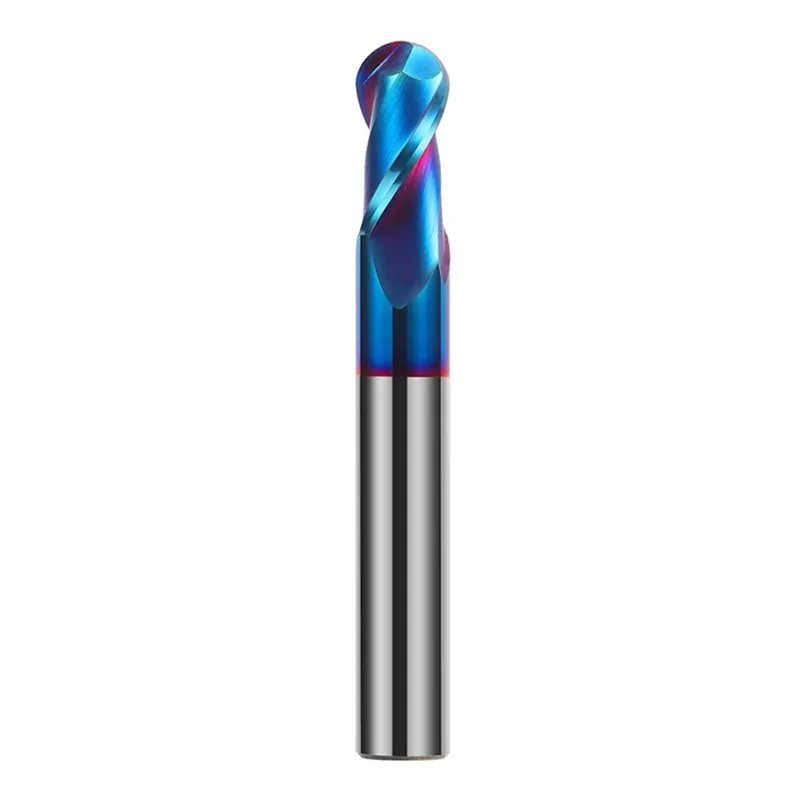
HMT 與 HMS 硬質合金立銑刀系列比較
針對難以加工的合金,提供兩種目錄中載明的選項。請先根據工件類別選擇初始系列,然後確認具體的刀具尺寸與加工流程。.
HMT 系列
- 產品目錄的應用範圍涵蓋不鏽鋼及鈦合金。.
- 可用的幾何族:HMT-4E、HMT-4R 及 HMT-2B。.
- 請根據零件幾何形狀、刀具可及範圍及加工工單,選擇合適的家族。.
HMS 系列
- 產品目錄的應用方向著重於高溫合金與鈦合金。.
- 可用的幾何族:HMS-4E、HMS-4R 及 HMS-2B。.
- 選定前,請先確認確切的合金牌號、刀具塗層、冷卻液及切削工況。.
探索 6 大類硬質合金立銑刀系列
請選擇 HMT 或 HMS,並比較 4E 方形、4R 圓角半徑及 2B 球頭系列。各系列內已將不同長度的變體分組。.
平底加工、肩部加工及特定側銑加工。.
材料方向: 鈦金屬與不鏽鋼。.
需要角部加固處的彎角半徑輪廓及側邊銑削。.
材料方向: 鈦金屬與不鏽鋼。.
曲面輪廓、3D 輪廓加工及表面處理。.
材料方向: 鈦金屬與不鏽鋼。.
平底特徵、肩部及適用的側銑加工。.
材料方向: 鈦及高溫合金。.
半徑控制的邊緣、輪廓以及要求嚴苛的側銑切削設定。.
材料方向: 鈦及高溫合金。.
採用經驗證的刀具幾何形狀,進行曲面加工與 3D 表面處理。.
材料方向: 鈦及高溫合金。.
型錄分類僅用以確認產品系列名稱,並非對每種合金等級皆提供普遍的性能保證。最終直徑範圍、鍍層及應用條件應依據確切的訂購編號進行核對。.
鈦合金與高溫合金的比較
這些材料雖可共用部分選定的硬質合金立銑刀系列,但其切削行為與刀具要求並不完全相同。.
鈦合金用立銑刀
鈦合金銑削時,須特別注意刀具與工件接觸面產生的熱量、黏著現象、切屑流動以及加工穩定性。.
本劇最初的製作方向: HMT 或 HMS,隨後根據零件幾何形狀選擇 4E/4R/2B。.
請提供合金牌號、加工方式、切削深度及冷卻液條件。.
適用於高溫合金的立銑刀
加工條件會因鎳基合金的種類、材料狀態及刀具路徑而異。熱影響、磨損、加工硬化及切削邊載荷等因素可能至關重要。.
本劇最初的製作方向: HMS;請確認各等級的相容性與幾何形狀。.
請提供合金型號、狀態、機加工及目標加工要求。.
依 CNC 銑削工法篩選
此操作用以確定切削刃形狀、刀具切入方式及所需長度。這些僅為初步指引,而非經過驗證的切削參數。.
側向銑削與輪廓加工
比較 4E 與 4R 系列;請考量拐角強度、徑向嚙合及機台剛性。.
肩部與平面特徵
當需要平整底面或方形肩部時,請檢視 4E 方形幾何形狀;並確認開槽處的切屑排出情況。.
3D 輪廓修整與表面處理
針對曲面,請考慮 2B 系列球頭銑刀;請檢查球頭半徑、跨距及懸伸長度。.
工具尺寸與長度選項
請針對每個訂單編號使用型錄中列出的實際尺寸。後綴 L 或 X 表示所列的長度變體;請勿假設這自動代表切削邊緣較長。.
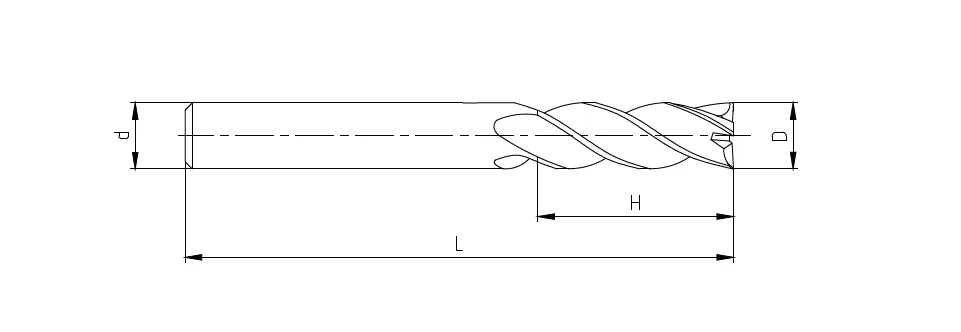
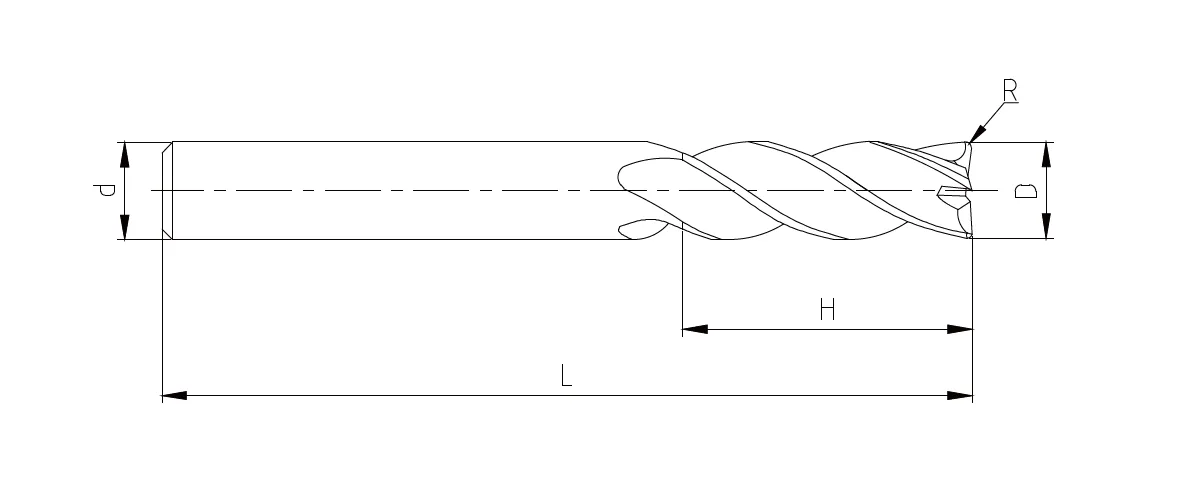
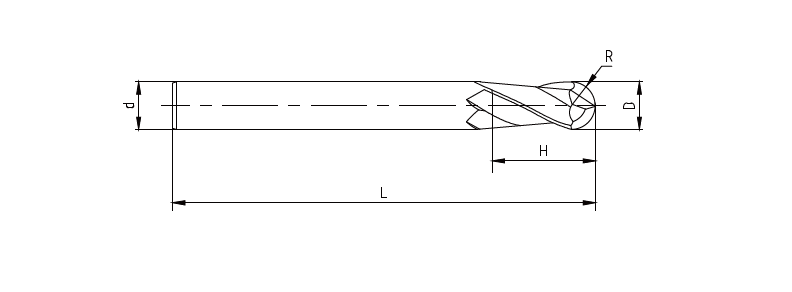
了解立銑刀的尺寸
- D
- 切割直徑
- d
- 柄徑
- H
- 切削/槽長(請參閱實際 SKU)
- L
- 總工具長度
- R
- 4R 型號採用圓角半徑;2B 型號採用球面半徑;不適用於 4E 平面幾何結構
鈦及耐熱合金銑削的注意事項
應綜合考量這些因素,並結合具體的合金材質與加工條件,而非僅憑切槽數或公稱直徑來選擇。.
切削邊緣附近的熱量
控制不必要的摩擦與嚙合;根據材料與設定,檢視冷卻策略是否適當。.
晶片撤離
當切屑可能堆積在槽或凹槽中時,請檢視刀具路徑、刀槽間距及切屑排出情況。.
刀刃耐磨性與穩定性
應考量切削刃幾何形狀、刀具狀態、懸伸及工件夾持方式,以減少不均勻磨損或崩刃現象。.
塗層選擇
請根據具體產品和合金確認可用的鍍層,而非假設存在通用的鍍層。.
長距離功能
選擇最短且實用的工具,並將切削長度與總長度分開驗證。.
參數與報價請求
請提供機台詳細資料、冷卻液、軸向/徑向嚙合方式、數量及現有問題,以便進行工程審查。.
索取鈦合金與高溫合金立銑刀規格書
請提供您所使用的材料確切等級、銑削工況及刀具尺寸,以便協助您選定合適的 HMT 或 HMS 系列及訂購編號。.
- 合金牌號與材料狀態(例如 Ti-6Al-4V 或 Inconel 718)
- 需符合 4E 方形、4R 圓角半徑或 2B 球鼻頭規格
- 切削直徑 D、刀柄直徑 d、切削長度 H、總長度 L 以及適用的半徑 R
- 機台、切削液、切削深度、數量及零件圖(如有)
索取報價與規格
請提供您的型號、材質、用途及數量。.