根據刀具幾何形狀選購不鏽鋼立銑刀
請從所需的零件特徵開始:平底特徵使用 4E 方頭;允許使用 R 角之處使用 4R 圓角;3D 輪廓則使用 2B 球頭。接著選擇與材料相容的刀具系列,並確認尺寸。.
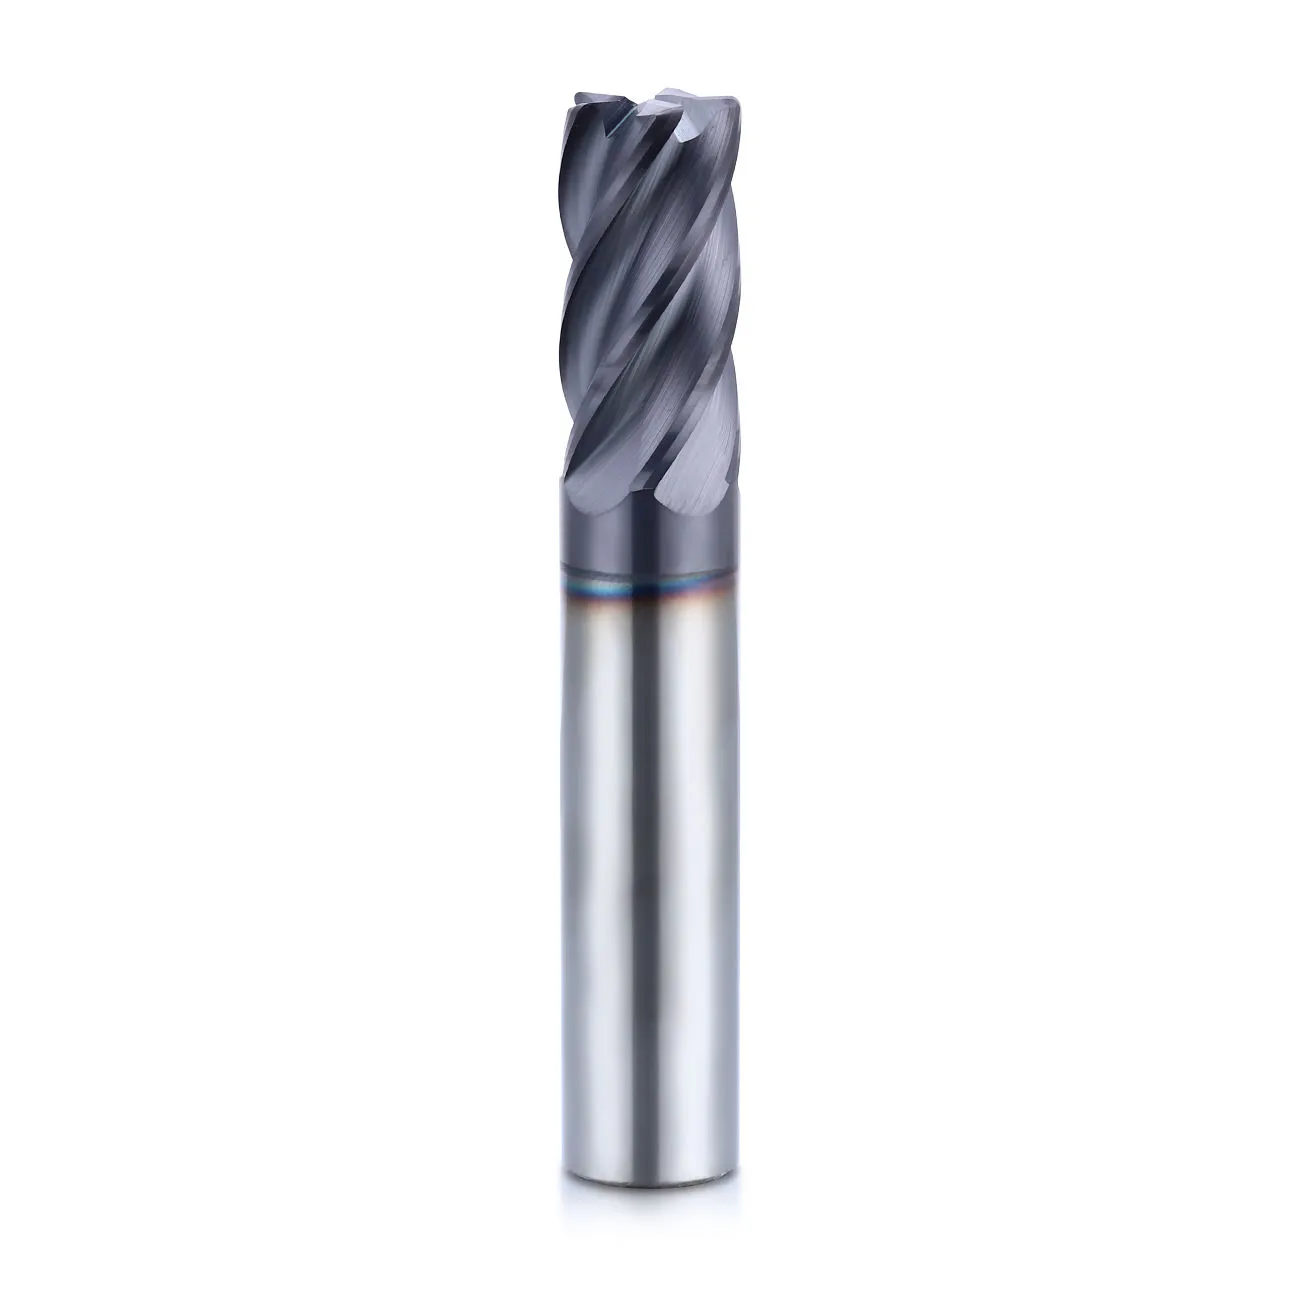
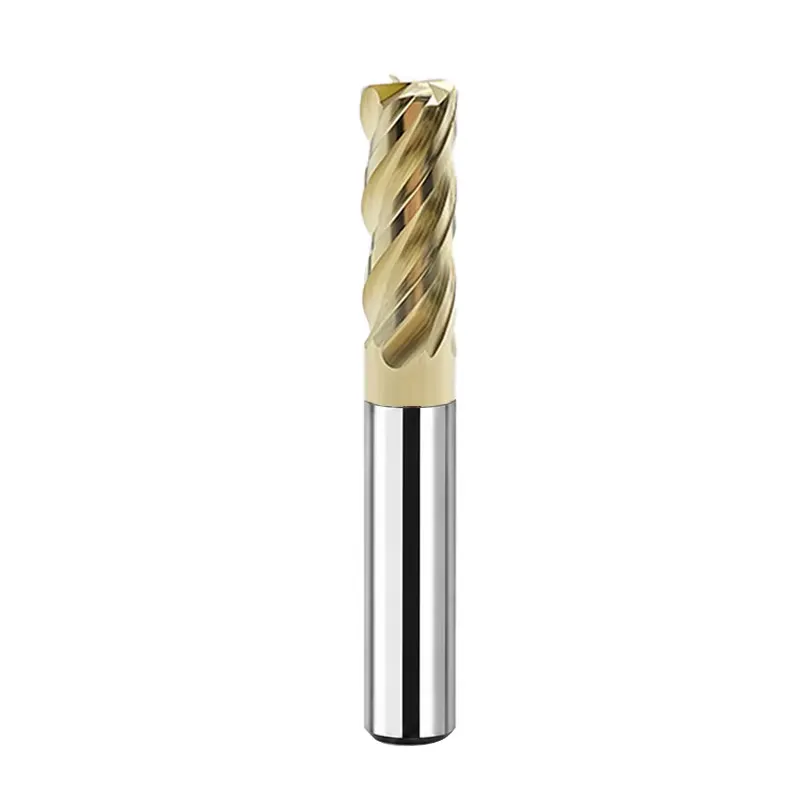
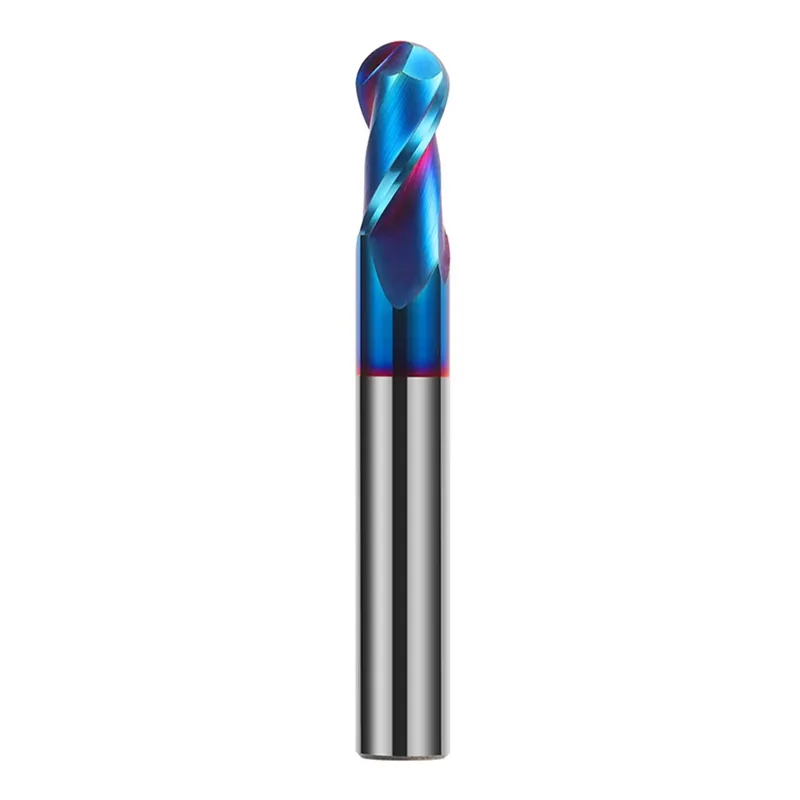
比較不鏽鋼立銑刀系列
在選擇標準型號之前,請先比較型錄中列出的四種工具系列。系列定位僅為起點,並非適用於所有不鏽鋼牌號或熱處理狀態的保證。.
| 系列 | 產品定位 | 可選的端部形狀 | 如何選擇 |
|---|---|---|---|
| HMP | 高性能鋼/不鏽鋼 | 4E · 4R · 2B | 若需選用高性能鋼材/不鏽鋼系列產品,請由此開始;請確認鋼種、切割方式及尺寸。. |
| HMM | 通用加工碳鋼、合金鋼、不鏽鋼、鑄鐵,以及硬度低於 HRC 40 的淬火鋼 | 4E · 4R · 2B | 當一個通用範圍必須涵蓋多種列出的材料時,請由此開始;請確認等級與硬度。. |
| HMT | 高效率不鏽鋼/鈦 | 4E · 4R · 2B | 在選購專為不鏽鋼/鈦材設計的高效率系列時,請從這裡開始;請檢視實際運作情況及刀具路徑。. |
| HMV | 高效能鋼材/不鏽鋼 | 4E · 4R · 2B | 若要高效進行鋼材/不鏽鋼銑削,請從這裡開始;比較直徑、切入深度與啮合深度。. |
這四個系列均包含 4E、4R 和 2B 型號系列。. 比較 12 個型號系列 →
探索不鏽鋼立銑刀系列
請在 HMP、HMM、HMT 和 HMV 系列中尋找 4E 方形、4R 圓角半徑或 2B 球頭系列。請先選擇幾何形狀和系列,然後指定確切的直徑、半徑和長度組合。.
HMP-4E
適用於平底特徵及壁面的方端幾何形狀。在選擇不鏽鋼銑削策略之前,請先檢查切屑排出空間及切削接觸狀況。.
HMP-4R
當工件允許切削角具有圓角時,適用於側向銑削及半精加工的圓角幾何形狀。請確認指定的 R 值。.
HMP-2B
適用於曲面輪廓及 3D 精加工的球頭幾何形狀。請確認球頭半徑、刀具路徑的接觸條件及有效加工範圍。.
HMM-4E
適用於平底特徵及壁面的方端幾何形狀。在選擇不鏽鋼銑削策略之前,請先檢查切屑排出空間及切削接觸狀況。.
HMM-4R
當工件允許切削角具有圓角時,適用於側向銑削及半精加工的圓角幾何形狀。請確認指定的 R 值。.
HMM-2B
適用於曲面輪廓及 3D 精加工的球頭幾何形狀。請確認球頭半徑、刀具路徑的接觸條件及有效加工範圍。.
HMT-4E
適用於平底特徵及壁面的方端幾何形狀。在選擇不鏽鋼銑削策略之前,請先檢查切屑排出空間及切削接觸狀況。.
HMT-4R
當工件允許切削角具有圓角時,適用於側向銑削及半精加工的圓角幾何形狀。請確認指定的 R 值。.
HMT-2B
適用於曲面輪廓及 3D 精加工的球頭幾何形狀。請確認球頭半徑、刀具路徑的接觸條件及有效加工範圍。.
HMV-4E
適用於平底特徵及壁面的方端幾何形狀。在選擇不鏽鋼銑削策略之前,請先檢查切屑排出空間及切削接觸狀況。.
HMV-4R
當工件允許切削角具有圓角時,適用於側向銑削及半精加工的圓角幾何形狀。請確認指定的 R 值。.
HMV-2B
適用於曲面輪廓及 3D 精加工的球頭幾何形狀。請確認球頭半徑、刀具路徑的接觸條件及有效加工範圍。.
根據不鏽鋼加工需求選擇合適的切削刀具
請根據實際切削作業,選擇相應的 4E、4R 或 2B 系列產品,並在報價請求中明確指定嚙合方式與刀具路徑。.
平底開槽與口袋銑削
從 4E 方格幾何形狀開始。確認全寬開槽是否留有足夠的切屑間隙;並據此調整刀具路徑與切入方式。.
比較方形端銑刀 →側向銑削與圓角特徵
若為方肩,請參閱 4E;若允許採用圓角內角,則請參閱 4R。請考量邊緣受力、角部磨損及工件夾持剛性。.
比較圓角半徑工具 →曲面與表面處理
針對三維輪廓,請比較 2B 系列球頭銑刀。球頭半徑、刀具路徑、精加工餘量及刀具可達範圍皆為重要考量因素。.
比較球頭立銑刀 →在選擇工具之前,請先指定不鏽鋼等級
請使用不鏽鋼等級與狀態來精確篩選所選的模型系列。僅憑材料組名稱,尚不足以選定塗層、刀具尺寸或切削參數。.
控制摩擦、熱量及碎屑的產生;提供精確的鋼級與加工工序。.
針對更嚴苛的切削條件,請檢視刀具刃口強度、切削液及穩定的切削接觸狀態。.
硬度與熱處理狀態會影響切削行為;請提供熱處理狀態及實際硬度。.
請指定熱處理方式或雙相鋼等級。須根據硬度及切削負荷,評估刀具的適用性。.
確認直徑、切削長度、半徑及刀具切入深度
下單或索取報價前,請先確認實際尺寸。長度的變化並不一定代表切削邊緣更長或可用工作範圍更大。.
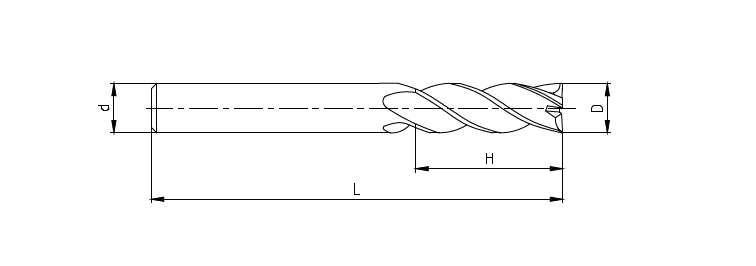
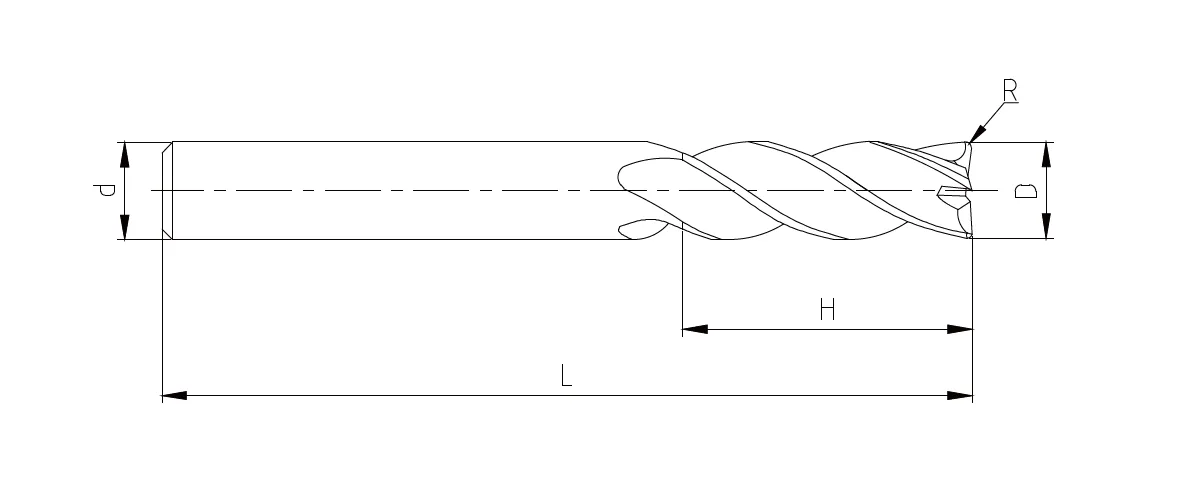
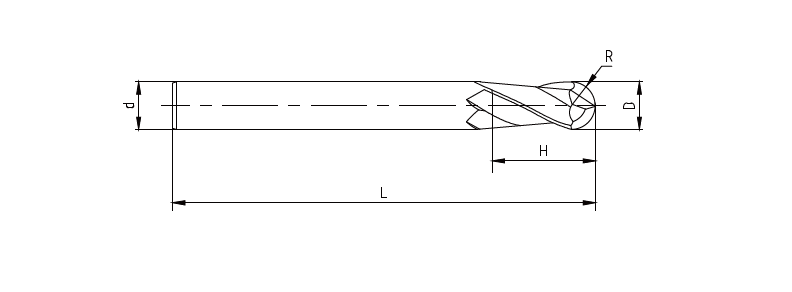
詢價單中應包含的尺寸
不鏽鋼銑削的實務考量
選定刀具系列與尺寸後,請與您的加工團隊共同檢視三項常見風險。.
硬化處理與拋光
避免過度摩擦,並注意易產生加工硬化之鋼種;檢視刀具切入深度與切屑厚度。.
熱損耗與工具磨損
請確認實際材質等級、冷卻液的使用情況及塗層要求,而非僅根據槽數來選擇。.
切屑排出與振動
請檢查切屑排出狀況、刀柄剛性及刀具懸伸長度,特別是在加工深槽或長行程切削時。.
索取不鏽鋼立銑刀的報價與規格
請提供您的鋼種、加工方式及所需尺寸,以便我們為您審查合適的不鏽鋼相容產品系列。.
- 不鏽鋼品級與硬度或熱處理狀態
- 4E、4R 或 2B 家族(若已知)
- 切削直徑 D、刀柄直徑 d、切削長度 H 及總長度 L
- 若適用,請提供 R 值;若有,請提供數量、刀具路徑及圖面
索取報價與規格
如有相關資訊,請一併提供不鏽鋼品級、加工細節及數量。.