
整體硬質合金 4 刃立銑刀
尋找切削端為方形或帶倒角的四刃立銑刀。比較八個硬質合金刀具系列中的 4E 與 4R 幾何形狀,然後根據工件材質、刀具尺寸及長度選擇合適的系列。
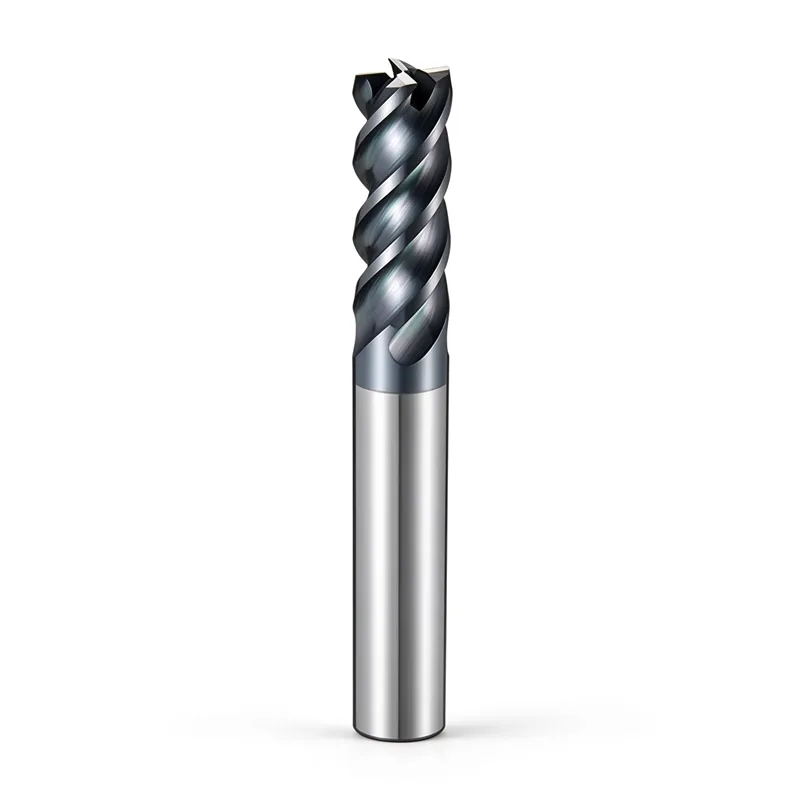
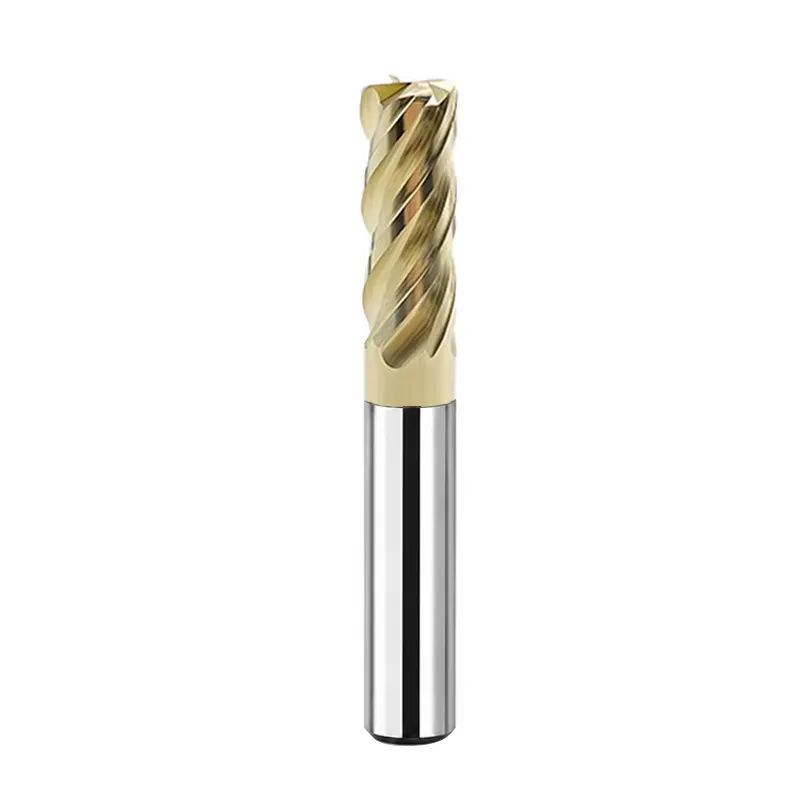
1 / 2 · 4E 方形端銑刀
何時該選擇四刃立銑刀?
四刃刀具是進行鋼材及其他工程材料受控切削時的常見選擇。最佳選擇取決於刀具的幾何形狀與加工條件。
側銑削與精加工
當切屑排出、進給及刀具切入條件適當時,四個切削刃可支援高效的側銑削與精加工。
轉角的形狀很重要
若需方形特徵,請選擇 4E;若可接受或必須使用指定的圓角半徑,則請選擇 4R。
檢查晶片空間
全寬槽、軟質材料或深切削可能需要不同的刃數或幾何形狀。僅僅增加刃數並不能保證能獲得更好的加工效果。
探索 4 種 4 刃立銑刀系列
瀏覽八個系列,包含 4E 方形及 4R 圓角半徑形狀。每個系列下均包含標準型、長柄型及超長柄型等版本。
16 顯示的工具系列
HMQ-4E
適用於一般鋼材及特定鋁材銑削的經濟型方案;請檢視該工況下的切屑排出方式。
HMQ-4R
適用於一般鋼材及特定鋁材銑削的經濟型方案;請檢視該工況下的切屑排出方式。
HMP-4E
專為鋼材及不鏽鋼加工設計的高性能系列。
HMP-4R
專為鋼材及不鏽鋼加工設計的高性能系列。
HMM-4E
通用系列,適用於碳鋼、合金鋼、不鏽鋼、鑄鐵以及硬度低於 HRC 40 的淬火鋼。
HMM-4R
通用系列,適用於碳鋼、合金鋼、不鏽鋼、鑄鐵以及硬度低於 HRC 40 的淬火鋼。
HMT-4E
此系列產品專為高效加工不鏽鋼及鈦合金而設計。
HMT-4R
此系列產品專為高效加工不鏽鋼及鈦合金而設計。
HMV-4E
此系列產品專為高效加工鋼材與不鏽鋼而設計。
HMV-4R
此系列產品專為高效加工鋼材與不鏽鋼而設計。
HMH-4E
適用於高硬度加工的高速系列;請確認硬度及切削條件。
HMH-4R
適用於高硬度加工的高速系列;請確認硬度及切削條件。
HMS-4E
適用於高溫合金及鈦合金的系列產品;請確認工件的鋼種及加工條件。
HMS-4R
適用於高溫合金及鈦合金的系列產品;請確認工件的鋼種及加工條件。
HMX-4E
此系列產品專為超高硬度應用而設計;請確認硬度範圍及刀具配置。
HMX-4R
此系列產品專為超高硬度應用而設計;請確認硬度範圍及刀具配置。
根據材質選擇 4 刃系列
請先考量工件材質與加工條件。各系列適用範圍各不相同;請確認所選型號的直徑、塗層及切削條件。
HMQ 是一種經濟實惠的通用選項;HMP 和 HMV 則專為鋼材加工而設計。HMM 適用於碳鋼、合金鋼、不鏽鋼、鑄鐵以及硬度低於 HRC 40 的淬火鋼。
HMP、HMM 和 HMV 適用於不鏽鋼加工;HMT 專為高效加工不鏽鋼及鈦合金而設計,而 HMS 則專為鈦合金及高溫合金而設計。
請根據實際工件硬度,將 HRC 40 以下的 HMM 通用系列,與專用於高硬度應用之 HMH 系列及超高硬度應用之 HMX 系列加以區分。
HMS 適用於高溫及鈦合金。HMQ 為目錄中列出的鋼材/鋁材通用選項;若需進行鋁材開槽及需要高效排屑,請優先參考專為鋁材設計的刀具。
根據銑削工況選用合適的刀具
選定四刃結構後,請依據所需的零件幾何形狀與刀具切入深度,將選擇範圍縮小至 4E 與 4R 之間。
側向銑削與輪廓加工
4E 和 4R 皆可作為候選方案。請比較刀具的切入深度、工件材質、徑向啮合以及允許的拐角幾何形狀。
4E / 4R平底口袋與肩部
當特徵需要方正的工具角和扁平底面幾何形狀時,請選擇 4E。請確認切入策略與切屑排出路徑。
4E 廣場帶有圓角的半精加工
當零件輪廓允許指定之圓角半徑時,請選擇 4R。請根據零件的最小間隙檢查圓角半徑是否符合要求。
4R 彎角半徑4 刃立銑刀尺寸:D、d、H、L 及 R
請使用以下尺寸符號來確認切削直徑、刀柄配合、切削長度、總長度,以及(僅限 4R 型號)倒角半徑。
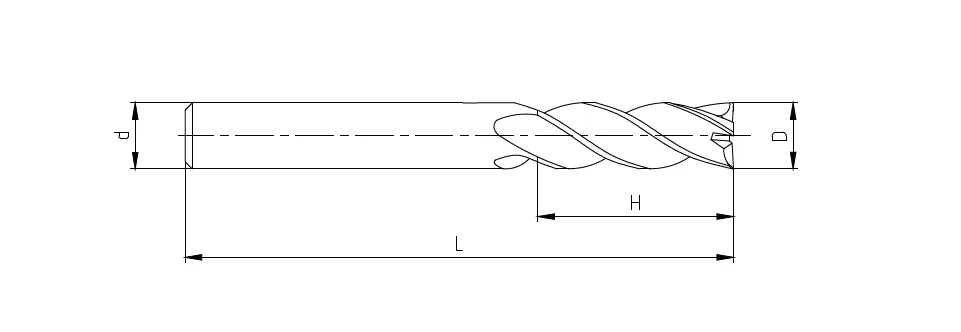
這兩種端部形狀需要不同的圖紙。R 尺寸僅適用於帶角半徑的刀具。
如何解讀切割機尺寸
長度配置: 4E / 4EL / 4EX 以及 4R / 4RL / 4RX。在現行系列中,EL、EX、RL 和 RX 代表刀柄較長的型號。請針對每個訂購編號確認實際的 H 和 L 值,切勿假設其切削刃較長。
請提供 4 刃立銑刀的報價與規格
請提供產品系列、刀具幾何形狀及所需尺寸,以便評估適合的 4E 或 4R 銑刀。
- 產品系列或訂單編號(4E 或 4R)
- 切削直徑 D、刀柄直徑 d 及切削長度 H
- 總長度 L 及適用情況下的彎角半徑 R
- 工件材質、硬度、加工工序及數量
索取報價與規格
請盡可能提供您的機型、應用領域及數量。
