適用於淬硬鋼及高硬度鋼的硬質合金立銑刀
選擇適用於淬硬工具鋼、模具零件及高 HRC 加工的整體硬質合金立銑刀。比較 HMH 與 HMX 高硬度系列、HMM 通用型選項,以及三種切削幾何形狀:方形、倒角半徑和球頭。.
根據鋼材硬度選擇立銑刀
測量出的硬度僅為其中一項參數,並非刀具規格的全部。在選擇型錄系列及確切的切削幾何形狀之前,請將以下範圍作為初步查詢的依據。.
| 測量硬度 | 家庭初期指引 | 選取上下文 | 選擇前請確認 |
|---|---|---|---|
| 低於 HRC 40 | HMM | 針對您為 HMM 指定的淬火鋼加工條件,此為通用選項。. | 材料等級、熱處理狀態、切削形狀及測量硬度。. |
| 約 HRC 40–55 | HMH — 申請審查 | 可能作為高硬度系列起點的參考;並非已發表且有保證的 HRC 範圍。. | 鋼材等級、刀具直徑、加工工法、機台剛性。. |
| 約 HRC 55–60 | HMH / HMX — 技術評析 | 在選擇特定 SKU 之前,請先比較刀具系列與幾何形狀。. | 測量硬度、塗層數據、嚙合狀況及夾頭偏心量。. |
| HRC 60–65 | HMX — 高HRC評估 | 若有關於 HRC60 或 HRC65 的查詢,請索取工具建議,而非假設該規格已獲目錄全面核准。. | 等級、硬度、半徑、深度、機加工及目標表面粗糙度。. |
| 高於 HRC 65 | 針對特定應用的可行性評估 | 未聲稱任何標準系列具備全面性的加工能力。. | 請提供材料規格、經核實的 HRC 值、圖紙及設置參數。. |
比較 HMH、HMX 與 HMM 立銑刀系列
每個系列均包含方形、圓角及球頭刀頭系列。請根據工件硬度與加工需求進行選擇,然後查閱相應型號及尺寸的型錄。.
HMH
一款專為高速及高硬度銑削而設計、收錄於型錄中的產品系列。請根據特定刀具的規格、硬度及加工條件進行選配。.
HMX
此為型錄中專為超硬材料加工所列出的刀具系列。為選擇合適的刀具,需參照實際測得的 HRC 值及加工條件。.
HMM
適用於碳鋼、合金鋼、不鏽鋼、鑄鐵以及硬度低於 HRC 40 的淬火鋼。.
選擇方形、圓角或球頭
對於淬火材料,所需的工件特徵將決定刀具的形狀。請先選擇刀端幾何形狀,然後確認系列、切削長度及測量硬度。.
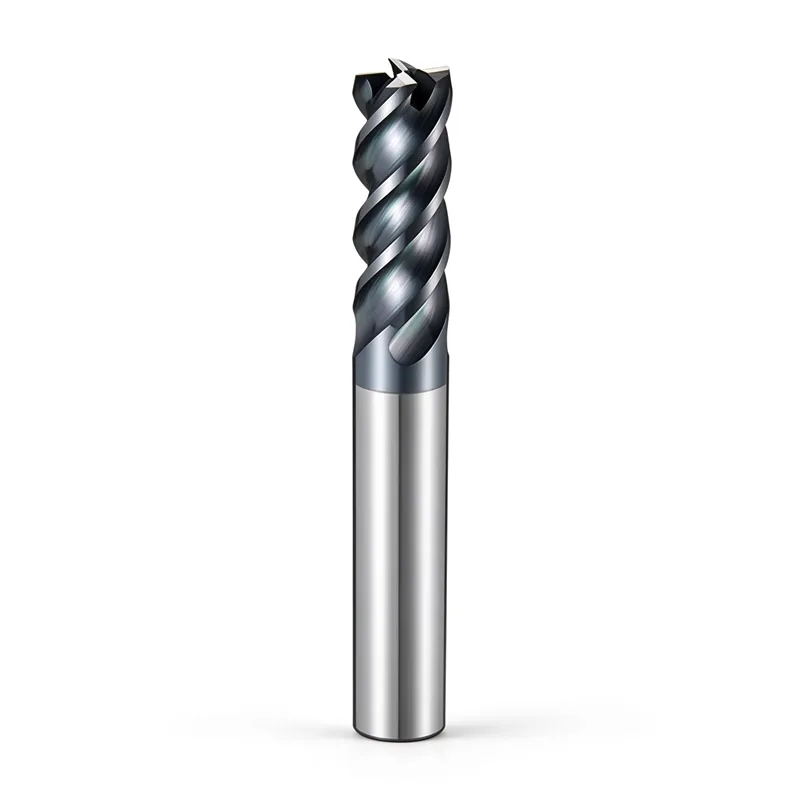
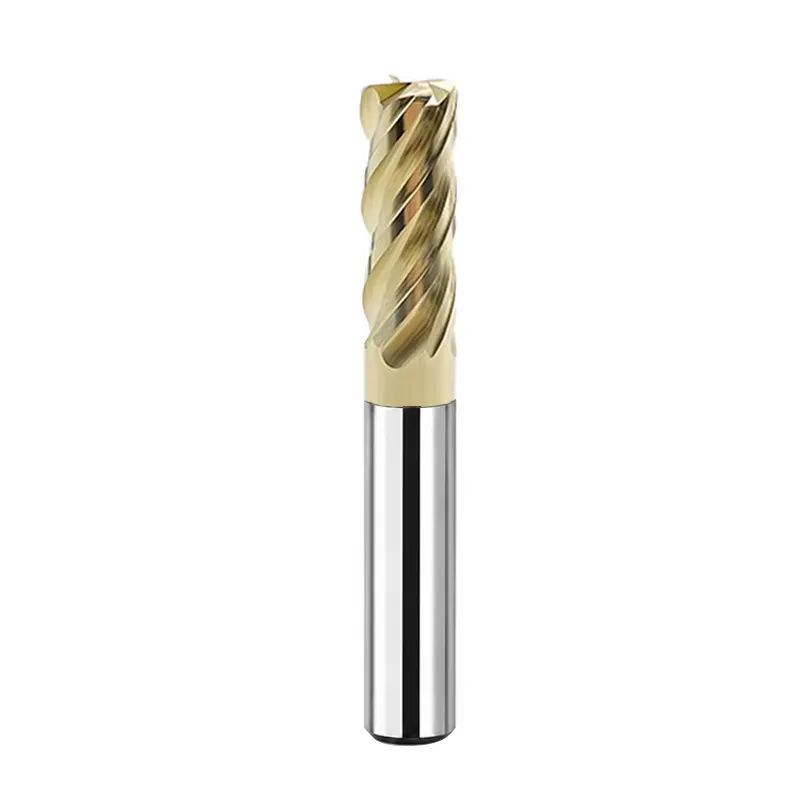
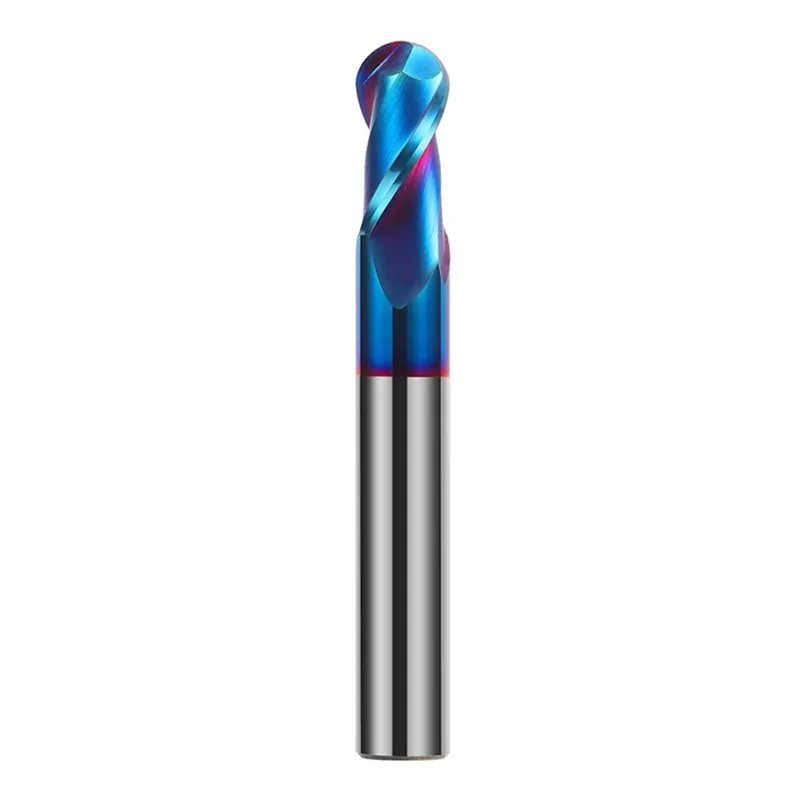
探索 9 個淬火鋼立銑刀系列
瀏覽目錄中列出的九個系列,包括 4E 方形、4R 圓角及 2B 球頭系列。為使選項更為簡潔,同一系列內同時提供標準型、加長型及超長型等變體。.
HMH-4E
高速、高硬度鋼系列。.
HMH-4R
高速、高硬度鋼系列。.
HMH-2B
高速、高硬度鋼系列。.
HMX-4E
超高硬度鋼系列;討論測得的 HRC 值。.
HMX-4R
超高硬度鋼系列;討論測得的 HRC 值。.
HMX-2B
超高硬度鋼系列;討論測得的 HRC 值。.
HMM-4E
通用型;硬度低於 HRC 40 的淬火鋼。.
HMM-4R
通用型;硬度低於 HRC 40 的淬火鋼。.
HMM-2B
通用型;硬度低於 HRC 40 的淬火鋼。.
適用於 HRC60 及 HRC65 加工的硬質合金立銑刀
高硬度模具鋼、模具嵌件及淬火工具鋼,通常需要針對具體應用進行更詳細的評估。請參考本節內容,在提出 HRC60 或 HRC65 工具詢價時,切勿預設任何系列產品皆具備通用硬度等級。.
HRC60 硬銑削
工具評估若測量硬度約為 HRC60,請評估高硬度刀具的幾何形狀、鍍層要求、刀具切入方式及裝設剛性。.
HRC65 硬銑削
申請審查針對 HRC65 的詢價,需明確確認鋼材等級與熱處理方式、切削深度、偏心量、刀柄品質以及可達到的刀具進切空間。.
若需平坦表面,請選擇 4E;若允許使用半徑,請選擇 4R;若需輪廓成型的模具表面,請選擇 2B。.
應將刀具懸伸長度控制在零件允許的最小範圍內;請務必確認長型/超長型規格,切勿僅憑硬度就假設其安全無虞。.
請提供鋼材牌號、硬度、加工階段、表面處理目標、冷卻液方式及大致嚙合情況。.
此處的 HRC60 和 HRC65 係指加工要求。若無特定機型的技術證據,則不聲稱整個型錄範圍內的 HMH/HMX 系列具備 HRC60 或 HRC65 的切削能力。.
根據零件特徵選擇硬質銑削刀具
根據最終零件特徵及加工階段,選擇合適的模具形狀,然後驗證實際使用的模具鋼或工具鋼品級及測量所得的硬度值。.
平口袋與平肩
適用於需要方形切削角的平底特徵及肩部加工。.
側壁與半成品處理
當零件圖允許使用 R 過渡,且切角處需要支撐時,可選用圓角半徑。.
模具型腔與 3D 輪廓
針對自由曲面輪廓及模具表面修整,請使用球鼻銑刀幾何形狀;並確認半徑、跨距及切削深度。.
查看立銑刀的尺寸與長度選項
在 4E、4R 和 2B 圖面之間切換。刀具懸伸長度與實際切削長度至關重要,特別是在硬質材料銑削及深模腔加工時。.
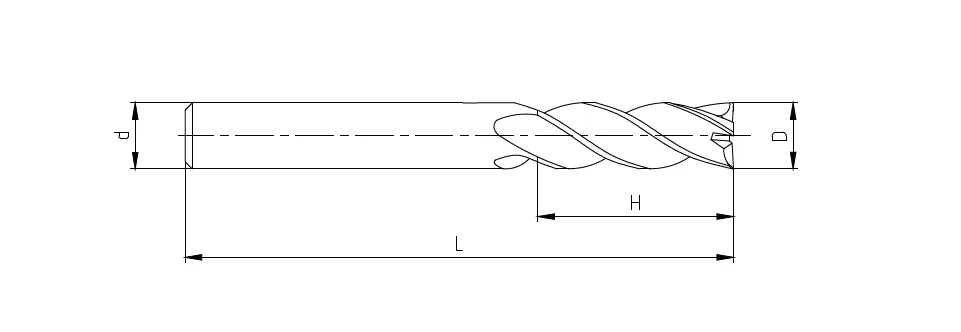
四刃方頭刀具的 D、d、H 和 L。實際數值請參閱對應的型號表。.
D、d、R、H 和 L 代表角半徑刀具。實際數值請參閱對應的型錄尺寸表。.
雙刃球頭刀具的 D、d、R、H 和 L 尺寸。實際數值請參閱對應的型錄尺寸表。.
閱讀工具圖紙
索取硬化鋼立銑刀的報價與規格
請提供實際硬度及加工要求,以便為您的工件選定合適的型錄刀具系列。.
- 鋼材等級與測量硬度(HRC)
- 切削加工與所需刀具形狀(4E / 4R / 2B)
- 直徑 D、柄部直徑 d、切削長度 H 及總長度 L;如有需要,請註明 R
- 機台/夾具詳細資料、切削條件、數量,以及若有則附上圖面
索取報價與規格
請提供材料硬度、刀具規格及數量(如有)。.