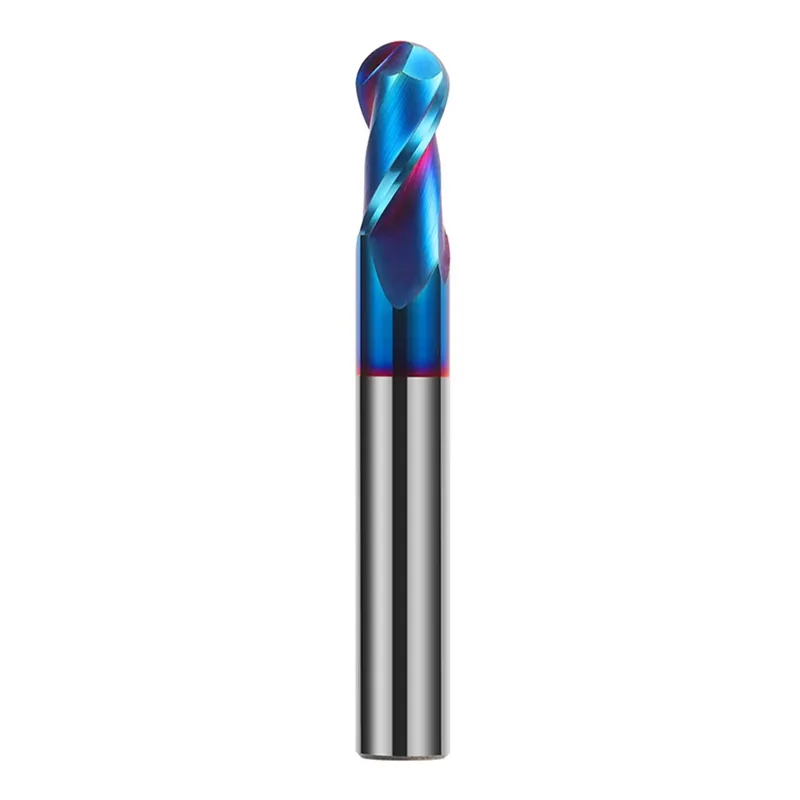
球頭立銑刀的應用
圓角切削刃可沿複雜的 3D 刀具路徑行進,並有助於加工那些無法以銳利的方形刀尖高效完成的過渡區域。.
3D 輪廓塑形
使用球頭刀具路徑加工雕刻表面與過渡輪廓。.
模具與模具加工
對空心牆、模具芯部及複雜曲面特徵進行輪廓測量。.
表面處理
在採用適當的進給量與切削條件時,對成形表面進行半精加工與精加工。.
深度特徵存取
在處理凹陷特徵時,應選用較長的刀具,同時需檢查懸伸情況及機台穩定性。.
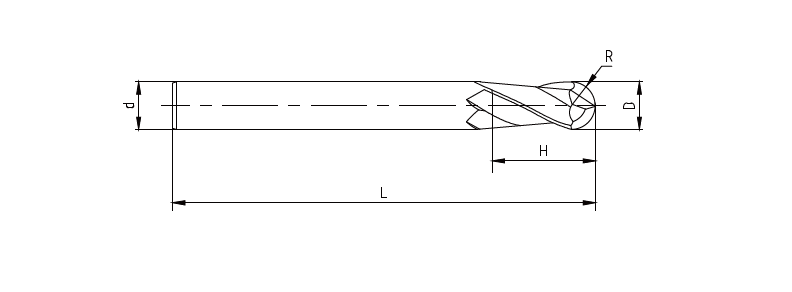
球頭立銑刀尺寸
在比較球頭銑刀的尺寸或提交特定訂購編號請求時,請使用這些尺寸數據。.
就標準的全球鼻型輪廓而言,R = D/2。切削長度 (H) 與總長度 (L) 並不等同於保證的加工深度或可用切入深度。.
從 10 個硬質合金球頭立銑刀系列中進行選擇
請根據工件材質,比較標準 2B 型號及其 2BL / 2BX 長度版本。請索取各系列及刀具尺寸的規格資料。.
所有列出的系列均採用 2 槽球端幾何形狀。請選擇材料組以縮小篩選範圍。.
經濟實惠 · 鋼材/鋁材
適用於鋼材與鋁材加工的經濟型選擇;請確認表面處理及應用條件。.
高性能 · 鋼材/不鏽鋼
針對鋼材與不鏽鋼的性能導向選材。.
通用加工
碳鋼與合金鋼、不鏽鋼、鑄鐵,以及硬度低於 HRC 40 的淬火鋼。.
高效率 · 不鏽鋼/鈦
適用於不鏽鋼及鈦合金的應用。.
高效率 · 鋼材/不鏽鋼
適用於鋼材及不鏽鋼的輪廓加工與表面處理。.
高速/高硬度
適用於高硬度材料的加工;請確認實際材料硬度及表面處理條件。.
高溫合金/鈦
針對鈦及耐熱合金,其切削條件需根據合金牌號進行確認。.
超高硬度
適用於極硬材質;請依據經驗證的等級及實際硬度進行選用。.
經濟實惠 · 鋁製
適用於鋁製 3D 型材及曲面特徵的經濟型球頭選項。.
高性能 · 鋁
適用於鋁合金模具型材加工及精加工的高性能球頭銑刀選項。.
依材質尋找球頭立銑刀
請根據工件的材質等級、硬度、刀具路徑及表面光潔度要求,選擇合適的系列方向。下單前請確認實際型號及塗層。.
鋁合金
HAL · HAS專為曲面加工與精加工設計的鋁製球頭銑刀系列。.
鋁材工具選型 →碳鋼與合金鋼
HMQ · HMP · HMM · HMV請根據鋼材等級、機台設定以及粗加工/精加工切削行程,選擇刀具的幾何形狀與長度。.
比較工具幾何形狀 →不銹鋼
HMP · HMM · HMT · HMV請根據不鏽鋼等級、切削溫度及刀具路徑穩定性,選擇對應的系列。.
不鏽鋼工具選購 →鑄鐵與一般鋼材
HMM適用於碳鋼、合金鋼、鑄鐵、不鏽鋼以及硬度低於 HRC 40 的淬火鋼的通用銑削加工。.
瞭解 HMM-2B →淬火鋼
HMH · HMX檢視模製或熱處理零件的硬度、切削條件及要求。.
重切削選項 →鈦及高溫合金
HMT · HMS在確認合金等級與冷卻策略後,請為難以加工的合金選擇合適的模具。.
索取合金工具建議 →球體半徑與跨步如何影響表面光潔度
球頭立銑刀廣泛應用於 3D 銑削,因為其圓潤的刀尖能夠順應雕塑般的輪廓。對於標準的全球頭銑刀而言,球頭半徑等於名義切削直徑的一半。.
在精加工過程中,相鄰的刀具路徑會留下微小的幾何尖角或鋸齒狀痕跡。較小的步距通常能降低理想的鋸齒高度,但可能會增加加工時間。.
h = 理論扇形高度;R = 球體半徑;s = 橫向跨距。此關係式為一種理想的幾何模型,並非保證的 Ra 值,亦非通用的切削建議。.
標準型、長型及超長型球頭立銑刀
請使用 2B、2BL 和 2BX 型號,以比較特定系列中的可用長度選項。選擇伸長距離時,應依據刀具路徑和裝設方式來決定,而非僅以總長度為依據。.
標準長度
這是製作常規 3D 輪廓與易於處理的表面的起點,其中較短的投影可能有助於提升剛性。.
長度
提供多種延長長度選項,以滿足更深切削及輪廓修整的需求;請確認實際切削長度與所需的突出長度。.
超長版
適用於通行受限環境的加長型配置。請檢查振動狀況、夾持器間隙及允許的切削條件。.
索取球頭立銑刀的報價與規格
請提供您的工件、刀具路徑及球頭銑刀的規格要求,以便我們能為您評估最適合的系列及尺寸。.
- 產品系列或完整訂單編號
- 切削直徑 D、刀柄直徑 d 及半徑 R
- 切割長度 H、總長度 L 及所需伸展距離
- 材料等級、硬度、數量及任何圖面
索取報價與規格
如有相關資訊,請一併提供型號、加工材料及數量。.