一站式金屬加工解決方案

長柄立銑刀

整體硬質合金切削工具 · 深腔加工

長柄硬質合金立銑刀

探索適用於深槽、模具型腔及難以觸及處的 CNC 銑削作業之長柄與超長柄硬質合金立銑刀。根據切削幾何形狀、刃槽數以及實際的 D、H 和 L 尺寸,比較實際型錄中的產品系列。.

  • 方形、圓角、球頭及鋁製 U 型槽等選項
  • 產品目錄所載的 L 型與 X 型長度變體
  • 客製化頸部間隙要求將另行審核
加長型刀具的選用
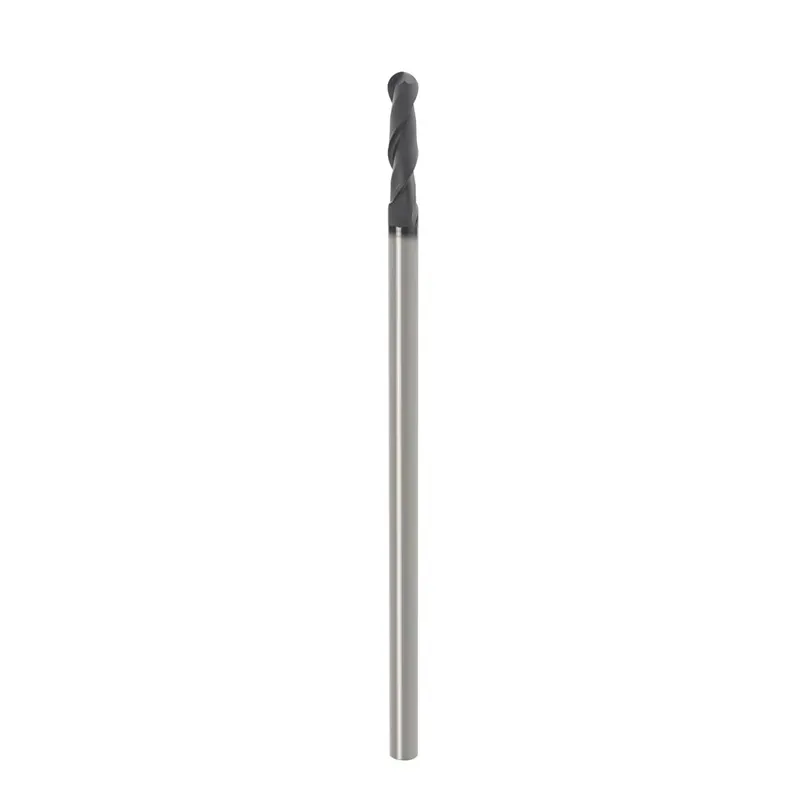
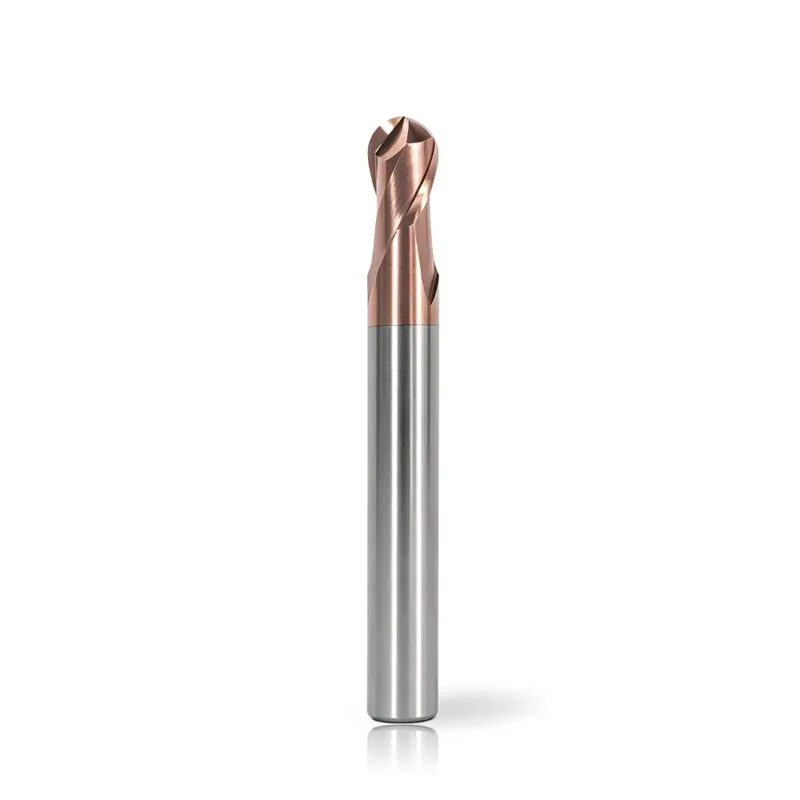
長伸臂實心硬質合金立銑刀產品照片
切割長度 H ≠ 總長度 L深腔銑削
先從存取要求開始

選擇合適的長臂結構

首先確定是什麼原因導致標準立銑刀無法加工到該特徵:總長度不足、有效加工長度不足,還是刀柄干涉。.
帶有長柄的雙刃實心硬質合金方形立銑刀
型錄標準 · L 型變體

長柄立銑刀

增加總長度可改善對較深結構的切入能力,而無需以相同幅度調整切削長度。.

比較實際尺寸 →
圖中所示的加長型硬質合金立銑刀,作為長臂刀具選項之一
型錄標準 · X 款變體

超長柄立銑刀

若因刀具進切需求所致,請選擇較長的總長度。請評估無支撐的懸臂長度、刀柄干涉及震顫風險。.

檢視 X 長度系列 →
實心硬質合金縮頸式立銑刀,刀柄處設有後角以增加間隙
以繪圖為基礎的複習

頸部收窄/頸部減壓

減薄的頸部可在切削刃外側提供間隙,但此結構並未在此列為已確認的標準型號系列。.

檢視自訂需求 →
長笛則不同: 長笛管意味著實際切削長度更大 H. 「長柄」是指刀具的長度及其可觸及範圍;這並不代表整個延伸部分都具有切削刃。.
已驗證的 2026 個工具系列

標準長柄與超長柄立銑刀系列

瀏覽型錄中列出的 L 型與 X 型長度組。各系列依切削端幾何形狀進行分組,以便更快地選購產品,無需重複列出每個個別的訂購編號。.

7 個幾何群
2 槽 · 方形1 系列

2 槽方形

當需要較長的刀具本體時,可選用雙槽平端型號;請根據切削需求檢查槽長及排屑情況。.

長度分組2EL / 2EX
型錄系列
HMQ
4 槽 · 方形8 系列

4 刃方形

長柄方頭產品系列涵蓋一般鋼材、不鏽鋼、高硬度及難加工系列。.

長度分組4EL / 4EX
型錄系列
HMQHMPHMMHMTHMVHMHHMSHMX
2 槽 · 轉角半徑1 系列

2 槽角半徑

適用於對加工深度要求嚴苛的側邊特徵之雙刃圓角刀具;每筆訂單均須確認角落半徑 R。.

長度分組2RL / 2RX
型錄系列
HMQ
4 刃 · 倒角半徑8 系列

4 刃角半徑

四刃長柄半徑刀具,具備針對各系列所選定的工件材料。.

長度分組4RL / 4RX
型錄系列
HMQHMPHMMHMTHMVHMHHMSHMX
2 槽 · 球頭第10系列

2 刃球頭銑刀

適用於 3D 輪廓加工及深凹槽模具精加工的球頭銑刀選項;必須檢查刀具懸伸量。.

長度分組2BL / 2BX
型錄系列
HMQHMPHMMHMTHMVHMHHMSHMXHALHAS
3 槽 · 方形3 系列

三槽鋁製方形件

鋁材專用三刃方頭系列,產品目錄中列有長柄及超長柄兩種款式。.

長度分組3EL / 3EX
型錄系列
HALHASHAX
3 槽 · U 槽第 2 系列

3 槽鋁製 U 槽

鋁製 U 型波紋幾何結構;請根據所需切割長度,另行選擇刀桿長度。.
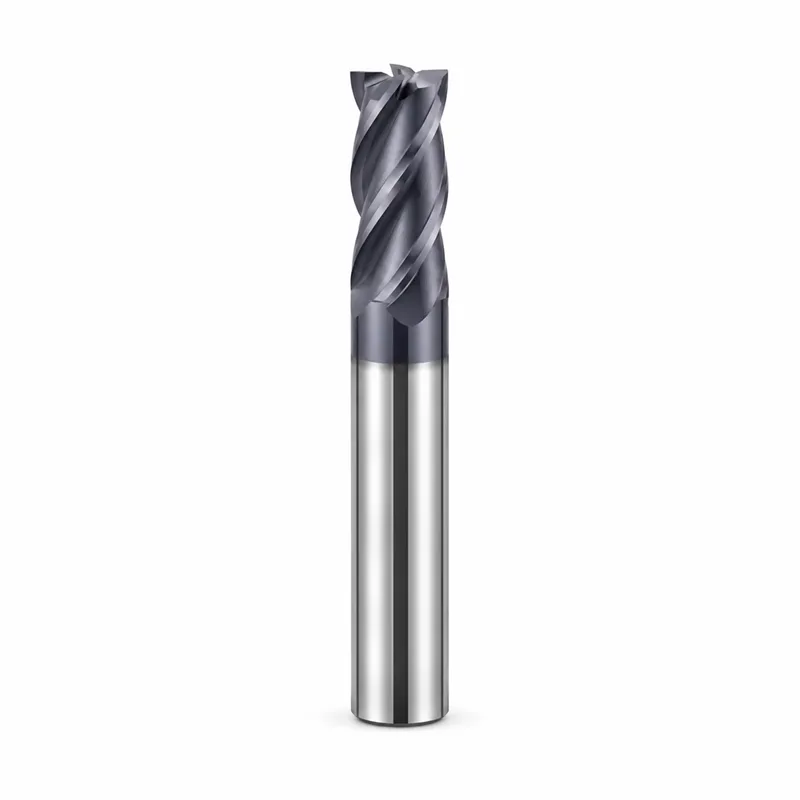
長度分組3UL / 3UX
型錄系列
HALHAS
型號後綴(例如 EL / EX、RL / RX、BL / BX 及 UL / UX)用以標示型錄中所列的長度規格。請根據完整的訂購編號尺寸資料,確認實際裁切長度與總長度;並非每個直徑或長度的組合在每個系列中都有供應。.
切削刃幾何形狀

依方形、圓角半徑或球頭選購

確認所需的切削半徑後,請為待加工特徵選擇切削輪廓。有關切削槽數及刀具幾何形狀的詳細指引,請參閱各專屬類別頁面。.

帶有平切削端的整體硬質合金方形立銑刀
平底的特徵

方形端銑刀

對於平底口袋、肩部及可接觸的壁面輪廓,請根據所需的軸向嚙合深度,核對切割長度。.

瀏覽方形端銑刀 →
帶有圓角切削角的整體硬質合金倒角立銑刀
R型角線

轉角半徑立铣刀

針對指定了圓角半徑 R 的型材,以及必須同時檢查邊緣受力與可達性的加工工序。.

瀏覽圓角立銑刀 →
切削刃呈圓弧形的整體硬質合金球頭立銑刀
3D 表面加工

球頭立铣刀

適用於曲面模具及 3D 精加工,在此類加工中,刀具可及範圍、球頭幾何形狀及刀具路徑的切入方式至關重要。.

查看球頭立銑刀 →
真實訂單編號範例

比較實際切割長度與總長度

這三款 HMQ 四刃方形立銑刀的切削直徑均為 3 毫米,但切削長度 H 與總長度 L 有所不同。下圖數據取自型錄所列的訂購編號。.

實際訂單編號長度類型D(毫米)d (毫米)H(毫米)L (毫米)
HMQ-4E-D3.0*9*d3*50L標準33950
HMQ-4EL-D3.0*12*d3*75L長柄331275
HMQ-4EX-D3.0*12*d3*100L超長柄3312100

D = 切削直徑;d = 柄部直徑;H = 型錄所載切削長度;L = 總長度。這些範例並未規定最大可用加工深度,亦未保證特定切入深度。.

這點差異很重要: 在 HMQ-4EL 和 HMQ-4EX 的範例中,H 仍為 12 公釐 當 L 從 75 毫米 至 100 毫米. 若您的工作需要更長的切削刃——而非單純更長的工具——則必須另行勾選 H 選項。.
機加工應用

依深腔銑削工法選擇

僅憑深入度並不能決定一種工具是否合適。應綜合考量操作方式、切入方式、可達路徑及夾持器幾何形狀等因素。.

口袋存取

深口袋與齲洞

選擇能避開牆壁和固定裝置的最短可行總長度。確認刀槽深度、刀具直徑、刀柄尺寸及排屑方式。.

軸向嚙合

深側壁銑削

請將所需的切削高度與切削深度區分開來。一把長刀身但切削槽較短的刀具,無法進行任意深度的全高側向切削。.

複雜曲面

深度 3D 模具輪廓加工

球鼻型與圓角輪廓可處理曲面模具特徵;評估接觸位置、懸垂量及精加工公差。.

工件材料

依材質選擇長臂系列產品

請先選擇材料系列,然後確認對應的長柄型號及尺寸。長尺寸變體並不會改變該系列材料的原始用途。.

一般加工

鋼與合金鋼

請根據實際工件、幾何形狀及硬度,選擇適合的 HMQ 及其他以鋼材為導向的系列產品。.

探索 4 Flute 系列 →
不銹鋼

不銹鋼

根據材料等級、刀具幾何形狀及加工方法,檢視 HMP、HMM、HMT 或 HMV 系列產品。.

不鏽鋼用立銑刀 →
鋁合金

鋁合金

HAL、HAS 和 HAX 提供目錄中列出的鋁製方形/U 型槽長柄款式;請確認各系列中的確切幾何形狀。.

鋁材用立銑刀 →
重切削

硬化鋼

請確認 HMH/HMX 的長度選項,並盡量減少硬銑削製程中不必要的懸伸;HMM 則為硬度較低的選項。.

淬火鋼立銑刀 →
難以加工

鈦與高溫合金

在確定合金牌號、熱處理控制及切削要求後,請檢視 HMT 與 HMS 的長度分組。.

鈦與耐熱合金 →
特殊伸展範圍與相關幾何形狀

客製化縮頸處理及相關工具選項

當較長的標準刀柄無法通過該特徵時,請提供型腔圖紙及刀柄尺寸,以便進行頸部間隙評估。.

以繪圖為基礎的複習

縮頸式長臂工具的規格要求

應根據實際零件與夾具的幾何形狀,評估客製化的頸部減薄設計。切勿假設其為型錄中的標準型號。.

討論自訂觸及工具 →
  • 切削直徑 D 及建議的切削刃輪廓
  • 所需切割長度 H 及有效伸展距離
  • 頸部直徑、頸部長度與壁間間隙
  • 工件材質、口袋圖紙及數量
  • 刀柄尺寸與預估刀具突出長度
索取報價

索取長臂立銑刀的報價與規格

請提供零件特徵及所需刀具的加工路徑,以便審查合適的長柄、超長柄或依據圖面設計的解決方案。.

  • 首選幾何形狀及型錄系列(若已知)
  • 工件材質、硬度與銑削加工
  • 切削直徑 D、刀柄直徑 d、切削長度 H 及總長度 L
  • 所需的凸起、凹槽深度、固定座尺寸及潛在干涉
  • 數量及技術圖紙(如有)

索取報價與規格

請提供您的工具尺寸、應用用途及數量。.
滾動到頂端

立即提升您的銷售額

您需要的是 CNC 工具行業的真正老手。讓 ONMY 刀具幫助您成為該領域的 No.1。