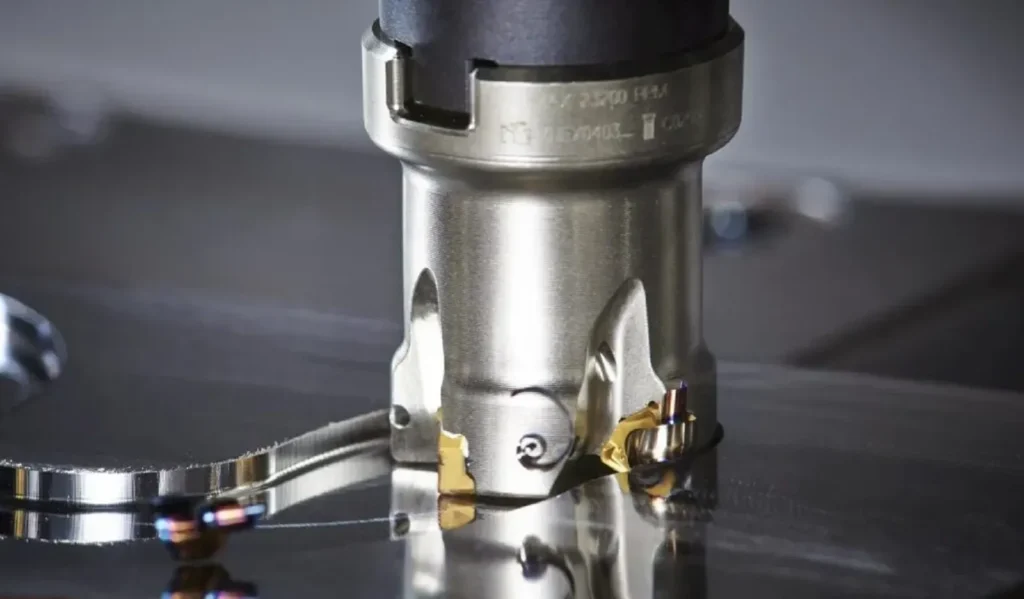
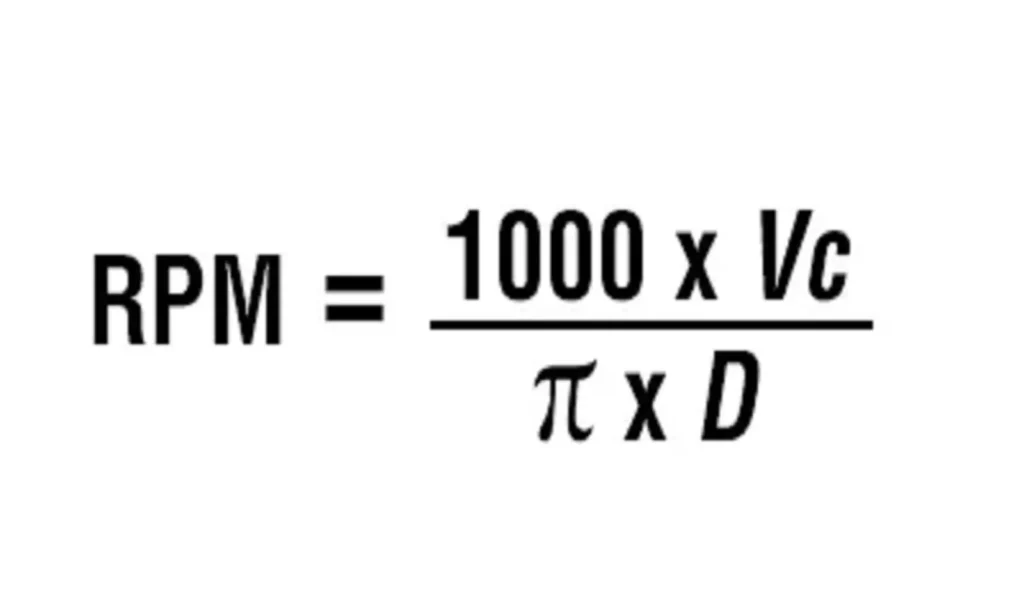Multi-V Kasnak Yiv Açma Uçlarında Neden Talaş Oluşur: İnce Duvarlı Titreme ve Yüzey Kusurlarının Giderilmesi
Çoklu V kayışı kasnaklarında oluk açma işlemi sırasında bir karbür uç kırıldığında, üretim sahasındaki ilk tepki genellikle takım kalitesini veya kaplama kalitesini suçlamaktır. Ancak, pratik işleme dinamikleri, bu uygulamalarda takım kırılmasının nadiren sadece karbür kalitesinden kaynaklandığını ortaya koymaktadır. Bunun yerine, asıl neden neredeyse her zaman aşırı radyal kesme direnci ve yapısal sapmanın yol açtığı ince cidarlı harmonik titreşimdir.
Bu teknik analizde, kasna yüzeyinde şiddetli titreşim izleri ve kesici uçta kenar ufalanması görülen gerçek bir vaka çalışmasını inceliyor ve işleme sürecinizi istikrara kavuşturmak için uygulanabilir sabitleme çözümleri ile hassas kesme parametreleri sunuyoruz..
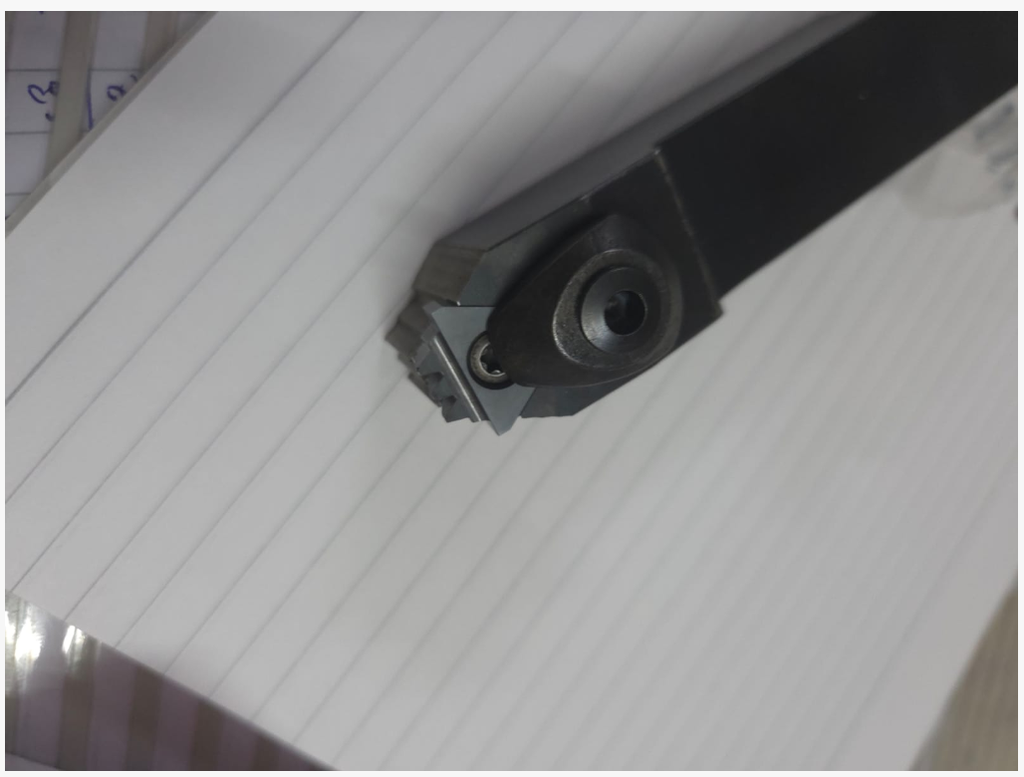
1. İşleme Sorunu: Titreşim İzleri ve Yontulma
Çok kanallı kasnak işlemeyi içeren yakın tarihli bir müşteri uygulamasında, iki kritik arıza aynı anda meydana geldi:
- Ciddi ve düzenli titreme izleri oluklu profil ve dış çap boyunca ortaya çıktı.
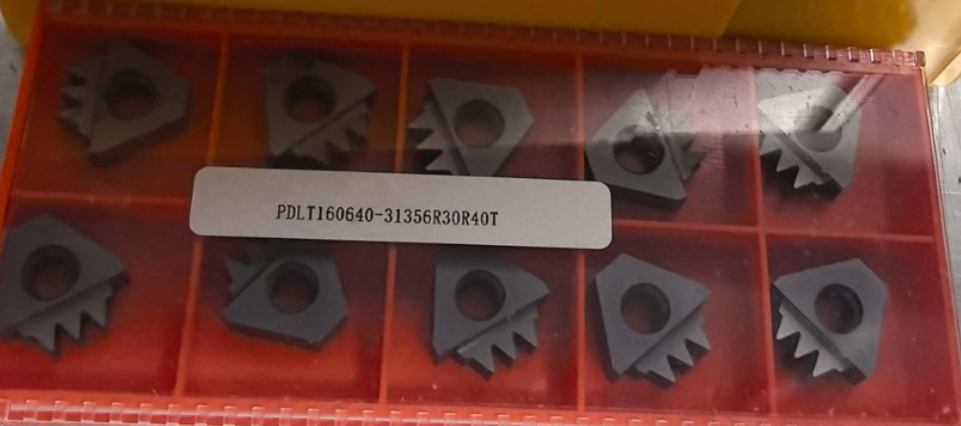
- Ciddi kenar kırılması profilli kesici uçtaki kesici dişleri kırdı.
(Resim ekle: Kırık parçanın yakın çekimi) çok dişli Poly-V oluk açma uçları ve aşınma izleri bulunan kasnak yüzeyi)
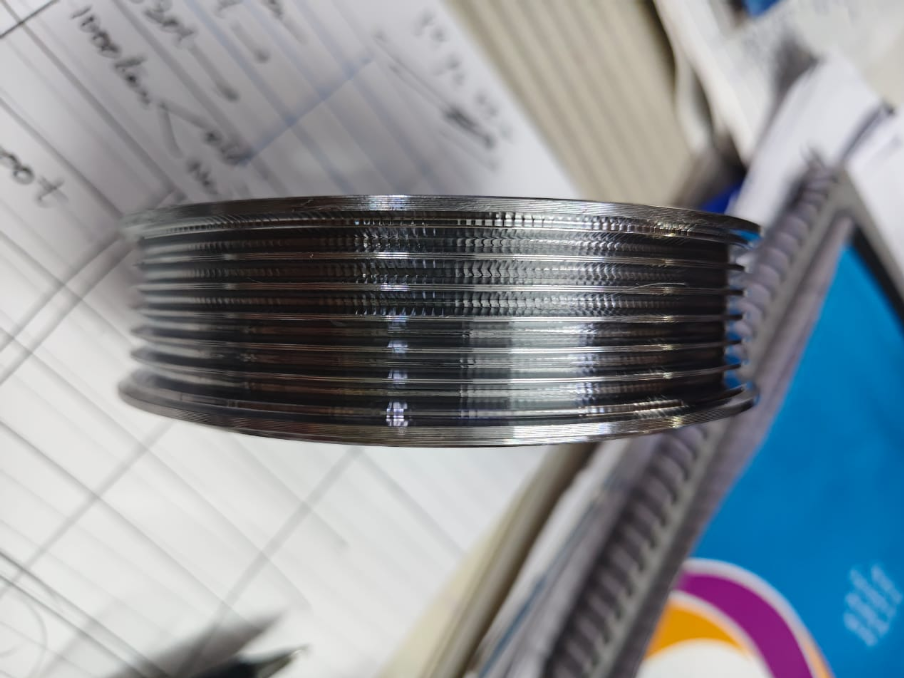
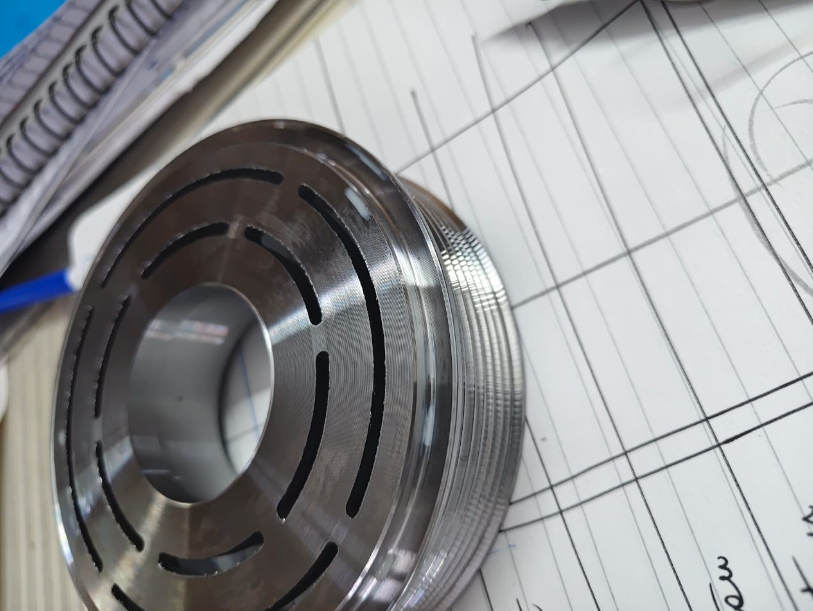
Kasnak tasarımı, derin bir iç ağırlık azaltma boşluğuna sahiptir; bu sayede dıştaki oluklu kenar, desteksiz, ince cidarlı bir konsol yapı olarak kalmaktadır..
2. Temel Neden Analizi
Yüksek Anlık Radyal Yük (Fp)
Çok oluklu kasnak şekillendirme aletleri, aynı anda birkaç V oluğuna geçer. Kesici uç iş parçasına radyal yönde daldığında, kesme kenarları ile iş parçası arasındaki toplam temas uzunluğu ani bir artış gösterir. Bu, parçanın en zayıf eksenine dik yönde etki eden muazzam bir radyal itme kuvveti oluşturur.
Konsol Sapması ve Rezonans
Dış kenar ince ve desteksiz olduğu için, bu yoğun radyal kuvvet, kesime başlandığında duvarın elastik olarak sapmasına neden olur. Malzeme geri esnediğinde, rejeneratif titreşim ve yüksek frekanslı rezonans ortaya çıkar.
Karbür Kenarına Dinamik Etki
Tungsten karbür, olağanüstü bir sertlik ve aşınma direnci sunar; ancak enine kopma mukavemeti, değişken dinamik darbelere karşı hassastır. Titreşen ince duvarın yarattığı yüksek frekanslı darbe etkisi, kenar tokluğu sınırını hızla aşarak mikro çentiklenmelere yol açar ve bu da kısa sürede dişin tamamen kırılmasına neden olur.
3. Mühendislik Önlemleri ve Uygulamada Kullanılan Parametreler
Bu sorunun çözülmesi için iki yönlü bir yaklaşım gereklidir: mekanik destek yoluyla iş parçasının sapmasını azaltmak ve besleme hızını düşürerek kesme yükünü hafifletmek.
Strateji A: Sabitleme ve Yapısal Destek (Zorunlu)
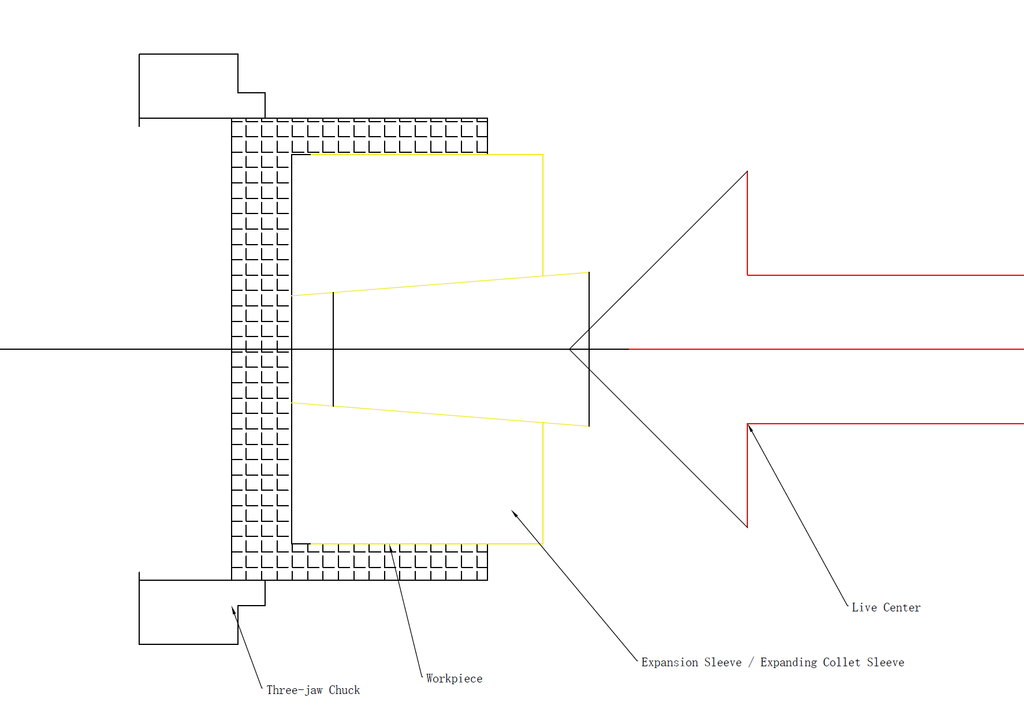
- Küçük Üretim Partileri / İş Atölyeleri için (Punta Desteği):Torna makinesinin arka kafasına geniş çaplı bir canlı merkez veya özel kademeli bir merkez takın. İç oyuğun kenarına veya pahına sıkıca bastırmak, eksenel ve radyal ön yük oluşturur ve bu sayede konsol titremesini anında ortadan kaldırır.
- Yüksek Hacimli Üretim İçin (Genişleyen Mandreller):İçten genişleyen bir pens manşonu kullanın. Manşon iç duvara doğru genişledikçe, konsol kenarını sabitler, titreşim serbestliğini ortadan kaldırır ve oluk açma döngüsü boyunca yapısal sönümleme sağlar.
(Şema ekle: Pabuç mili döner merkezi ve iç genişleyen manşon şemaları)
Strateji B: Aşamalı Besleme ve Optimize Edilmiş Kesme Parametreleri
Takım kenarının aşırı yüklenmesini ve ince cidarlı harmoniklerin tetiklenmesini önlemek için, geçiş başına ilerleme miktarını ve kesme hızını aşağıdaki gibi ayarlayın:
- Kesme Hızı (Vc): Doğrusal kesme hızlarını kesinlikle şu aralıkta tutun: 100 m/dk – 130 m/dk. Bu dengeli hız aralığı, iş parçasının birincil harmonik titreşim aralığının oldukça dışında kalarak yüksek frekanslı termal yumuşamayı önler.
- Düşürme Radyal Kesme Derinliği(ap):
- Kaba İşleme Aşaması: Her geçiş için radyal kesme derinliğini şu değere ayarlayın: 0,07 mm. Bu, verimli talaş oluşumunu sürdürürken anlık radyal kesme direncini dengeler.
- Son Aşama: Her geçişteki kesme derinliğini şu değere düşürün: 0,05 mm son boyutlandırma işlemlerinde. Kesme derinliğinin 0,05 mm’ye indirilmesi, bitmiş profil üzerindeki kesme basıncını en aza indirir, yüzeydeki mikro titreşimleri ortadan kaldırır ve aynaya benzer bir oluk yüzeyi sağlar.
- Kaba İşleme Stratejisi: Derin oluklu kasnaklar için standart tek noktalı bir kanal açma kesici ucu öncelikle ana olukları kaba bir şekilde açmak için. Çok kanallı şekillendirme aletini yalnızca son 0,07 mm → 0,05 mm’lik kademeli inceltme işlemleri için saklayın.
4. Özet ve En İyi Uygulamalar
İnce cidarlı kasnaklarda şekillendirme aletleri aşındığında, sorunun nedenini alet malzemesinin kalitesine bağlamak nadiren doğru bir çözümdür. Başarılı bir işleme, makinenin rijitliği, iş parçasının sabitlenmesi ve kesme verileri arasındaki uyumun bir sonucu olarak gerçekleşir.
İç destekler (örneğin, hareketli merkezler veya genişleyen manşonlar) kullanılarak ve besleme parametrelerini titizlikle yöneterek (100 – 130 m/dk doğrusal hız ve 0,07 mm → 0,05 mm kademeli kesme derinlikleri)), işleyiciler titreşim izlerini tamamen ortadan kaldırabilir ve uzun, öngörülebilir kesici uç ömrü elde edebilir.
Üretiminiz için özel kalıplara veya süreç optimizasyonuna mı ihtiyacınız var?
İnce cidarlı kasnakların ve özel profillerin işlenmesi, sağlam bir proses desteğiyle uyumlu, özel olarak tasarlanmış kesici takım geometrisi gerektirir.
Yüksek performanslı karbür oluk açma çözümleri tasarlıyoruz:
- Özel Çoklu V Kasnak Ek Parçaları: Kesintili kesimler ve ince cidarlı uygulamalar için optimize edilmiş kenar hazırlıklarına sahip, hassas taşlanmış profiller.
- Yüksek Sertlikli Takım Tutucular: Ağır radyal yükler altında çıkıntı sapmasını en aza indirecek şekilde tasarlanmış, ISO standartlarına uygun ve özel sıkıştırma blokları.
- Uygulama Mühendisliği Desteği: Özel besleme önerileri, malzeme sınıfı seçimi ve sabitleme tertibatı tavsiyeleri almak için bileşen çizimlerinizi ve makine teknik özelliklerinizi mühendislerimizle paylaşın.
👉 Mühendislik Ekibimizle İletişime Geçin Üretim hattındaki işleme darboğazlarınızı gidermek için bugün.