Fraises en carbure pour l'acier inoxydable
Choisissez vos fraises en carbure monobloc pour l'usinage de l'acier inoxydable en fonction de la nuance, de l'opération d'usinage et de la géométrie de l'outil. Comparez les gammes de fraises à bout carré, à rayon d'angle et à bout sphérique des séries HMP, HMM, HMT et HMV.
Sélectionner des fraises en acier inoxydable en fonction de la géométrie de la lame
Commencez par définir la caractéristique requise de la pièce : un carré 4E pour les surfaces à fond plat, un rayon de coin 4R lorsqu'un coin arrondi est autorisé, ou une pointe sphérique 2B pour les contours en 3D. Sélectionnez ensuite une série d'outils compatibles avec le matériau et validez les cotes.
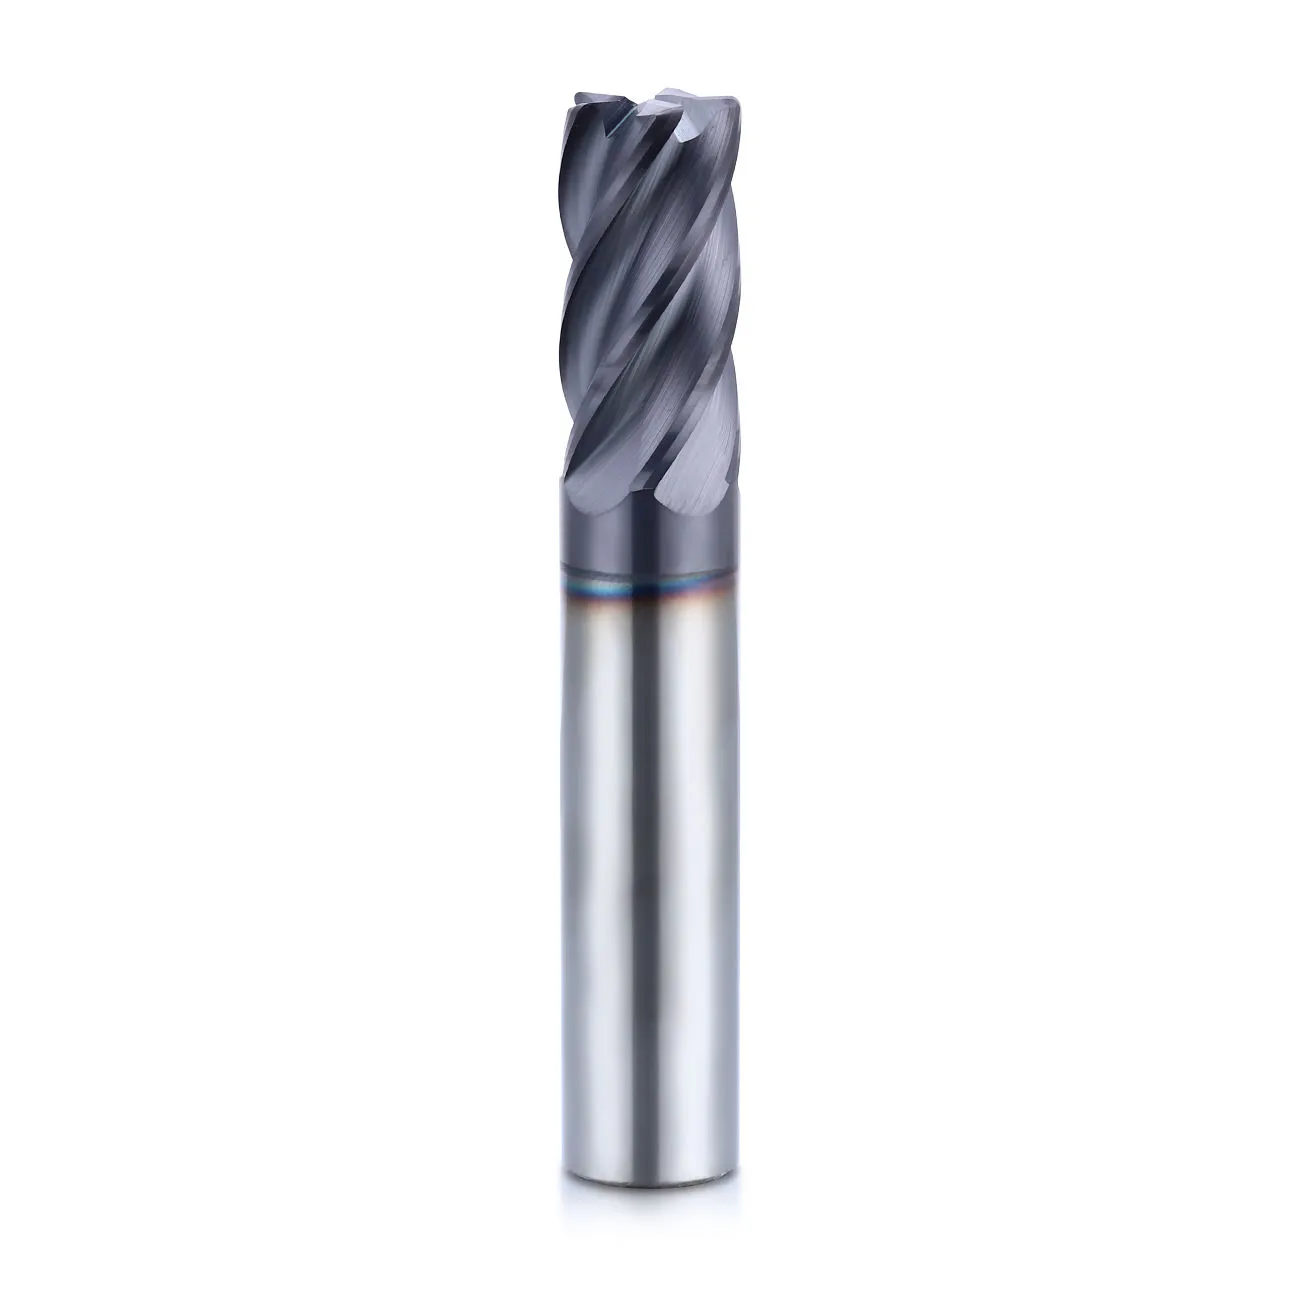
Fraises à bouts carrés
Une fraise à bout plat est une option pour le fraisage de rainures, de surfaces planes et d'épaulements carrés. Choisissez le diamètre et la longueur en fonction des besoins en matière d'évacuation des copeaux.
Découvrez les fraises à bout carré →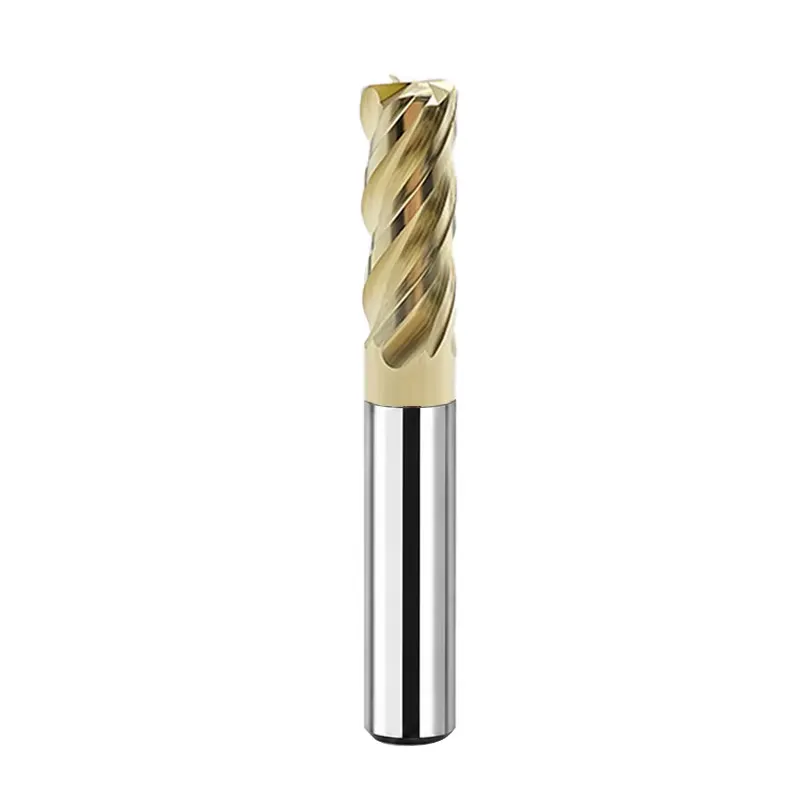
Fraises à rayon d'angle
Un angle arrondi peut réduire la vulnérabilité aux défauts de finition lorsque le plan de la pièce autorise un angle de rayon R. Vérifiez le rayon spécifié.
Découvrez les fraises à rayon d'angle →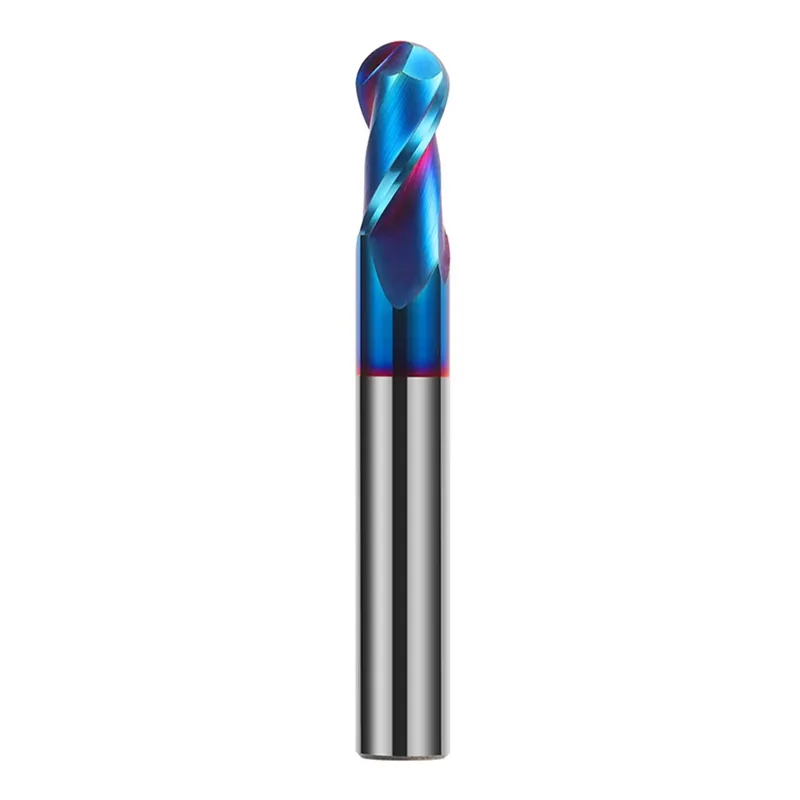
Fraises à bouts ronds
Une extrémité arrondie épouse les contours 3D et les surfaces de forme libre. Comparez la portée de l'outil, le rayon de la bille et les conditions de finition.
Découvrez les fraises à bout sphérique →Comparer les gammes de fraises en acier inoxydable
Comparez les quatre gammes d'outils figurant dans le catalogue avant de choisir un modèle standard. Le positionnement de la série constitue un point de départ, mais ne constitue pas une garantie pour chaque nuance d'acier inoxydable ou chaque condition de traitement thermique.
| Série | Positionnement du produit | Formes d'extrémités disponibles | Comment choisir |
|---|---|---|---|
| HMP | Acier haute performance / acier inoxydable | 4E · 4R · 2B | Commencez par consulter cette gamme d'aciers et d'aciers inoxydables haute performance ; vérifiez la nuance, le mode de découpe et les dimensions. |
| HMM | Usinage généralisteAcier au carbone, acier allié, acier inoxydable, fonte et acier trempé d'une dureté inférieure à HRC 40 | 4E · 4R · 2B | Commencez par cette section lorsqu'une gamme polyvalente doit couvrir plusieurs matériaux répertoriés ; vérifiez la nuance et la dureté. |
| HMT | Acier inoxydable / titane à haut rendement | 4E · 4R · 2B | Commencez par là lorsque vous choisissez une série à haut rendement destinée à l'usinage de l'inox et du titane ; examinez le fonctionnement réel et le parcours d'outil. |
| HMV | Acier / acier inoxydable à haut rendement | 4E · 4R · 2B | Commencez par ici pour un fraisage efficace de l'acier et de l'inox ; comparez le diamètre, la profondeur de coupe et l'engagement. |
Ces quatre séries comprennent les gammes de modèles 4E, 4R et 2B. Comparez les 12 familles de modèles du catalogue →
Découvrez les gammes de fraises en acier inoxydable
Recherchez la gamme de pièces carrées 4E, de pièces à angle arrondi 4R ou de pièces à bout arrondi 2B dans les séries HMP, HMM, HMT et HMV. Choisissez d'abord la géométrie et la série, puis demandez la combinaison exacte de diamètre, de rayon et de longueur.
HMP-4E
Géométrie à extrémité carrée pour les surfaces à fond plat et les parois. Vérifiez l'évacuation des copeaux et l'engagement de coupe avant de choisir une stratégie de fraisage de l'acier inoxydable.
HMP-4R
Géométrie à rayon d'angle pour le fraisage latéral et la semi-finition lorsque la pièce permet un angle de coupe arrondi. Vérifiez la valeur R spécifiée.
HMP-2B
Géométrie à bout sphérique pour les profils courbes et la finition 3D. Vérifiez le rayon de la sphère, les conditions de contact de la trajectoire d'outillage et la portée effective.
HMM-4E
Géométrie à extrémité carrée pour les surfaces à fond plat et les parois. Vérifiez l'évacuation des copeaux et l'engagement de coupe avant de choisir une stratégie de fraisage de l'acier inoxydable.
HMM-4R
Géométrie à rayon d'angle pour le fraisage latéral et la semi-finition lorsque la pièce permet un angle de coupe arrondi. Vérifiez la valeur R spécifiée.
HMM-2B
Géométrie à bout sphérique pour les profils courbes et la finition 3D. Vérifiez le rayon de la sphère, les conditions de contact de la trajectoire d'outillage et la portée effective.
HMT-4E
Géométrie à extrémité carrée pour les surfaces à fond plat et les parois. Vérifiez l'évacuation des copeaux et l'engagement de coupe avant de choisir une stratégie de fraisage de l'acier inoxydable.
HMT-4R
Géométrie à rayon d'angle pour le fraisage latéral et la semi-finition lorsque la pièce permet un angle de coupe arrondi. Vérifiez la valeur R spécifiée.
HMT-2B
Géométrie à bout sphérique pour les profils courbes et la finition 3D. Vérifiez le rayon de la sphère, les conditions de contact de la trajectoire d'outillage et la portée effective.
HMV-4E
Géométrie à extrémité carrée pour les surfaces à fond plat et les parois. Vérifiez l'évacuation des copeaux et l'engagement de coupe avant de choisir une stratégie de fraisage de l'acier inoxydable.
HMV-4R
Géométrie à rayon d'angle pour le fraisage latéral et la semi-finition lorsque la pièce permet un angle de coupe arrondi. Vérifiez la valeur R spécifiée.
HMV-2B
Géométrie à bout sphérique pour les profils courbes et la finition 3D. Vérifiez le rayon de la sphère, les conditions de contact de la trajectoire d'outillage et la portée effective.
Choisissez la fraise adaptée à votre opération sur l'acier inoxydable
Choisissez la gamme 4E, 4R ou 2B adaptée à l'opération d'usinage prévue et précisez le mode d'engagement et la trajectoire d'outil dans votre demande de devis.
Rainurage à fond plat et fraisage de poches
Partez d'une géométrie en carré 4E. Vérifiez si le rainurage sur toute la largeur laisse un espace suffisant pour l'évacuation des copeaux ; ajustez la trajectoire d'outil et l'engagement en conséquence.
Comparer les fraises à bout carré →Fonctions de fraisage latéral et d'arrondi des angles
Prévoir une version 4E pour les épaulements carrés ou une version 4R lorsqu’un angle interne arrondi est autorisé. Tenir compte de la charge sur les arêtes, de l’usure des angles et de la rigidité du dispositif de serrage.
Comparer les outils de calcul du rayon des angles →Surfaces courbes et finitions
Pour les profils tridimensionnels, comparez les gammes de fraises à bout sphérique 2B. Le rayon de la bille, la trajectoire d'usinage, la marge de finition et la portée de l'outil sont des facteurs importants.
Comparer les fraises à bout sphérique →Précisez la nuance d'acier inoxydable avant de choisir un outil
Utilisez la nuance et l'état de l'acier inoxydable pour affiner la sélection de la famille de modèles. Les noms des groupes de matériaux ne suffisent pas à eux seuls pour choisir un revêtement, une taille d'outil ou des paramètres de coupe.
Limiter les frottements, la chaleur et la formation de copeaux ; garantir la qualité exacte et l'opération d'usinage requise.
Vérifiez la résistance des arêtes de coupe, le fluide de refroidissement et la stabilité de l'engagement pour les conditions de coupe plus difficiles.
La dureté et l'état de traitement thermique peuvent modifier le comportement à l'usinage ; veuillez indiquer l'état et la dureté réelle.
Préciser le traitement thermique ou la nuance duplex. L'adéquation de l'outil doit être évaluée en fonction de la dureté et de la charge de coupe.
Vérifier le diamètre, la longueur de coupe, le rayon et la portée de l'outil
Vérifiez les dimensions réelles avant de passer commande ou de demander un devis. Les variations de longueur n'impliquent pas automatiquement des arêtes de coupe plus longues ou une portée utile plus grande.
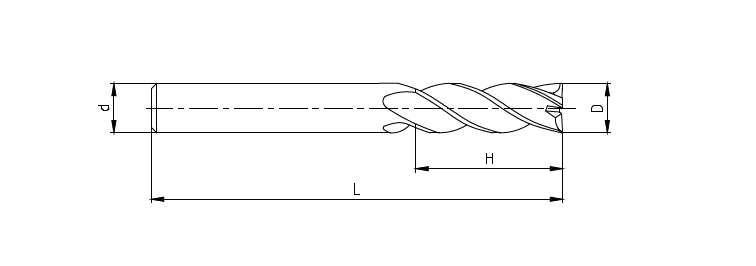
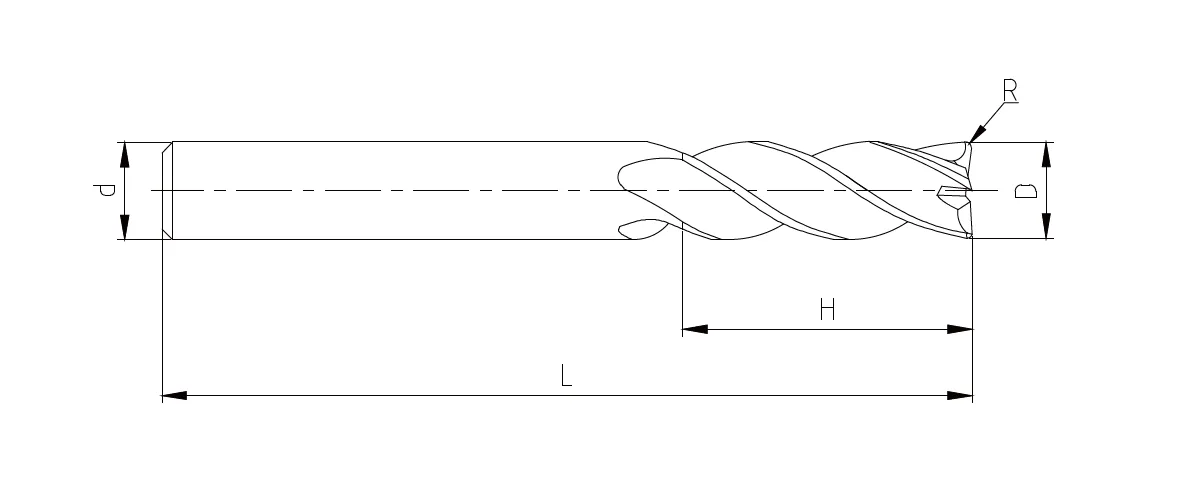
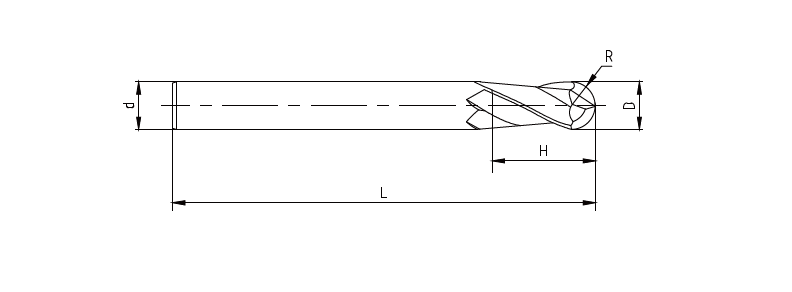
Dimensions à indiquer dans votre demande de devis
Considérations pratiques relatives au fraisage de l'acier inoxydable
Après avoir sélectionné une gamme d'outils et défini les cotes, passez en revue les trois risques courants avec votre équipe d'usinage.
Durcissement par déformation et frottement
Évitez les frottements excessifs et les temps de maintien prolongés avec les nuances sujettes à l'écrouissage ; vérifiez le contact de l'outil et l'épaisseur des copeaux.
Chaleur et usure des outils
Vérifiez la nuance réelle, la consommation de liquide de refroidissement et les exigences en matière de revêtement, plutôt que de vous baser uniquement sur le nombre de cannelures.
Évacuation des copeaux et vibrations
Vérifiez l'espace de dégagement des copeaux, la rigidité du porte-outil et le porte-à-faux de l'outil, en particulier lors de rainures profondes ou de coupes à grande portée.
Demande de devis et de caractéristiques techniques pour des fraises en acier inoxydable
Veuillez nous communiquer la nuance, le type d'application et les dimensions requises afin que nous puissions examiner la gamme de produits compatibles avec l'acier inoxydable qui vous convient.
- Nuance et dureté de l'acier inoxydable ou état après traitement thermique
- Famille 4E, 4R ou 2B, si connue
- Diamètre de coupe D, diamètre de la tige d, longueur de coupe H et longueur totale L
- Valeur R, le cas échéant ; quantité, trajectoire d'usinage et dessin, si disponibles
Demander les tarifs et les caractéristiques techniques
Veuillez indiquer la nuance d'acier inoxydable, les détails d'usinage et la quantité, si ces informations sont disponibles.