Frese in carburo per acciaio inossidabile
Scegliete le frese in metallo duro integrale per la lavorazione dell'acciaio inossidabile in base alla qualità, all'operazione di taglio e alla geometria dell'utensile. Confrontate le famiglie di frese a punta quadrata, con raggio d'angolo e a punta sferica delle serie HMP, HMM, HMT e HMV.
Seleziona le frese in acciaio inossidabile in base alla geometria della lama
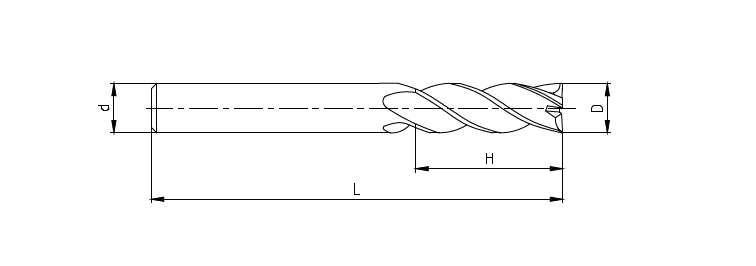
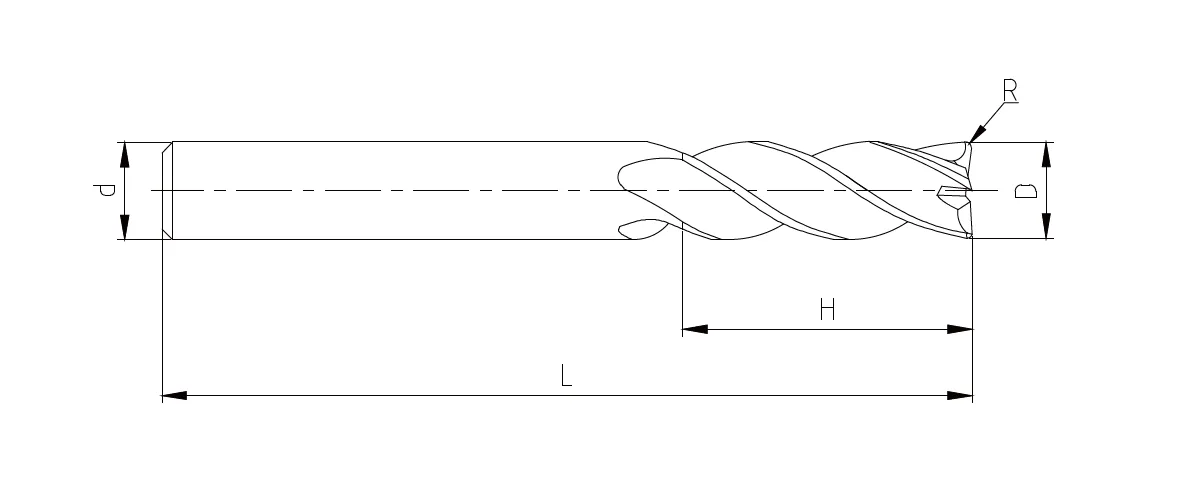
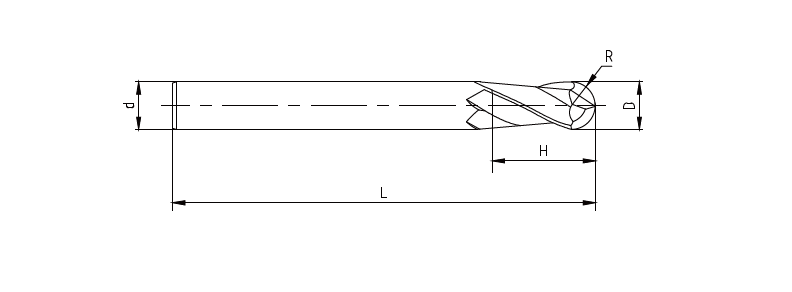
Iniziare con la caratteristica richiesta del pezzo: 4E (quadrato) per le superfici a fondo piatto, 4R (raggio d’angolo) laddove è consentito un angolo R, oppure 2B (punta sferica) per i contorni 3D. Selezionare quindi una serie di utensili compatibile con il materiale e confermare le dimensioni.
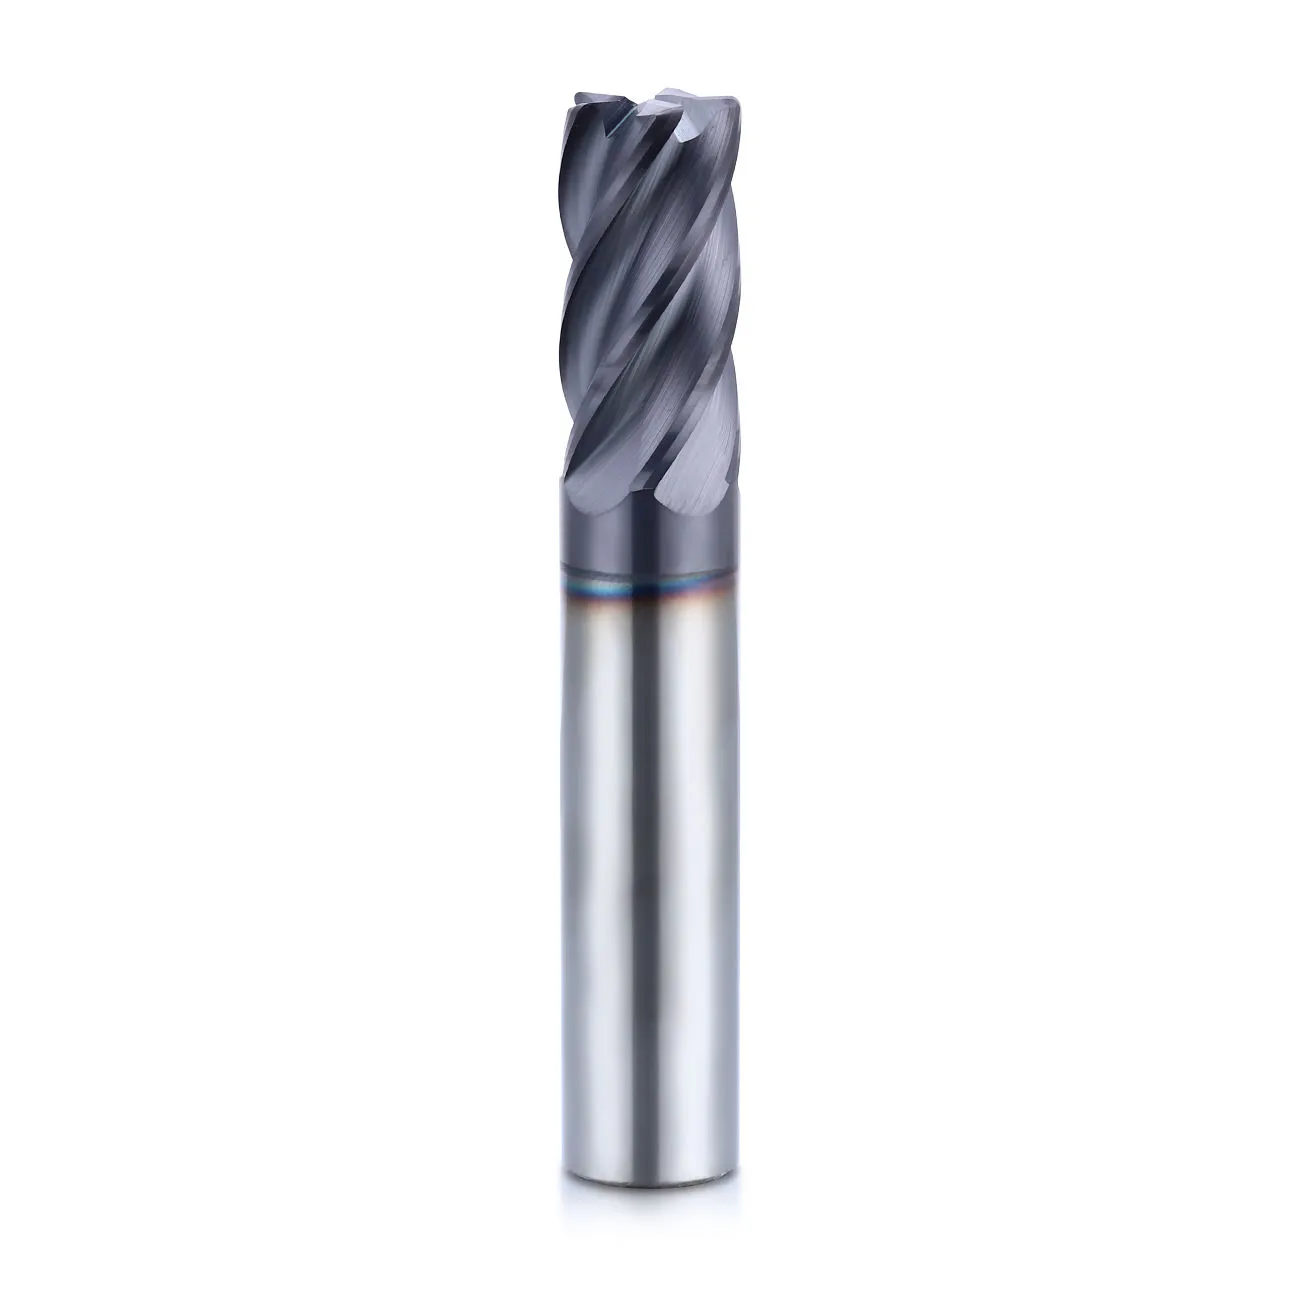
Frese a candela quadrate
Una fresa a punta piatta è un'opzione indicata per la realizzazione di scanalature, elementi planari e fresature con spalla squadrata. Scegliere il diametro e la lunghezza in base alle esigenze di evacuazione dei trucioli.
Scopri le frese a testa quadrata →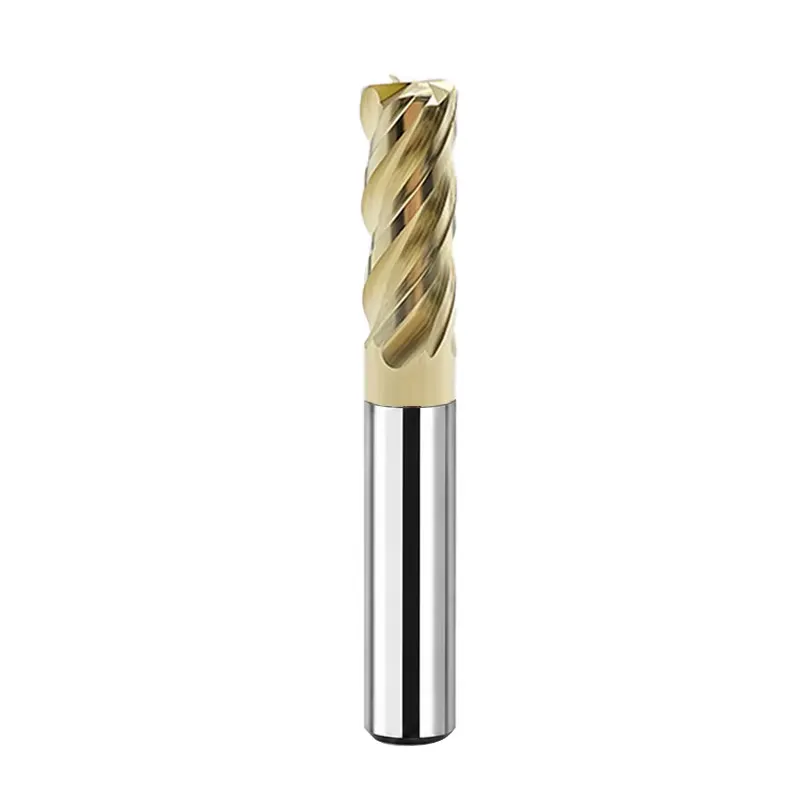
Frese a raggio d'angolo
Un angolo arrotondato può ridurre la vulnerabilità dovuta al taglio degli angoli quando il disegno del pezzo consente un angolo con raggio R. Verificare il raggio specificato.
Scopri le frese angolari →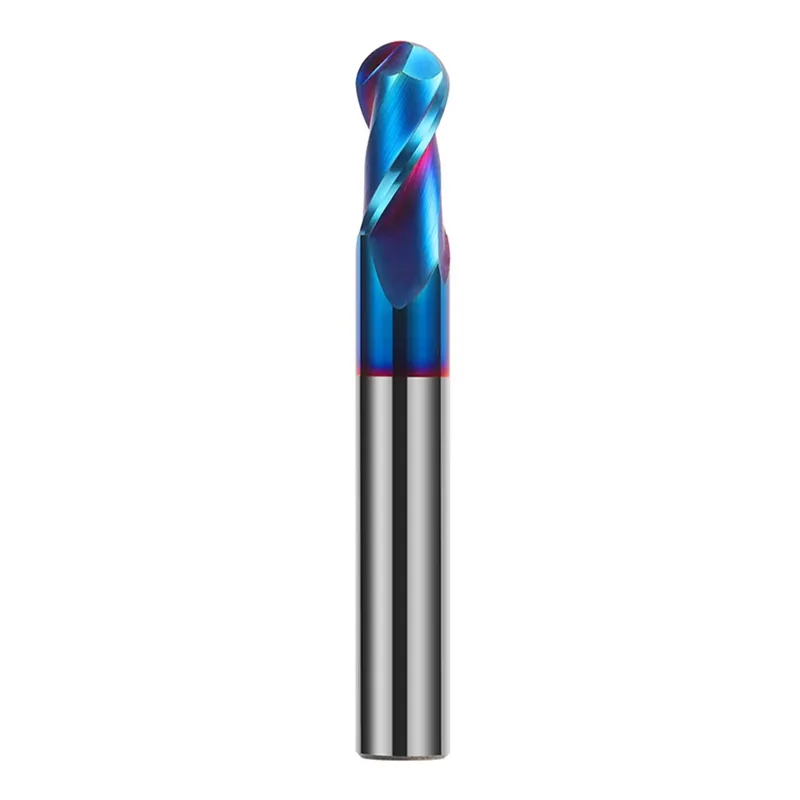
Frese a sfera
Un'estremità arrotondata segue i contorni 3D e le superfici a forma libera. Confronta la portata dell'utensile, il raggio della sfera e le condizioni di finitura.
Scopri le frese a punta sferica →Confronta le serie di frese a candela in acciaio inossidabile
Prima di scegliere un modello standard, confrontate le quattro famiglie di utensili riportate nel catalogo. Il posizionamento della serie costituisce un punto di partenza, non una garanzia per ogni tipo di acciaio inossidabile o condizione di trattamento termico.
| Serie | Posizionamento del prodotto | Forme disponibili delle estremità | Come scegliere |
|---|---|---|---|
| HMP | Acciaio ad alte prestazioni / acciaio inossidabile | 4E · 4R · 2B | Inizia da qui per la gamma di acciai e acciai inossidabili ad alte prestazioni; verifica il tipo di acciaio, il metodo di taglio e le dimensioni. |
| HMM | Lavorazioni meccaniche genericheAcciaio al carbonio, acciaio legato, acciaio inossidabile, ghisa e acciaio temprato con durezza inferiore a HRC 40 | 4E · 4R · 2B | Partire da qui quando una gamma per uso generico deve coprire diversi materiali elencati; verificare la qualità e la durezza. |
| HMT | Acciaio inossidabile / titanio ad alta efficienza | 4E · 4R · 2B | Inizia da qui quando devi scegliere una serie ad alta efficienza dedicata all'acciaio inossidabile e al titanio; verifica il funzionamento effettivo e il percorso utensile. |
| HMV | Acciaio ad alta efficienza / acciaio inossidabile | 4E · 4R · 2B | Inizia da qui per una fresatura efficiente dell’acciaio e dell’acciaio inossidabile; confronta diametro, raggio d’azione e profondità di taglio. |
Tutte e quattro le serie comprendono le famiglie di modelli 4E, 4R e 2B. Confronta le 12 famiglie di modelli del catalogo →
Scopri le gamme di frese a candela in acciaio inossidabile
Cerca la famiglia di prodotti 4E (quadrati), 4R (raggio d'angolo) o 2B (a punta arrotondata) all'interno delle serie HMP, HMM, HMT e HMV. Scegli prima la geometria e la serie, quindi richiedi la combinazione esatta di diametro, raggio e lunghezza.
HMP-4E
Geometria con estremità squadrata per superfici e pareti a fondo piatto. Verificare lo spazio di evacuazione dei trucioli e l’impegno di taglio prima di selezionare una strategia di fresatura dell’acciaio inossidabile.
HMP-4R
Geometria con raggio d'angolo per la fresatura laterale e la semifinitura, quando il pezzo consente un angolo di taglio arrotondato. Verificare il valore R specificato.
HMP-2B
Geometria a punta sferica per profili curvi e finitura 3D. Verificare il raggio della punta sferica, le condizioni di contatto del percorso utensile e la portata effettiva.
HMM-4E
Geometria con estremità squadrata per superfici e pareti a fondo piatto. Verificare lo spazio di evacuazione dei trucioli e l’impegno di taglio prima di selezionare una strategia di fresatura dell’acciaio inossidabile.
HMM-4R
Geometria con raggio d'angolo per la fresatura laterale e la semifinitura, quando il pezzo consente un angolo di taglio arrotondato. Verificare il valore R specificato.
HMM-2B
Geometria a punta sferica per profili curvi e finitura 3D. Verificare il raggio della punta sferica, le condizioni di contatto del percorso utensile e la portata effettiva.
HMT-4E
Geometria con estremità squadrata per superfici e pareti a fondo piatto. Verificare lo spazio di evacuazione dei trucioli e l’impegno di taglio prima di selezionare una strategia di fresatura dell’acciaio inossidabile.
HMT-4R
Geometria con raggio d'angolo per la fresatura laterale e la semifinitura, quando il pezzo consente un angolo di taglio arrotondato. Verificare il valore R specificato.
HMT-2B
Geometria a punta sferica per profili curvi e finitura 3D. Verificare il raggio della punta sferica, le condizioni di contatto del percorso utensile e la portata effettiva.
HMV-4E
Geometria con estremità squadrata per superfici e pareti a fondo piatto. Verificare lo spazio di evacuazione dei trucioli e l’impegno di taglio prima di selezionare una strategia di fresatura dell’acciaio inossidabile.
HMV-4R
Geometria con raggio d'angolo per la fresatura laterale e la semifinitura, quando il pezzo consente un angolo di taglio arrotondato. Verificare il valore R specificato.
HMV-2B
Geometria a punta sferica per profili curvi e finitura 3D. Verificare il raggio della punta sferica, le condizioni di contatto del percorso utensile e la portata effettiva.
Scegli la fresa più adatta alla tua lavorazione dell'acciaio inossidabile
Abbina la famiglia 4E, 4R o 2B selezionata all'effettiva operazione di taglio e specifica l'innesto e il percorso utensile nella tua richiesta di preventivo.
Scanalatura a fondo piatto e fresatura di tasche
Partire da una geometria a quadrati 4E. Verificare se la scanalatura a larghezza intera lascia spazio sufficiente per l'evacuazione dei trucioli; regolare di conseguenza il percorso utensile e l'inserimento.
Confronta le frese a testa quadrata →Funzioni di fresatura laterale e di arrotondamento degli angoli
Verificare la norma 4E in caso di spalle squadrate o la norma 4R laddove sia consentito un angolo interno arrotondato. Tenere conto del carico sui bordi, dell’usura degli angoli e della rigidità del sistema di serraggio.
Confronta gli strumenti per il raggio d'angolo →Superfici curve e finiture
Per i profili tridimensionali, confrontare le famiglie di frese a punta sferica 2B. Il raggio della punta, il percorso utensile, il margine di finitura e la profondità di lavorazione sono fattori importanti.
Confronta le frese a punta sferica →Specificare il tipo di acciaio inossidabile prima di scegliere un utensile
Utilizzare il tipo e lo stato dell'acciaio inossidabile per affinare la selezione della famiglia di modelli. I nomi dei gruppi di materiali da soli non sono sufficienti per selezionare un rivestimento, le dimensioni dell'utensile o i parametri di taglio.
Limitare lo sfregamento, il surriscaldamento e la formazione di schegge; garantire la qualità esatta e l’operazione di lavorazione corretta.
Verificare la resistenza dei taglienti, il refrigerante e l’innesto stabile per condizioni di taglio più difficili.
La durezza e le condizioni di trattamento termico possono influire sul comportamento di taglio; indicare le condizioni e la durezza effettiva.
Specificare il trattamento termico o la qualità duplex. L'idoneità dell'utensile deve essere valutata in base alla durezza e al carico di taglio.
Verificare il diametro, la lunghezza di taglio, il raggio e la profondità di taglio dell'utensile
Verificare le dimensioni effettive prima di effettuare l'ordine o richiedere un preventivo. Le variazioni di lunghezza non comportano automaticamente spigoli di taglio più lunghi o una maggiore portata utile.
Dimensioni da includere nella richiesta di preventivo
Considerazioni pratiche sulla fresatura dell'acciaio inossidabile
Dopo aver selezionato una famiglia di utensili e le quote, esamina i tre rischi più comuni insieme al tuo team di lavorazione.
Indurimento e levigatura
Evitare uno sfregamento eccessivo e un'esposizione prolungata nei gradi soggetti a incrudimento; verificare il contatto dell'utensile e lo spessore del truciolo.
Surriscaldamento e usura degli utensili
Verificare il grado effettivo, il consumo di refrigerante e i requisiti di rivestimento, anziché basare la scelta esclusivamente sul numero di scanalature.
Rimozione dei trucioli e vibrazioni
Verificare lo spazio di scarico dei trucioli, la rigidità del portautensile e lo sbalzo dell'utensile, in particolare nelle scanalature profonde o nei tagli a lungo raggio.
Richiedi prezzi e specifiche delle frese a candela in acciaio inossidabile
Inviateci il tipo di acciaio, il tipo di lavorazione e le dimensioni richieste, in modo da poter valutare la famiglia di prodotti compatibili con l'acciaio inossidabile più adatta.
- Tipo di acciaio inossidabile e durezza o stato di trattamento termico
- Famiglia 4E, 4R o 2B, se nota
- Diametro di taglio D, gambo d, lunghezza di taglio H e lunghezza totale L
- Valore R, se applicabile; quantità, percorso utensile e disegno, se disponibili
Richiedi prezzi e specifiche
Indicare il tipo di acciaio inossidabile, i dettagli relativi alla lavorazione e la quantità, se disponibili.