
Fraises à queue en carbure monobloc à 4 dents
Découvrez nos fraises à quatre dents dotées de bords de coupe carrés ou à rayon d'angle. Comparez les géométries 4E et 4R sur huit séries d'outils en carbure, puis sélectionnez une gamme en fonction du matériau de la pièce à usiner, des dimensions de l'outil et de sa longueur.
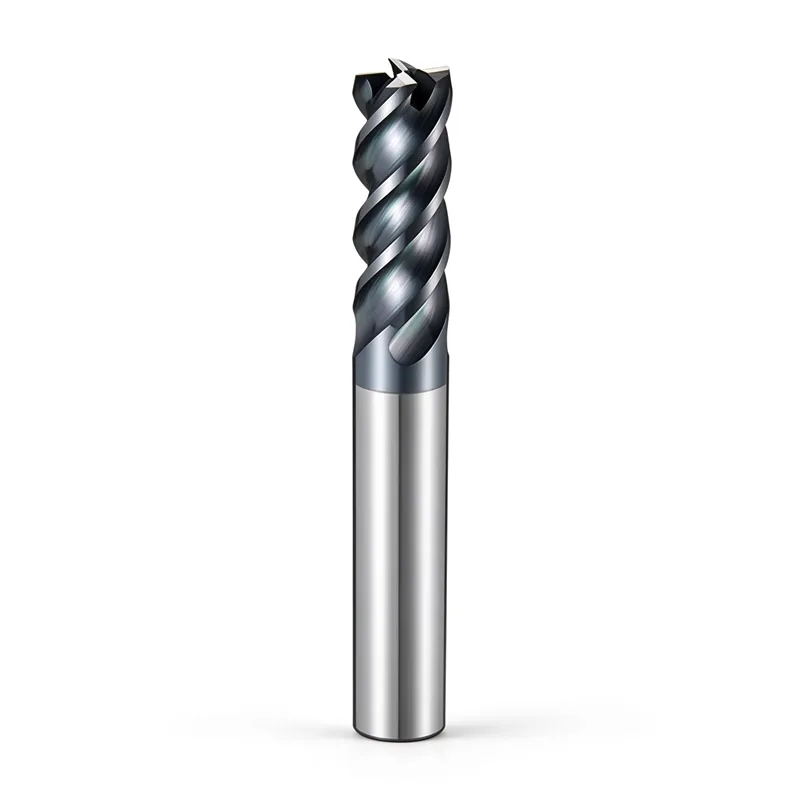
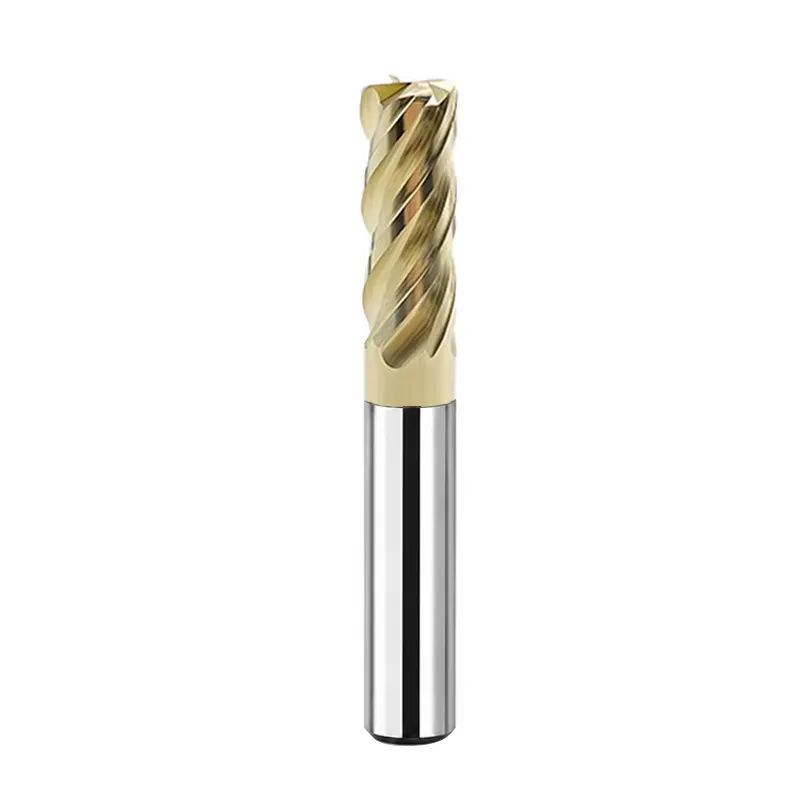
1 / 2 · Fraise à bout carré 4E
Rayon d'angle de 4E ou de 4R ?
Commencez par choisir la géométrie de la pointe de coupe. Les fraises à quatre arêtes de coupe d'une même gamme de produits peuvent présenter des formes d'angle différentes en fonction des caractéristiques des pièces à usiner.
4E — Fraises à queue carrée à 4 dents
Une arête de coupe plate pour les surfaces à fond plat, le fraisage d'épaulement, les parois latérales et certaines rainures peu profondes. Choisissez les dimensions de l'outil en fonction de votre matériau, de la profondeur de coupe et de la configuration de la machine.
Voir les fraises à bout carré →4R — Fraises à queue conique à 4 dents avec arrondi d'angle
Une extrémité plate présentant un rayon d'angle défini R. Envisagez cette forme lorsque la pièce permet l'application d'un rayon et que la résistance des angles de coupe est importante lors du fraisage latéral ou de la semi-finition.
Voir les fraises à bout arrondi →Quand faut-il opter pour une fraise à queue à 4 dents ?
Les outils à quatre cannelures constituent un choix courant pour un usinage contrôlé de l'acier et d'autres matériaux techniques. Le choix optimal dépend de la géométrie de l'outil et des conditions d'usinage.
Fraisage latéral et finition
Quatre arêtes de coupe permettent un fraisage latéral et une finition productifs lorsque l'évacuation des copeaux, l'avance et l'engagement de l'outil sont adaptés.
La forme des angles a son importance
Optez pour la référence 4E pour les éléments carrés, ou pour la référence 4R lorsqu'un rayon de courbure spécifique est acceptable ou requis.
Vérifier l'espace disponible sur le copeau
Les fentes sur toute la largeur, les matériaux collants ou les découpes profondes peuvent nécessiter un nombre de cannelures ou une géométrie différents. Un nombre plus élevé de cannelures ne garantit pas à lui seul de meilleurs résultats.
Découvrez les 4 gammes de fraises à queue à 4 dents
Découvrez huit séries de modèles à section carrée 4E et à rayon d'angle 4R. Chaque gamme comprend des versions standard, à tige longue et à tige extra-longue.
16 familles d'outils affichées
HMQ-4E
Options économiques pour le fraisage de l'acier en général et de certains types d'aluminium ; examiner les modalités d'évacuation des copeaux pour cette opération.
HMQ-4R
Options économiques pour le fraisage de l'acier en général et de certains types d'aluminium ; examiner les modalités d'évacuation des copeaux pour cette opération.
HMP-4E
Série haute performance pour l'usinage de l'acier et de l'acier inoxydable.
HMP-4R
Série haute performance pour l'usinage de l'acier et de l'acier inoxydable.
HMM-4E
Série à usage général pour l'acier au carbone, l'acier allié, l'acier inoxydable, la fonte et l'acier trempé d'une dureté inférieure à HRC 40.
HMM-4R
Série à usage général pour l'acier au carbone, l'acier allié, l'acier inoxydable, la fonte et l'acier trempé d'une dureté inférieure à HRC 40.
HMT-4E
Gamme conçue pour l'usinage efficace de l'acier inoxydable et des alliages de titane.
HMT-4R
Gamme conçue pour l'usinage efficace de l'acier inoxydable et des alliages de titane.
HMV-4E
Gamme conçue pour l'usinage efficace de l'acier et de l'acier inoxydable.
HMV-4R
Gamme conçue pour l'usinage efficace de l'acier et de l'acier inoxydable.
HMH-4E
Série haute vitesse destinée aux applications d'usinage de matériaux à haute dureté ; vérifier la dureté et les conditions de coupe.
HMH-4R
Série haute vitesse destinée aux applications d'usinage de matériaux à haute dureté ; vérifier la dureté et les conditions de coupe.
HMS-4E
Série destinée aux alliages résistants aux hautes températures et aux alliages de titane ; vérifier la nuance et les conditions de la pièce à usiner.
HMS-4R
Série destinée aux alliages résistants aux hautes températures et aux alliages de titane ; vérifier la nuance et les conditions de la pièce à usiner.
HMX-4E
Série destinée aux applications nécessitant une très grande dureté ; veuillez vérifier la plage de dureté et la configuration de l'outil.
HMX-4R
Série destinée aux applications nécessitant une très grande dureté ; veuillez vérifier la plage de dureté et la configuration de l'outil.
Choisissez une série à 4 cannelures en fonction du matériau
Commencez par tenir compte du matériau de la pièce et des conditions d'usinage. Chaque série est destinée à une plage d'utilisation différente ; vérifiez le diamètre, le revêtement et les conditions de coupe du modèle sélectionné.
HMQ est une option générale économique ; HMP et HMV sont destinées à l'usinage de l'acier. HMM couvre l'acier au carbone et l'acier allié, l'acier inoxydable, la fonte et l'acier trempé d'une dureté inférieure à HRC 40.
Les gammes HMP, HMM et HMV couvrent les applications en acier inoxydable ; la gamme HMT est destinée à l'usinage efficace de l'acier inoxydable et des alliages de titane, tandis que la gamme HMS est destinée au titane et aux alliages résistants aux hautes températures.
Utilisez la dureté réelle de la pièce à usiner pour distinguer la gamme polyvalente HMM (inférieure à HRC 40) des applications spécialisées HMH (haute dureté) et HMX (très haute dureté).
La gamme HMS est destinée aux alliages à haute température et aux alliages de titane. La gamme HMQ est une option générale répertoriée pour l'acier et l'aluminium ; pour le rainurage de l'aluminium et l'évacuation exigeante des copeaux, comparez d'abord les outils spécifiques à l'aluminium.
Choisir l'outil adapté à l'opération de fraisage
Une fois la structure à quatre cannelures sélectionnée, utilisez la géométrie de la pièce et le mode d'engagement de la fraise requis pour affiner le choix entre 4E et 4R.
Fraisage latéral et profilage
Les modèles 4E et 4R peuvent tous deux être envisagés. Comparez la portée de l'outil, le matériau de la pièce, l'engagement radial et la géométrie d'angle autorisée.
4E / 4RPoches à fond plat et épaules
Choisissez 4E lorsque la pièce nécessite un coin d'outil carré et une géométrie à fond plat. Vérifiez la stratégie d'entrée et l'évacuation des copeaux.
4E SquareDemi-finition avec un rayon d'angle
Choisissez « 4R » lorsque le profil de la pièce permet d'appliquer le rayon d'angle spécifié. Vérifiez que le rayon d'angle respecte le dégagement minimal requis pour la pièce.
Rayon de courbure 4RDimensions d'une fraise à queue à 4 dents : D, d, H, L et R
Utilisez les symboles de cotes ci-dessous pour vérifier le diamètre de coupe, l'ajustement de la tige, la longueur de coupe, la longueur hors tout et — pour le modèle 4R uniquement — le rayon d'angle.
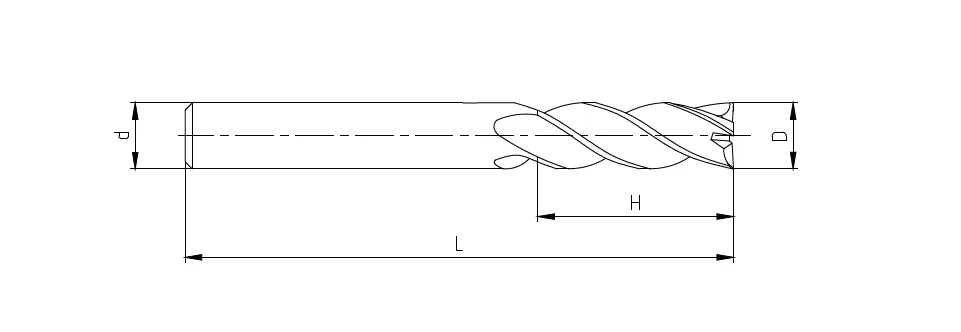
Les deux formes d'extrémité nécessitent des plans différents. La cote R s'applique uniquement aux outils à rayon d'angle.
Comment lire les dimensions d'une lame
Configurations de longueur : 4E / 4EL / 4EX et 4R / 4RL / 4RX. Les désignations EL, EX, RL et RX indiquent des configurations à tige plus longue dans la série actuelle. Vérifiez les valeurs réelles de H et L pour chaque référence plutôt que de supposer que les arêtes de coupe sont plus longues.
Demande de devis et de caractéristiques techniques pour une fraise à queue à 4 dents
Veuillez nous communiquer la gamme de produits, la géométrie de l'outil et les cotes requises afin que nous puissions vous proposer une fraise 4E ou 4R adaptée.
- Gamme de produits ou référence (4E ou 4R)
- Diamètre de coupe D, diamètre de la tige d et longueur de coupe H
- Longueur totale L et rayon de courbure R, le cas échéant
- Matériau de la pièce, dureté, opération d'usinage et quantité
Demander les tarifs et les caractéristiques techniques
Veuillez indiquer le modèle, l'application et la quantité, si vous disposez de ces informations.
