ステンレス鋼用超硬エンドミル
ステンレス鋼の加工には、材質、切削加工、工具形状に応じて超硬エンドミルをお選びください。HMP、HMM、HMT、HMVの各シリーズにおいて、スクエア、コーナーラディウス、ボールノーズの各タイプを比較してください。.
カッター形状別にステンレス用エンドミルを選択する
まず、必要な部品の形状から始めます。底面が平らな形状の場合は「4E」の角、R角が許容される場合は「4R」のコーナー半径、3D輪郭の場合は「2B」のボールノーズを使用します。次に、材料に適した工具シリーズを選択し、寸法を確認します。.
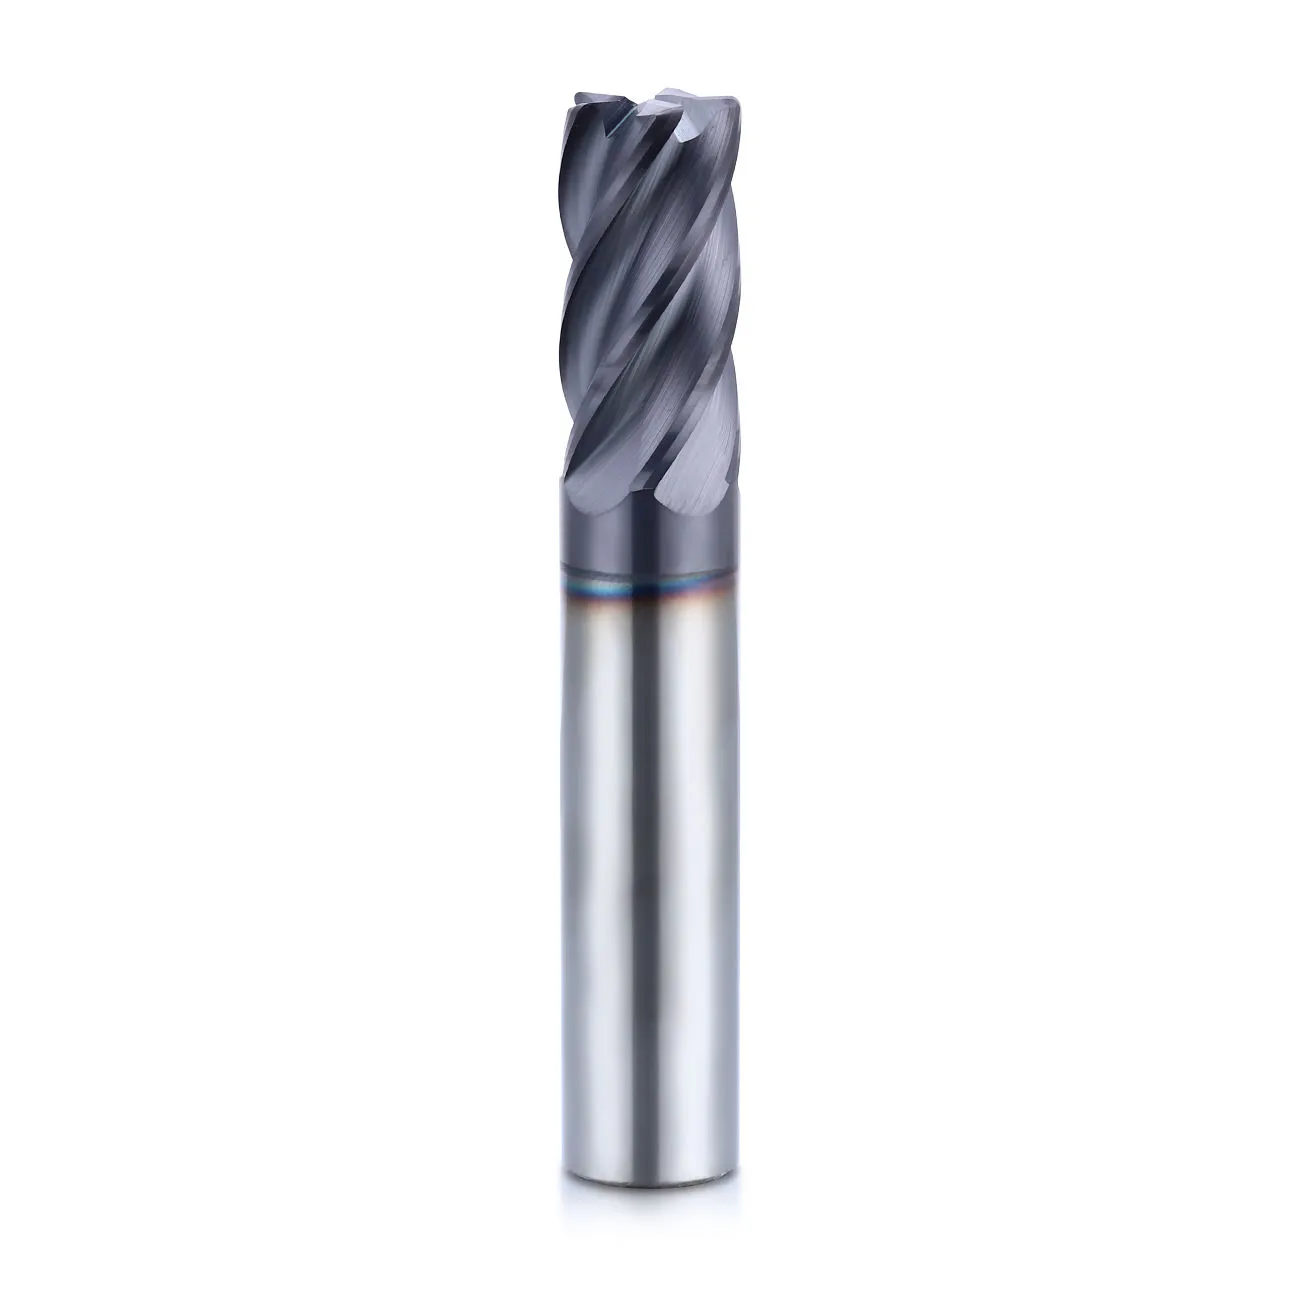
スクエアエンドミル
平先カッターは、スロット加工、平面加工、およびスクエアショルダーのフライス加工に適しています。切りくずの排出要件に合わせて、直径と長さを選択してください。.
スクエアエンドミルを見る →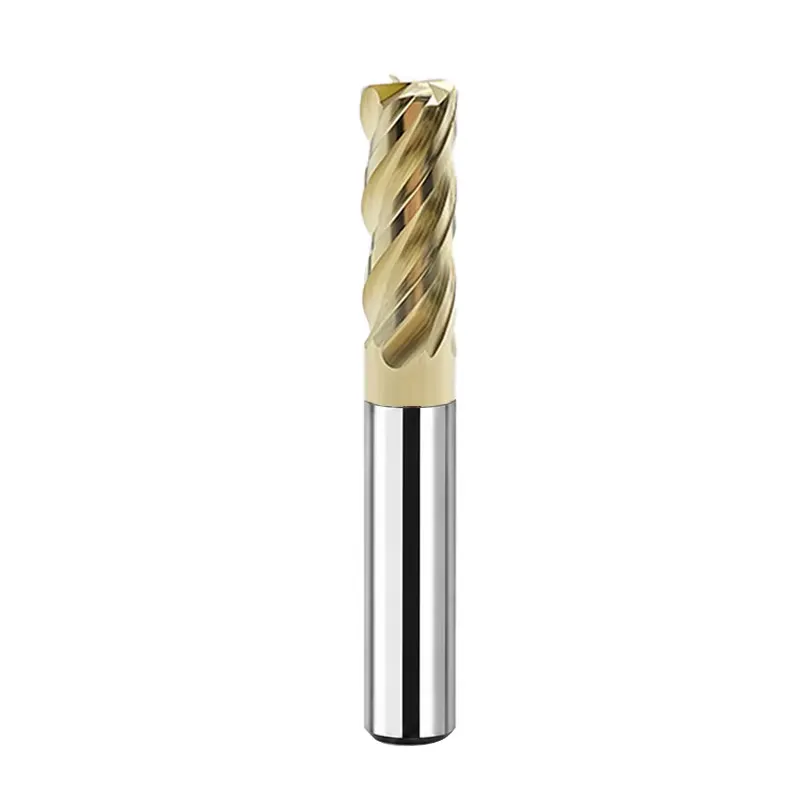
コーナーラジアスエンドミル
部品の図面でR角が許容されている場合、角を丸めることで、角の欠けによる脆弱性を低減できます。指定された半径を確認してください。.
コーナー半径エンドミルを見る →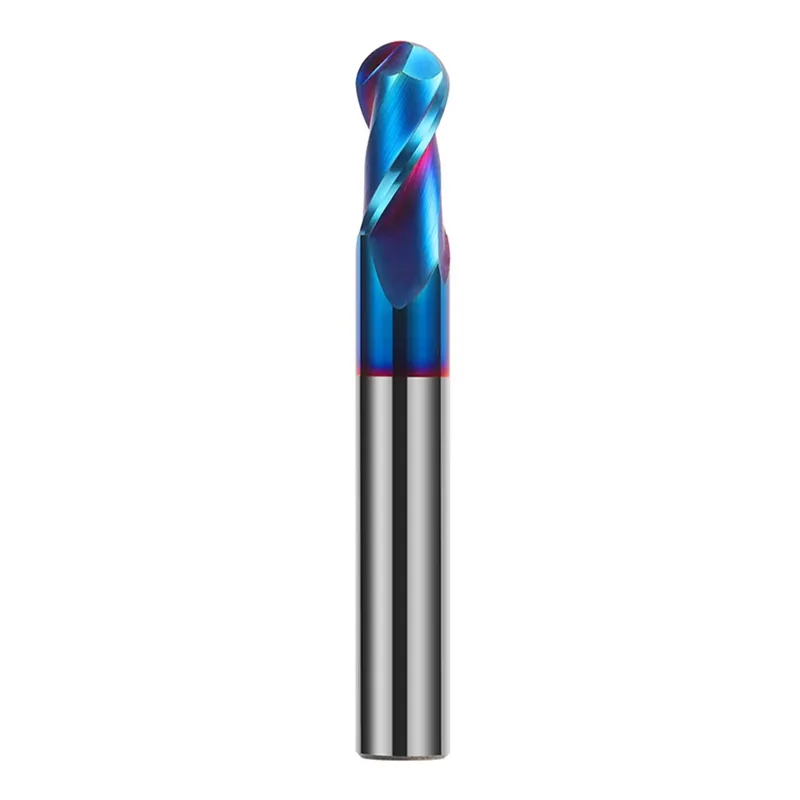
ボールノーズエンドミル
丸みを帯びた先端は、3Dの輪郭や自由曲面に沿って形成されます。工具の到達範囲、ボール半径、仕上げ条件を比較してください。.
ボールノーズエンドミルを見る →ステンレス製エンドミルシリーズの比較
標準モデルを選ぶ前に、カタログに掲載されている4つの工具シリーズを比較してください。シリーズの位置づけはあくまで出発点であり、すべてのステンレス鋼種や熱処理条件において保証されるものではありません。.
| シリーズ | 製品のポジショニング | 利用可能な端部の形状 | 選び方 |
|---|---|---|---|
| HMP | 高性能鋼/ステンレス鋼 | 4E・4R・2B | 高性能な鋼・ステンレス製品群については、まずこちらからご確認ください。材質、切断方法、寸法をご確認ください。. |
| うーん | 汎用加工炭素鋼、合金鋼、ステンレス鋼、鋳鉄、およびHRC 40未満の焼入れ鋼 | 4E・4R・2B | 1つの汎用範囲で、記載されている複数の材料を網羅する必要がある場合は、まずここから確認してください。グレードと硬度を確認してください。. |
| HMT | 高効率ステンレス鋼/チタン | 4E・4R・2B | ステンレス・チタン加工に特化した高効率シリーズを選ぶ際は、まずここから始め、実際の動作とツールパスを確認してください。. |
| HMV | 高効率鋼/ステンレス鋼 | 4E・4R・2B | 鋼材・ステンレス材の効率的なフライス加工については、まずこちらをご覧ください。直径、リーチ、噛み合わせを比較してください。. |
4つのシリーズすべてに、4E、4R、2Bの各モデルファミリーが含まれています。. 12のカタログ掲載モデルファミリーを比較する →
ステンレス製エンドミルの製品群をご覧ください
HMP、HMM、HMT、HMVの中から、4Eスクエア、4Rコーナー半径、または2Bボールノーズのシリーズをお探しください。まず形状とシリーズを選択し、その後、ご希望の直径、半径、長さの組み合わせをご指定ください。.
HMP-4E
底面が平らな形状や壁面向けのスクエアエンド形状。ステンレス用フライス加工戦略を選択する前に、切りくずの排出経路と切削接触状態を確認してください。.
HMP-4R
ワークの形状上、切削コーナーに半径を付けることが可能な場合、サイドミリングおよびセミフィニッシング用のコーナー半径形状。指定されたR値を確認してください。.
HMP-2B
曲面プロファイルや3D仕上げ用のボールノーズ形状。ボールの半径、ツールパスの接触条件、および有効リーチを確認してください。.
HMM-4E
底面が平らな形状や壁面向けのスクエアエンド形状。ステンレス用フライス加工戦略を選択する前に、切りくずの排出経路と切削接触状態を確認してください。.
HMM-4R
ワークの形状上、切削コーナーに半径を付けることが可能な場合、サイドミリングおよびセミフィニッシング用のコーナー半径形状。指定されたR値を確認してください。.
HMM-2B
曲面プロファイルや3D仕上げ用のボールノーズ形状。ボールの半径、ツールパスの接触条件、および有効リーチを確認してください。.
HMT-4E
底面が平らな形状や壁面向けのスクエアエンド形状。ステンレス用フライス加工戦略を選択する前に、切りくずの排出経路と切削接触状態を確認してください。.
HMT-4R
ワークの形状上、切削コーナーに半径を付けることが可能な場合、サイドミリングおよびセミフィニッシング用のコーナー半径形状。指定されたR値を確認してください。.
HMT-2B
曲面プロファイルや3D仕上げ用のボールノーズ形状。ボールの半径、ツールパスの接触条件、および有効リーチを確認してください。.
HMV-4E
底面が平らな形状や壁面向けのスクエアエンド形状。ステンレス用フライス加工戦略を選択する前に、切りくずの排出経路と切削接触状態を確認してください。.
HMV-4R
ワークの形状上、切削コーナーに半径を付けることが可能な場合、サイドミリングおよびセミフィニッシング用のコーナー半径形状。指定されたR値を確認してください。.
HMV-2B
曲面プロファイルや3D仕上げ用のボールノーズ形状。ボールの半径、ツールパスの接触条件、および有効リーチを確認してください。.
ステンレス鋼の加工に最適なカッターを選びましょう
選択した4E、4R、または2Bシリーズを実際の切削加工に合わせて選定し、見積依頼の際に噛み合わせ条件とツールパスを明記してください。.
平底スロット加工およびポケットフライス加工
4Eスクエアの形状から始めます。全幅の溝切り加工を行った際に、十分な切りくずクリアランスが確保できるかを確認し、必要に応じてツールパスと切り込み深さを調整してください。.
スクエアエンドミルを比較する →側面フライス加工およびコーナー半径の機能
肩部が直角の場合は4Eを、内角の丸みが許容される場合は4Rを参照してください。エッジへの荷重、コーナーの摩耗、およびワーク保持の剛性を考慮してください。.
コーナー半径ツールの比較 →曲面と仕上げ
3次元プロファイルの場合は、2Bボールノーズシリーズの各製品を比較してください。ボールの半径、工具経路、仕上げ代、および工具の到達範囲が重要です。.
ボールノーズエンドミルを比較する →工具を選択する前に、ステンレス鋼のグレードを指定してください
ステンレス鋼のグレードと状態を使用して、選択したモデルファミリーを絞り込んでください。材料グループ名だけでは、コーティング、工具サイズ、または切削データの選択には不十分です。.
摩擦、発熱、および切りくずの発生を抑制し、正確な材質と加工工程を確保する。.
より過酷な切削条件に対応するため、工具の刃先強度、切削液、および安定した切り込み状態を確認してください。.
硬度や熱処理状態によって切削特性が変わる場合があります。熱処理状態と実際の硬度をお知らせください。.
熱処理または二相鋼のグレードを指定してください。工具の適性は、硬度および切削負荷に基づいて検討する必要があります。.
直径、切削長さ、半径、および工具の到達範囲を確認する
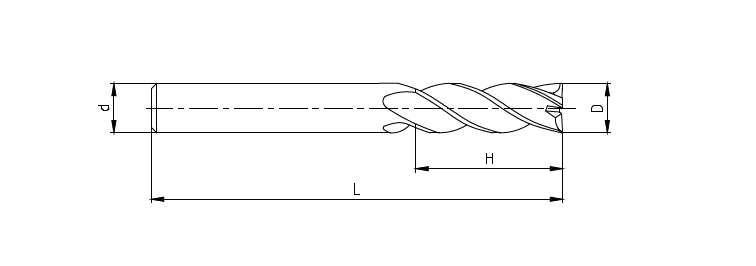
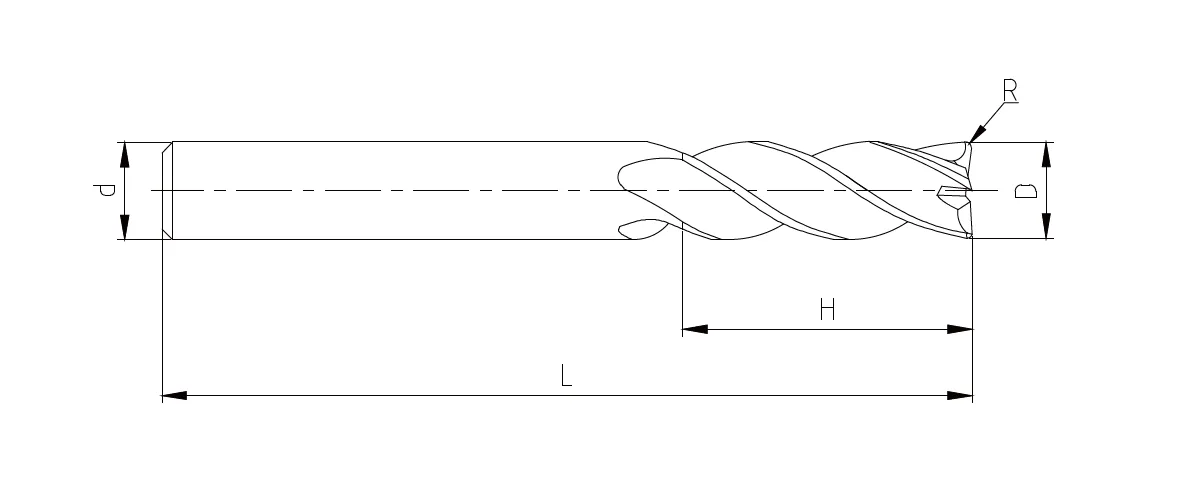
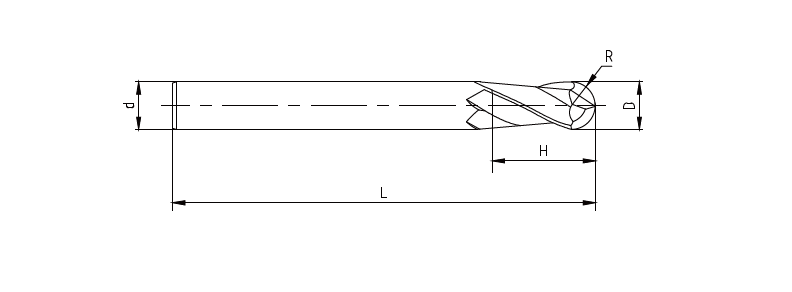
ご注文またはお見積りをご依頼になる前に、実際の寸法をご確認ください。長さが異なっても、必ずしも切断エッジが長くなったり、有効リーチが長くなったりするわけではありません。.
見積依頼書(RFQ)に記載すべき寸法
ステンレス鋼のフライス加工における実用上の考慮事項
ツールファミリーと寸法を選択したら、加工チームと3つの一般的なリスクについて確認してください。.
ワークホーディングと研磨
過度な摩擦を避け、加工硬化しやすい材質での加工時間を短縮し、工具の切り込み深さと切りくずの厚さを見直してください。.
熱と工具の摩耗
溝数だけで選ぶのではなく、実際のグレード、クーラントの使用状況、およびコーティング要件を確認してください。.
チップの排出と振動
特に深い溝やリーチが長い切削では、切りくずの排出状況、ホルダーの剛性、および工具のオーバーハングを確認してください。.
ステンレス製エンドミルの価格および仕様についてのお問い合わせ
適切なステンレス対応の製品群を検討できるよう、材質、用途、および必要な寸法をお知らせください。.
- ステンレス鋼の品番および硬度、あるいは熱処理状態
- 4E、4R、または2Bファミリー(判明している場合)
- 切削直径 D、シャンク径 d、切削長さ H、全長 L
- 該当する場合はR値;入手可能な場合は数量、ツールパス、図面
価格・仕様のお問い合わせ
可能であれば、ステンレスのグレード、加工の詳細、および数量を明記してください。.