Plaquettes CNMG vs WNMG : Une comparaison
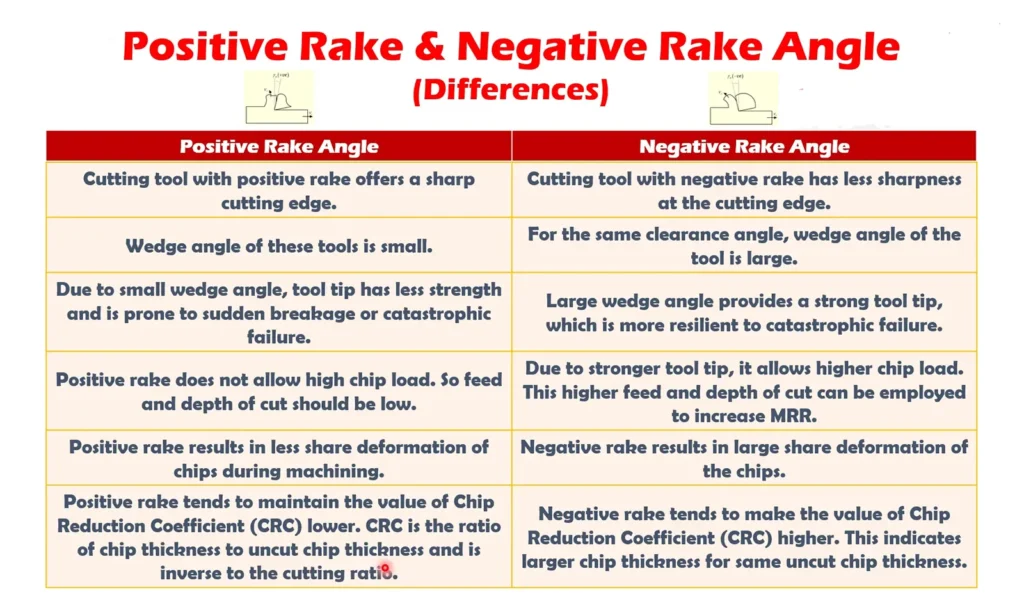
Lorsqu’on compare les plaquettes CNMG et WNMG pour le tournage CNC, la différence fondamentale réside dans le compromis entre stabilité structurelle et facilité d’utilisation. La plaquette CNMG est la référence du secteur en matière de stabilité maximale et de polyvalence pour les applications intensives. Sa forme en losange offre une surface de contact importante avec le porte-outil, ce qui la rend idéale pour l’ébauche et les coupes interrompues. La plaquette de tournage WNMG, avec sa forme triangulaire, est la référence en matière d’efficacité de production. Une gestion efficace des outils est également importante pour Équipements CNC ATC afin d'optimiser la productivité globale. Il offre 6 arêtes de coupe utilisables à 80° sur un seul porte-outil (contre 4 en standard sur un CNMG), ce qui le rend idéal pour la production en grande série où la réduction du coût des outils est l'objectif principal.
1. Qu'est-ce qu'une plaquette CNMG ? (Géométrie et le secret des 8 arêtes)
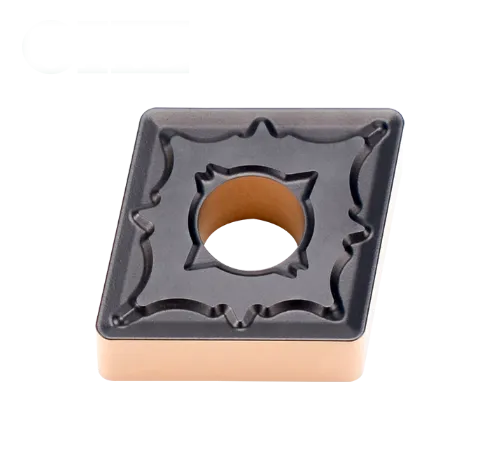
Pour comprendre la comparaison, nous devons d'abord répondre à la question suivante : qu'est-ce que plaquette cnmg?
Le plaquette cnmg est une plaquette à angle négatif, double face, rhombique (en forme de losange). Le code ISO “ C ” désigne sa forme en losange à 80°. Comme il s'agit d'une plaquette “ négative ” (désignée par la lettre ‘ N ’), la plaquette cnmg l'angle de dégagement est de 0°. Cette géométrie nécessite d'incliner la plaquette dans le porte-plaquette afin de créer un dégagement, mais elle permet à la plaquette d'être double face, ce qui double sa durée de vie par rapport aux plaquettes positives.
La réalité du “ 4 contre 8 ”
- Utilisation standard (4 bords) : Utilisation d'une norme Porte-plaquette CNMG (comme un PCLNR/L), vous utilisez les deux coins à 80° en haut et les deux en bas.
- Utilisation avancée (8 bords) : La géométrie CNMG possède en fait 8 arêtes de coupe. Les quatre arêtes “cachées” sont les angles obtus de 100°. En passant à un support d'angle d'attaque de 75° (comme un MCKNR), vous pouvez utiliser ces angles de 100° pour face à ou l'enlèvement d'une grande quantité de calcaire, ce qui maximise la valeur de la plaquette.
2. Qu'est-ce que WNMG ? (Le spécialiste des volumes élevés)
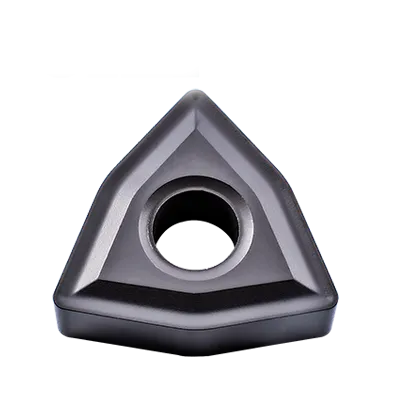
La plaquette de tournage wnmg présente une forme “ Trigon ” (code ISO “ W ”). Tout comme la CNMG, elle utilise un angle de coupe de 80°, ce qui signifie qu'elle peut effectuer des opérations de tournage et de surfaçage presque identiques.
L'avantage distinctif du WNMG réside dans ses six angles identiques à 80° (3 en haut, 3 en bas). Contrairement au CNMG, qui nécessite de changer de porte-outil pour utiliser les 8 angles, le WNMG vous permet d'utiliser les 6 angles à l'aide d'un seul plaquette wnmg porte-outil (généralement un MWLNR/L).
Par exemple, une spécification courante telle que la plaquette de tournage wnmg 080404 (taille 08, épaisseur 04, rayon 04) est un élément essentiel dans les environnements de production de masse, car elle offre 50% de plus de tranchants par plaquette qu'une CNMG utilisée dans une configuration standard.
3. Comparaison directe : CNMG vs WNMG
Le tableau suivant présente les différences techniques et économiques entre ces deux plaquettes très populaires.
| Caractéristique | Plaquettes CNMG | WNMG Plaquette |
| Géométrie des formes | Rhombique (Diamant) | Trigon (triangle déformé) |
| Angle du nez | 80° | 80° |
| Bords utilisables (support standard) | 4 bords (coins à 80° uniquement) | 6 bords (Tous les angles à 80°) |
| Bords à potentiel maximal | 8 bords (Nécessite un support standard + spécial à 100°) | 6 bords (Tous accessibles avec un seul support) |
| Zone de contact du support | Élevé. Le long bord droit offre une stabilité maximale. | Moyen. Bord de localisation plus court que CNMG. |
| Rigidité | Excellent. Idéal pour les opérations d'ébauche lourdes et les coupes interrompues. | Bon. Suffisant pour le tournage général, mais moins rigide que le CNMG. |
| Gestion des porte-outils | Complexe. Besoins PCLNR (tourner) + MCKNR (faire face) pour utiliser tous les bords. | Simple. Un Porte-outil à insérer wnmg (MWLNR) utilise tous les bords. |
| Applications courantes | Usage général, ateliers de fabrication, usage intensif. | Lignes de production à haut volume (automobile/aérospatiale). |
| Tailles courantes | Les tailles des plaquettes CNMG vont de 0903xx à 1906xx. | Les tailles courantes comprennent 0604xx et la plaquette de tour wnmg 080404. |
4. CNMG et WNMG : signification complète : la nomenclature ISO décryptée
En vertu de la Norme ISO 1832 pour les plaquettes de tournage interchangeables, chaque lettre de CNMG et WNMG spécifie un paramètre géométrique exact ou une tolérance :
- C contre W (Code de forme) : C correspond à un angle de pointe rhombique (en losange) de 80° ; W désigne une figure trigonale de 80° comportant trois angles de 80° par côté.
- N (Angle de dépouille / angle de décharge) : Angle de dépouille de 0° (angle de coupe négatif). Le flanc étant perpendiculaire à la face, les surfaces supérieure et inférieure peuvent toutes deux être utilisées (double face), ce qui permet 4 arêtes de coupe de 80° utilisables sur la CNMG et 6 arêtes de coupe de 80° utilisables sur le WNMG lorsqu'il est monté dans un porte-outil négatif (tel que le PCLNR/L ou le PWLNR/L).
- M (classe de tolérance) : Tolérance de moulage/emboutissage (généralement comprise entre ±0,05 mm et ±0,13 mm pour le cercle inscrit et ±0,13 mm pour l'épaisseur), offrant le meilleur rapport coût/arête pour l'ébauche et la semi-finition.
- G (Fixation et brise-copeaux) : Trou de fixation central cylindrique avec brise-copeaux sur les faces supérieure et inférieure.
5. Tableau des tailles des plaquettes CNMG vs WNMG (0903, 1204, 1606, 0804)
Utilisez le tableau des dimensions ci-dessous pour vérifier le cercle inscrit (IC), la longueur de l'arête de coupe, l'épaisseur et la profondeur de coupe recommandée (ap) avant de choisir votre plaquette :
| Désignation du modèle ISO | Équivalent ANSI | Arêtes utilisables à 80° | Cercle inscrit (CI) | Épaisseur (S) | Rayon de bec (rε) | Profondeur de coupe recommandée (ap) |
|---|---|---|---|---|---|---|
| CNMG 090304 / 090308 | CNMG 321 / 322 | 4 bords | 9,525 mm (3/8 po) | 3,18 mm | 0,4 / 0,8 mm | 0,5 – 3,0 mm |
| CNMG 120404 / 120408 / 120412 | CNMG 431 / 432 / 433 | 4 bords | 12,70 mm (1/2 po) | 4,76 mm | 0,4 / 0,8 / 1,2 mm | 0,8 – 5,5 mm |
| CNMG 160608 / 160612 / 160616 | CNMG 542 / 543 / 544 | 4 bords | 15,875 mm (5/8″) | 6,35 mm | 0,8 / 1,2 / 1,6 mm | 1,5 – 7,5 mm |
| CNMG 12/06/1906 / 16/06/1906 | CNMG 643 / 644 | 4 bords | 19,05 mm (3/4″) | 6,35 mm | 1,2 / 1,6 mm | 2,0 – 9,0 mm |
| WNMG 060404 / 060408 | WNMG 331 / 332 | 6 bords | 9,525 mm (3/8 po) | 4,76 mm | 0,4 / 0,8 mm | 0,5 – 3,0 mm |
| WNMG 04/04/08 / 08/04/08 / 12/04/08 | WNMG 431 / 432 / 433 | 6 bords | 12,70 mm (1/2 po) | 4,76 mm | 0,4 / 0,8 / 1,2 mm | 0,8 – 4,5 mm |
6. Paramètres de coupe initiaux recommandés (pièces P / M / K)
| Groupe de matériaux ISO | Fonctionnement | Plaquette recommandé | Vitesse de coupe Vc (m/min) | Vitesse d'alimentation fn (mm/tour) | Profondeur de coupe ap (mm) |
|---|---|---|---|---|---|
| ISO P (alliages et acier au carbone) | Ébauche moyenne à lourde | CNMG 120408 (revêtement CVD) | 180 – 280 | 0,25 – 0,45 | 1,5 – 5,0 |
| ISO P (alliages et acier au carbone) | Semi-finition en continu | WNMG 080408 (MT-CVD) | 200 – 310 | 0,18 – 0,35 | 0,8 – 3,5 |
| ISO M (acier inoxydable 304/316) | Tournage léger à modéré | WNMG 080404 / CNMG 120404 (PVD) | 120 – 190 | 0,15 – 0,28 | 0,8 – 3,0 |
| ISO K (fonte grise et ductile) | Ébauche par à-coups | CNMG 120412 (Al épais)2O3 (MCV) | 160 – 260 | 0,25 – 0,50 | 1,5 – 5,5 |
7. Le verdict : lequel choisir ?
Votre choix dépend entièrement de votre environnement de production et de la rigidité de votre machine.
Choisissez CNMG si :
- Vous êtes un Atelier de travail traitement de matériaux divers et conditions de coulée incertaines.
- Pour les coupes profondes (profondeur de coupe > 3-4 mm), une rigidité maximale est nécessaire.
- Vous êtes prêt à investir dans un porte-plaquette CNMG secondaire (MCKNR/L) afin d'utiliser les angles “ cachés ” à 100° pour les opérations de dressage, ce qui permet d'obtenir le coût le plus bas possible par arête.
Choisissez WNMG si :
- Vous êtes un Site de production fabriquer des milliers de pièces en acier identiques.
- Vous voulez une simplicité “ Plug and Play ” : un support, six bords, aucune réflexion nécessaire.
- Vous effectuez une coupe continue où la rigidité extrême n'est pas le principal obstacle.
Conseil de pro : Si vous avez un tiroir rempli de plaquettes CNMG usagés, achetez dès aujourd'hui un porte-outil MCKNR. Vous pourrez réutiliser les plaquettes “ hors d'usage ” pour l'ébauche de pièces à l'aide des angles à 100° inutilisés.