
CNC 刀片終極指南:類型、材料和應用
簡介:
CNC 刀片是應用於 CNC 車削、銑削、鑽孔、攻牙、開槽及斷料刀具中的可更換切削元件。在專業切削刀具型錄中,這類產品大多被歸類為可轉位刀片,因為當切削刃磨損時,通常只需旋轉或更換該刀片,無需更換整個刀柄或刀具本體。.
常見的 CNC 刀片型號包括 CNMG、WNMG、TNMG、DNMG、VNMG、CCMT、DCMT、APKT、APMT、RPMT、LNMU、SPMT,以及 16ER 和 16IR 等螺紋切削刀片系列。.
然而,僅憑刀片名稱並不足以選取正確的刀具。您還需考慮:
- 機加工工序;;
- 插入形狀和尺寸;;
- 工件材料;;
- 切削幾何形狀或斷屑槽;;
- 硬質合金品級與塗層;;
- 彎角半徑;夾頭或刀具的相容性;;
- 切削速度、進給量及切削深度。.
本指南說明最常見的 CNC 刀片類型、名稱、材質、代碼及應用,並說明如何為特定加工工序選用合適的刀片。.
CNC 刀片一覽
| 問題 | 快速回答 |
|---|---|
| 什麼是 CNC 刀片? | 安裝於 CNC 刀柄或刀具本體上的可更換切削元件 |
| CNC 刀片主要有哪些類型? | 車削、銑削、鑽孔、攻牙、, 開槽 以及分隔片 |
| 常見的 CNC 刀片名稱有哪些? | CNMG、WNMG、TNMG、CCMT、DCMT、APKT、APMT、, RPMT, SPMT 及其他 |
| CNC 刀片是由什麼材料製成的? | 硬質合金是最常見的;; 陶瓷金屬複合材料, 此外也使用陶瓷、CBN 和 PCD |
| CNC 刀片代碼具有通用性嗎? | ISO 規格的基本標示特徵雖已標準化,但等級與斷屑槽代碼則因製造商而異 |
| 兩段具有相同基本程式碼的插入語句,其執行效果會有所不同嗎? | 是的。它們可能會採用不同的幾何形狀、硬質合金牌號、塗層以及切削刃處理方式 |
| CNC 刀片在不同刀柄之間是否通用? | 不。必須確認完整的尺寸規格,以及與刀柄或刀具的相容性。 |
什麼是 CNC 刀片?
A CNC 刀片是一種用於 CNC 切削工具系統的可更換切削元件.
該插件安裝於可重複使用的:
- 車削刀柄;;
- 鏜孔棒;;
- 銑刀;;
- 可換刀片鑽頭;;
- 開槽夾具;;
- 螺紋夾頭。.
當切削刃磨損時,操作人員通常可以將刀片旋轉至另一處可用的切削刃,或在保留刀體的情況下更換刀片。.
這就是為什麼 CNC 刀片通常被描述為 可轉換刀片.
然而,「CNC 刀片」主要是一個實用的搜尋與採購術語。專業的刀具系統通常是根據加工工序來分類的,例如:
CNC 刀片與可轉位刀片之比較
這兩個術語雖然經常有所重疊,但它們所強調的重點卻不盡相同。.
CNC 刀片 描述了一種用於 CNC 設備的可更換式切削刀片。.
可換刀片 說明了該刀具的概念:刀片提供可更換或可轉位式切削刃,並安裝於可重複使用的刀柄或刀具上。.
因此,大多數 硬質合金刀片 用於 CNC 車削和銑削的,同樣也是可轉位刀片。.
命名法
如何解讀 CNC 刀片代碼
CNC 刀片型號通常包含標準化的幾何資訊,其後則為製造商專屬的幾何形狀及材質等級識別碼。.
以常見的車削刀片為例:
CNMG 120408
C — 插入圖形
C 指代 80° 鑽石形或菱形刀片。.
N — 間隙角
N 表示 0° 的基本間隙角。.
M — 公差等級
M 指定尺寸公差等級。.
它並未指明:
- 中等加工;;
- 工件材料;;
- 硬質合金牌號;;
- 塗層。.
G — 插入類型
第四封信函闡述了嵌件結構與夾緊配置的其他標準化特徵。.
不應將其解讀為通用的斷屑器代碼。.
12 — 插片尺寸
以典型的 CNMG120408 刀片為例,這相當於一個內接圓直徑約為 12.7 公釐。.
04 — 厚度代碼
在此範例中,名義厚度約為 4.76 毫米。.
08 — 轉角半徑
08 代表名義上的 0.8 毫米圓角或前緣半徑。.
CNC 刀片代碼沒有告訴您什麼?
基礎程式碼 CNMG120408 是否 不 完整識別:
- 斷屑槽幾何形狀;;
- 硬質合金牌號;;
- 基板;;
- 塗層;;
- 邊緣預處理;;
- 精加工或粗加工用途;;
- 推薦的貼文;;
- 建議切削深度;;
- 建議的切削速度。.
為便於採購,請務必提供 完整的製造商代碼.
例如:
CNMG120408 + 斷屑器 + 材質等級
比單純地:
CNMG120408ation.
CNC 刀片形狀及其用途
不同的刀片形狀,能提供切削刃強度與輪廓加工便利性之間不同的組合。.
| 形狀 | 典型信函 | 相對強度 | 無障礙 | 典型應用 |
| 圓形 | R | 非常高 | 限量版 | 大幅削減、針對性篩選 |
| 方形 | S | 高 | 中度 | 粗加工、銑削 |
| 80° 鑽石 | C | 高 | 良好 | 一般車削 |
| 80° 三合相 | W | 中高 | 良好 | 一般車削 |
| 三角形 | T | 中型 | 良好 | 一般加工 |
| 55°鑽石 | D | 中型 | 非常好 | 剖析 |
| 35° 鑽石 | V | 較低 | 極佳 | 精細輪廓分析 |
較大的內角通常能提供更堅固的切削角。.
較小的內角雖能讓刀具更輕鬆地切削複雜輪廓,但會導致刀尖處的支撐材料較少。.
因此,最堅固的刀片形狀未必就是最佳的刀片形狀。.
CNC 刀片類型
車削與鏜孔刀片
車削刀片用於 CNC 車床和車削中心,適用於以下加工工序:
- 外徑車削;;
- 面對;;
- 特徵分析;;
- 倒角;;
- 很無聊;;
- 內孔車削。.
常見的刀片系列包括:
這個選擇在很大程度上取決於:
- 插入圖形;;
- 邊緣強度;;
- 存取分析;;
- 正間隙或負間隙;;
- 切削力;;
- 工件材料。.
通常不應將「Boring」視為一個完全獨立的插入詞族。. 許多鏜刀採用與外徑車削相同的正角車削刀片,例如 CCMT 和 DCMT。.
銑刀片
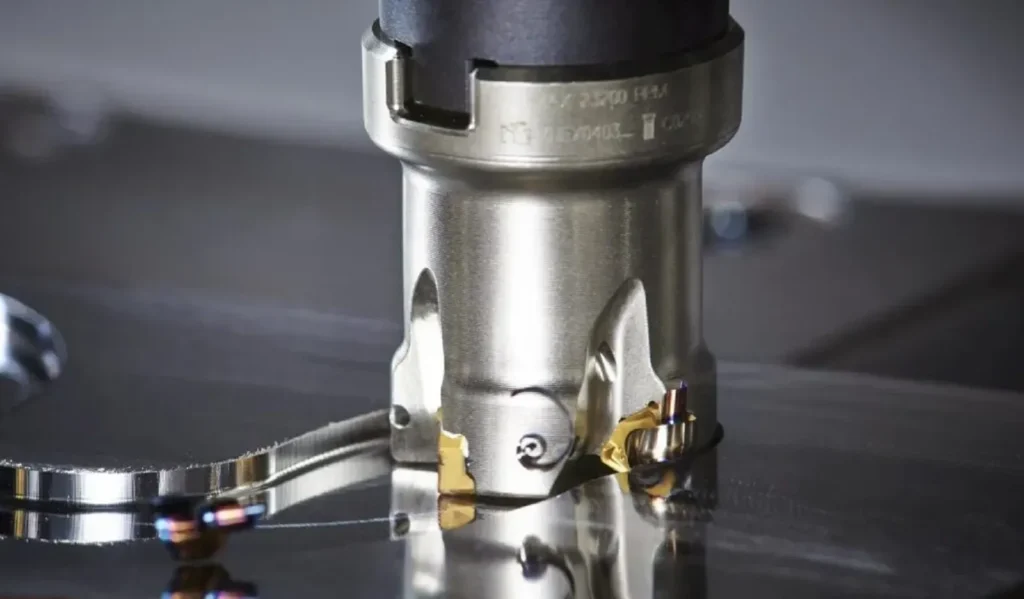
銑削刀片安裝於旋轉的銑刀刀體上。.
常見的應用包括:
- 端面銑削;;
- 肩部銑削;;
- 開槽銑削;;
- 側向銑削;;
- 高進給銑削;;
- 輪廓銑削;;
- 收進口袋。.
常見的銑刀刀片系列包括:
- APKT;;
- APMT;;
- RPMT;
- RDMT;;
- LNMU;;
- SEKT;
- 其他專為刀具設計的幾何形狀。.
應根據以下因素選用銑削刀片:
- 切刀本體;;
- 入射角;;
- 每齒的進料量;;
- 軸向切削深度;;
- 徑向切削寬度;;
- 工件材料;;
- 機台穩定性。.
鑽孔刀片
可換刀片鑽孔系統採用安裝於鑽體上的可更換切削刀片。.
視刀具設計而定,內刀片與外刀片所承受的切削速度與切削負荷可能會有顯著差異。.
常見的刀片型式包括 SPMT、WCMX 以及其他廠商專屬的鑽孔幾何形狀。.
在以下情況下,可換刀片鑽孔特別有用:
- 需要更大的孔徑;;
- 需要較高的材料去除率;;
- 更換替換件比更換整支工具更經濟實惠。.
請勿將可轉位鑽頭與可更換鑽頭混為一談。可更換鑽頭系統是更換整個切削頭,而非轉動單個刀片。.
螺紋刀
螺紋刀片可形成受控的螺紋輪廓。.
常見的稱謂包括:
- 11ER / 11IR;;
- 16ER / 16IR;;
- 22ER / 22IR。.
急診室 通常指製造商系統中的外部螺紋加工應用,而 IR 通常用於加工內螺紋。.
螺紋刀片亦可分類為:
- 完整檔案;;
- 部分輪廓;;
- 多齒;;
- 符合標準的幾何形狀。.
選取內容必須與以下內容相符:
- 螺紋標準;;
- 簡報;;
- 內螺紋或外螺紋;;
- 持有人;;
- 切割方向;;
- 工件材料。.
開槽與斷料刀片
開槽刀片與斷料刀片專為狹窄切削作業而設計。.
常見的應用包括:
- 外部開槽;;
- 內部開槽;;
- 端面開槽;;
- 特徵分析;;
- 切離。.
重要的篩選因素包括:
- 溝槽寬度;;
- 深度;;
- 插入懸垂部分;;
- 夾具剛性;;
- 工件直徑;;
- 晶片移除。.
CNC 刀片名稱清單及其用途
CNC 刀片通常以字母與數字的組合來標示。某些刀片系列主要設計用於車削,而其他系列則適用於銑削、鑽孔、切絲或開槽。.
下表列出了常見的 CNC 刀片名稱及其典型應用。.
| CNC 插入名稱 | 主要類型 | 基本造型/風格 | 典型用途 |
| CNMG | 轉彎 | 80° 負角鑽石 | 一般車削、中度加工及粗加工 |
| WNMG | 轉彎 | 80° 三角函數 | 適用於一般車削,可經濟地利用多刃 |
| TNMG | 轉彎 | 60°三角形 | 一般車削與端面車削 |
| DNMG | 轉彎 | 55° 負角鑽石 | 型材加工與一般車削 |
| VNMG | 轉彎 | 35° 負鑽 | 精細輪廓加工與複雜曲面 |
| SNMG | 轉彎 | 正方形負片 | 重型及一般車削 |
| CCMT | 車削/鏜孔 | 80° 正向金剛石 | 內孔車削、鏜孔及輕度外孔車削 |
| DCMT | 車削/鏜孔 | 55° 正向金剛石 | 輪廓加工、鏜孔與精加工 |
| SCMT | 車削/鏜孔 | 正方形 | 一般內外車削 |
| VBMT | 轉彎 | 35° 正向金剛石 | 精密輪廓加工與表面處理 |
| APKT | 銑削 | 正平行四邊形 | 肩銑、端銑與一般銑削 |
| 亞太海事技術中心 | 銑削 | 正平行四邊形 | 肩銑削與通用銑削 |
| RPMT | 銑削 | 圓形 | 輪廓銑削與一般銑削 |
| RDMT | 銑削 | 圓形 | 輪廓加工與針對特定銑刀的銑削應用 |
| LNMU | 銑削 | 高進料式 | 高進給銑削與高產能粗加工 |
| SEKT / SEHT | 銑削 | 方形 | 肩銑與面銑 |
| SPMT | 鑽孔/銑削 | 正方形 | 可換刀鑽削與專用刀具銑削 |
| WCMX | 鑽孔 | Trigon 風格 | 可換刀片鑽孔 |
| 16ER | 線程 | 外螺紋輪廓 | 外部 CNC 螺紋加工 |
| 16IR | 線程 | 內螺紋輪廓 | 內部 CNC 螺紋加工 |
| MGMN | 開槽/斷料 | 溝槽樣式 | 開槽與斷料加工 |
重要: 本表列出常見的刀片系列,並非適用於所有情況。實際用途取決於完整的刀片型號、幾何形狀、材質等級以及相容的刀柄或刀具。.
CNC 刀片材料
切削材料決定了刀片的使用性能:
- 熱;;
- 磨料磨損;;
- 骨折;;
- 與工件之間的化學作用;;
- 切削速度。.
硬質合金刀片
硬質合金是一般數控加工中最廣泛使用的材料。.
其優點在於以下各項之間達到了恰到好處的平衡:
- 硬度;;
- 韌性;;
- 耐磨性;;
- 耐熱性;;
- 成本。.
現代硬質合金刀片可提供以下規格:
- PVD 鍍膜;;
- 化學氣相沉積(CVD)鍍膜;;
- 未經塗層處理的拋光表面;;
- 針對特定應用而設計的邊緣處理方式。.
硬質合金適用於鋼、不鏽鋼、鑄鐵、鋁、鈦以及許多其他類型的工件,但正確的 等級 必須仍被選中。.
金屬陶瓷刀片
金屬陶瓷常被選用於:
- 鋼材表面處理;;
- 半精加工;;
- 需要穩定表面處理的應用。.
優點可能包括:
- 耐磨性良好;;
- 化學穩定性;;
- 與某些鋼製工件焊接時的粘連傾向較低。.
其主要限制在於,相較於許多硬質合金品種,其韌性通常較低。.
陶瓷嵌件
陶瓷切削材料具備優異的高溫硬度和耐磨性。.
它們通常與以下情況有關:
- 鑄鐵;;
- 淬火材料;;
- 部分耐熱合金的應用範例。.
然而,陶瓷嵌件相對較脆,通常需要:
- 運作穩定的機器;;
- 剛性夾持;;
- 合適的切削參數。.
CBN 刀片
CBN 和 PCBN 刀片主要用於加工淬硬的鐵基材料。.
常見的應用包括:
- 硬車削;;
- 淬火軸承鋼;;
- 淬火齒輪;;
- 淬火工具鋼。.
CBN 等級的設計方式可能因下列情況而有所不同:
嚴重中斷。.
連續切割;;
光線中斷;;
PCD 刀片
PCD 主要用於非鐵金屬及磨蝕性材料,例如:
- 鋁合金;;
- 高矽鋁;;
- 銅合金;;
- 複合材料。.
PCD 通常不適用於鐵基鋼材的傳統加工。.
CNC 刀片等級、幾何形狀與塗層的比較
這些術語雖然相關,但意思並不相同。.
| 特點 | 主要功能 |
| 插入圖形 | 決定拐角強度與加工可達性 |
| 幾何形狀/斷屑器 | 可控制晶片形成、切削力及邊緣強度 |
| 邊緣預處理 | 可控制銳利度及抗微裂紋性 |
| 等級 | 在耐磨性、韌性與耐熱性之間取得平衡 |
| 塗層 | 可防止摩擦、高溫及磨損 |
| 彎角半徑 | 會影響刃口強度、表面光潔度及切削力 |
幾何學
該嵌件的幾何形狀包含以下特徵:
- 前擋角;;
- 斷屑器;;
- 土地;;
- 刃口研磨;;
- 尖端準備工作。.
修整幾何形狀可以是銳利的且為正值。.
粗加工的幾何形狀通常具有更強的支撐。.
等級
該等級描述了切削材料系統。.
就硬質合金刀片而言,這可能包括:
- 硬質合金基板;;
- 晶粒結構;;
- 活頁夾;;
- 塗層;;
- 治療後。.
耐磨性更高的等級並不一定就更好。.
中斷式切割可能需要額外的韌性。.
塗層
常見的碳化物塗層系統包括:
- PVD;;
- CVD;;
- 多層塗層;;
- 專用的低摩擦塗層。.
請勿僅憑塗層顏色來選擇刀片。.
各種 CNC 刀片各有何用途?

要理解 CNC 刀片應用,最有效的方法是將 將家族新增至加工工單中, ,而非僅列出終端用途產業。.
CNMG / WNMG
常用於:
- 一般車削;;
- 面對;;
- 中等加工;;
- 粗加工。.
DNMG / VNMG
常見的選用場合包括:
- 存取分析非常重要;;
- 必須加工複雜的輪廓;;
- 需要較小的內角。.
CCMT / DCMT
常見的應用包括:
- 很無聊;;
- 內孔車削;;
- 輕度外部車削;;
- 後製;;
- 低切削力加工。.
APKT / APMT
常見於:
- 肩部銑削;;
- 端銑;;
- 側向銑削;;
- 一般可換刀片銑削。.
如欲了解這兩大家族之間的詳細比較,請參閱:
APMT 與 APKT 刀片:差異與相容性
RPMT / 圓形銑刀片
常見的應用包括:
- 輪廓銑削;;
- 輪廓銑削;;
- 粗加工;;
- 需要極強切削性能的應用。.
LNMU 與高進給刀片
主要用途為:
- 高進給銑削;;
- 淺軸向切口;;
- 高金屬去除率;;
- 長懸臂應用,在此類情況下,將作用力沿軸向引導可能有所助益。.
16ER / 16IR 螺紋切削刀片
用途:
- 外螺紋;;
- 內螺紋;;
- ISO、UN 及其他螺紋形式,視具體刀片而定。.
同一系列刀片可能提供不同類型的斷屑槽、硬質合金牌號及塗層,因此刀片名稱應始終與完整的應用資訊一併提供。.
如何選擇合適的 CNC 刀片
選擇 CNC 刀片時,應遵循一套合乎邏輯的步驟。.
步驟 1:識別運算
首先請確認您是否屬於以下情況:
- 轉動;;
- 銑削;;
- 鑽探;;
- 多執行緒;;
- 開槽;;
- 離別。.
這立刻縮小了刀片系列範圍。.
步驟 2:確定工件的確切材質
請勿僅指定:
鋼材
如果你知道確切的等級的話。.
更詳盡的資訊包括:
AISI 4140,30 HRC
或:
或:
Ti-6Al-4V。.
具體的合金會影響:
- 切除熱量;;
- 黏附;;
- 晶片成型;;
- 刀具磨損。.
步驟 3:選取「插入圖形」
請根據以下條件選擇:
- 尖端強度;;
- 存取分析;;
- 可用邊的數量;;
- 支架相容性。.
C 型刀片可能適用於一般車削,而 D 型或 V 型刀片則能提供更佳的切削通道,適合進行輪廓車削。.
步驟 4:選擇正幾何或負幾何
正間隙刀片通常有助於減輕切削力。.
它們可用於:
- 薄部件;;
- 很無聊;;
- 低功耗裝置;;
- 鋁及其他黏著材料。.
負式刀片通常具有強韌的切削刃,且往往能實現經濟實惠的雙面使用。.
它們廣泛用於穩定的一般車削及粗車削。.
步驟 5:選擇斷屑器
請判斷該操作是否為:
- 後製;;
- 中等加工;;
- 粗加工。.
接著請檢查您的:
- 動態;;
- 切削深度;;
- 工件材料
落在該幾何體的建議工作範圍內。.
步驟 6:選擇年級
請根據以下因素選擇等級:
- ISO 工件材料;;
- 切削速度;;
- 連續或間斷切割;;
- 加工穩定性;;
- 冷卻液;;
- 所需刀具壽命。.
請不要自動選擇最難的等級。.
步驟 7:選擇圓角半徑
較大的鼻部半徑通常能提供:
- 更鋒利的切削刃;;
- 有潛力提高飼料攝取量。.
但它也可能增加:
- 徑向切削力;;
- 振動傾向。.
較小的半徑雖能減輕切削力,但會降低拐角強度。.
步驟 8:確認支架的相容性
下單前,請確認:
- 插入圖形;;
- 尺寸;;
- 厚度;;
- 孔;;
- 螺絲;;
- 座椅表面;;
- 手;;
- 口袋幾何學。.
外觀相似並不代表相容。.
這點對於 APKT 和 APMT 等銑削刀片而言尤為重要。.
步驟 9:設定切削參數
請確認:
- 切削速度;;
- 動態;;
- 切削深度;;
- 銑削時的徑向啮合;;
- 冷卻液;;
- 機器功率;;
- 刀具懸伸長度。.
刀片幾何形狀與切削參數必須相互配合。.
步驟 10:檢查結果
進行首次試切後,請檢查:
- 晶片形狀;;
- 邊緣磨損;;
- 碎石;;
- 堆疊邊緣;;
- 表面處理;;
- 主軸負載;;
- 振動。.
利用分析結果來微調幾何形狀、銑刀角度或切削條件。這些刀片套件提供適用於不同應用場景的多種刀片選項,讓使用者能夠進行測試,並針對其特定需求找出最佳解決方案。.
依工件材質分類的 CNC 刀片
在選擇刀片時,一個實用的第一步是參考 ISO 工件材料分類標準。.
| ISO集團 | 工件材料 | 主要挑戰 |
| P | 鋼材 | 磨損、碎屑控制與熱量 |
| M | 不銹鋼 | 硬化、附著力與長切屑 |
| K | 鑄鐵 | 磨料磨損 |
| N | 鋁及有色金屬材料 | 附著力與邊緣銳利度 |
| S | 鈦與超級合金 | 高溫與切口磨損 |
| H | 淬火鋼 | 極高的硬度與磨損 |
ISO P — 鋼材
鋼材加工通常使用硬質合金刀片,其需在以下各項之間取得平衡:
- 耐磨性;;
- 韌性;;
- 晶片控制。.
低碳鋼可能需要更銳利的幾何形狀,以控制長而韌性的切屑。.
ISO M — 不鏽鋼
不鏽鋼通常需要:
- 正切削幾何形狀;;
- 良好的切屑控制;;
- 對建築邊緣的抗拒;;
- 適當的冷卻液供應。.
奧氏體不鏽鋼特別容易出現以下情況:
- 工作硬化;;
- 長條狀的薯條;;
- 黏附。.
ISO K — 鑄鐵
灰口鑄鐵在加工時自然會產生短切屑。.
優先事項通常包括:
- 耐磨性;;
- 邊緣強度;;
- 可預期的磨損。.
ISO N — 鋁及有色金屬材料
鋁通常具有以下優點:
- 銳利的切邊;;
- 高度正向的幾何結構;;
- 經拋光處理的耙面;;
- 低摩擦切割動作。.
高矽鋁可能需要使用高耐磨性刀具,例如 PCD。.
ISO S — 鈦及耐熱合金
這些材料會產生極高的熱負荷和機械負荷。.
重要考量事項包括:
- 頂尖的韌性;;
- 抗缺口磨損性;;
- 冷卻液;;
- 可控的切割速度。.
ISO H — 淬硬材料
淬火鋼通常採用以下方式進行機加工:
- 特殊硬質合金;;
- 陶瓷;;
- CBN。.
在硬車削方面,CBN 通常是關鍵的選擇之一。.
CNC 刀片選型常見錯誤
僅依插入形狀排序
“「鑽石刀片」並非完整的規格說明。.
您還需要:
- 角度;;
- 尺寸;;
- 厚度;;
- 半徑;;
- 清倉;;
- 斷屑器;;
- 年級。.
僅根據基本 ISO 代碼下單
CNMG120408 可能有許多不同的等級和切削幾何形狀可供選擇。.
在可能的情況下,請務必提供完整的製造商型號。.
將「級別」與「斷屑器」混為一談
該 幾何學 控制插片如何切割。.
該 等級 決定了切割材料抵抗磨損、高溫及斷裂的能力。.
假設最難的等級才是最好的
硬度較高的鋼種雖能提供優異的耐磨性,但在不穩定或間歇性切削時,其韌性可能不足。.
忽略刀柄
刀片與刀柄構成一套切削系統。.
外觀相似的嵌件可能無法正確裝入插槽中。.
假設製造商後綴具有通用性
切屑斷裂器及級別後綴通常因製造商而異。.
請不要假設某個品牌的 M, PM, MF 或類似的幾何形狀與其他品牌的代碼完全相同。.
塗層顏色的選擇
憑肉眼觀察塗層顏色並非一種可靠的等級篩選方法。.
請使用完整的等級標示及申請資料。.
總結
若將選型流程劃分為明確的步驟,便能更輕鬆地理解 CNC 刀片。.
首先,請先確定 機加工工序. 接著確定:
- 插入 family;;
- 工件材料;;
- 插入圖形;;
- 幾何形狀或斷屑器;;
- 硬質合金或切削材料級;;
- 塗層;;
- 彎角半徑;;
- 支架相容性;;
- 切削條件。.
諸如以下這類名稱: CNMG、WNMG、CCMT、APKT 或 APMT 雖然會描述重要的刀片系列,但僅憑系列名稱並不能決定其切削性能。.
兩片基本尺寸相同的嵌片,實際使用起來仍可能有很大差異:
- 切屑斷裂器;;
- 硬質合金牌號;;
- 塗層;;
- 邊緣處理;;
- 應用範圍。.
若需更換內襯,請務必提供 完整刀片型號及刀柄或刀具型號 只要有可能。.
若標記不清晰,請寄送:
- 插頁正反兩面的清晰照片;;
- 夾頭或刀頭型號;;
- 工件材料;;
- 當前的切削參數;;
- 所需數量。.
這使得刀片能根據完整的加工系統來進行配對,而非僅憑外觀來決定。.
需要協助辨識 CNC 刀片嗎?
我們供應適用於車削、銑削、攻牙、開槽及鑽孔等應用領域的 CNC 切削工具。.
您可以瀏覽:
或提供您的刀片編號、刀柄型號及應用資訊與我們聯繫,以便進行刀片辨識與替換匹配。.
常見問題
什麼是 CNC 刀片?
CNC 刀片是一種可更換的切削元件,安裝於 CNC 刀柄或刀具本體中,用於車削、銑削、鑽孔、攻牙、開槽或其他切削作業。.
CNC 刀片主要有哪些類型?
主要群組包括:
- 車削刀片;;
- 銑削刀片;;
- 鑽頭刀片;
- 螺紋刀片;;
- 開槽與斷料刀片。.
常見的 CNC 刀片名稱有哪些?
常見名稱包括:
- CNMG;;
- WNMG;;
- TNMG;;
- DNMG;;
- VNMG;;
- CCMT;;
- DCMT;;
- APKT;;
- APMT;;
- RPMT;
- SPMT;;
- 16ER;
- 16IR。.
下單前仍須檢查完整的插入程式碼。.
CNC 刀片是由什麼材料製成的?
硬質合金是最常見的材料。.
其他切割材料包括:
- 金屬陶瓷;;
- 陶瓷;;
- CBN;;
- PCD。.
CNC 刀片與可轉位刀片之間有何區別?
專業金屬切削中使用的多數 CNC 刀片皆為可轉位刀片。.
“「CNC 刀片」描述的是應用情境,而「可轉位刀片」則描述了一種可更換切削刃的刀具概念。.
如何讀取 CNC 插件代碼?
標準代碼可識別:
- 形狀;;
- 後傾角;;
- 寬容;;
- 插入類型;;
- 尺寸;;
- 厚度;;
- 彎角半徑。.
接著,由各製造商專屬的後綴來標示幾何形狀與等級。.
CNMG 120408 代表什麼意思?
在常見的 CNMG120408 車削刀片中:
- C = 80° 菱形;;
- N = 0° 間隙;;
- M = 公差等級;;
- G = 插入式型號代號;;
- 12 = 公稱尺寸;;
- 04 = 厚度代碼;;
- 08 = 鼻端半徑約為 0.8 公釐。.
所有 CNMG120408 嵌件都一樣嗎?
不。.
不同製造商可能提供相同的基本 ISO 規格,但以下方面可能有所不同:
- 切屑斷裂器;;
- 邊緣處理;;
- 成績;;
- 塗層;;
- 推薦應用。.
哪種 CNC 刀片最適合加工鋼材?
並沒有一種最理想的鋼製刀片。.
選擇取決於:
- 鋼材等級;;
- 硬度;;
- 操作;;
- 切削速度;;
- 動態;;
- 切削深度;;
- 連續或間歇式切割。.
哪種 CNC 刀片最適合加工不鏽鋼?
不鏽鋼通常適合採用銳利且正角的切削幾何形狀,搭配良好的切屑控制能力,並選用專為 ISO M 級材料設計的硬質合金品級。.
具體的選擇取決於不鏽鋼的牌號及加工條件。.
鋁材加工時使用哪些刀片?
鋁材加工通常適合使用鋒利的正角刀片,且其前角表面經過拋光處理。.
正角切削刀片,例如 CCGT 或 DCGT 視加工工況而定,通常會採用拋光或精磨的銑削幾何形狀。.
CNC 刀片是通用的嗎?
不。.
插入的內容必須與以下內容相符:
- 夾具或刀具;;
- 形狀;;
- 尺寸;;
- 厚度;;
- 孔;;
- 口袋;;
- 夾持系統。.
我能否將某個品牌的替換片換成另一個品牌的?
有時候。.
然而,僅僅符合基本的 ISO 標示,並不能保證兩者等同:
- 切削幾何形狀;;
- 年級;;
- 晶片控制;;
- 表現。.
請務必比較完整的規格。.
精彩閱讀!CNC 加工確實是現代製造業的基石。它所提供的精確度、效率和可重複性是無與倫比的,特別是對於複雜的零件和公差較小的工件。我也很欣賞它如何在不影響品質的情況下,減少人為錯誤,加快生產時間。看到 CNC 技術不斷發展,讓大型工業和小型工廠都能更容易使用,實在令人驚訝。感謝您分享如此豐富的內容!
這真的太棒了;我真的學到了很多