ロングリーチ超硬エンドミル
深いポケット、金型キャビティ、および加工が困難なCNCフライス加工向けのロングシャンクおよびエクストラロングシャンク超硬エンドミルをご覧ください。切削形状、刃数、および実際のD、H、Lの寸法に基づいて、実際のカタログ製品群を比較してください。.
- 正方形、コーナー半径、ボールノーズ、アルミニウム製Uフルートなどのオプション
- カタログ掲載のLおよびXの長さバリエーション
- ネッククリアランスの特注要件については別途検討いたします
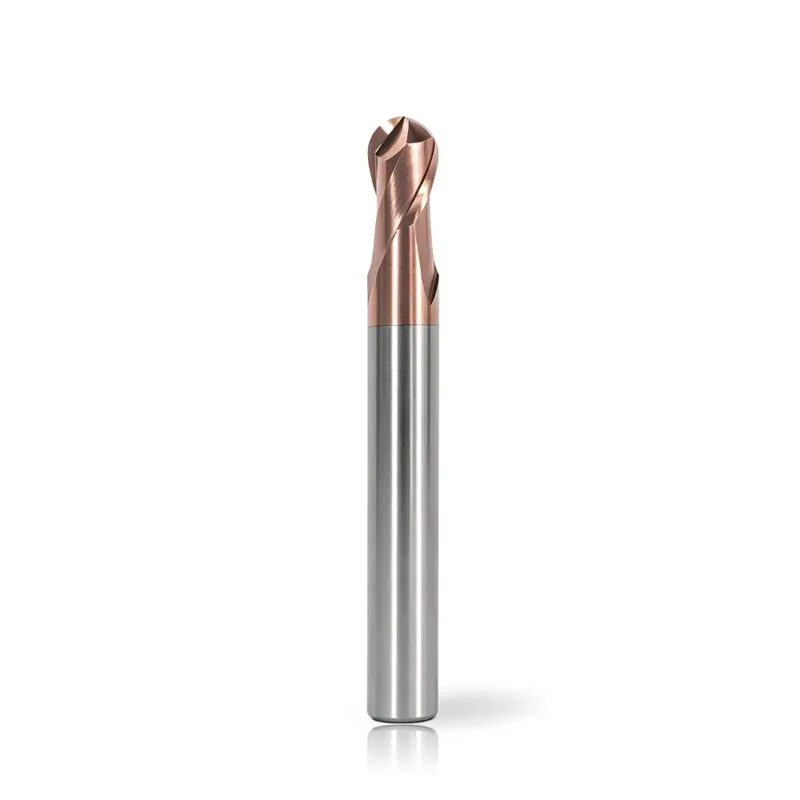
適切なロングリーチ構造を選ぶ
まず、標準的なエンドミルが加工対象部に到達できない原因が、全長が不足しているのか、有効リーチが不足しているのか、それともシャンクの干渉によるものなのかを特定してください。.
ロングシャンクエンドミル
全長を長くすることで、必ずしも切削長を同じだけ変更することなく、より深い加工箇所へのアクセス性を向上させることができます。.
実際の寸法を比較する →
超長シャンクエンドミル
工具のアクセスに必要であれば、全長を長く設定してください。支持されていないオーバーハング、ホルダーとの干渉、およびチャッターのリスクを評価してください。.
X長さのファミリーを表示 →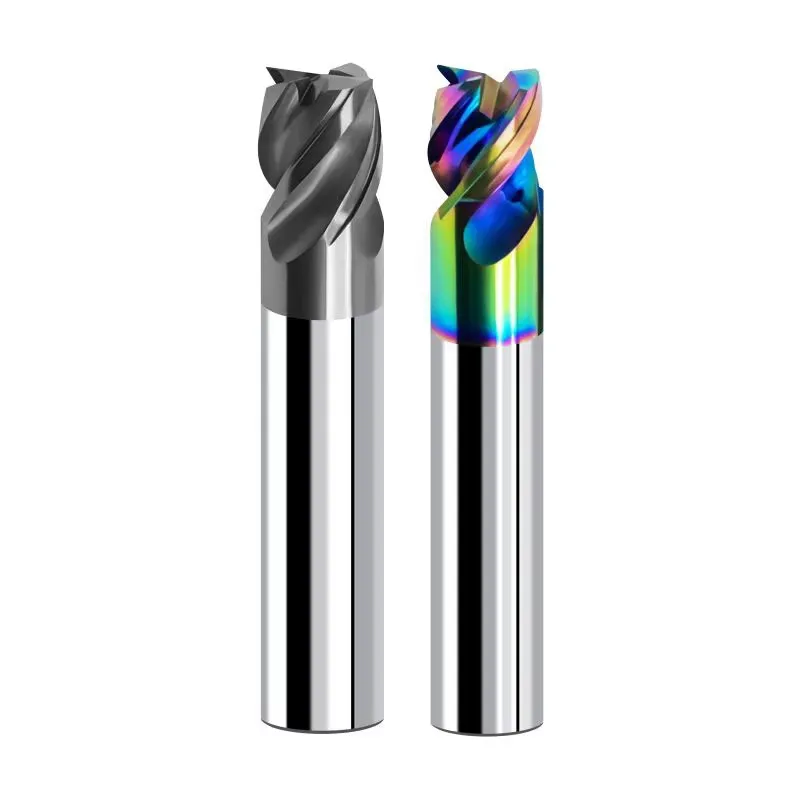
首の縮小/首の盛り上がり解消
ネックを削り込むことで、切削刃の先にあるクリアランスを確保できますが、この構造は、確認済みの標準カタログ製品群としてはここに記載されていません。.
カスタム要件を確認する →標準ロングシャンクおよびエクストラロングシャンクエンドミルシリーズ
カタログに掲載されているLおよびXの長さグループをご覧ください。各シリーズは切削端の形状ごとに分類されており、個々の注文番号をいちいち繰り返すことなく、製品を素早く選定できるようになっています。.
2枚刃・角型
より長い工具本体が求められる場合の、2刃・平端タイプのオプション。切削条件に合わせて、刃長と切りくずの排出状況を確認してください。.
4枚刃・角型
一般鋼、ステンレス、高硬度材、難削材の各シリーズにわたる、ロングシャンク・スクエアエンドタイプの製品ラインナップ。.
2枚刃・コーナー半径
リーチに配慮が必要な側面の形状用、2刃・角丸加工用工具。ご注文の際は、毎回コーナー半径 R をご確認ください。.
4刃 コーナー半径
4刃のロングシャンク・ラジアス工具で、シリーズごとに加工対象材料が選定されています。.
2刃ボールノーズ
深い形状部における3D輪郭加工および金型仕上げ用のボールノーズオプション。工具のオーバーハングを確認する必要があります。.
3枚刃 アルミ製角型
アルミニウム加工向けの3刃スクエアエンドシリーズで、カタログにはロングシャンクおよびエクストラロングシャンクのバリエーションが掲載されています。.
3フルート アルミニウム Uフルート
アルミニウム製Uフルート形状。シャンクの長さは、必要な切削長とは別に選択してください。.
「スクエア」「コーナー半径」「ボールノーズ」から選択してください
必要なリーチを確認した後、加工対象の形状に合わせた切削プロファイルを選択してください。溝数や工具形状に関する詳細なガイダンスは、各カテゴリの専用ページに掲載されています。.
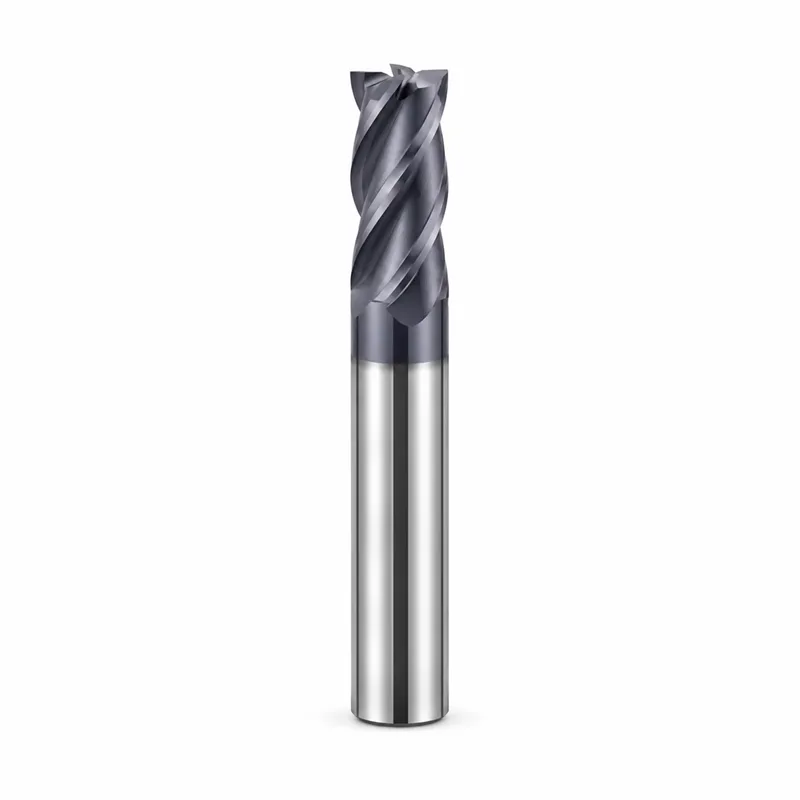
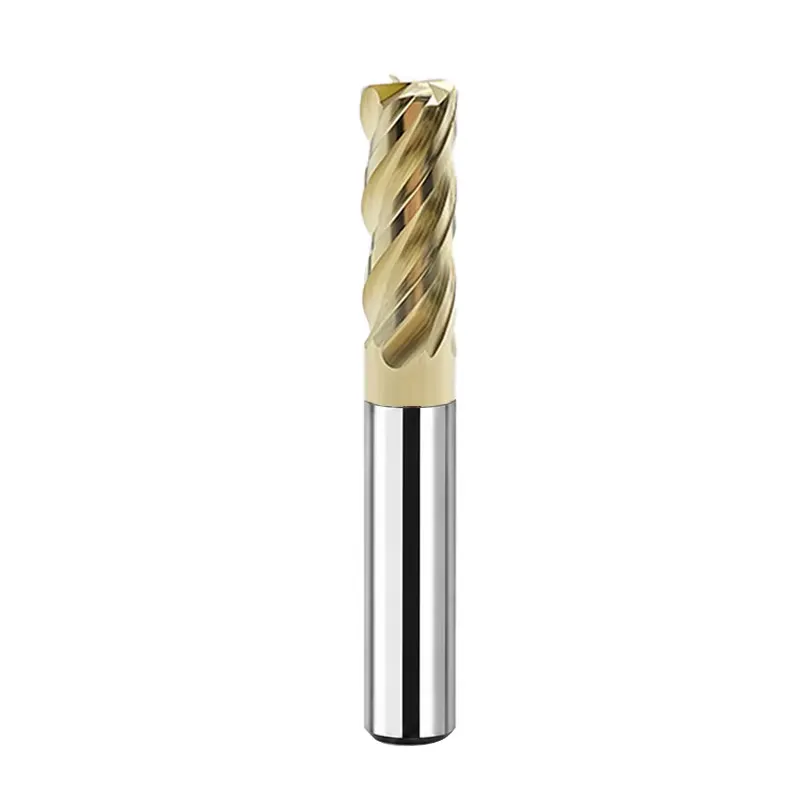
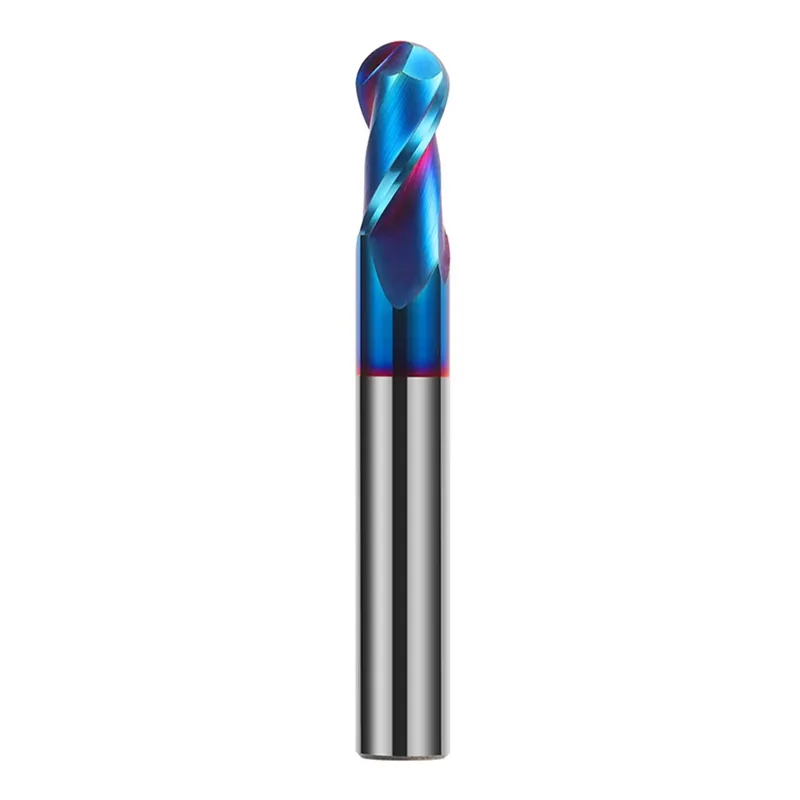
実際の切断長と全長を比較する
これら3種類のHMQ製4刃スクエアエンドミルは、切削直径が3 mmで共通していますが、切削長さHと全長Lが異なります。以下の数値は、カタログに掲載されている注文番号に基づいています。.
| 実際の注文番号 | 長さの種類 | D(mm) | d(mm) | H(mm) | L (mm) |
|---|---|---|---|---|---|
HMQ-4E-D3.0*9*d3*50L | スタンダード | 3 | 3 | 9 | 50 |
HMQ-4EL-D3.0*12*d3*75L | ロングシャンク | 3 | 3 | 12 | 75 |
HMQ-4EX-D3.0*12*d3*100L | 超長シャンク | 3 | 3 | 12 | 100 |
D = 切削直径、d = シャンク直径、H = カタログ記載の切削長さ、L = 全長。これらの例は、最大使用可能加工深さや特定の保証到達長さを示すものではありません。.
「深穴フライス加工」による選択
ツールの適否は、リーチが深いという理由だけで決まるわけではありません。加工内容、切り込み、アクセス可能な経路、およびホルダーの形状を総合的に考慮してください。.
深いポケットと虫歯
壁や設備に干渉しない、実現可能な最短の全長を選択してください。ポケットの深さ、工具の直径、ホルダーのサイズ、および切りくずの排出経路を確認してください。.
サイドウォールの深削り
必要な切削高さとリーチ寸法を区別してください。刃長が長く、切り込みが浅い工具では、任意の深さまでフルハイトの側面切削を行うことはできません。.
3D金型の深部輪郭加工
ボールノーズおよびコーナー半径のプロファイルを使用すると、曲面のある金型形状にアクセスできます。接触位置、オーバーハング、仕上げ公差を評価します。.
材質別にロングリーチシリーズを選択する
まず材質シリーズを選択し、その後、対応するロングシャンクモデルとサイズを確認してください。長尺タイプを選択しても、そのシリーズ本来の材質の用途は変わりません。.
鋼および合金鋼
実際のワークピース、形状、硬度に適したHMQおよびその他の鋼材向けシリーズをご検討ください。.
「4 Flute」シリーズを見る →ステンレス鋼
材料の材質、カッターの形状、および加工方法に基づいて、HMP、HMM、HMT、またはHMVシリーズを検討してください。.
ステンレス用エンドミル →アルミニウム
HAL、HAS、HAXの各シリーズでは、カタログ掲載のアルミニウム製角型/Uフルート型ロングシャンクオプションをご用意しています。各シリーズの正確な形状についてはご確認ください。.
アルミニウム用エンドミル →硬化鋼
HMH/HMXの長さオプションを確認し、ハードミリング工程における不要なオーバーハングを最小限に抑えてください。HMMは、より硬度の低いオプションです。.
焼入れ鋼製エンドミル →チタンおよび耐熱合金
合金種、熱処理条件、および切削要件を決定した後、HMTおよびHMSの長さグループを確認してください。.
チタンおよび耐熱合金 →特注のネック径縮小および関連ツールのオプション
標準シャンクが長すぎて加工対象部に干渉する場合は、キャビティの図面とホルダーの寸法をお送りください。ネッククリアランスの評価を行います。.
ネック径を縮小したロングリーチ工具の要件
実際の部品およびホルダーの形状に基づいて、カスタム仕様のネックリリーフ設計を評価します。カタログ掲載の標準モデルであると決めつけないでください。.
カスタムリーチツールについて話し合う →- 切断直径 D および推奨されるエッジ形状
- 必要な切断長さ H および有効リーチ
- 首部の直径、首部の長さ、および壁面とのクリアランス
- 被加工材、ポケットの図面、および数量
- ホルダーの寸法と予想される工具の突出量
ロングリーチエンドミルの価格と仕様についてのお問い合わせ
部品の形状や必要な工具へのアクセス情報を共有し、適切なロングシャンク、エクストラロングシャンク、または図面に基づくソリューションを検討できるようにしてください。.
- 推奨される形状およびカタログファミリー(判明している場合)
- 被加工物の材質、硬度およびフライス加工
- 切削径 D、シャンク径 d、切削長さ H、全長 L
- 必要な突起、キャビティの深さ、ホルダーの寸法、および干渉の可能性
- 数量および技術図面(入手可能な場合)
価格・仕様のお問い合わせ
工具の寸法、用途、数量をご記入ください。.