Fraises en carbure pour acier trempé et à haute dureté
Choisissez des fraises en carbure monobloc pour l'usinage de l'acier à outils trempé, des composants de moules et des matériaux à haute dureté HRC. Comparez les séries HMH et HMX à haute dureté, la série HMM à usage général et trois géométries de coupe : carrée, à rayon d'angle et à bout sphérique.
Choisir des fraises selon la dureté de l'acier
La dureté mesurée constitue un critère parmi d'autres, et non l'ensemble des caractéristiques techniques de l'outil. Utilisez les plages indiquées ci-dessous comme point de départ pour votre recherche avant de choisir une famille de produits du catalogue et une géométrie de coupe précise.
| Dureté mesurée | Orientation familiale initiale | Contexte de sélection | Vérifiez avant de faire votre choix |
|---|---|---|---|
| Inférieur à 40 HRC | HMM | Option polyvalente pour les conditions d'acier trempé que vous avez spécifiées pour HMM. | Nuance du matériau, état de traitement thermique, forme de la découpe et dureté mesurée. |
| Entre 40 et 55 HRC environ | HMH — examen des candidatures | Un point de départ possible pour une famille de matériaux à haute dureté ; il ne s'agit pas d'une plage HRC garantie et publiée. | Nuance d'acier, diamètre de l'outil, opération, rigidité de la machine. |
| Environ HRC 55-60 | HMH / HMX — analyse technique | Comparez la famille d'outils et la géométrie avant de choisir une référence spécifique. | Dureté mesurée, données relatives au revêtement, engagement et faux-rond du support. |
| HRC 60–65 | HMX — évaluation à haute dureté HRC | Pour toute demande concernant les nuances HRC60 ou HRC65, veuillez demander une recommandation d'outil plutôt que de partir du principe que ces nuances sont homologuées pour l'ensemble du catalogue. | Classe, dureté, rayon, profondeur, machine et finition souhaitée. |
| Supérieur à HRC 65 | Étude de faisabilité spécifique à l'application | Aucune capacité d'usinage globale n'est revendiquée pour aucune famille standard. | Spécifications des matériaux à fournir, HRC vérifié, plan et configuration. |
Comparaison des séries de fraises en bout HMH, HMX et HMM
Chaque série comprend des gammes de fraises carrées, à angles arrondis et à bout sphérique. Choisissez en fonction de la dureté de la pièce et des exigences d'usinage, puis consultez le modèle et les dimensions correspondants dans le catalogue.
HMH
Une gamme de produits référencée dans le catalogue, destinée au fraisage à grande vitesse et à haute dureté. Adaptez la nuance, la dureté et le mode d’utilisation à l’outil spécifique.
HMX
Une gamme de produits proposée dans le catalogue, destinée à l'usinage de matériaux à très haute dureté. Le choix de l'outil approprié nécessite d'examiner la valeur HRC mesurée ainsi que les conditions d'usinage.
HMM
Pour l'acier au carbone, l'acier allié, l'acier inoxydable, la fonte et l'acier trempé d'une dureté inférieure à HRC 40.
Choisissez entre « carré », « rayon d'angle » ou « bout arrondi »
Pour les matériaux trempés, la forme de l'outil est déterminée par les caractéristiques requises de la pièce. Sélectionnez d'abord la géométrie de l'extrémité, puis précisez la série, la longueur de coupe et la dureté mesurée.
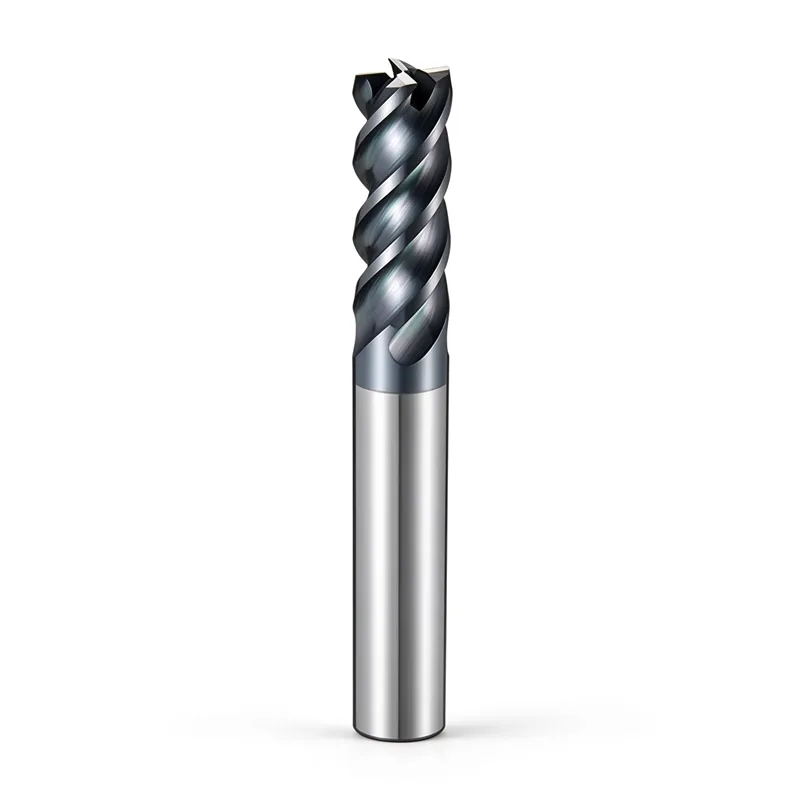
Fraises à bouts carrés
Marchepieds à fond plat, épaulements et fraisage latéral. L'angle de coupe est droit ; vérifiez la géométrie requise de la pièce.
Afficher la géométrie de coupe 4E →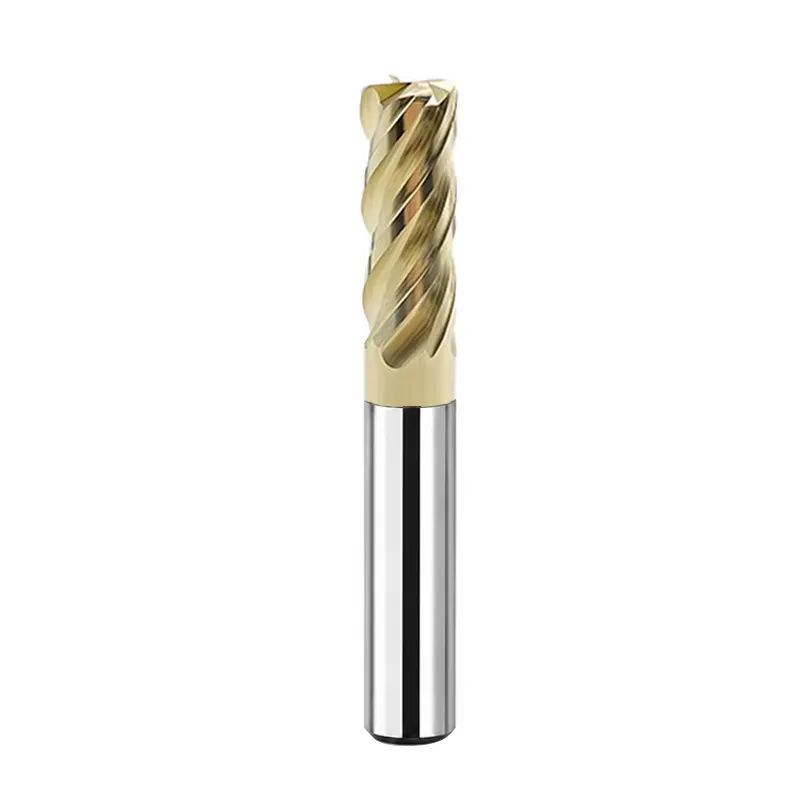
Fraises à rayon d'angle
Coins de coupe arrondis pour le profilage et la semi-finition, lorsque le plan de la pièce autorise un coin de rayon R.
Voir la géométrie de coupe 4R →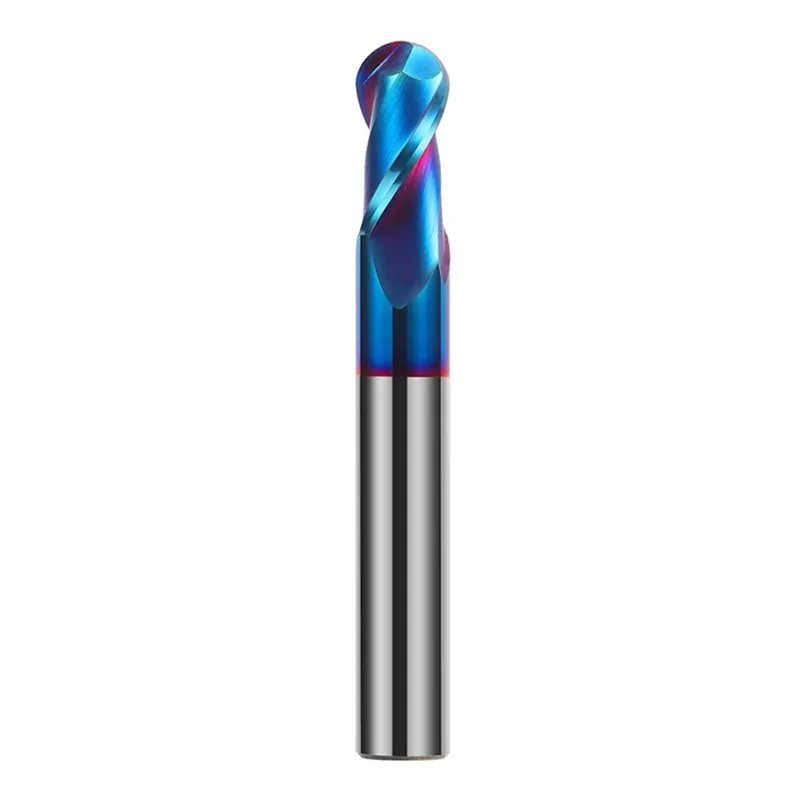
Fraises à bouts ronds
Pointe de coupe arrondie pour les contours de moules, les surfaces de cavités et les opérations de finition 3D.
Afficher la géométrie de coupe 2B →Découvrez 9 gammes de fraises à queue en acier trempé
Découvrez les neuf gammes répertoriées dans le catalogue : les fraises carrées 4E, les fraises à angle arrondi 4R et les fraises à bout arrondi 2B. Des variantes standard, longues et extra-longues sont proposées au sein d'une même gamme afin de simplifier le choix.
HMH-4E
Gamme d'aciers à haute vitesse et à haute dureté.
HMH-4R
Gamme d'aciers à haute vitesse et à haute dureté.
HMH-2B
Gamme d'aciers à haute vitesse et à haute dureté.
HMX-4E
Famille d'aciers à très haute dureté ; discuter des valeurs HRC mesurées.
HMX-4R
Famille d'aciers à très haute dureté ; discuter des valeurs HRC mesurées.
HMX-2B
Famille d'aciers à très haute dureté ; discuter des valeurs HRC mesurées.
HMM-4E
Usage général ; acier trempé d'une dureté inférieure à HRC 40.
HMM-4R
Usage général ; acier trempé d'une dureté inférieure à HRC 40.
HMM-2B
Usage général ; acier trempé d'une dureté inférieure à HRC 40.
Fraises en carbure pour l'usinage de matériaux HRC60 et HRC65
Les aciers à moules à haute dureté, les inserts de matrices et les aciers à outils trempés nécessitent souvent une analyse plus spécifique à l'application. Utilisez cette section pour préparer une demande d'offre concernant un outil de dureté HRC 60 ou HRC 65, sans partir du principe qu'une gamme donnée présente une dureté universelle.
Fraisage dur HRC60
Évaluation des outilsPour une dureté mesurée d'environ HRC 60, il convient d'évaluer la géométrie de l'outil à haute dureté, les exigences en matière de revêtement, l'engagement de l'outil et la rigidité du montage.
Fraisage dur HRC65
Examen des candidaturesLes demandes concernant le HRC65 doivent inclure une confirmation explicite de la nuance d'acier et du traitement thermique, de la profondeur de coupe, du faux-rond, de la qualité du porte-outil et de l'accès possible à l'outil.
Choisissez 4E pour les surfaces planes obligatoires, 4R lorsqu'un rayon est autorisé, ou 2B pour les surfaces de moule profilées.
Réduisez le porte-à-faux de l'outil au minimum autorisé par la pièce ; vérifiez les dimensions « longues » ou « très longues » plutôt que de supposer qu'elles sont sans risque, quelle que soit la dureté.
Veuillez indiquer la nuance d'acier, la dureté, l'état d'usinage, la finition souhaitée, le mode de refroidissement et l'engagement approximatif.
Les désignations HRC60 et HRC65 renvoient ici à des exigences d'usinage. Aucune capacité d'usinage HMH/HMX HRC60 ou HRC65 n'est garantie pour l'ensemble du catalogue sans preuve technique spécifique au modèle.
Sélectionner des outils de fraisage pour matériaux durs en fonction des caractéristiques de la pièce
Choisissez la forme de l'outil en fonction de la caractéristique finale de la pièce et de l'étape d'usinage, puis vérifiez la nuance réelle de l'acier à moules ou à outils ainsi que la dureté mesurée.
Poches plates et épaules
Pour l'usinage de surfaces à fond plat et d'épaulements nécessitant un angle de coupe droit.
Parois latérales et semi-finition
Le rayon d'angle est une option envisageable lorsque le plan de la pièce autorise une transition en R et que l'angle de coupe nécessite un renfort.
Cavités de moule et contours 3D
Utilisez une géométrie à bout sphérique pour les profils de forme libre et la finition des surfaces de moules ; vérifiez le rayon, le pas et la portée.
Vérifier les dimensions et les options de longueur des fraises coniques
Passez des schémas 4E aux schémas 4R et 2B. Le porte-à-faux de l'outil et la longueur de coupe réelle sont particulièrement importants lors du fraisage de matériaux durs et dans les cavités profondes des moules.
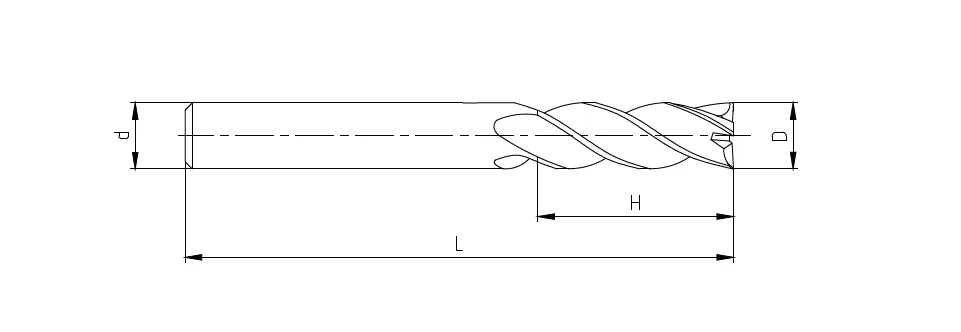
D, d, H et L pour un outil à quatre cannelures et à extrémité carrée. Reportez-vous au tableau des dimensions du catalogue correspondant pour connaître les valeurs réelles.
D, d, R, H et L pour un outil à rayon d'angle. Reportez-vous au tableau des dimensions du catalogue correspondant pour connaître les valeurs réelles.
D, d, R, H et L pour un outil à bout sphérique à deux cannelures. Reportez-vous au tableau des dimensions du catalogue correspondant pour connaître les valeurs réelles.
Lire le plan de l'outil
Demande de devis et de caractéristiques techniques pour des fraises en acier trempé
Veuillez nous communiquer la dureté réelle et les exigences d'usinage afin que nous puissions vous proposer une gamme d'outils adaptée à votre projet.
- Nuance d'acier et dureté mesurée (HRC)
- Opération d'usinage et forme d'outil requise (4E / 4R / 2B)
- Diamètre D, queue d, longueur de coupe H et longueur totale L ; R si nécessaire
- Informations sur la machine et le porte-outil, conditions de coupe, quantité et dessin (si disponible)
Demander les tarifs et les caractéristiques techniques
Veuillez indiquer la dureté du matériau, les caractéristiques requises pour les outils de coupe et leur quantité, si vous disposez de ces informations.